
Einleitung
Apropos Aluminiumdruckguss Das Thema “Toleranzen” ist wahrscheinlich das fruchtbarste Gespräch, das man in der Welt der Präzisionsfertigung führen kann. Wenn Sie als Ingenieur schon einmal eine Zeichnung mit der Anmerkung „±0,02 mm überall“ an einen Druckgusshersteller weitergeleitet haben, wurde Ihnen das mindestens einmal in etwa in diesem Umfang gesagt.
Der Aluminiumdruckguss unterliegt nach wie vor grundlegenden physikalischen Einschränkungen, die sich aus der Erstarrung der Metallschmelze unter hohem Druck in einer Stahlform ergeben; dennoch bietet er hohe Produktionsraten, eine außergewöhnliche Maßhaltigkeit und eine hervorragende Oberflächenqualität. Die Kenntnis der tatsächlichen Leistungsfähigkeit einer Aluminiumgussdose, der Notwendigkeit einer Nachbearbeitung sowie der Frage, wie Branchenanforderungen wie NADCA und ISO 8062-3 diese Grenzen definieren, entscheidet darüber, ob Teile kosteneffizient oder problematisch und teuer sind.
Dieser Artikel bietet:
- Ein leicht verständliches, auf Zahlen basierendes Nachschlagewerk für Toleranzen beim Aluminiumdruckguss.
- Es enthält Informationen über die tatsächlichen Möglichkeiten des modernen Hochdruckgusses.
- Die Unterscheidung zwischen Standard- und Präzisionsgüten.
- Der Einfluss der Werkstückgeometrie und der Prozessvariablen.
- Die Merkmale, die praktisch immer einer Bearbeitung unterzogen werden, sowie die korrekte Angabe der Toleranzen in einer Gusszeichnung.
Die folgenden Informationen helfen Ihnen dabei, Anforderungen an das Getriebegehäuse, das Elektronikgehäuse oder das strukturelle Fahrzeugbauteil festzulegen, das Sie gerade konstruieren.
Was Aluminium im Gusszustand realistisch gesehen aushalten kann
Druckguss ist ein Verfahren, bei dem geschmolzenes Aluminium mit hoher Geschwindigkeit und unter hohem Druck in eine Form aus gehärtetem Stahl gepresst wird. Das Metall schrumpft beim Erstarren und Abkühlen. Diese Schrumpfung sowie die mechanischen Grenzen der Schimmel, die Lage der Trennfuge und die Gleichmäßigkeit der Wandstärke bestimmen die engsten Toleranzen, die im Gusszustand eingehalten werden können.
Im Folgenden sind die typischen Fertigungstoleranzen für gängige Produktionslinien der Aluminiumlegierungen A380 und ADC12 aufgeführt:
| Merkmalsdimension | Typische Toleranz im Gusszustand | Best-Case-Szenario (sorgfältige Prozesssteuerung) |
| Bis zu 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Bohrungen/Kernstifte (Durchmesser) | ±0,10 mm | ±0,07 mm |
| Ebenheit pro 100 mm | ±0,20 mm | ±0,10 mm bei korrekter Formkonstruktion |
Anhand von Schiebern und Kernen werden Maße erstellt, die sich über die Trennlinie erstrecken und für die ein zusätzlicher Aufmaßfaktor berücksichtigt wird. Die Zahlen ändern sich vor allem aufgrund von drei Faktoren:
Abstand zwischen der Trennlinie und dem Bereich
Die Merkmale, die sich in beiden Teilen des Schimmel einen größeren Bereich abdecken. Soweit möglich sollten sich die kritischen Auflage- oder Dichtflächen auf einer Seite der Form befinden.
Gleichmäßigkeit der Wanddicke
Ein plötzlicher Querschnittswechsel, bei dem der Durchmesser plötzlich von 2 mm auf 6 mm wechselt, führt beim Abkühlen zu Zugspannungen und Verformungen. Die Anforderung gleichmäßiger Wandstärken ist keine gestalterische Präferenz, sondern eine Voraussetzung, um den engeren Bereich der Toleranzbänder einzuhalten.
Wahl der Legierung
Legierungen, die Silizium enthalten, weisen eine gleichmäßigere Schrumpfung auf als andere Legierungen, die weicher oder fester sind. Wenn ein für ein bearbeitetes 6061-Produkt entworfenes Design für den Druckguss angepasst wird, muss der Toleranzbereich fast immer überarbeitet werden.

NADCA- und ISO-Normen: Toleranzen beim Aluminiumdruckguss
Es gibt zwei wichtige Normen, die am weitesten verbreitet sind: die Produktspezifikationsnormen der North American Die Casting Association (NADCA) und die Norm ISO 8062-3.
Der Unterschied zwischen NADCA-Standard- und Präzisionstoleranzen
Die NADCA bietet zwei praktische Ausbildungsstufen an.
- Die Standardtoleranz ist die Toleranz, die ein kompetenter Gießer bei voller Produktionsgeschwindigkeit unter Berücksichtigung einer angemessenen Lebensdauer der Gussform und einer normalen Qualitätskontrolle einhalten kann.
- Die Präzisionstoleranz ist ein engeres Toleranzband, das ausschließlich für Merkmale verwendet wird, deren Form, Passung oder Funktion gegenüber geringen Toleranzen empfindlich ist.
Die Standardausführung ist die kostengünstigste und eignet sich für die meisten Anwendungsfälle. Ein bereits in der Anfangsphase festgelegtes, vereinbartes Präzisionsmerkmal lässt sich mitunter mit nur moderaten Mehrkosten realisieren.
Für lineare Maße, Trennlinienzuschläge, Schieber-/Kernzuschläge, Winkelabweichung, Entformungsschräge, Ebenheit und Kerngeschaftdurchmesser werden sowohl Standard- als auch Präzisionswerte angegeben. Für die Konzentrizität und die Trennlinienverschiebung wird jeweils ein Standardwert angegeben.
Die Toleranzklassen für Gussteile sind in der Norm ISO 8062-3 festgelegt
Gussteile werden gemäß ISO 8062-3 von DCTG 1 (feinste Körnung) bis DCTG 16 (gröbste Körnung) klassifiziert. Die empfohlene Körnung variiert bei Aluminium und Magnesium. Druckgussteile, abhängig von der größten Gesamtabmessung des Teils:
| Größte Gesamtabmessung | Empfohlene Güteklasse (Aluminium und Magnesium) |
| Bis zu 50 mm | DCTG 6 |
| Über 50 mm bis zu 180 mm | DCTG 7 |
| Über 180 mm bis zu 500 mm | DCTG 8 |
| Über 500 mm | DCTG 9 |
Diese Güteklassen basieren auf einer ausreichend langen Produktionsserie und einem ausgereiften Verfahren. Komplexe Geometrien werden in der Regel eine Güteklasse tiefer angeboten. Es wird davon ausgegangen, dass die Wandstärken eine Güteklasse dicker sind als die allgemeine lineare Toleranz. Die Gesamttoleranzen dieser Güteklassen nehmen mit zunehmender Nenngröße zu: Ein Merkmal von 100–160 mm bei DCTG 8 weist eine Gesamttoleranz von 1,8 mm (±0,9 mm) auf.
Im Gegensatz zu NADCA verwendet ISO keinen ausschließlich auf „Plus“ basierenden Trennlinienzuschlag. Geben Sie eine asymmetrische Toleranz für das Maß ausdrücklich an, wenn in einer Richtung eine größere Toleranz erforderlich ist als in der anderen.
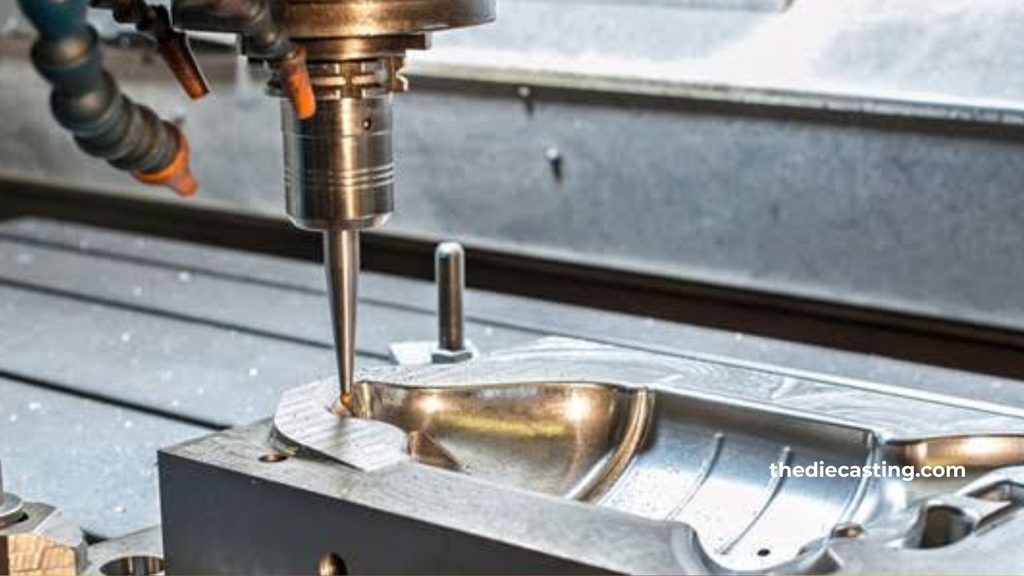
Funktionen für die Nachbearbeitung nach dem Guss: Unverzichtbar
Einige dieser Eigenschaften lassen sich nur dann mit der erforderlichen Genauigkeit gewährleisten, wenn der Prozess sorgfältig gesteuert wird; dies ist jedoch nicht der Fall, wenn das Gussteil im „As-Cast“-Zustand verbleibt:
- Präzisionsbohrungen und Lagersitze. Grundsätzlich gilt: Alles, worauf ein Lager oder eine Dichtung aufliegt, muss eine Toleranz von ±0,02 bis ±0,05 mm aufweisen. Für die Bearbeitung sollte ein Aufmaß von 0,3 bis 0,8 mm eingeplant werden.
- Flache Dichtflächen. Auf Dichtungs- und O-Ring-Oberflächen wird fast immer ein Plandrehgang ausgeführt.
- Die folgenden M6-Gewinde sind geschnitten. Kleine Gewinde können nach dem Gießen geschnitten oder geformt werden; größere eingegossene Gewinde sind möglich.
- Rundlaufgenauigkeit (oder Lagebeziehungen) von weniger als etwa ± 0,03 mm. Diese Merkmale sollten in einer einzigen Aufspannung ausgehend vom selben Bezugspunkt bearbeitet werden.
Um eine gezielte Zerspanung des Werkstücks genau an diesen Flächen zu ermöglichen, damit beim Schlichtbearbeiten reines Metall abgetragen wird und keine verbleibenden Verformungen oder Schrumpfungsschwankungen der Form mit einbezogen werden.
Toleranzen in einer Gusszeichnung
Beim Anfertigen von Zeichnungen sind vier praktische Regeln zu beachten:
- Die Funktionsflächen sind genau zu kennzeichnen. Für Lagersitze, Dichtflächen, Passgewinde und Ausrichtungsmerkmale gelten Präzisions- oder individuelle Toleranzen.
- Lassen Sie Oberflächen, die keine Funktion erfüllen, atmen. Da Gusstoleranzen bei nicht kritischen Maßen Standard sind, entstehen hierfür keine zusätzlichen Kosten und der Prozess wird dadurch nicht eingeschränkt.
- Verwenden Sie für Lagebeziehungen vorzugsweise GD&T. Es handelt sich um eine übersichtliche Angabe, die für einen Lieferanten viel einfacher zu kalkulieren und zu prüfen ist als eine Vielzahl bilateraler linearer Toleranzen.
- Geben Sie ausdrücklich an, welche Flächen bearbeitet werden sollen. Der Gießer kann dann während des Formungsprozesses den entsprechenden Aufmaßbereich einplanen.
Ein allgemeiner Toleranzhinweis im Titelblock oder in dessen Nähe sollte sich entweder auf NADCA Abschnitt 4A (Standard oder Präzision) oder auf ISO 8062-3 sowie auf die entsprechende DCTG-Güteklasse beziehen. Einzelne, engere Toleranzen werden nur dann festgelegt, wenn dies erforderlich ist, um den allgemeinen Hinweis außer Kraft zu setzen.
Faktoren, die die erreichbare Toleranz begrenzen
Allerdings schränken zahlreiche physikalische und verfahrenstechnische Faktoren die Speicherkapazität selbst in den veröffentlichten Tabellen ein:
Größe und Form des Bauteils
Dies sind die schwierigsten Fälle, bei denen es sich in der Regel um große, dünnwandige oder abrupte Änderungen der Wandstärke handelt.
Verschleiß und Ausrichtung der Matrizen
Im Laufe der Lebensdauer des Werkzeugs kommt es zu einer allmählichen Zunahme der Verschiebung zwischen den beiden Hälften.
Spannkraft
Wenn die Maschinengröße für die zu fertigende Fläche nicht ausreicht, öffnet sich die Form unter dem Einspritzdruck ein wenig, was zu Abweichungen bei allen Abmessungen führt, die die Trennlinie kreuzen.
Schrumpfungseigenschaften und Erstarrung von Legierungen
Die Endmaße werden durch Prozessparameter wie Metalltemperatur, Geschwindigkeitsprofil, Matrizentemperatur und Zykluszeit beeinflusst.
Wenn eine Toleranz erforderlich ist, die genauer ist als die NADCA-Genauigkeit für die Maßabmessung oder die entsprechende ISO-Norm für die Maßabmessung, besteht die wirtschaftlichste Lösung fast immer darin, das Bauteil mit Übermaß zu gießen und die Maßabmessung anschließend zu bearbeiten.
Methoden der Qualitätskontrolle zur Sicherstellung der Toleranzfähigkeit
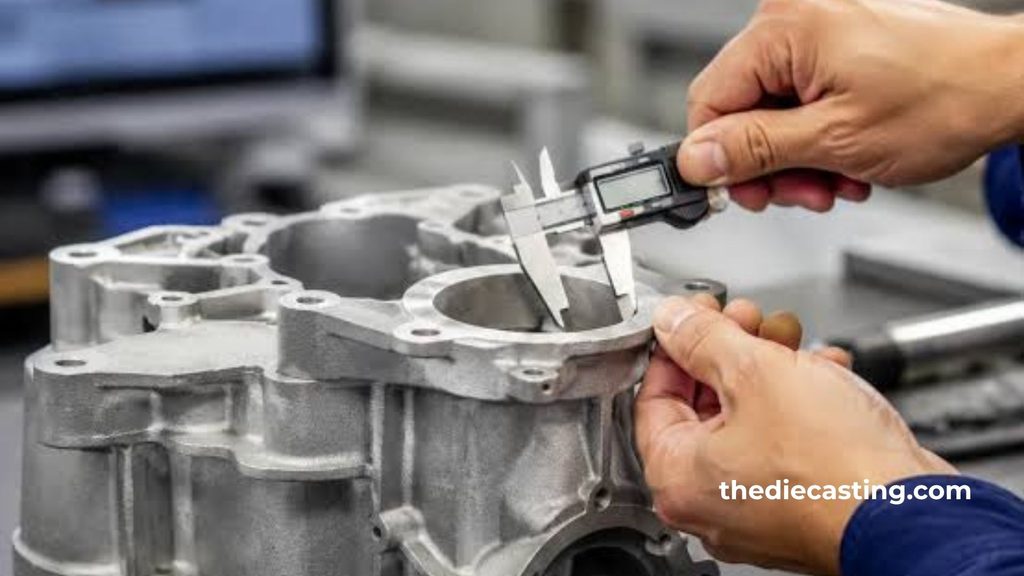
Die heutige moderne Aluminiumdruckguss Die Anlagen kombinieren herkömmliche Messverfahren mit modernen zerstörungsfreien Techniken und statistischer Prozesskontrolle. Koordinatenmessgeräte werden zur Prüfung von Erstmustern und – stichprobenartig – zur Überprüfung kritischer Maße eingesetzt.
Werden jedoch bei der Echtzeit-Röntgenprüfung oder – sofern die Situation dies erfordert – bei der Online-CT-Untersuchung innere Porosität oder Kaltverschlüsse festgestellt, kann dies ein Anzeichen für ein Integritätsproblem sein, selbst wenn die äußeren Maßtoleranzen eingehalten werden. Wichtige Prozessvariablen und Fähigkeitskennzahlen werden mittels statistischer Prozesskontrolle überwacht, um sicherzustellen, dass der Prozess korrigiert wird, bevor Teile außerhalb der Spezifikation liegen.
Bei kritischen Merkmalen muss der Ppk-Wert bei PPAP manchmal größer als 1,67 sein. Da neue Werkzeuge mit absichtlichen Toleranzen für den Verschleiß konstruiert werden, damit die Maße näher am Nennwert liegen, eignet sich NAO (im Gusszustand) besser zur Bewertung des Merkmals anhand von Cp statt Cpk.
Praktische Leitlinien für Planer und Beschaffungsteams
Halten Sie, wann immer möglich, alle Hauptbezugspunkte in einer Formhälfte und auf den Schiebern ein. Bei Maßen, die von einem Bezugspunkt in der gegenüberliegenden Formhälfte aus gemessen werden, werden Trennlinien und Versatzzuschläge automatisch berücksichtigt.
- Verwenden Sie frühzeitig eine Formschräge (in der Regel 1–3°, je nach Formschrägentiefe), um eine Verformung des Teils durch die Auswurfkraft zu verhindern.
- Wählen Sie Legierungen mit bekanntem Schrumpf, wenn enge Toleranzen im Gusszustand erforderlich sind.
- Sprechen Sie bereits in der Konstruktionsphase mit dem Gießer über Trennfuge, Formschräge, Bezugssystem und die zu bearbeitenden Merkmale.
- Bearbeitungsmaterial: Bei den meisten Aluminiumkomponenten mit einer Größe von 100 bis 300 mm verbleibt ein Aufmaß von 0,3 bis 0,8 mm. Das Aufmaß sollte weder zu groß sein – da dies Materialverschwendung und eine Verlängerung der Zykluszeit zur Folge hätte – noch zu gering, da sonst die Reinigung nicht vollständig erfolgt.
- Unter Berücksichtigung aller funktionalen Anforderungen und Kosten lassen sich diese mit Aluminiumdruckgussteilen unter Anwendung dieser Verfahren routinemäßig erfüllen.

Häufig gestellte Fragen
Welche Toleranzen gelten üblicherweise für Aluminiumdruckguss?
Unter normalen Produktionsbedingungen betragen die linearen Toleranzen von Aluminium im Gusszustand in der Regel ±0,10 mm bei Maßen unter 25 mm und ±0,25–0,35 mm bei Maßen über 25 mm. Die offizielle Referenz bilden die NADCA-Standard- oder Präzisionstabellen oder die Tabellen der ISO 8062-3 (DCTG 6–9 bei Gesamtabmessungen des Bauteils).
Ist es möglich, Aluminium im Druckgussverfahren zu gießen?
Ja. Aluminium ist eines der weltweit am häufigsten im Druckgussverfahren verarbeiteten Metalle. A380, ADC12 und A356 gehören zu den zahlreichen Legierungen, die sowohl auf Heißkammer- (bei Aluminium eher selten) als auch auf Kaltkammer-Hochdruckgussmaschinen häufig zum Einsatz kommen. Sie ermöglichen komplexe Geometrien, dünne Wandstärken, eine hervorragende Oberflächengüte und hohe Produktionsraten für Anwendungen in der Automobilindustrie, der Elektronik, der Industrie und im Konsumgüterbereich.
Kann 6061-Aluminium zum Gießen verwendet werden?
6061 ist eine sehr gute Knetlegierung, eignet sich jedoch nicht besonders gut für den Druckguss. Aufgrund ihrer Erstarrungseigenschaften, ihrer Fließfähigkeit und ihres Schwunds ist sie für den Hochdruckguss nicht so gut geeignet wie die speziellen Gusslegierungen A380 oder ADC12. Die Spezifikationen der mechanischen Eigenschaften des Materials aus der ursprünglichen Konstruktion weichen fast immer ab, wenn die Konstruktion auf den Druckguss übertragen wird, und häufig ist es auch notwendig, die Toleranzen des Materials anzupassen.
Wie lauten die üblichen Toleranzen für Aluminium?
Im Zusammenhang mit dem Druckguss, jedoch außerhalb des spezifischen Verfahrens, kann sich der Begriff “Standardtoleranzen für Aluminium” auf eine Reihe von Verfahren beziehen (Strangpressen, Zerspanung, Blechbearbeitung usw.). Beim Hochdruckdruckguss sind die NADCA-Produktspezifikationsnormen (Abschnitt 4A) und die Norm ISO 8062-3 maßgeblich. Die typische Toleranz im Gusszustand beträgt etwa ±0,10 mm, wobei sie mit zunehmender Merkmalsgröße zunimmt; bei Präzisionsgüteklassen sind die Toleranzbänder für einige Maße etwas enger.
Schlussfolgerung
Aluminium-Druckguss bietet eine hervorragende Produktivität und Komplexität, doch seine Maßhaltigkeit wird letztendlich durch die Erstarrungsphysik, die Formkonstruktion und die Prozesssteuerung begrenzt. Die praktischen Gusstoleranzen von ±0,10 mm für kleine Merkmale und ±0,25–0,35 mm für größere Merkmale sind realistisch und wirtschaftlich, basierend auf den Standard- oder ISO 8062-3-Richtlinien der NADCA.
Ausgewählte Maße lassen sich zwar durch Präzisionsgüteklassen und kontrollierte Prozesse weiter verfeinern, doch ist es fast immer erforderlich, bewusst Material abzutragen und Nachbearbeitungsschritte durchzuführen, um kritische Bohrungen, Dichtflächen und enge Lagebeziehungen sicherzustellen.
Beziehen Sie erfahrene Druckgussspezialisten bereits in einer frühen Phase mit ein, legen Sie die entscheidenden Toleranzen fest – dann ist der Aluminiumdruckguss eine äußerst effektive Methode, um Präzisionsteile herzustellen, die sich in der Produktion einfach und zuverlässig montieren lassen.