
Bevezetés
A következő témáról alumínium öntés A tűréshatárokról szóló beszélgetés valószínűleg a legtermékenyebb beszélgetés, amit a precíziós gyártás világában folytathatunk. Ha Ön olyan mérnök, aki valaha is feltett egy rajzot egy öntőgépre azzal a megjegyzéssel, hogy “±0,02 mm mindenhol”, akkor ezt nagyjából ugyanilyen arányban legalább egyszer már elmondták Önnek is.
Az alumínium öntést alapvetően továbbra is az a fizikai jelenség korlátozza, hogy az olvadt fém nagy nyomás alatt szilárdul meg egy acélformában; ugyanakkor magas termelési sebességet, kivételes méretállandóságot és kiváló felületi minőséget biztosít. Az öntött alumíniumdobozok tényleges kapacitásának ismerete – különösen akkor, ha másodlagos megmunkálásra van szükség –, valamint annak tudása, hogy az iparági követelmények (például a NADCA és az ISO 8062-3) hogyan határozzák meg ezeket a határokat, döntő fontosságú a költséghatékony és a problémás, drága alkatrészek közötti különbség szempontjából.
Ez a cikk a következőket tartalmazza:
- Könnyen érthető, számadatokon alapuló útmutató az alumínium öntési tűrésekhez.
- A kiadvány a modern nagynyomású öntés tényleges lehetőségeiről tartalmaz információkat.
- A szabványos és a precíziós minőségi osztályok közötti különbség.
- Az alkatrész geometriájának és a gyártási változóknak a hatása.
- Azok a jellemzők, amelyek gyakorlatilag mindig megmunkálás tárgyát képezik, valamint a tűréshatárok megfelelő megadása az öntvényrajzon.
Az alábbi információk segítenek abban, hogy meghatározza az Ön által tervezett sebességváltó-házra, elektronikus burkolatra vagy gépjármű-szerkezeti alkatrészre vonatkozó elvárásokat.
Milyen terhelést bír el valójában az öntött alumínium?
Nyomdai öntés olyan eljárás, amelynek során olvadt alumíniumot nagy sebességgel és nyomáson préselnek egy edzett acél szerszámba. A fém megszilárdulás és lehűlés közben zsugorodik. Ez a zsugorodás, valamint a penész, az elválasztóvonal helyzete és a falvastagság egyenletessége határozzák meg azokat a legszigorúbb tűréshatárokat, amelyek öntés után teljesíthetők.
Az alábbiakban az A380 és ADC12 alumíniumötvözetek gyártására szolgáló általános gyártósorok jellemző gyártási tűréshatárait soroljuk fel:
| Jellemző dimenzió | Jellemző öntési tűrés | Legkedvezőbb eset (gondos folyamatirányítás) |
| Legfeljebb 25 mm | ±0,10 mm | ±0,07 mm |
| 25–100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Furatok/magcsapok (átmérő) | ±0,10 mm | ±0,07 mm |
| Síkosság 100 mm-enként | ±0,20 mm | ±0,10 mm megfelelő szerszámtervezés mellett |
A csúszkák és a magok segítségével olyan méretek jönnek létre, amelyek átnyúlnak a választóvonalon, és amelyekhez további ráhagyást adnak. A számok változását elsősorban három tényező befolyásolja:
A választóvonal és a terület közötti távolság
Azok a jellemzők, amelyek a penész nagyobb hatótávolsággal rendelkezzenek. Amennyire csak lehetséges, a kritikus sík- vagy tömítőfelületeknek az öntőforma egyik oldalán kell elhelyezkedniük.
A falvastagság egyenletessége
Egy hirtelen átmenet, ahol a 2 mm-es vastagság hirtelen 6 mm-re változik, lehűlés közben megnyúlik és eltorzul. Az egyenletes falvastagságra vonatkozó követelmény nem csupán tervezési szempont; ez elengedhetetlen ahhoz, hogy a tűréshatárok szűkebb tartományába eső értékeket érjünk el.
Ötvözetválasztás
A szilíciumot tartalmazó ötvözetek zsugorodása szabályosabb, mint a lágyabb vagy szilárdabb ötvözeteké. Amikor egy megmunkált 6061-es termékre készített tervet öntéshez igazítanak, szinte mindig módosítani kell a tűrési tartományt.

NADCA- és ISO-szabványok: Az alumínium öntvények tűréshatárai
Két fő szabvány a legelterjedtebb: az Észak-amerikai Öntvénygyártók Szövetségének (NADCA) termékleírási szabványai és az ISO 8062-3.
A különbség a NADCA-szabvány és a precíziós tűréshatárok között
A NADCA két gyakorlati szintet különböztet meg.
- A szabványos tűréshatár az a tűréshatár, amelyet egy képzett öntő teljes gyártási sebesség mellett, ésszerű szerszámélettartam mellett és szokásos ellenőrzés mellett képes betartani.
- A precíziós tűrés egy szűkebb tűréssáv, amelyet kizárólag olyan elemek esetében alkalmaznak, amelyek alakja, illeszkedése vagy működése érzékeny a kis tűrésértékekre.
A standard kivitel a legolcsóbb, és a legtöbb alkalmazási terület igényeit kielégíti. A korai szakaszban kiválasztott, előre egyeztetett pontossági követelmény néha csupán mérsékelt többletköltséggel valósítható meg.
A lineáris méretek, az elválasztóvonal-hozzáadások, a csúszka/mag-hozzáadások, a szögeltérés, a dőlésszög, a síkosság és a maglyuk-átmérők esetében mind szabványos, mind precíziós értékek szerepelnek. A koncentrikusság és az elválasztóvonal-eltolódás esetében szabványos érték szerepel.
Az öntési tűrésosztályokat az ISO 8062-3 szabvány határozza meg
Az öntvényeket az ISO 8062-3 szabvány szerint osztályozzák DCTG 1-től (a legfinomabb) DCTG 16-ig (a legdurvább). Az ajánlott osztály az alumínium és a magnézium esetében eltérő. nyomásos öntvények, az alkatrész legnagyobb teljes méretétől függően:
| A legnagyobb külső méret | Ajánlott minőségi osztály (alumínium és magnézium) |
| Legfeljebb 50 mm | DCTG 6 |
| 50 mm felett, 180 mm-ig | DCTG 7 |
| 180 mm felett, 500 mm-ig | DCTG 8 |
| Több mint 500 mm | DCTG 9 |
Ezek a minőségi osztályok egy kellően hosszú gyártási sorozaton és egy kiforrott gyártási folyamaton alapulnak. A bonyolult geometriájú alkatrészekre általában egy minőségi osztállyal alacsonyabb osztályt határoznak meg. A falvastagságokat az általános lineáris tűrésnél egy minőségi osztállyal vastagabbnak tekintik. Ezen minőségi osztályok tűrésértékeinek összértéke a névleges méret növekedésével emelkedik: egy 100–160 mm-es elem a DCTG 8 osztályban 1,8 mm (±0,9 mm) össztűréssel rendelkezik.
Az ISO nem alkalmaz kizárólag pluszértékű elválasztóvonal-hozzáadást, mint a NADCA. Ha az egyik irányban nagyobb tűrésre van szükség, mint a másikban, akkor a méretre kifejezetten meg kell adni az aszimmetrikus tűrést.
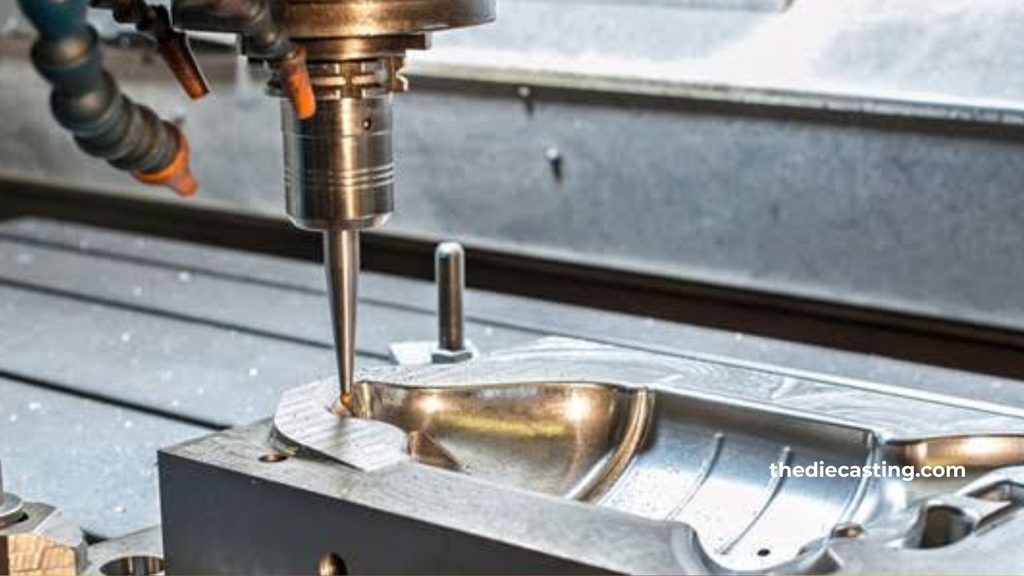
Az öntés utáni megmunkálás jellemzői: alapvető fontosságúak
Ezek közül a jellemzők közül néhányat csak akkor lehet a szükséges pontossággal fenntartani, ha a folyamatot gondosan ellenőrzik, de nem akkor, ha az öntést „öntött állapotban” végzik:
- Precíziós furatok és csapágyülések. Általánosságban elmondható, hogy minden olyan felület, amelyen csapágy vagy tömítés fut, ±0,02–±0,05 mm-es tűrést igényel. A megmunkáláshoz 0,3–0,8 mm-es anyagfelhagyást kell tervezni.
- Sík tömítőfelületek. A tömítő- és O-gyűrű felületeken szinte mindig elvégzik a simítómenetet.
- A következő M6-os menetek menetfúrtak. A kisebb menetek öntés után vághatók vagy formázhatók; nagyobb, öntött menetek is kialakíthatók.
- A koncentrikusság (vagy a valós pozíciók közötti viszony) kisebb, mint körülbelül ± 0,03 mm. Ezeket a jellemzőket egyetlen beállítás során, ugyanabból a kiindulási pontból kell megmunkálni.
Annak érdekében, hogy kizárólag ezeken a felületeken végezzenek szándékos megmunkálást, így a simítási művelet során tiszta fémet lehessen eltávolítani, és ne kerüljön sor a forma maradék torzulásának vagy zsugorodásának kihasználására.
Tűrésértékek az öntvényrajzon
A rajzok készítésekor négy gyakorlati szabályt kell betartani:
- A funkcionális felületeket pontosan jelölje meg. A csapágyülésekre, a tömítőfelületekre, az illeszkedő menetekre és az igazító elemekre precíziós vagy egyedi tűrésértékeket kell alkalmazni.
- Hagyja, hogy a funkciót nem betöltő felületek „lélegezhessenek”. Mivel a nem kritikus méretek öntési tűréshatárai szabványosak, ezek nem járnak többletköltséggel, és nem korlátozzák a gyártási folyamatot.
- A pozíciós viszonyok megadásához inkább a GD&T-t használja. Ez egy egyértelmű jelölés, és a beszállító számára sokkal könnyebb árajánlatot készíteni és ellenőrizni, mint egy halom kétoldalú lineáris tűrés esetén.
- Kifejezetten jelölje meg, mely felületeket fogják megmunkálni. Így a formázó a formázási folyamat során a megfelelő anyagfelesleget tud kialakítani.
A címmezőben vagy annak közelében elhelyezett általános tűrési megjegyzésnek hivatkoznia kell vagy a NADCA 4A szakaszára (szabványos vagy precíziós), vagy az ISO 8062-3 szabványra, valamint a vonatkozó DCTG osztályra. Az általános megjegyzést felülíró, szigorúbb egyedi tűréseket csak akkor kell megadni, ha az szükséges.
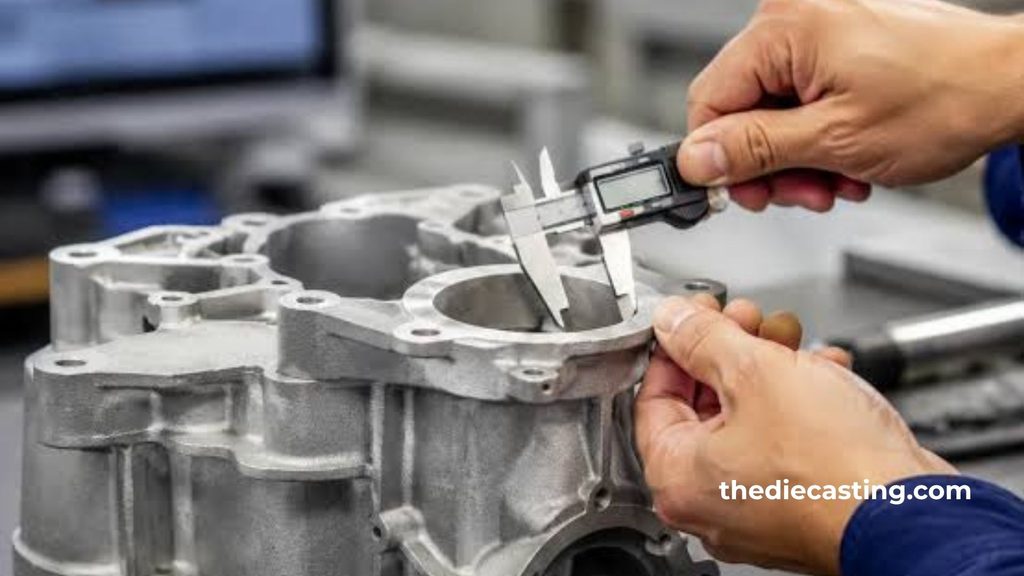
A megvalósítható tűréshatárt korlátozó tényezők
Ugyanakkor számos fizikai és technológiai tényező korlátozza a tárolható mennyiséget még a közzétett táblázatokban szereplő értékek esetében is:
Az alkatrész mérete és alakja
Ezek jelentik a legnagyobb kihívást, és általában nagy, vékonyfalú vagy hirtelen falvastagság-változásokról van szó.
A szerszámok kopása és beállítása
A szerszám élettartama alatt a két fél közötti elmozdulás mértéke fokozatosan növekszik.
Szorítóerő
Ha a gép mérete nem felel meg a gyártandó felületnek, a szerszám a befecskendezési nyomás hatására kissé kinyílik, ami a választóvonalat keresztező méretekben némi eltérést okoz.
Az ötvözetek zsugorodási tulajdonságai és megszilárdulása
A végső méreteket olyan gyártási paraméterek befolyásolják, mint a fém hőmérséklete, a sebességprofil, a szerszám hőmérséklete és a ciklusidő.
Ha a méretre vonatkozó NADCA-pontosságnál vagy a vonatkozó ISO-szabványnál pontosabb tűrés szükséges, akkor a leggazdaságosabb megoldás szinte mindig az, ha a munkadarabot szabványos méretben öntik, majd megmunkálják.
A tűréshatárok betartását biztosító minőség-ellenőrzési módszerek
A mai modern alumínium öntvény A gyártóberendezések a hagyományos mérési módszereket ötvözik a modern roncsolásmentes vizsgálati technikákkal és a statisztikai folyamatirányítással. A koordináta-mérőgépeket az első darabok ellenőrzésére, valamint – mintavételi alapon – a kritikus méretek ellenőrzésére használják.
Ha azonban valós idejű röntgenvizsgálat során – vagy amennyiben a helyzet indokolja, online CT-vizsgálat során – belső porozitást vagy hidezáródást észlelnek, az a termék integritásának problémájára utalhat, még akkor is, ha a külső mérettűrések betartásra kerültek. A legfontosabb folyamatváltozókat és a képességi kulcsokat statisztikai folyamatirányítással követik nyomon, hogy biztosítsák a folyamat kijavítását, mielőtt az alkatrészek eltérnének a specifikációtól.
Kritikus jellemzők esetében előfordulhat, hogy a PPAP-értéknél a Ppk-nak 1,67-nél nagyobbnak kell lennie. Mivel az új szerszámokat szándékosan kopásra számító tűréssel tervezik, hogy a méretek közelebb legyenek a névleges értékhez, az NAO (öntés utáni állapot) alkalmasabb a jellemző Cp-vel történő értékelésére, mint a Cpk-val.
Gyakorlati útmutató tervezők és beszerzési csapatok számára
Amennyiben lehetséges, az összes fő referenciapontot egy szerszámfélben és a csúszkákon kívül helyezze el. A szemközti félben lévő referenciaponttól mért méretek automatikusan figyelembe veszik a választóvonalat és az eltolási pótértékeket.
- Alkalmazzon korai dőlésszöget (általában 1–3°, a dőlésmélységtől függően), hogy megakadályozza az alkatrész deformálódását a kivetési erő hatására.
- Ha szoros öntési tűréshatárokra van szükség, válasszon olyan ötvözeteket, amelyek zsugorodása ismert.
- A tervezési szakaszban egyeztessen az öntővel az elválasztóvonalról, a dőlésszögről, a hivatkozási pontrendszerről, valamint a megmunkálandó elemekről.
- Megmunkálandó anyag: A legtöbb 100–300 mm méretű alumínium alkatrész esetében 0,3–0,8 mm-es maradékot hagyunk. A maradék mennyisége nem lehet túl nagy, mert az anyagpazarláshoz és a ciklusidő meghosszabbodásához vezet, de nem is lehet túl kicsi, mert akkor a tisztítás nem lesz teljes.
- A funkcionális követelmények és a költségek figyelembevételével ezekkel a módszerekkel az alumínium öntvényekkel rendszeresen teljesíthetők a követelmények.

Gyakran ismételt kérdések
Melyek az alumínium öntvényekre jellemző tűréshatárok?
Normál gyártási körülmények között az alumínium öntés utáni lineáris tűréshatárai általában ±0,10 mm a 25 mm alatti méretek esetében, illetve ±0,25–0,35 mm a 25 mm-nél nagyobb méretek esetében. A hivatalos hivatkozást a NADCA szabvány vagy precíziós táblázatok, illetve az ISO 8062-3 táblázatok (DCTG 6–9, ha az alkatrész teljes mérete) biztosítják.
Lehetséges-e az alumínium öntése?
Igen. Az alumínium a világ egyik leggyakrabban használt öntvényfémje. Az A380, az ADC12 és az A356 azok közé a számos ötvözetek közé tartoznak, amelyeket mind a melegkamrás (az alumínium esetében kevésbé elterjedt), mind a hidegkamrás nagynyomású öntőgépeken széles körben alkalmaznak. Ezek segítségével komplex geometriák, vékony falvastagságok, kiváló felületi minőség és magas gyártási sebesség érhető el az autóipari, elektronikai, ipari és fogyasztási cikkek területén.
Használható-e a 6061-es alumínium öntéshez?
A 6061 egy nagyon jó kovácsolható ötvözet, de öntéshez nem igazán alkalmas. Megszilárdulási tulajdonságai, folyékonysága és zsugorodása miatt nem olyan jól alkalmazható a nagynyomású öntéshez, mint a kifejezetten erre a célra kifejlesztett öntőötvözetek, az A380 vagy az ADC12. Az eredeti tervben szereplő anyag mechanikai tulajdonságaira vonatkozó előírások szinte mindig eltérnek, amikor a tervet öntvénygyártásra alakítják át, és gyakran szükséges az anyag tűréshatárainak módosítása is.
Melyek az alumínium szokásos tűréshatárai?
A nyomás alatti öntés tekintetében – de a konkrét eljáráson kívül – az “alumíniumra vonatkozó szabványos tűréshatárok” kifejezés számos eljárásra (extrudálás, megmunkálás, lemezmegmunkálás stb.) vonatkozhat. A nagynyomású öntésnél a vonatkozó szabványok a NADCA termékleírási szabványok (4A szakasz) és az ISO 8062-3. A tipikus öntési tűrés körülbelül ±0,10 mm, amely a részlet méretével növekszik, míg a precíziós minőségi osztályoknál egyes méreteknél kissé szűkebb tűréshatárok érvényesek.
Következtetés
Alumínium öntvény kiváló termelékenységet és komplexitást biztosít, de méretbeli képességeit végső soron a megszilárdulás fizikája, a szerszámtervezés és a folyamatirányítás korlátozza. A kis méretű elemek esetében ±0,10 mm-es, a nagyobb elemek esetében pedig ±0,25–0,35 mm-es gyakorlati öntési tűrésértékek reálisak és gazdaságosak a NADCA szabvány vagy az ISO 8062-3 irányelvek alapján.
A kiválasztott méreteket precíziós minőségi osztályokkal és szabályozott gyártási folyamatokkal tovább lehet szigorítani, de szinte mindig szükség van a nyersdarab szándékos megmunkálására és másodlagos műveletek elvégzésére a kritikus furatok, a tömítőfelületek és a szoros pozicionális viszonyok biztosítása érdekében.
Ha már a kezdeti szakaszban bevonják a tapasztalt öntőket, és pontosan meghatározzák a fontos tűréshatárokat, akkor az alumínium nyomásöntés rendkívül hatékony módszer olyan precíziós alkatrészek előállítására, amelyek a gyártás során könnyen és megbízhatóan összeilleszthetők.