
Introducción
Hablando de fundición a presión de aluminio Las tolerancias son probablemente el tema de conversación más fructífero que se puede abordar en el mundo de la fabricación de precisión. Si eres ingeniero y alguna vez has entregado un plano a una máquina de fundición a presión con la indicación “±0,02 mm en todas partes”, te habrán dicho lo mismo al menos una vez.
La fundición a presión de aluminio sigue estando limitada fundamentalmente por los principios físicos de la solidificación del metal fundido bajo alta presión en un molde de acero; sin embargo, ofrece altas tasas de producción, una consistencia dimensional excepcional y un excelente acabado superficial. Conocer la capacidad real de una pieza de aluminio tal y como sale del molde, cuándo es necesario un mecanizado secundario y cómo los requisitos del sector, como las normas NADCA e ISO 8062-3, definen esos límites, marca la diferencia entre piezas rentables y piezas problemáticas y costosas.
Este artículo ofrece:
- Una guía de referencia basada en cifras y fácil de seguir sobre las tolerancias en la fundición a presión de aluminio.
- Incluye información sobre las capacidades reales de la fundición a presión moderna.
- La distinción entre calidades estándar y de precisión.
- El efecto de la geometría de la pieza y de las variables del proceso.
- Las características que casi siempre se someten a mecanizado y la especificación adecuada de las tolerancias en un plano de pieza fundida.
La siguiente información te ayudará a definir las expectativas respecto a la carcasa de la caja de cambios, la caja de la electrónica o la pieza estructural de automóvil que estás diseñando.
¿Qué peso puede soportar realmente el aluminio en bruto?
Fundición a presión es un proceso que consiste en inyectar aluminio fundido a alta velocidad y presión en un molde de acero endurecido. El metal se contrae a medida que se solidifica y se enfría. Esta contracción, junto con las limitaciones mecánicas del moho, la posición de la línea de separación y la uniformidad del espesor de la pared determinan las tolerancias mínimas que se pueden alcanzar en el estado de fundición.
A continuación se indican las tolerancias de trabajo habituales para las líneas de producción más comunes de aleaciones de aluminio, A380 y ADC12:
| Dimensión de la característica | Tolerancia típica tras la fundición | Escenario más favorable (control riguroso del proceso) |
| Hasta 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Orificios/pasadores del núcleo (diámetro) | ±0,10 mm | ±0,07 mm |
| Planitud por cada 100 mm | ±0,20 mm | ±0,10 mm con un diseño adecuado del troquel |
Las correderas y los núcleos se utilizan para crear dimensiones que se extienden más allá de la línea de separación, a las que se les aplica un margen adicional. Las cifras varían principalmente debido a tres factores:
Distancia entre la línea de separación y la zona
Las características que se solapan en ambas partes del moho tener un alcance mayor. En la medida de lo posible, las superficies planas o de sellado críticas deben situarse en un solo lado del molde.
Uniformidad del espesor de la pared
Una pieza fundida con cambios bruscos, en la que el grosor pasa repentinamente de 2 mm a 6 mm, se deformará y se torcerá al enfriarse. La necesidad de que las paredes sean uniformes no es una cuestión de preferencia de diseño, sino un requisito imprescindible para situarse en el extremo más estrecho de los márgenes de tolerancia.
Selección de aleaciones
Las aleaciones que contienen silicio presentan una contracción más regular que otras aleaciones más blandas o más resistentes. Cuando se adapta a la fundición a presión un diseño creado para un producto mecanizado de 6061, casi siempre es necesario revisar la sección de tolerancias.

Normas de la NADCA y la ISO: Tolerancias en la fundición a presión de aluminio
Hay dos normas principales que son las más utilizadas: las normas de especificaciones de productos de la Asociación Norteamericana de Fundición a Presión (NADCA) y la norma ISO 8062-3.
La diferencia entre las tolerancias estándar y las de precisión de la NADCA
La NADCA ofrece dos niveles prácticos.
- La tolerancia estándar es aquella que un fundidor competente es capaz de mantener a plena velocidad de producción, con una vida útil razonable del molde y un control de calidad normal.
- La tolerancia de precisión es un rango de tolerancia más estrecho que solo se utiliza para elementos cuya forma, ajuste o función son sensibles a pequeñas variaciones.
La versión estándar es la más económica y se adapta a la mayoría de las aplicaciones. En ocasiones, una característica de precisión acordada y seleccionada en las primeras fases puede lograrse con un gasto adicional moderado.
Se proporcionan valores tanto estándar como de precisión para las dimensiones lineales, los recargos de línea de separación, los recargos de corredera/núcleo, la angularidad, el ángulo de desmoldeo, la planitud y los diámetros de los orificios con núcleo. Se indica un valor estándar para la concentricidad y el desplazamiento de la línea de separación.
Los grados de tolerancia de fundición se definen en la norma ISO 8062-3
Las piezas fundidas se clasifican según la norma ISO 8062-3, desde DCTG 1 (la más fina) hasta DCTG 16 (la más gruesa). El grado recomendado varía según se trate de aluminio o magnesio. piezas de fundición a presión, en función de la dimensión total mayor de la pieza:
| Dimensión total máxima | Calidad recomendada (aluminio y magnesio) |
| Hasta 50 mm | DCTG 6 |
| Más de 50 mm hasta 180 mm | DCTG 7 |
| Más de 180 mm hasta 500 mm | DCTG 8 |
| Más de 500 mm | DCTG 9 |
Estos grados se basan en una serie de producción razonablemente larga y en un proceso consolidado. Las geometrías complejas suelen cotizarse un grado por debajo. Se supone que los espesores de pared son un grado más gruesos que la tolerancia lineal general. Los valores totales de las tolerancias de estos grados aumentan a medida que aumenta el tamaño nominal: una pieza de 100-160 mm en DCTG 8 tiene una tolerancia total de 1,8 mm (±0,9 mm).
ISO no utiliza un coeficiente de línea de separación «solo positivo», como hace la NADCA. Especifica explícitamente una tolerancia asimétrica en la cota si se requiere una tolerancia mayor en una dirección que en la otra.
Características para el mecanizado posterior al moldeo: esenciales
Algunas de estas características solo pueden mantenerse con la precisión necesaria si el proceso se controla cuidadosamente, pero no si la pieza se deja tal y como sale del molde:
- Agujeros y asientos de rodamientos de precisión. Por lo general, cualquier superficie sobre la que se asiente un rodamiento o una junta debe tener una tolerancia de entre ±0,02 y ±0,05 mm. Para el mecanizado, se debe prever una tolerancia de entre 0,3 y 0,8 mm de material en bruto.
- Superficies de sellado planas. Casi siempre se realiza una pasada de refrentado en las superficies de las juntas y las juntas tóricas.
- Las siguientes roscas M6 están machadas. Las roscas pequeñas se pueden cortar o conformar tras la fundición; también es posible realizar roscas más grandes integradas en la pieza fundida.
- Concentricidad (o relaciones de posición real) inferior a aproximadamente ± 0,03 mm. Estas características deben mecanizarse en una sola configuración a partir del mismo punto de referencia.
Para permitir un mecanizado intencionado del material en solo esas caras, de modo que la operación de acabado pueda eliminar el metal sobrante sin verse afectada por las variaciones residuales de deformación o contracción del molde.
Tolerancias en un plano de fundición
Hay cuatro reglas prácticas que hay que seguir a la hora de realizar dibujos:
- Marca con precisión las superficies funcionales. Se aplican tolerancias de precisión o individuales a los asientos de los cojinetes, las superficies de sellado, las roscas de acoplamiento y los elementos de alineación.
- Deja que las superficies que no cumplen ninguna función respiren. Dado que las tolerancias de fundición en las dimensiones no críticas son estándar, tampoco suponen ningún coste adicional ni limitan el proceso.
- Es preferible utilizar GD&T para las relaciones posicionales. Se trata de una indicación clara y sencilla, y resulta mucho más fácil para un proveedor elaborar un presupuesto y comprobarla que un montón de tolerancias lineales bilaterales.
- Identifica de forma explícita qué caras se van a mecanizar. De este modo, la fundición podrá prever el margen de material adecuado durante el proceso de conformado.
Una nota general sobre tolerancias, situada en el bloque de título o junto a él, debe hacer referencia a la sección 4A de la NADCA (estándar o de precisión) o a la norma ISO 8062-3, así como al grado DCTG correspondiente. Solo se especificarán tolerancias individuales más estrictas cuando sea necesario para anular la nota general.
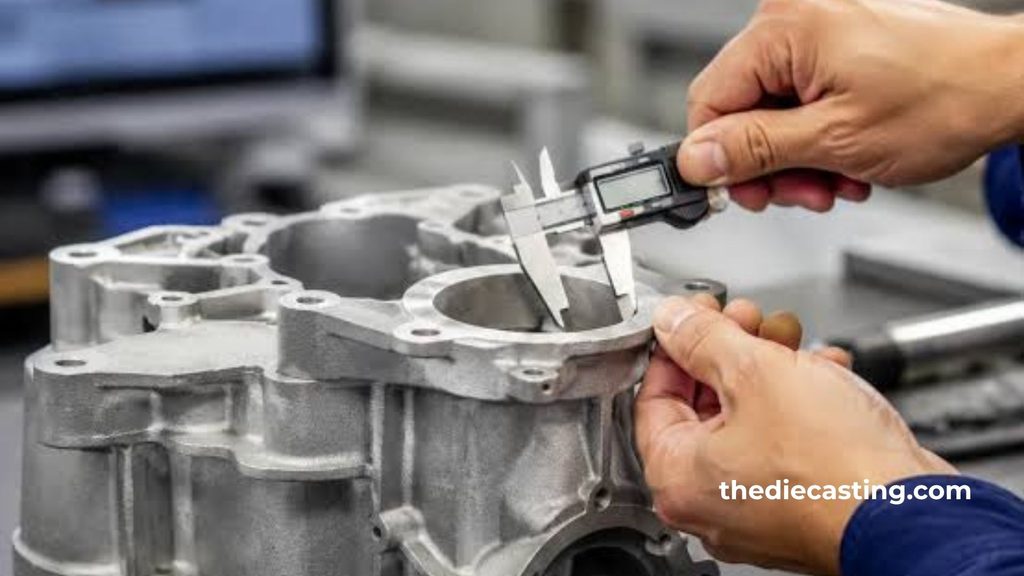
Factores que limitan la tolerancia alcanzable
Sin embargo, hay muchos factores físicos y de proceso que limitan la cantidad que se puede almacenar, incluso en las tablas publicadas:
Tamaño y forma de la pieza
Estos son los más complicados y suelen ser cambios de gran envergadura, de paredes delgadas o cambios bruscos en el grosor de la pared.
Desgaste y alineación de las matrices
A lo largo de la vida útil de la herramienta se produce un aumento gradual del desplazamiento entre las dos mitades.
Fuerza de sujeción
Cuando el tamaño de la máquina no es el adecuado para la superficie que se va a fabricar, el molde se abrirá ligeramente bajo la presión de inyección, lo que provocará cierta variación en cada una de las dimensiones que cruzan la línea de separación.
Propiedades de contracción y solidificación de las aleaciones
Las dimensiones finales dependen de parámetros del proceso como la temperatura del metal, el perfil de velocidad, la temperatura del troquel y la duración del ciclo.
Si se requiere una tolerancia más precisa que la especificada por la NADCA para la longitud de la característica o que la correspondiente norma ISO para dicha longitud, la solución más económica es, casi siempre, realizar la fundición con material en bruto y mecanizar posteriormente la característica.
Métodos de control de calidad para garantizar la capacidad de tolerancia
La moderna de hoy en día fundición de aluminio a presión Las instalaciones combinan los métodos de medición convencionales con modernas técnicas no destructivas y el control estadístico de procesos. Se utilizan máquinas de medición por coordenadas para comprobar los primeros artículos y, mediante muestreo, las dimensiones críticas.
Sin embargo, si se detecta porosidad interna o cierre en frío durante la inspección por rayos X en tiempo real o, si la situación lo justifica, durante la tomografía computarizada en línea, puede ser un indicio de un problema de integridad, incluso aunque se cumplan las tolerancias dimensionales externas. Las variables clave del proceso y los parámetros de capacidad se supervisan mediante el control estadístico de procesos para garantizar que el proceso se corrija antes de que las piezas incumplan las especificaciones.
En ocasiones, es necesario que el Ppk sea superior a 1,67 en el PPAP para características críticas. Dado que los nuevos troqueles se diseñan con tolerancias intencionadas para el desgaste, de modo que las dimensiones se acerquen más a las nominales, el NAO (tal y como se ha fundido) resulta más adecuado para evaluar la característica utilizando el Cp en lugar del Cpk.
Directrices prácticas para diseñadores y equipos de compras
Siempre que sea posible, mantén todos los puntos de referencia principales en una de las mitades del troquel y en las correderas. Las dimensiones medidas a partir de un punto de referencia situado en la mitad opuesta incorporan automáticamente la línea de separación y los coeficientes de desplazamiento.
- Aplica un ángulo de desmoldeo desde el principio (normalmente de entre 1 y 3°, dependiendo de la profundidad del desmoldeo) para evitar que la fuerza de expulsión provoque la deformación de la pieza.
- Selecciona aleaciones cuyo coeficiente de contracción sea conocido, si se requieren tolerancias muy ajustadas tras la fundición.
- Durante la fase de diseño, comunícate con el fundidor para tratar temas como la línea de separación, el ángulo de desmoldeo, el sistema de referencia y las características que se van a mecanizar.
- Material para mecanizar: Para la mayoría de los componentes de aluminio de entre 100 y 300 mm de tamaño, se deja un margen de entre 0,3 y 0,8 mm. El volumen de material en bruto no debe ser demasiado elevado, ya que se desperdiciaría material y se alargarían los tiempos de ciclo, ni demasiado reducido, ya que, en ese caso, el desbarbado no sería completo.
- Teniendo en cuenta todos los requisitos funcionales y los costes, es posible cumplir con ellos de forma habitual mediante piezas de aluminio fundido a presión, siguiendo estas prácticas.

Preguntas frecuentes
¿Cuáles son las tolerancias habituales en la fundición a presión de aluminio?
En condiciones normales de producción, las tolerancias lineales del aluminio tal y como sale de la fundición suelen ser de ±0,10 mm para valores inferiores a 25 mm, y de ±0,25–0,35 mm para valores superiores a 25 mm. La referencia oficial la proporcionan las tablas estándar o de precisión de la NADCA o las tablas de la norma ISO 8062-3 (DCTG 6–9 si se trata del tamaño total de la pieza).
¿Es posible fundir aluminio a presión?
Sí. El aluminio es uno de los metales más utilizados en el mundo para la fundición a presión. Las aleaciones A380, ADC12 y A356 se encuentran entre las muchas que se emplean habitualmente tanto en máquinas de fundición a presión de cámara caliente (menos habituales para el aluminio) como en máquinas de cámara fría de alta presión. Permiten crear geometrías complejas, paredes delgadas, un excelente acabado superficial y altas tasas de producción para aplicaciones en los sectores de la automoción, la electrónica, la industria y los productos de consumo.
¿Se puede utilizar el aluminio 6061 para la fundición?
El 6061 es una aleación muy adecuada para forja, pero no es la más recomendable para la fundición a presión. No resulta tan idónea para la fundición a presión a alta presión como las aleaciones específicas para este proceso, como el A380 o el ADC12, debido a sus propiedades de solidificación, fluidez y contracción. Las especificaciones de las propiedades mecánicas del material del diseño original casi siempre difieren cuando el diseño se traslada a la fundición a presión, y con frecuencia también es necesario modificar las tolerancias del material.
¿Cuáles son las tolerancias normales del aluminio?
En lo que respecta a la fundición a presión, aunque fuera del ámbito específico de este proceso, el término “tolerancias estándar para el aluminio” puede aplicarse a diversos procesos (extrusión, mecanizado, chapistería, etc.). En la fundición a presión de alta presión, las normas pertinentes son las Normas de Especificaciones de Producto de la NADCA (Sección 4A) y la norma ISO 8062-3. La tolerancia típica del producto recién fundido es de aproximadamente ±0,10 mm, que aumenta con el tamaño de las características, y los grados de precisión presentan bandas ligeramente más estrechas en algunas dimensiones.
Conclusión
Fundición a presión de aluminio Ofrece una productividad y una complejidad excelentes, pero su precisión dimensional está limitada, en última instancia, por la física de la solidificación, el diseño del molde y el control del proceso. Las tolerancias prácticas de fundición de ±0,10 mm para detalles pequeños y de ±0,25-0,35 mm para detalles más grandes son realistas y económicas según las directrices estándar o la norma ISO 8062-3 de la NADCA.
Las dimensiones seleccionadas pueden ajustarse aún más mediante grados de precisión y procesos controlados, pero casi siempre es necesario mecanizar intencionadamente el material en bruto y realizar operaciones secundarias para garantizar los orificios críticos, las superficies de sellado y las relaciones posicionales ajustadas.
Si se cuenta con la participación de expertos en fundición a presión desde las primeras fases del proyecto y se definen las tolerancias que realmente importan, la fundición a presión de aluminio resulta una forma extremadamente eficaz de obtener piezas de precisión que se montan de forma fácil y fiable en la producción.