
Inleiding
Over aluminiumspuitgieten Het gesprek over toleranties is waarschijnlijk het meest vruchtbare gesprek dat je in de wereld van de precisieproductie kunt voeren. Als je een ingenieur bent die ooit een tekening bij een spuitgietmachine heeft gelegd met de aantekening “±0,02 mm overal”, dan is je dat minstens één keer met ongeveer dezelfde bewoording verteld.
Het spuitgieten van aluminium wordt nog steeds fundamenteel beperkt door de fysische eigenschappen van gesmolten metaal dat onder hoge druk in een stalen matrijs stolt; het biedt echter wel hoge productiesnelheden, uitzonderlijke maatvastheid en een uitstekende oppervlakteafwerking. Inzicht in de werkelijke capaciteit van een gegoten aluminium blik, wanneer secundaire bewerking nodig is, en in hoe industriële normen zoals NADCA en ISO 8062-3 die grenzen definiëren, maakt het verschil tussen kosteneffectieve onderdelen en problematische, dure onderdelen.
Dit artikel biedt:
- Een overzichtelijk, op cijfers gebaseerd naslagwerk voor toleranties bij het spuitgieten van aluminium.
- Het bevat informatie over de daadwerkelijke mogelijkheden van modern hogedrukgieten.
- Het verschil tussen standaard- en precisiekwaliteiten.
- Het effect van de geometrie van de onderdelen en de procesvariabelen.
- De onderdelen die vrijwel altijd machinaal bewerkt moeten worden, en de juiste specificatie van toleranties op een gietstuktekening.
De volgende informatie helpt u bij het vaststellen van de verwachtingen voor de versnellingsbakbehuizing, de elektronische behuizing of het structurele auto-onderdeel dat u ontwerpt.
Wat aluminium in gietstaat realistisch gezien kan dragen
Spuitgieten is een proces waarbij gesmolten aluminium met hoge snelheden en onder hoge druk in een matrijs van gehard staal wordt geperst. Het metaal krimpt terwijl het stolt en afkoelt. Deze krimp, in combinatie met de mechanische beperkingen van de schimmel, de ligging van de scheidingslijn en de gelijkmatigheid van de wanddikte bepalen de kleinste toleranties die bij het gieten kunnen worden gehaald.
Hieronder volgen de gebruikelijke werktoleranties voor gangbare productielijnen van aluminiumlegeringen, A380 en ADC12:
| Kenmerkdimensie | Typische tolerantie bij het gieten | Beste scenario (zorgvuldige procescontrole) |
| Tot 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Gaten/kernpennen (diameter) | ±0,10 mm | ±0,07 mm |
| Vlakheid per 100 mm | ±0,20 mm | ±0,10 mm bij een goed ontwerp van de matrijs |
Er worden glijstukken en kernen gebruikt om afmetingen te creëren die zich uitstrekken over de scheidingslijn, waarbij extra speling wordt ingecalculeerd. De afmetingen variëren vooral als gevolg van drie factoren:
Afstand tussen de scheidingslijn en het gebied
De kenmerken die in beide delen van de schimmel een groter bereik hebben. De kritische vlakke of afdichtingsvlakken moeten zoveel mogelijk aan één kant van de matrijs liggen.
Uniformiteit van de wanddikte
Bij een plotselinge overgang in de vorm, waarbij de dikte plotseling van 2 mm naar 6 mm verandert, zal het materiaal tijdens het afkoelen worden uitgerekt en vervormd. De eis van gelijkmatige wanddiktes is geen ontwerpvoorkeur; het is een vereiste om binnen de krappere kant van de tolerantiebanden te blijven.
Keuze van de legering
Legeringen die silicium bevatten, vertonen een regelmatiger krimpgedrag dan andere legeringen die zachter of sterker zijn. Wanneer een ontwerp dat is gemaakt voor een machinaal bewerkt 6061-product wordt aangepast voor spuitgieten, moeten de toleranties vrijwel altijd worden herzien.

NADCA- en ISO-normen: toleranties bij het spuitgieten van aluminium
Er zijn twee belangrijke normen die het meest gangbaar zijn: de productspecificatienormen van de North American Die Casting Association (NADCA) en ISO 8062-3.
Het verschil tussen NADCA-standaardtoleranties en precisietoleranties
Er zijn twee praktijkniveaus van de NADCA.
- De standaardtolerantie is de tolerantie die een bekwame gieter bij volledige productiesnelheid kan handhaven, bij een redelijke levensduur van de gietmatrijs en normale controle.
- Een precisietolerantie is een smallere tolerantieband die uitsluitend wordt gebruikt voor kenmerken waarvan de vorm, pasvorm of functie gevoelig is voor kleine toleranties.
De standaarduitvoering is de voordeligste optie en voldoet aan de meeste toepassingen. Een in een vroeg stadium overeengekomen precisie-eis kan soms al tegen slechts een bescheiden meerprijs worden gerealiseerd.
Voor lineaire afmetingen, toevoegingen voor de scheidingslijn, toevoegingen voor schuif/kern, hoekafwijking, hellingshoek, vlakheid en diameters van gaten met kern worden zowel standaard- als precisiewaarden opgegeven. Voor concentriciteit en verschuiving van de scheidingslijn wordt een standaardwaarde opgegeven.
De tolerantieklassen voor gietstukken zijn vastgelegd in ISO 8062-3
Gietstukken worden volgens ISO 8062-3 ingedeeld in kwaliteiten van DCTG 1 (fijnste) tot DCTG 16 (grofste). De aanbevolen kwaliteit verschilt voor aluminium en magnesium spuitgietstukken, afhankelijk van de grootste totale afmeting van het onderdeel:
| Grootste totale afmeting | Aanbevolen kwaliteit (aluminium en magnesium) |
| Tot 50 mm | DCTG 6 |
| Meer dan 50 mm tot 180 mm | DCTG 7 |
| Meer dan 180 mm tot 500 mm | DCTG 8 |
| Meer dan 500 mm | DCTG 9 |
Deze kwaliteiten zijn gebaseerd op een redelijk lange productieserie en een uitgewerkt proces. Voor complexe geometrieën wordt doorgaans een kwaliteit lager opgegeven. Er wordt aangenomen dat de wanddiktes één kwaliteit dikker zijn dan de algemene lineaire tolerantie. De totale tolerantiewaarden voor deze kwaliteiten nemen toe naarmate de nominale afmeting groter wordt: een onderdeel van 100–160 mm bij DCTG 8 heeft een totale tolerantie van 1,8 mm (±0,9 mm).
ISO maakt geen gebruik van een uitsluitend op ‘plus’ gebaseerde scheidingslijntoeslag, zoals NADCA dat wel doet. Geef expliciet een asymmetrische tolerantie op bij de maat als in de ene richting een grotere tolerantie vereist is dan in de andere.
Functies voor bewerking na het gieten: essentieel
Sommige van deze eigenschappen kunnen alleen met de vereiste nauwkeurigheid worden gehandhaafd als het proces zorgvuldig wordt gecontroleerd; dit is echter niet het geval als het gietstuk in de ruwe staat wordt gelaten:
- Nauwkeurige boringen en lagerzittingen. Over het algemeen geldt dat alles waarop een lager of afdichting rust, een tolerantie van ±0,02 tot ±0,05 mm vereist. Voor de bewerking moet rekening worden gehouden met een tolerantie van 0,3 tot 0,8 mm aan materiaal.
- Vlakke afdichtingsvlakken. Op oppervlakken voor pakkingen en O-ringen wordt vrijwel altijd een afwerkingslaag aangebracht.
- De volgende M6-schroefdraden zijn getapt. Kleine schroefdraden kunnen na het gieten worden gesneden of gevormd; grotere, ingegoten schroefdraden zijn mogelijk.
- Concentriciteit (of positieconcordantie) kleiner dan ongeveer ± 0,03 mm. Deze onderdelen moeten in één opspanning vanuit hetzelfde referentiepunt worden bewerkt.
Om ervoor te zorgen dat er juist op die vlakken doelbewust materiaal wordt weggewerkt, zodat bij de nabewerking zuiver metaal kan worden verwijderd en er geen rekening hoeft te worden gehouden met resterende kromtrekking of krimpverschillen in de matrijs.
Toleranties op een giettekening
Er zijn vier praktische regels die je bij het maken van tekeningen in acht moet nemen:
- Geef de functionele vlakken nauwkeurig aan. Voor lagerzittingen, afdichtvlakken, bijpassende schroefdraden en uitlijningskenmerken gelden nauwkeurige of individuele toleranties.
- Laat oppervlakken die geen functie vervullen, ademen. Aangezien giettoleranties op niet-kritische afmetingen standaard zijn, brengen ze geen extra kosten met zich mee en vormen ze geen belemmering voor het proces.
- Geef de voorkeur aan GD&T voor positionele relaties. Het is een duidelijke aanduiding en voor een leverancier veel eenvoudiger om een offerte op te stellen en te controleren dan een hele reeks bilaterale lineaire toleranties.
- Geef duidelijk aan welke vlakken bewerkt zullen worden. De gieter kan dan tijdens het vormproces de juiste bewerkingsspeling aanbrengen.
Een algemene tolerantieopmerking in of naast het titelblok moet verwijzen naar NADCA-sectie 4A (Standaard of Precisie) of ISO 8062-3 en de betreffende DCTG-klasse. Afzonderlijke, strengere toleranties worden alleen gespecificeerd wanneer dit nodig is om de algemene opmerking te overschrijven.
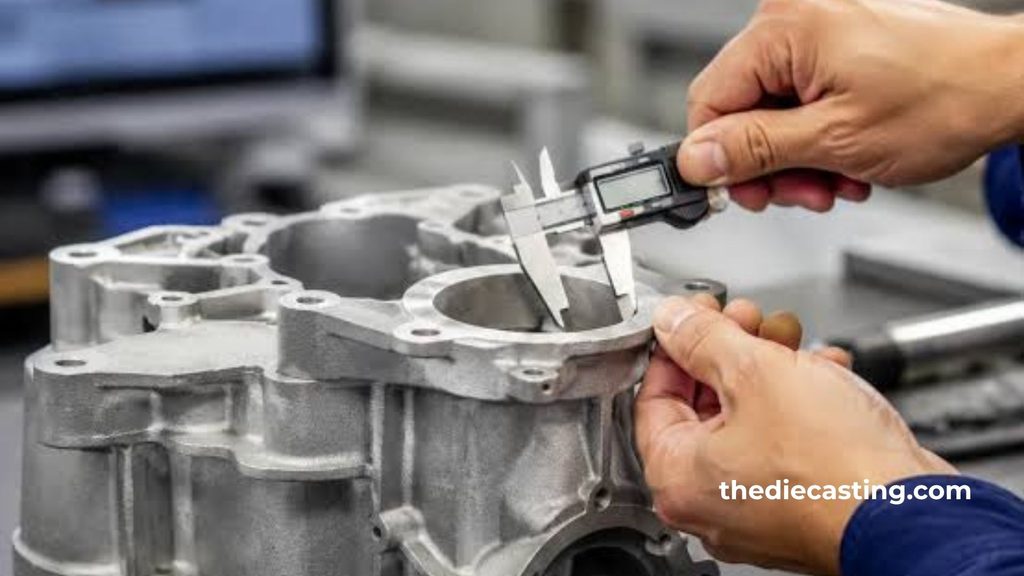
Factoren die de haalbare tolerantie beperken
Er zijn echter tal van fysische en procesgerelateerde factoren die de hoeveelheid die kan worden opgeslagen beperken, zelfs in de gepubliceerde tabellen:
Afmetingen en vorm van het onderdeel
Dit zijn de meest uitdagende gevallen; het gaat meestal om grote, dunwandige of abrupte veranderingen in wanddikte.
Slijtage en uitlijning van de matrijzen
Gedurende de levensduur van het gereedschap neemt de mate van verschuiving tussen de twee helften geleidelijk toe.
Klemkracht
Wanneer de afmetingen van de machine niet zijn afgestemd op het te produceren oppervlak, zal de matrijs onder de injectiedruk iets openen, waardoor er enige variatie ontstaat in elk van de afmetingen die de scheidingslijn kruisen.
Krimpgedrag en stolling van legeringen
De uiteindelijke afmetingen worden beïnvloed door procesparameters zoals de metaaltemperatuur, het snelheidsprofiel, de matrijstemperatuur en de cyclustijd.
Als er een tolerantie vereist is die nauwkeuriger is dan de NADCA-nauwkeurigheid voor de maat of de bijbehorende ISO-norm voor die maat, is de meest kostenefficiënte oplossing vrijwel altijd om het onderdeel uit een standaardstuk te gieten en het vervolgens te bewerken.
Methoden voor kwaliteitscontrole ter waarborging van de tolerantievermogens
De moderne van vandaag aluminium spuitgietwerk De faciliteiten combineren conventionele meetmethoden met moderne niet-destructieve technieken en statistische procescontrole. Er worden coördinatenmeetmachines gebruikt om eerste exemplaren te controleren en, op basis van steekproeven, kritische afmetingen te meten.
Als er echter tijdens realtime röntgenonderzoek of, indien de situatie dit rechtvaardigt, tijdens online CT interne porositeit of cold shut wordt vastgesteld, kan dit wijzen op een integriteitsprobleem, zelfs als aan de externe maattoleranties wordt voldaan. Belangrijke procesvariabelen en capaciteitsindicatoren worden bijgehouden met behulp van statistische procescontrole om ervoor te zorgen dat het proces wordt gecorrigeerd voordat onderdelen buiten de specificaties vallen.
Voor kritische kenmerken moet de Ppk-waarde bij PPAP soms hoger zijn dan 1,67. Aangezien nieuwe matrijzen worden ontworpen met opzettelijke toleranties voor slijtage, zodat de afmetingen dichter bij de nominale waarden liggen, is NAO (as-cast) geschikter om het kenmerk te beoordelen aan de hand van Cp in plaats van Cpk.
Praktische richtlijnen voor ontwerpers en inkoopteams
Probeer, waar mogelijk, alle hoofdreferentiepunten in één matrijshelft en op de verschuifbare delen te houden. Afmetingen die worden gemeten vanaf een referentiepunt in de tegenoverliggende helft, houden automatisch rekening met de scheidingslijn en verschuivingsfactoren.
- Zorg al in een vroeg stadium voor een voorvorm (meestal 1-3°, afhankelijk van de voorvormdiepte) om vervorming van het onderdeel door de uitwerppracht te voorkomen.
- Kies legeringen waarvan de krimp bekend is, als er nauwe toleranties voor het gietstuk vereist zijn.
- Overleg in de ontwerpfase met de gieter over de scheidingslijn, de hellingshoek, het referentiesysteem en de te bewerken kenmerken.
- Bewerkingsmateriaal: Voor de meeste aluminium onderdelen met een afmeting van 100 – 300 mm wordt een overmaat van 0,3 tot 0,8 mm aangehouden. De hoeveelheid overmaat mag niet te groot zijn, anders gaat er materiaal verloren en wordt de cyclustijd verspild, maar ook niet te klein, anders wordt de bewerking niet volledig uitgevoerd.
- Als alle functionele eisen en kosten in aanmerking worden genomen, kan met behulp van deze werkwijzen routinematig worden voldaan aan de eisen met behulp van aluminium spuitgietstukken.

Veelgestelde vragen
Wat zijn de gangbare toleranties voor aluminium spuitgietwerk?
Onder normale productieomstandigheden bedragen de lineaire toleranties van aluminium in gegoten toestand doorgaans ±0,10 mm voor afmetingen kleiner dan 25 mm, en ±0,25–0,35 mm voor afmetingen groter dan 25 mm. De officiële referentie wordt gevormd door de NADCA-standaard- of precisietabellen of de tabellen van ISO 8062-3 (DCTG 6–9 indien het om de totale afmeting van het onderdeel gaat).
Is het mogelijk om aluminium onder druk te gieten?
Ja. Aluminium is een van de meest gebruikte metalen voor spuitgieten ter wereld. A380, ADC12 en A356 behoren tot de vele legeringen die veelvuldig worden gebruikt op zowel warmkamer- (minder gebruikelijk voor aluminium) als koudkamer-hogedruk-spuitgietmachines. Ze maken complexe geometrieën, dunne wanden, een uitstekende oppervlakteafwerking en hoge productiesnelheden mogelijk voor toepassingen in de automobielindustrie, elektronica, de industrie en consumentenproducten.
Kan 6061-aluminium worden gebruikt voor gietwerk?
6061 is een zeer goede smeedlegering, maar geen geschikte legering voor spuitgieten. Vanwege de stollingseigenschappen, vloeibaarheid en krimp is deze legering minder geschikt voor hogedruk-spuitgieten dan de speciale gietlegeringen A380 of ADC12. De specificaties voor de mechanische eigenschappen van het materiaal in het oorspronkelijke ontwerp wijken vrijwel altijd af wanneer het ontwerp wordt omgezet naar spuitgieten, en vaak is het ook noodzakelijk om de toleranties op het materiaal aan te passen.
Wat zijn de gebruikelijke toleranties voor aluminium?
Wat spuitgieten betreft, maar buiten het specifieke proces om, kan de term “standaardtoleranties voor aluminium” van toepassing zijn op een aantal processen (extrusie, verspanen, plaatbewerking, enz.). Bij hogedruk-spuitgieten zijn de relevante normen de NADCA-productspecificatienormen (sectie 4A) en ISO 8062-3. De typische tolerantie van het gietstuk bedraagt ongeveer ±0,10 mm, die toeneemt naarmate de afmetingen van de details groter worden, en bij precisieklassen gelden voor sommige afmetingen iets smallere tolerantiebanden.
Conclusie
Gieten van aluminium biedt een uitstekende productiviteit en complexiteit, maar de maatvastheid wordt uiteindelijk beperkt door de fysica van het stollen, het ontwerp van de gietvorm en de procesregeling. De praktische giettoleranties van ±0,10 mm voor kleine details en ±0,25-0,35 mm voor grotere details zijn realistisch en economisch op basis van de standaard- of ISO 8062-3-richtlijnen van NADCA.
Geselecteerde afmetingen kunnen verder worden verfijnd met precisieklassen en gecontroleerde processen, maar het is vrijwel altijd noodzakelijk om opzettelijk materiaal weg te werken en secundaire bewerkingen uit te voeren om kritische boringen, afdichtingsvlakken en nauwkeurige positionele verhoudingen te waarborgen.
Betrek ervaren spuitgieters al in een vroeg stadium bij het proces, bepaal welke toleranties van belang zijn, en aluminium spuitgieten is een uiterst effectieve manier om precisieonderdelen te verkrijgen die tijdens de productie eenvoudig en betrouwbaar kunnen worden gemonteerd.