
はじめに
~について アルミニウムダイカスト 「公差」について話し合うことは、精密製造の世界においておそらく最も実り多い会話と言えるでしょう。もしあなたが、「全体で±0.02 mm」という注記を付けた図面をダイカスト機に提出した経験のあるエンジニアであれば、少なくとも一度はほぼ同じことを言われたことがあるはずです。.
アルミニウムのダイカスト成形は、依然として鋼製金型内で高圧下で溶融金属が凝固するという物理的特性によって根本的に制約を受けていますが、高い生産性、卓越した寸法安定性、そして優れた表面仕上げを実現しています。 鋳造直後のアルミニウム缶の真の能力、二次加工が必要となる場合、およびNADCAやISO 8062-3といった業界規格がそれらの限界をどのように定義しているかを把握することは、費用対効果の高い部品と、問題を抱え高コストとなる部品との違いを決定づける。.
この記事では、以下の内容を取り上げています:
- アルミニウムダイカストの公差について、数値に基づいてわかりやすく解説した参考資料です。.
- ここには、現代の高圧ダイカスト技術の実際の性能に関する情報が含まれています。.
- 標準グレードと精密グレードの違い。.
- 部品の形状およびプロセス変数が及ぼす影響。.
- ほぼ常に機械加工の対象となる部位、および鋳造図面における公差の適切な指定。.
以下の情報は、設計中のギアボックスハウジング、電子機器用筐体、または自動車用構造部品に対する要件を明確にする上で役立ちます。.
鋳造アルミニウムが現実的に耐えられる荷重
ダイカスト これは、溶融アルミニウムを高速かつ高圧で硬化鋼製の金型に押し込む工程である。金属は凝固・冷却するにつれて収縮する。この収縮に加え、 カビ, 、パーティングラインの位置、および肉厚の均一性によって、鋳造状態で達成可能な最小公差が決まります。.
以下は、アルミニウム合金であるA380およびADC12の一般的な生産ラインにおける代表的な加工公差です。
| 特徴量次元 | 鋳造時の代表的な公差 | 最良のケース(綿密な工程管理) |
| 最大25 mm | ±0.10 mm | ±0.07 mm |
| 25~100 mm | ±0.15 mm | ±0.10 mm |
| 100~250 mm | ±0.25 mm | ±0.18 mm |
| 250~500 mm | ±0.35 mm | ±0.25 mm |
| 穴/コアピン(直径) | ±0.10 mm | ±0.07 mm |
| 100 mmあたりの平坦度 | ±0.20 mm | 適切な金型設計により±0.10 mm |
スライドとコアは、パーティングラインをまたぐ寸法を作成するために使用され、これらの寸法には追加の余裕が設けられます。数値の変化は主に以下の3つの要因によって生じます:
パーティングラインと当該領域との距離
この両方の部分に共通する特徴は、 カビ 範囲を広くする。可能な限り、重要な平面やシール面は金型の片側に配置すべきである。.
肉厚の均一性
2 mmの部分が突然6 mmに変わるような急激な断面変化があると、冷却時にその部分が引っ張られて変形してしまいます。壁厚を均一に保つという要件は、単なる設計上の好みではなく、許容範囲の上限を厳しく設定するための要件なのです。.
合金の選定
シリコンを含む合金は、より軟らかい合金やより強度の高い合金に比べて、収縮がより規則的です。機械加工用の6061製品向けに設計されたものをダイカスト用に転用する場合、公差に関する部分については、ほぼ例外なく修正が必要となります。.

NADCAおよびISO規格:アルミニウムダイカストの公差
最も広く採用されている主な規格は2つあります。北米ダイカスト協会(NADCA)の製品仕様規格と、ISO 8062-3です。.
NADCA規格と精密公差の違い
NADCAには、実務レベルが2つあります。.
- 標準公差とは、熟練した鋳造業者が、妥当な金型寿命と通常の検査の下で、フル生産速度を維持しながら確保できる公差のことです。.
- 「精密公差」とは、形状、嵌合、または機能がわずかな公差の変化に敏感な部材に対してのみ適用される、より狭い公差範囲のことです。.
「標準」はコストが最も低く、ほとんどの用途に対応しています。初期段階で合意された精度要件については、場合によっては、それほど大きな追加費用をかけずに達成できることもあります。.
直線寸法、分型線加算値、スライド/コア加算値、角度公差、抜き勾配、平面度、およびコア穴径については、標準値と精密値の両方が示されています。同心度および分型線ずれについては、標準値が示されています。.
鋳造公差等級は、ISO 8062-3で規定されている。
鋳物は、ISO 8062-3 に基づき、DCTG 1(最もきめが細かい)から DCTG 16(最もきめが粗い)まで等級分けされます。推奨される等級は、アルミニウムとマグネシウムで異なります。 高圧ダイカスト, 、部品の最大外形寸法に応じて:
| 最大外形寸法 | 推奨グレード(アルミニウムおよびマグネシウム) |
| 最大50 mm | DCTG 6 |
| 50 mm超~180 mm | DCTG 7 |
| 180 mm超~500 mm | DCTG 8 |
| 500 mm以上 | DCTG 9 |
これらの公差等級は、相当に長い生産実績と確立された製造プロセスに基づいています。複雑な形状については、通常、1等級低い公差で見積もられます。肉厚については、一般的な直線公差よりも1等級厚いものと想定されています。 これらのグレードの公差の合計値は、公称サイズが大きくなるにつれて大きくなります。例えば、DCTG 8 における 100~160 mm の部材の場合、合計公差は 1.8 mm(±0.9 mm)となります。.
ISOでは、NADCAのように「プラス値のみ」の分型線加算は採用していません。ある方向の公差を他の方向よりも大きくする必要がある場合は、その寸法に対して非対称公差を明示的に指定してください。.
鋳造後の機械加工における特徴:必須事項
これらの特性の中には、工程を慎重に管理した場合にのみ必要な精度で維持できるものもありますが、「鋳造そのまま」の状態では維持できません:
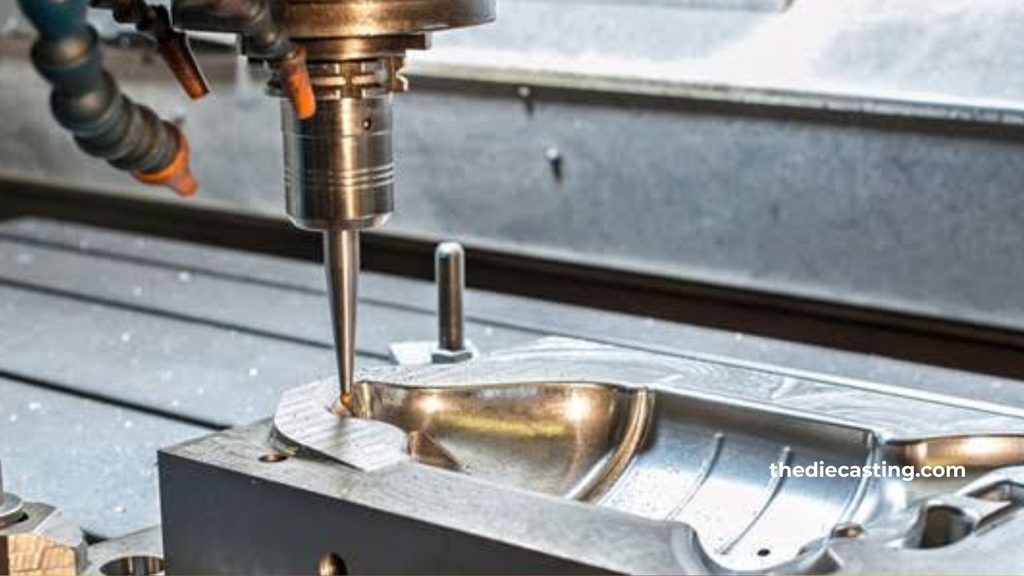
- 高精度な穴加工および軸受座。一般的に、軸受やシールが嵌め込まれる部分については、±0.02~±0.05 mmの公差が求められます。機械加工には、0.3~0.8 mmの余裕寸法を計画しておく必要があります。.
- 平坦なシール面。ガスケットやOリングの表面には、ほぼ例外なく面取り加工が施されます。.
- 以下のM6ネジはタップ加工されています。小さなネジは鋳造後に切削または成形することが可能であり、より大きな鋳込みネジも可能です。.
- 同心度(または真の位置関係)が約±0.03 mm未満であること。これらの加工箇所は、同一の基準点から1回のセットアップで加工される必要がある。.
これらの面のみを意図的に加工することで、仕上げ加工において余分な金属をきれいに除去し、金型の残留反りや収縮による変動の影響を受けないようにするためである。.
鋳造図面における公差
図面を作成する際には、守るべき4つの実用的なルールがあります:
- 機能面には厳密に印を付ける。軸受座、シール面、嵌合ねじ、および位置合わせ用形状には、精密公差または個別の公差が適用される。.
- 機能を持たない表面には、通気性を確保しましょう。重要でない寸法における鋳造公差は標準的なものであるため、追加コストもかからず、工程上の制約にもなりません。.
- 位置関係については、GD&Tの使用を推奨します。これはわかりやすい表記であり、多数の双方向線形公差を並べるよりも、サプライヤーが見積もりや確認を行う上ではるかに容易です。.
- どの面を加工するかを明確に指定してください。そうすることで、鋳造業者は成形工程において適切な加工余地を確保することができます。.
タイトルブロック内またはその付近に記載される一般的な公差に関する注記は、NADCA第4A節(標準または精密)のいずれか、あるいはISO 8062-3および関連するDCTGグレードを参照すべきである。個別のより厳しい公差は、一般的な注記に優先して適用する必要がある場合にのみ指定される。.
達成可能な公差を制限する要因
しかし、公表されている表であっても、多くの物理的およびプロセス上の要因により、貯蔵可能な量には制限があります:
部品のサイズと形状
これらは最も困難なケースであり、通常、サイズが大きく、肉厚が薄い、あるいは肉厚の変化が急激なものです。.
金型の摩耗と位置合わせ
工具の耐用期間を通じて、左右の半身間でずれが生じる量が徐々に増加していく。.
クランプ力
成形機のサイズが成形対象の面積に対して不十分な場合、射出圧力によって金型がわずかに開き、パーティングラインをまたぐ各寸法に多少のばらつきが生じます。.
合金の収縮特性と凝固
最終的な寸法は、金属温度、流速分布、金型温度、サイクル時間などの工程パラメータの影響を受けます。.
部品の寸法に対するNADCA精度規格または対応するISO規格よりも高い精度が要求される場合、経済的な解決策は、ほぼ常に、素材を鋳造し、その部品を機械加工することである。.
公差能力を確保するための品質管理手法
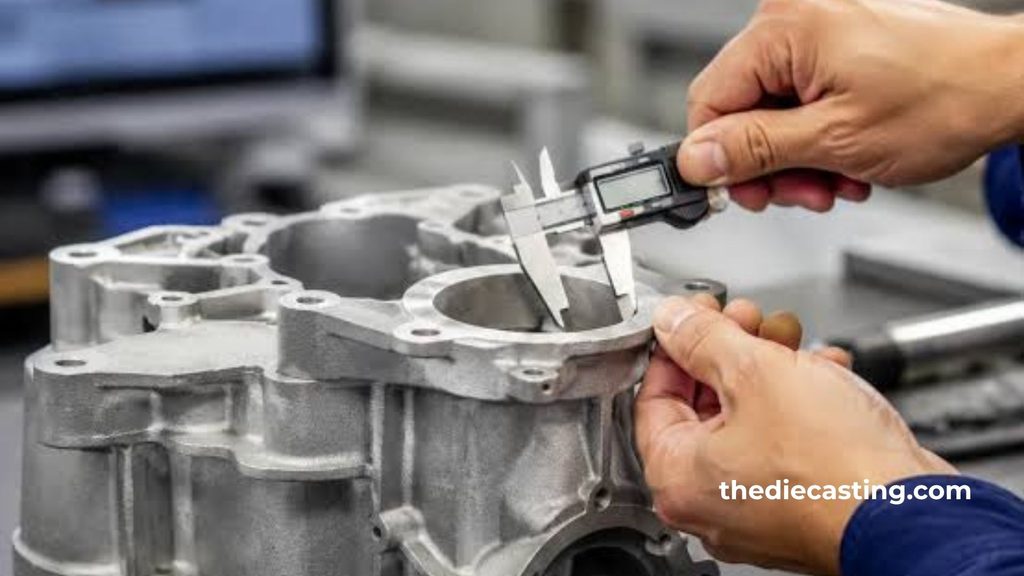
今日の現代的な アルミダイカスト 当施設では、従来の測定方法に加え、最新の非破壊検査技術や統計的工程管理を導入しています。座標測定機を用いて、初回製品およびサンプルベースで重要寸法を検査しています。.
ただし、リアルタイムX線検査、あるいは状況に応じてオンラインCT検査の過程で、内部気孔やコールドシャットが発見された場合、たとえ外形寸法の公差が満たされていたとしても、それは完全性の問題を示す兆候となり得ます。 主要なプロセス変数および能力指標は、統計的プロセス管理を用いて追跡され、部品が仕様外となる前にプロセスが是正されるよう確保されています。.
重要な特性については、PPAPにおいてPpkが1.67を超える必要がある場合があります。新しい金型は、寸法が公称値に近づくよう、摩耗を見越した意図的な公差が設定されているため、NAO(鋳出し状態)では、CpkではなくCpを用いて特性を評価する方が適しています。.
デザイナーおよび調達チームのための実践ガイドライン
可能な限り、すべての主要な基準点を1つの金型半身とオフスライドにまとめてください。反対側の半身にある基準点から測定された寸法には、分割線およびオフセット値が自動的に反映されます。.
- エジェクション力による部品の変形を防ぐため、早い段階でドラフト(通常、ドラフトの深さに応じて1~3°)を設けてください。.
- 鋳造直後の公差を厳密に保つ必要がある場合は、収縮率が既知の合金を選択してください。.
- 設計段階において、パーティングライン、抜き勾配、基準面設定、および機械加工される形状について、鋳造業者と協議してください。.
- 加工用素材: サイズが100~300 mmのアルミニウム部品のほとんどについては、0.3~0.8 mmの余肉を残します。余肉の量は多すぎてもいけません(材料の無駄やサイクルタイムの浪費につながります)。かといって少なすぎてもいけません(仕上げ加工が不十分になります)。.
- 機能要件とコストを総合的に考慮しても、これらの手法を用いれば、アルミニウムダイカストで通常通り要件を満たすことができます。.

よくある質問
アルミニウムダイカストの一般的な公差はどのようなものですか?
通常の生産条件下では、アルミニウムの鋳造時の線形公差は、25 mm未満の場合、通常±0.10 mm、25 mmを超える場合は±0.25~0.35 mmとなります。 正式な基準は、NADCA規格または精密表、あるいはISO 8062-3の表(部品全体のサイズの場合はDCTG 6~9)によって規定されています。.
アルミニウムのダイカスト加工は可能ですか?
はい。アルミニウムは、世界で最も一般的にダイカストに使用される金属の一つです。A380、ADC12、A356などは、ホットチャンバー式(アルミニウムではあまり一般的ではありません)およびコールドチャンバー式の高圧ダイカスト機の両方で一般的に使用される多くの合金の一部です。 これらは、自動車、電子機器、産業用、および民生用アプリケーション向けに、複雑な形状、薄肉、優れた表面仕上げ、そして高い生産性を実現します。.
6061アルミニウムは鋳造に使用できますか?
6061は鍛造用合金としては非常に優れていますが、ダイカスト用としては適していません。凝固特性、流動性、収縮率の点から、A380やADC12といった専用のダイカスト合金ほど、高圧ダイカストには適していません。 設計をダイカストに転用する場合、元の設計における材料の機械的特性仕様はほぼ例外なく変更されるほか、材料の公差を変更する必要も頻繁に生じます。.
アルミニウムの標準的な公差はどのくらいですか?
ダイカストに関しては、特定の工程以外においても、「アルミニウムの標準公差」という用語は、さまざまな工程(押出成形、機械加工、板金加工など)に適用されることがあります。 高圧ダイカストにおいては、関連する規格としてNADCA製品仕様規格(第4A節)およびISO 8062-3が挙げられます。一般的な鋳造状態の公差は約±0.10 mmですが、これは形状のサイズが大きくなるにつれて拡大し、高精度グレードでは一部の寸法において公差範囲がわずかに狭くなります。.
結論
アルミダイカスト 優れた生産性と複雑な形状を実現しますが、その寸法精度は、最終的には凝固物理学、金型設計、およびプロセス制御によって制限されます。 NADCAの標準規格またはISO 8062-3のガイドラインに基づき、微細な形状部では±0.10 mm、大きな形状部では±0.25~0.35 mmという実用的な鋳造公差は、現実的かつ経済的である。.
選定された寸法は、高精度グレードの材料や管理された製造工程によってさらに厳密に調整することが可能ですが、重要な穴、シール面、および厳密な位置関係を確保するためには、ほとんどの場合、意図的に材料を切削し、二次加工を行う必要があります。.
初期段階から経験豊富なダイカスト技術者を関与させ、重要な公差を明確に定義しておけば、アルミニウムダイカストは、生産現場で容易かつ確実に組み立てられる高精度部品を得るための極めて効果的な方法となります。.