
Εισαγωγή
Μιλώντας για χύτευση αλουμινίου υπό πίεση Οι ανοχές είναι πιθανώς το πιο εποικοδομητικό θέμα συζήτησης που μπορεί να έχει κανείς στον κόσμο της κατασκευής ακριβείας. Αν είστε μηχανικός και έχετε τοποθετήσει ποτέ ένα σχέδιο σε μια μηχανή χύτευσης υπό πίεση με τη σημείωση “±0,02 mm παντού”, σίγουρα θα σας το έχουν επαναλάβει τουλάχιστον μία φορά.
Η χύτευση αλουμινίου υπό πίεση εξακολουθεί να περιορίζεται ουσιαστικά από τους φυσικούς νόμους της στερεοποίησης του λιωμένου μετάλλου υπό υψηλή πίεση σε χαλύβδινο καλούπι· ωστόσο, προσφέρει υψηλούς ρυθμούς παραγωγής, εξαιρετική διαστατική σταθερότητα και άριστο φινίρισμα επιφάνειας. Η γνώση της πραγματικής ικανότητας ενός χυτού δοχείου αλουμινίου, των περιπτώσεων όπου απαιτείται δευτερογενής μηχανική κατεργασία, καθώς και του τρόπου με τον οποίο οι βιομηχανικές προδιαγραφές, όπως τα πρότυπα NADCA και ISO 8062-3, ορίζουν αυτά τα όρια, κάνει τη διαφορά μεταξύ οικονομικά αποδοτικών εξαρτημάτων και προβληματικών, αλλά και δαπανηρών εξαρτημάτων.
Αυτό το άρθρο περιλαμβάνει:
- Ένα εύχρηστο, βασισμένο σε αριθμούς εγχειρίδιο αναφοράς για τις ανοχές στη χύτευση αλουμινίου υπό πίεση.
- Περιλαμβάνει πληροφορίες σχετικά με τις πραγματικές δυνατότητες της σύγχρονης χύτευσης υπό υψηλή πίεση.
- Η διάκριση μεταξύ τυποποιημένων και ειδικών ποιοτήτων.
- Η επίδραση της γεωμετρίας των εξαρτημάτων και των μεταβλητών της διαδικασίας.
- Τα χαρακτηριστικά που σχεδόν πάντα υπόκεινται σε μηχανική κατεργασία, καθώς και ο σωστός καθορισμός των ανοχών σε ένα σχέδιο χυτού εξαρτήματος.
Οι παρακάτω πληροφορίες θα σας βοηθήσουν να καθορίσετε τις απαιτήσεις για το περίβλημα του κιβωτίου ταχυτήτων, το περίβλημα ηλεκτρονικών συστημάτων ή το δομικό εξάρτημα αυτοκινήτου που σχεδιάζετε.
Πόσο βάρος μπορεί ρεαλιστικά να αντέξει το αλουμίνιο σε μορφή χυτού
Χύτευση σε μήτρα είναι μια διαδικασία κατά την οποία το λιωμένο αλουμίνιο διοχετεύεται με υψηλές ταχύτητες και πιέσεις σε ένα καλούπι από σκληρυμένο χάλυβα. Το μέταλλο συρρικνώνεται καθώς στερεοποιείται και ψύχεται. Αυτή η συρρίκνωση, σε συνδυασμό με τους μηχανικούς περιορισμούς του μούχλα, η θέση της γραμμής διαχωρισμού και η ομοιομορφία του πάχους του τοιχώματος καθορίζουν τις ελάχιστες ανοχές που μπορούν να επιτευχθούν στο στάδιο της χύτευσης.
Ακολουθούν οι τυπικές ανοχές κατασκευής για τις συνήθεις γραμμές παραγωγής κραμάτων αλουμινίου, A380 και ADC12:
| Διάσταση χαρακτηριστικού | Τυπική ανοχή μετά τη χύτευση | Καλύτερη περίπτωση (προσεκτικός έλεγχος της διαδικασίας) |
| Έως 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Οπές/πείροι πυρήνα (διάμετρος) | ±0,10 mm | ±0,07 mm |
| Επίπεδότητα ανά 100 mm | ±0,20 mm | ±0,10 mm με τον κατάλληλο σχεδιασμό της μήτρας |
Οι ολισθητήρες και οι πυρήνες χρησιμοποιούνται για τη δημιουργία διαστάσεων που εκτείνονται πέρα από τη γραμμή διαχωρισμού, στις οποίες προστίθεται επιπλέον περιθώριο. Οι αριθμοί μεταβάλλονται κυρίως λόγω τριών παραγόντων:
Απόσταση μεταξύ της γραμμής διαχωρισμού και της περιοχής
Τα χαρακτηριστικά που συμπίπτουν και στα δύο μέρη του μούχλα να έχουν μεγαλύτερο εύρος. Στο μέτρο του δυνατού, οι κρίσιμες επίπεδες επιφάνειες ή οι επιφάνειες στεγανοποίησης θα πρέπει να βρίσκονται στη μία πλευρά του καλουπιού.
Ομοιομορφία πάχους τοιχώματος
Μια απότομη αλλαγή στο πάχος του τοιχώματος, όπου τα 2 mm μετατρέπονται ξαφνικά σε 6 mm, θα προκαλέσει τάνυση και παραμόρφωση κατά την ψύξη. Η απαίτηση για ομοιόμορφα τοιχώματα δεν αποτελεί απλώς μια σχεδιαστική προτίμηση· είναι απαραίτητη προϋπόθεση για την επίτευξη του στενότερου ορίου των ζωνών ανοχής.
Επιλογή κράματος
Τα κράματα που περιέχουν πυρίτιο παρουσιάζουν πιο ομοιόμορφη συρρίκνωση σε σύγκριση με άλλα κράματα που είναι πιο μαλακά ή πιο ανθεκτικά. Όταν ένα σχέδιο που έχει δημιουργηθεί για ένα προϊόν 6061 που έχει υποστεί μηχανική κατεργασία προσαρμόζεται για χύτευση υπό πίεση, οι ανοχές θα πρέπει σχεδόν πάντα να αναθεωρηθούν.

Πρότυπα NADCA και ISO: Ανοχές στη χύτευση αλουμινίου υπό πίεση
Υπάρχουν δύο βασικά πρότυπα που είναι τα πιο διαδεδομένα: τα πρότυπα προδιαγραφών προϊόντων της Βορειοαμερικανικής Ένωσης Χύτευσης υπό Πίεση (NADCA) και το πρότυπο ISO 8062-3.
Η διαφορά μεταξύ των προδιαγραφών NADCA και των ανοχών ακριβείας
Υπάρχουν δύο επίπεδα πρακτικής εκπαίδευσης από τη NADCA.
- Η τυπική ανοχή είναι η ανοχή που ένας ικανός χυτευτής είναι σε θέση να διατηρήσει σε πλήρη ταχύτητα παραγωγής, με εύλογη διάρκεια ζωής του καλουπιού και κανονικό έλεγχο.
- Η «ακρίβεια ανοχής» είναι ένα στενότερο εύρος ανοχής που χρησιμοποιείται αποκλειστικά για χαρακτηριστικά των οποίων η μορφή, η εφαρμογή ή η λειτουργία επηρεάζονται ευαίσθητα από μικρές ανοχές.
Η τυποποιημένη έκδοση είναι η πιο οικονομική και καλύπτει τις περισσότερες εφαρμογές. Ένα χαρακτηριστικό ακρίβειας που έχει συμφωνηθεί και έχει επιλεγεί στα αρχικά στάδια μπορεί μερικές φορές να επιτευχθεί με μόνο ένα μέτριο επιπλέον κόστος.
Παρέχονται τόσο τυποποιημένες όσο και ακριβείς τιμές για τις γραμμικές διαστάσεις, τα πρόσθετα της γραμμής διαχωρισμού, τα πρόσθετα ολισθητήρα/πυρήνα, τη γωνιότητα, την κλίση, την επιπεδότητα και τις διαμέτρους των οπών με πυρήνα. Για την ομοκεντρικότητα και τη μετατόπιση της γραμμής διαχωρισμού παρέχεται μια τυποποιημένη τιμή.
Οι βαθμοί ανοχής χύτευσης ορίζονται στο πρότυπο ISO 8062-3
Τα χυτά ταξινομούνται σύμφωνα με το πρότυπο ISO 8062-3 από το DCTG 1 (λεπτότερο) έως το DCTG 16 (χονδρότερο). Ο συνιστώμενος βαθμός ποικίλλει για το αλουμίνιο και το μαγνήσιο χυτά υπό πίεση, ανάλογα με τη μεγαλύτερη συνολική διάσταση του εξαρτήματος:
| Μέγιστη συνολική διάσταση | Συνιστώμενη ποιότητα (αλουμίνιο και μαγνήσιο) |
| Έως 50 mm | DCTG 6 |
| Πάνω από 50 mm έως 180 mm | DCTG 7 |
| Πάνω από 180 mm έως 500 mm | DCTG 8 |
| Πάνω από 500 mm | DCTG 9 |
Οι βαθμοί αυτοί βασίζονται σε μια αρκετά μακρά περίοδο παραγωγής και σε μια καθιερωμένη διαδικασία. Για τις σύνθετες γεωμετρίες, η προσφορά γίνεται συνήθως έναν βαθμό χαμηλότερα. Τα πάχη τοιχωμάτων θεωρείται ότι είναι κατά έναν βαθμό παχύτερα από τη γενική γραμμική ανοχή. Οι συνολικές τιμές των ανοχών αυτών των ποιότητων αυξάνονται με την αύξηση του ονομαστικού μεγέθους: ένα στοιχείο διαστάσεων 100–160 mm στην ποιότητα DCTG 8 έχει συνολική ανοχή 1,8 mm (±0,9 mm).
Το πρότυπο ISO δεν χρησιμοποιεί πρόσθετο γραμμής διαχωρισμού μόνο θετικού μεγέθους, όπως κάνει το NADCA. Καθορίστε ρητά μια ασύμμετρη ανοχή στη διάσταση, εάν απαιτείται μεγαλύτερη ανοχή σε μία κατεύθυνση σε σχέση με την άλλη.
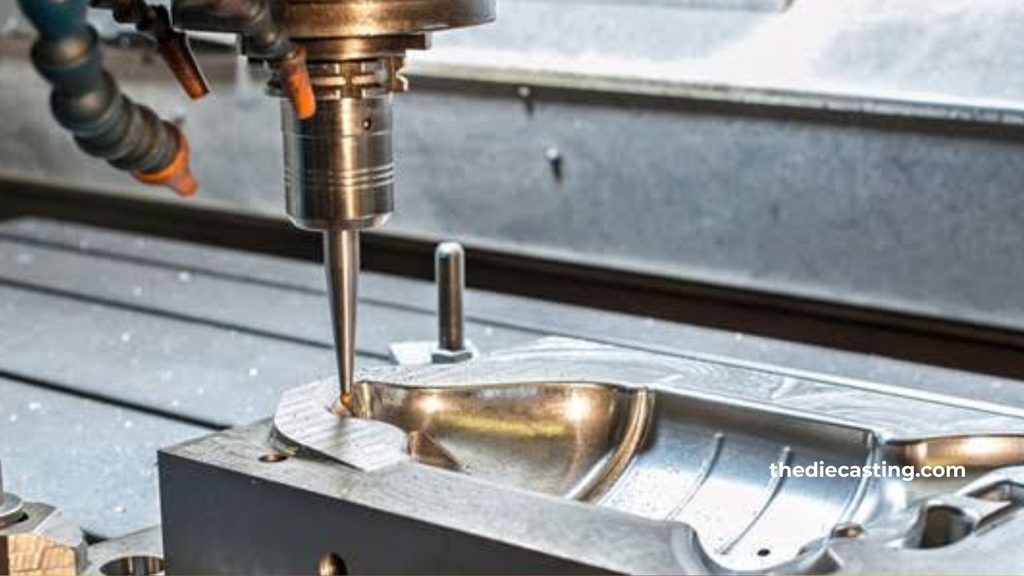
Χαρακτηριστικά για τη μηχανική κατεργασία μετά τη χύτευση: Απαραίτητα
Ορισμένα από αυτά τα χαρακτηριστικά μπορούν να διατηρηθούν με την απαιτούμενη ακρίβεια μόνο εάν η διαδικασία ελέγχεται προσεκτικά, αλλά όχι εάν το χύτευμα παραμείνει ως έχει:
- Οπές ακριβείας και έδρες ρουλεμάν. Γενικά, οτιδήποτε στηρίζει ένα ρουλεμάν ή ένα στεγανοποιητικό στοιχείο απαιτεί ανοχή ±0,02 έως ±0,05 mm. Για τη μηχανική κατεργασία θα πρέπει να προβλέπεται ανοχή 0,3 έως 0,8 mm στο υλικό.
- Επίπεδες επιφάνειες στεγανοποίησης. Στις επιφάνειες των παρεμβυσμάτων και των O-ring πραγματοποιείται σχεδόν πάντα μια πέρασμα επιπέδωσης.
- Τα ακόλουθα σπειρώματα M6 είναι σπειρωμένα. Τα μικρά σπειρώματα μπορούν να κοπούν ή να διαμορφωθούν μετά τη χύτευση· είναι επίσης δυνατή η δημιουργία μεγαλύτερων σπειρωμάτων κατά τη χύτευση.
- Ομόκεντροτητα (ή σχέσεις πραγματικής θέσης) μικρότερη από περίπου ± 0,03 mm. Τα χαρακτηριστικά αυτά πρέπει να κατεργαστούν σε μία μόνο ρύθμιση από το ίδιο σημείο αναφοράς.
Για να επιτραπεί η σκόπιμη αφαίρεση υλικού ακριβώς σε αυτές τις επιφάνειες, ώστε η εργασία φινιρίσματος να αφαιρεί καθαρό μέταλλο και να μην επηρεάζεται από τυχόν υπολειπόμενες παραμορφώσεις ή διακυμάνσεις συρρίκνωσης στο καλούπι.
Ανοχές σε σχέδιο χυτού εξαρτήματος
Υπάρχουν τέσσερις πρακτικοί κανόνες που πρέπει να τηρούνται κατά τη δημιουργία σχεδίων:
- Σημειώστε με ακρίβεια τις λειτουργικές επιφάνειες. Οι ανοχές ακριβείας ή οι ατομικές ανοχές εφαρμόζονται στις έδρες των εδράνων, στις επιφάνειες στεγανοποίησης, στα σπειρώματα σύζευξης και στα χαρακτηριστικά ευθυγράμμισης.
- Αφήστε τις επιφάνειες που δεν έχουν κάποια λειτουργία να «αναπνέουν». Καθώς οι ανοχές χύτευσης στις μη κρίσιμες διαστάσεις είναι τυπικές, δεν συνεπάγονται επιπλέον κόστος και δεν περιορίζουν τη διαδικασία.
- Προτιμήστε το GD&T για τις σχέσεις θέσης. Πρόκειται για μια απλή επισήμανση και είναι πολύ πιο εύκολο για έναν προμηθευτή να υποβάλει προσφορά και να ελέγξει τα στοιχεία σε σύγκριση με ένα σωρό αμφίδρομων γραμμικών ανοχών.
- Προσδιορίστε ρητά ποιες επιφάνειες θα υποστούν μηχανική κατεργασία. Έτσι, ο χυτευτής θα μπορεί να διαμορφώσει το κατάλληλο περιθώριο υλικού κατά τη διάρκεια της διαδικασίας χύτευσης.
Μια γενική σημείωση σχετικά με τις ανοχές, η οποία πρέπει να αναγράφεται εντός ή δίπλα στο πλαίσιο τίτλου, θα πρέπει να παραπέμπει είτε στο Τμήμα 4A του NADCA (Πρότυπο ή Ακρίβειας) είτε στο πρότυπο ISO 8062-3 και στον αντίστοιχο βαθμό DCTG. Μεμονωμένες αυστηρότερες ανοχές καθορίζονται μόνο όταν αυτό απαιτείται για να υπερισχύσουν της γενικής σημείωσης.
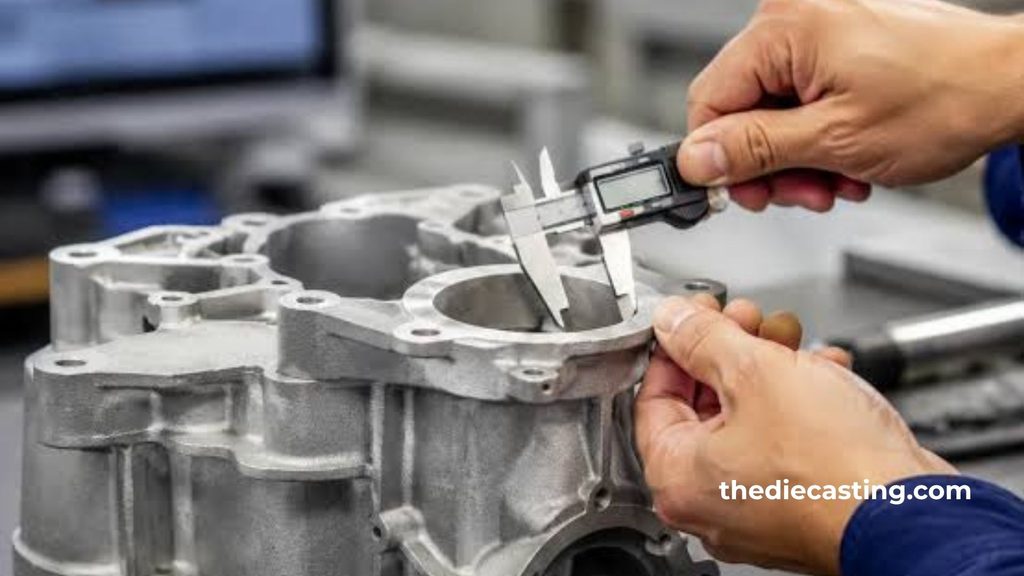
Παράγοντες που περιορίζουν την επιτεύξιμη ανοχή
Ωστόσο, πολλοί φυσικοί και διαδικαστικοί παράγοντες περιορίζουν την ποσότητα που μπορεί να αποθηκευτεί, ακόμη και στους δημοσιευμένους πίνακες:
Μέγεθος και σχήμα εξαρτήματος
Αυτές είναι οι πιο απαιτητικές και συνήθως πρόκειται για μεγάλες, λεπτότοιχες ή απότομες μεταβολές στο πάχος του τοιχώματος.
Φθορά και ευθυγράμμιση των καλουπιών
Κατά τη διάρκεια ζωής του εργαλείου παρατηρείται σταδιακή αύξηση του βαθμού μετατόπισης μεταξύ των δύο ημίσεων.
Δύναμη σύσφιξης
Όταν το μέγεθος του μηχανήματος δεν είναι κατάλληλο για την επιφάνεια που πρόκειται να παραχθεί, το καλούπι θα ανοίξει ελαφρώς υπό την πίεση έγχυσης, προκαλώντας κάποια απόκλιση σε κάθε μία από τις διαστάσεις που διασχίζουν τη γραμμή διαχωρισμού.
Ιδιότητες συρρίκνωσης και στερεοποίηση κραμάτων
Οι τελικές διαστάσεις επηρεάζονται από παραμέτρους της διαδικασίας, όπως η θερμοκρασία του μετάλλου, το προφίλ ταχύτητας, η θερμοκρασία της μήτρας και ο χρόνος κύκλου.
Εάν απαιτείται ανοχή μεγαλύτερης ακρίβειας από την ακρίβεια NADCA για το μήκος του χαρακτηριστικού ή από την αντίστοιχη προδιαγραφή ISO για το μήκος του χαρακτηριστικού, η οικονομικότερη λύση είναι σχεδόν πάντα η χύτευση με πρότυπο και η μηχανική κατεργασία του χαρακτηριστικού.
Μέθοδοι ελέγχου ποιότητας για τη διασφάλιση της ικανότητας ανεκτικότητας
Το σύγχρονο σήμερα χύτευση αλουμινίου Οι εγκαταστάσεις συνδυάζουν τις συμβατικές μεθόδους μέτρησης με σύγχρονες μη καταστροφικές τεχνικές και στατιστικό έλεγχο διεργασιών. Χρησιμοποιούνται μηχανές συντεταγμένων για τον έλεγχο των πρώτων τεμαχίων και, σε δειγματική βάση, των κρίσιμων διαστάσεων.
Ωστόσο, εάν διαπιστωθεί εσωτερική πορώδης ή κρύα συγκόλληση κατά τη διάρκεια της ακτινογραφίας σε πραγματικό χρόνο ή, εφόσον το απαιτεί η κατάσταση, κατά τη διάρκεια της αξονικής τομογραφίας (CT) σε πραγματικό χρόνο, αυτό μπορεί να αποτελεί ένδειξη προβλήματος ακεραιότητας, ακόμη και αν τηρούνται οι ανοχές των εξωτερικών διαστάσεων. Οι βασικές μεταβλητές της διαδικασίας και οι δείκτες ικανότητας παρακολουθούνται με τη χρήση στατιστικού ελέγχου διεργασιών, ώστε να διασφαλίζεται η διόρθωση της διαδικασίας πριν τα εξαρτήματα παρουσιάσουν αποκλίσεις από τις προδιαγραφές.
Για ορισμένα κρίσιμα χαρακτηριστικά, ο δείκτης Cpk πρέπει μερικές φορές να είναι μεγαλύτερος από 1,67 κατά το στάδιο PPAP. Δεδομένου ότι τα νέα καλούπια σχεδιάζονται με σκόπιμες ανοχές για τη φθορά, έτσι ώστε οι διαστάσεις να βρίσκονται πιο κοντά στις ονομαστικές, η μέθοδος NAO (κατά την χύτευση) είναι πιο κατάλληλη για την αξιολόγηση του χαρακτηριστικού χρησιμοποιώντας τον δείκτη Cp αντί του Cpk.
Πρακτικές οδηγίες για σχεδιαστές και ομάδες προμηθειών
Όποτε είναι δυνατό, διατηρήστε όλα τα κύρια σημεία αναφοράς σε ένα μισό καλουπιού και εκτός των ολισθητήρων. Οι διαστάσεις που μετρώνται από ένα σημείο αναφοράς στο αντίθετο μισό λαμβάνουν αυτόματα υπόψη τη γραμμή διαχωρισμού και τους συντελεστές μετατόπισης.
- Χρησιμοποιήστε ένα βάθος κλίσης νωρίς (συνήθως 1-3°, ανάλογα με το βάθος κλίσης) για να αποτρέψετε την παραμόρφωση του εξαρτήματος από τη δύναμη εκτίναξης.
- Επιλέξτε κράματα με γνωστή συρρίκνωση, εάν απαιτούνται στενές ανοχές στο στάδιο της χύτευσης.
- Συζητήστε με τον χυτευτή κατά τη φάση του σχεδιασμού σχετικά με τη γραμμή διαχωρισμού, την κλίση, το σύστημα αναφοράς και τα χαρακτηριστικά που θα υποστούν μηχανική κατεργασία.
- Υλικό κατεργασίας: Για τα περισσότερα εξαρτήματα αλουμινίου μεγέθους 100 – 300 mm, αφήνεται πάχος 0,3 έως 0,8 mm. Το πάχος του υλικού δεν πρέπει να είναι πολύ μεγάλο, διότι αυτό συνεπάγεται σπατάλη υλικού και χρόνου κύκλου, ούτε πολύ μικρό, διότι σε αυτή την περίπτωση ο καθαρισμός δεν θα είναι πλήρης.
- Λαμβάνοντας υπόψη όλες τις λειτουργικές απαιτήσεις και το κόστος, τα απαιτούμενα αποτελέσματα μπορούν να επιτευχθούν με χυτά αλουμινίου, σε τακτική βάση, χρησιμοποιώντας αυτές τις πρακτικές.

Συχνές ερωτήσεις
Ποιες είναι οι συνήθεις ανοχές για τη χύτευση αλουμινίου υπό πίεση;
Υπό κανονικές συνθήκες παραγωγής, οι γραμμικές ανοχές του αλουμινίου κατά τη χύτευση είναι συνήθως ±0,10 mm για διαστάσεις κάτω των 25 mm και ±0,25–0,35 mm για διαστάσεις άνω των 25 mm. Η επίσημη αναφορά παρέχεται από το πρότυπο NADCA ή τους πίνακες ακρίβειας ή τους πίνακες του προτύπου ISO 8062-3 (DCTG 6–9 εάν πρόκειται για συνολικό μέγεθος εξαρτήματος).
Είναι δυνατό να γίνει χύτευση αλουμινίου υπό πίεση;
Ναι. Το αλουμίνιο είναι ένα από τα πιο συνηθισμένα μέταλλα που χρησιμοποιούνται στη χύτευση υπό πίεση παγκοσμίως. Τα κράματα A380, ADC12 και A356 συγκαταλέγονται μεταξύ των πολλών κραμάτων που χρησιμοποιούνται συνήθως τόσο σε μηχανές χύτευσης υπό πίεση με θερμό θάλαμο (λιγότερο συνηθισμένες για το αλουμίνιο) όσο και σε μηχανές χύτευσης υπό πίεση με ψυχρό θάλαμο. Επιτρέπουν τη δημιουργία πολύπλοκων γεωμετριών, λεπτών τοιχωμάτων, εξαιρετικής επιφανειακής φινιρίσματος και υψηλών ρυθμών παραγωγής για εφαρμογές στους τομείς της αυτοκινητοβιομηχανίας, της ηλεκτρονικής, της βιομηχανίας και των καταναλωτικών προϊόντων.
Μπορεί το αλουμίνιο 6061 να χρησιμοποιηθεί για χύτευση;
Το 6061 είναι ένα πολύ καλό κράμα για σφυρηλάτηση, αλλά δεν αποτελεί επιθυμητό κράμα για χύτευση υπό πίεση. Δεν είναι τόσο κατάλληλο για χύτευση υπό υψηλή πίεση όσο τα ειδικά κράματα χύτευσης, όπως το A380 ή το ADC12, λόγω των ιδιοτήτων στερεοποίησής του, της ρευστότητάς του και της συρρίκνωσής του. Οι προδιαγραφές των μηχανικών ιδιοτήτων του υλικού του αρχικού σχεδιασμού διαφέρουν σχεδόν πάντα όταν ο σχεδιασμός μεταφέρεται στη χύτευση υπό πίεση, ενώ συχνά είναι επίσης απαραίτητο να τροποποιηθούν οι ανοχές του υλικού.
Ποιες είναι οι συνήθεις ανοχές του αλουμινίου;
Όσον αφορά τη χύτευση υπό πίεση, αλλά εκτός του συγκεκριμένου διαδικαστικού πλαισίου, ο όρος “τυποποιημένες ανοχές για το αλουμίνιο” μπορεί να εφαρμοστεί σε διάφορες διαδικασίες (εξώθηση, μηχανική κατεργασία, επεξεργασία λαμαρίνας κ.λπ.). Στη χύτευση υπό υψηλή πίεση, τα σχετικά πρότυπα είναι τα Πρότυπα Προδιαγραφών Προϊόντων της NADCA (Τμήμα 4A) και το ISO 8062-3. Η τυπική ανοχή του χυτού τεμαχίου είναι περίπου ±0,10 mm, η οποία αυξάνεται ανάλογα με το μέγεθος των χαρακτηριστικών, ενώ οι βαθμοί ακρίβειας έχουν ελαφρώς μικρότερα εύρη ανοχής σε ορισμένες διαστάσεις.
Συμπέρασμα
Χύτευση αλουμινίου προσφέρει εξαιρετική παραγωγικότητα και δυνατότητα δημιουργίας πολύπλοκων σχημάτων, αλλά η διαστατική του ικανότητα περιορίζεται τελικά από τη φυσική της στερεοποίησης, τον σχεδιασμό του καλουπιού και τον έλεγχο της διαδικασίας. Οι πρακτικές ανοχές χύτευσης ±0,10 mm για μικρά χαρακτηριστικά και ±0,25-0,35 mm για μεγαλύτερα χαρακτηριστικά είναι ρεαλιστικές και οικονομικές, με βάση τις προδιαγραφές του προτύπου ή του ISO 8062-3 της NADCA.
Οι επιλεγμένες διαστάσεις μπορούν να βελτιωθούν περαιτέρω με βαθμούς ακρίβειας και ελεγχόμενες διαδικασίες, αλλά είναι σχεδόν πάντα απαραίτητο να γίνεται σκόπιμη κατεργασία του υλικού και να εκτελούνται δευτερεύουσες εργασίες, προκειμένου να διασφαλιστούν οι κρίσιμες οπές, οι επιφάνειες στεγανοποίησης και οι στενές σχέσεις θέσης.
Εμπλέξτε έμπειρους ειδικούς στη χύτευση υπό πίεση από νωρίς, καθορίστε τις ανοχές που έχουν σημασία, και η χύτευση αλουμινίου υπό πίεση αποτελεί έναν εξαιρετικά αποτελεσματικό τρόπο για την παραγωγή εξαρτημάτων ακριβείας που συναρμολογούνται εύκολα και αξιόπιστα κατά τη διάρκεια της παραγωγής.