
Introdução
Falando sobre fundição de alumínio sob pressão A discussão sobre tolerâncias é provavelmente a conversa mais produtiva que se pode ter no mundo da fabricação de precisão. Se você é um engenheiro que já enviou um desenho para uma fundição sob pressão com a anotação “±0,02 mm em toda a peça”, já ouviu essa observação pelo menos uma vez.
A fundição sob pressão de alumínio ainda é fundamentalmente limitada pela física da solidificação do metal fundido sob alta pressão em um molde de aço; no entanto, ela proporciona altas taxas de produção, consistência dimensional excepcional e excelente acabamento superficial. Conhecer a verdadeira capacidade de uma lata de alumínio fundida, saber quando é necessária a usinagem secundária e entender como as normas do setor, como a NADCA e a ISO 8062-3, definem esses limites faz a diferença entre peças econômicas e peças problemáticas e caras.
Este artigo apresenta:
- Uma referência numérica de fácil compreensão sobre as tolerâncias na fundição sob pressão de alumínio.
- Ele inclui informações sobre as capacidades reais da fundição por injeção de alta pressão moderna.
- A distinção entre graus padrão e de precisão.
- O efeito da geometria da peça e das variáveis do processo.
- Os elementos que são praticamente sempre submetidos à usinagem e a especificação adequada das tolerâncias no desenho de uma peça fundida.
As informações a seguir ajudarão você a definir as expectativas em relação à carcaça da caixa de câmbio, ao gabinete eletrônico ou à peça estrutural automotiva que você está projetando.
Qual é a capacidade de carga realista do alumínio fundido?
Fundição sob pressão é um processo que envolve injetar alumínio fundido em alta velocidade e pressão em uma matriz de aço endurecido. O metal sofre encolhimento à medida que se solidifica e esfria. Esse encolhimento, juntamente com as limitações mecânicas da mofo, a posição da linha de divisão e a uniformidade da espessura da parede determinam as menores tolerâncias que podem ser alcançadas na peça fundida.
A seguir, apresentam-se as tolerâncias de trabalho típicas para as linhas de produção comuns de ligas de alumínio A380 e ADC12:
| Dimensão da característica | Tolerância típica do produto recém-fundido | Melhor cenário (controle cuidadoso do processo) |
| Até 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Furos/pinos centrais (diâmetro) | ±0,10 mm | ±0,07 mm |
| Planicidade por 100 mm | ±0,20 mm | ±0,10 mm com projeto adequado da matriz |
As corrediças e os núcleos são utilizados para criar dimensões que se estendem além da linha de divisão, às quais é atribuída uma margem adicional. Os números variam principalmente devido a três fatores:
Distância entre a linha de divisão e a área
As características que se sobrepõem às duas partes do mofo terem uma amplitude maior. Na medida do possível, as faces planas ou de vedação críticas devem ficar em um dos lados do molde.
Uniformidade da espessura da parede
Uma variação brusca no perfil, em que os 2 mm passam repentinamente para 6 mm, causará deformações e distorções à medida que o material esfria. A exigência de paredes uniformes não é uma preferência de projeto; trata-se de um requisito para se atingir o limite mais restrito das faixas de tolerância.
Seleção de ligas
As ligas que contêm silício apresentam uma contração mais regular do que outras ligas mais macias ou mais resistentes. Quando um projeto criado para um produto usinado em 6061 é adaptado para fundição sob pressão, a seção de tolerâncias quase sempre precisará ser revisada.

Normas da NADCA e da ISO: Tolerâncias na fundição sob pressão de alumínio
Existem duas normas principais que são as mais utilizadas: as Normas de Especificação de Produtos da Associação Norte-Americana de Fundição sob Pressão (NADCA) e a ISO 8062-3.
A diferença entre as tolerâncias padrão e as tolerâncias de precisão da NADCA
Existem dois níveis práticos da NADCA.
- A tolerância padrão é a tolerância que um fundidor competente é capaz de manter em velocidade máxima de produção, com vida útil razoável da matriz e inspeção normal.
- A tolerância de precisão é uma faixa de tolerância mais restrita, utilizada apenas para características cuja forma, ajuste ou função seja sensível a pequenas variações de tolerância.
A versão padrão apresenta o menor custo e atende à maioria das aplicações. Uma característica de precisão acordada e selecionada nas etapas iniciais pode, em alguns casos, ser alcançada com apenas um custo adicional moderado.
São fornecidos valores padrão e de precisão para dimensões lineares, adições na linha de divisão, adições na corrediça/núcleo, angularidade, inclinação, planicidade e diâmetros de furos com núcleo. É fornecido um valor padrão para concentricidade e deslocamento da linha de divisão.
Os graus de tolerância de fundição estão definidos na norma ISO 8062-3
As peças fundidas são classificadas de acordo com a norma ISO 8062-3, variando de DCTG 1 (mais fina) a DCTG 16 (mais grossa). O grau recomendado varia entre o alumínio e o magnésio peças fundidas sob pressão, dependendo da maior dimensão total da peça:
| Maior dimensão total | Grau recomendado (alumínio e magnésio) |
| Até 50 mm | DCTG 6 |
| Mais de 50 mm até 180 mm | DCTG 7 |
| Mais de 180 mm até 500 mm | DCTG 8 |
| Mais de 500 mm | DCTG 9 |
Essas classes de tolerância baseiam-se em uma série de produção razoavelmente longa e em um processo aperfeiçoado. Geometrias complexas são normalmente cotadas em uma classe inferior. Presume-se que as espessuras das paredes sejam uma classe mais espessas do que a tolerância linear geral. Os valores totais das tolerâncias dessas classes aumentam com o aumento do tamanho nominal: uma peça de 100–160 mm na classe DCTG 8 tem uma tolerância total de 1,8 mm (±0,9 mm).
A ISO não utiliza um aditivo de linha de divisão exclusivamente positivo, como faz a NADCA. Especifique explicitamente uma tolerância assimétrica na cota, caso seja necessária uma tolerância maior em uma direção do que na outra.
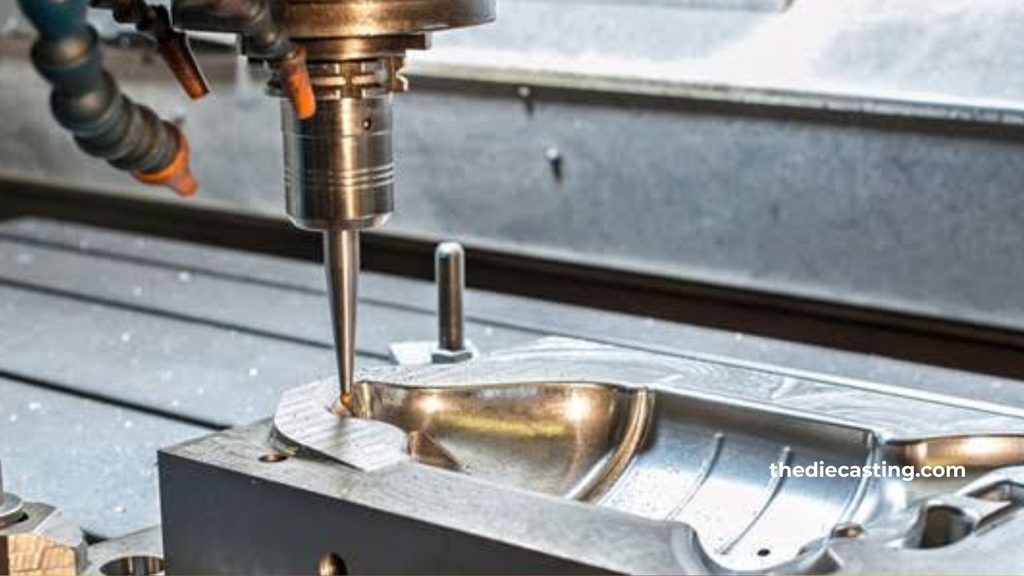
Recursos para usinagem pós-fundição: essenciais
Algumas dessas características só podem ser mantidas com a precisão necessária se o processo for cuidadosamente controlado; isso não ocorre se a peça for deixada tal como saiu da fundição:
- Furos e assentos de rolamentos de precisão. Geralmente, qualquer elemento sobre o qual um rolamento ou vedação se apoia requer uma tolerância de ±0,02 a ±0,05 mm. Deve-se prever uma margem de usinagem de 0,3 a 0,8 mm.
- Superfícies de vedação planas. Quase sempre é realizada uma passagem de acabamento nas superfícies das juntas e dos anéis O-ring.
- As roscas M6 a seguir são rosqueadas. Roscas pequenas podem ser cortadas ou formadas após a fundição; também é possível obter roscas maiores fundidas diretamente na peça.
- Concentricidade (ou relações de posição real) inferior a aproximadamente ± 0,03 mm. Essas características devem ser usinadas em uma única configuração a partir do mesmo ponto de referência.
Para permitir que a usinagem de sobremedida seja realizada apenas nessas faces, de modo que a operação de acabamento remova metal limpo e não seja afetada por variações residuais decorrentes de empenamento ou retração no molde.
Tolerâncias em um desenho de peça fundida
Existem quatro regras práticas que devem ser seguidas ao fazer desenhos:
- Marque com precisão as faces funcionais. São aplicadas tolerâncias de precisão ou individuais aos assentos dos rolamentos, às faces de vedação, às roscas de acoplamento e aos elementos de alinhamento.
- Permita que as superfícies que não desempenham nenhuma função respirem. Como as tolerâncias de fundição em dimensões não críticas são padrão, elas também não acarretam custo adicional e não restringem o processo.
- Dê preferência ao GD&T para relações posicionais. Trata-se de uma indicação direta e muito mais fácil para um fornecedor fazer um orçamento e verificar do que uma série de tolerâncias lineares bilaterais.
- Identifique explicitamente quais faces serão usinadas. Dessa forma, o fundidor poderá prever a margem de material adequada durante o processo de moldagem.
Uma nota geral sobre tolerâncias, no bloco de título ou ao lado dele, deve fazer referência à Seção 4A da NADCA (Padrão ou Precisão) ou à norma ISO 8062-3 e ao grau DCTG pertinente. Tolerâncias individuais mais restritas são especificadas apenas quando necessário para substituir a nota geral.
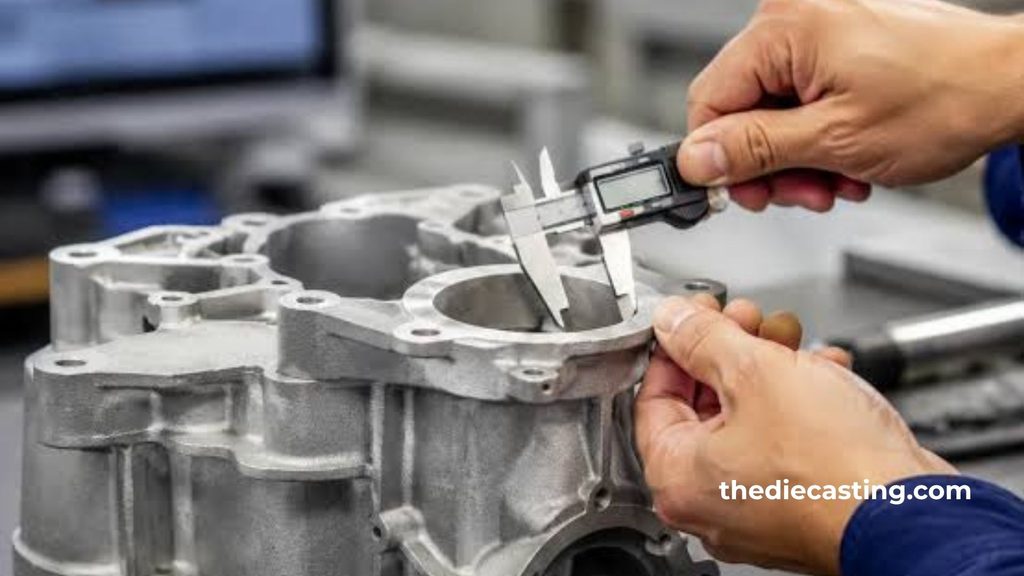
Fatores que limitam a tolerância alcançável
No entanto, muitos fatores físicos e de processo limitam a quantidade que pode ser armazenada, mesmo nas tabelas publicadas:
Tamanho e formato da peça
Essas são as mais desafiadoras e geralmente se tratam de alterações grandes, de paredes finas ou de mudanças bruscas na espessura da parede.
Desgaste e alinhamento das matrizes
Ao longo da vida útil da ferramenta, ocorre um aumento gradual no deslocamento entre as duas metades.
Força de fixação
Quando o tamanho da máquina não é adequado para a área a ser produzida, o molde se abre um pouco sob a pressão de injeção, causando alguma variação em cada uma das dimensões que atravessam a linha de divisão.
Propriedades de retração e solidificação das ligas
As dimensões finais são influenciadas por parâmetros do processo, como a temperatura do metal, o perfil de velocidade, a temperatura da matriz e o tempo de ciclo.
Se for necessária uma tolerância mais precisa do que a precisão NADCA para o comprimento da característica ou a norma ISO correspondente para o comprimento da característica, a solução mais econômica é, quase sempre, fundir com material em bruto e usinar a característica.
Métodos de controle de qualidade para garantir a capacidade de tolerância
O moderno de hoje fundição sob pressão de alumínio As instalações combinam métodos convencionais de medição com técnicas modernas de ensaio não destrutivo e controle estatístico de processos. Máquinas de medição por coordenadas são utilizadas para verificar os primeiros artigos e, por amostragem, as dimensões críticas.
No entanto, se for detectada porosidade interna ou fechamento a frio durante a inspeção por raios X em tempo real ou, se a situação assim o justificar, durante a tomografia computadorizada (TC) em linha, isso pode ser um indício de um problema de integridade, mesmo que as tolerâncias dimensionais externas sejam respeitadas. As principais variáveis do processo e os indicadores de capacidade são monitorados por meio do controle estatístico de processos para garantir que o processo seja corrigido antes que as peças fiquem fora das especificações.
Às vezes, é necessário que o Ppk seja superior a 1,67 no PPAP para características críticas. Como as novas matrizes são projetadas com tolerâncias intencionais para desgaste, de modo que as dimensões fiquem mais próximas do valor nominal, o NAO (tal como fundido) é mais adequado para avaliar a característica utilizando o Cp em vez do Cpk.
Orientações práticas para designers e equipes de compras
Sempre que possível, mantenha todos os pontos de referência principais em uma das metades da matriz e fora das corrediças. As dimensões medidas a partir de um ponto de referência na metade oposta incorporam automaticamente a linha de divisão e os aditivos de deslocamento.
- Utilize um ângulo de inclinação inicial (geralmente de 1 a 3°, dependendo da profundidade do ângulo de inclinação) para evitar a deformação da peça causada pela força de ejeção.
- Selecione ligas cujo encolhimento seja conhecido, caso sejam necessárias tolerâncias estreitas no estado de fundição.
- Comunique-se com o fundidor ainda na fase de projeto sobre a linha de divisão, o ângulo de desbaste, o esquema de referência e os elementos que serão usinados.
- Matéria-prima para usinagem: Para a maioria dos componentes de alumínio com dimensões entre 100 e 300 mm, é deixada uma margem de 0,3 a 0,8 mm. O volume de material em excesso não deve ser muito alto, pois isso desperdiça material e tempo de ciclo, nem muito baixo, pois a limpeza não será completa.
- Levando em conta todos os requisitos funcionais e os custos, é possível atendê-los com peças fundidas de alumínio, de forma rotineira, utilizando essas práticas.

Perguntas frequentes
Quais são as tolerâncias comuns para a fundição sob pressão de alumínio?
Em condições normais de produção, as tolerâncias lineares do alumínio no estado de fundição são normalmente de ±0,10 mm para valores inferiores a 25 mm e de ±0,25–0,35 mm para valores superiores a 25 mm. A referência oficial é fornecida pelas tabelas padrão ou de precisão da NADCA ou pelas tabelas da ISO 8062-3 (DCTG 6–9, no caso de peças de dimensões globais).
É possível fazer fundição sob pressão de alumínio?
Sim. O alumínio é um dos metais mais comumente utilizados na fundição sob pressão em todo o mundo. As ligas A380, ADC12 e A356 estão entre as muitas ligas comumente utilizadas tanto em máquinas de fundição sob pressão de câmara quente (menos comum para o alumínio) quanto em máquinas de câmara fria. Elas permitem a produção de geometrias complexas, paredes finas, excelente acabamento superficial e altas taxas de produção para aplicações automotivas, eletrônicas, industriais e de consumo.
O alumínio 6061 pode ser usado para fundição?
A 6061 é uma liga muito boa para forjamento, mas não é uma liga recomendada para fundição sob pressão. Ela não é tão adequada para fundição sob pressão quanto as ligas específicas para esse processo, como a A380 ou a ADC12, devido às suas propriedades de solidificação, fluidez e retração. As especificações das propriedades mecânicas do material do projeto original quase sempre diferem quando o projeto é transferido para a fundição sob pressão, e também é frequentemente necessário alterar as tolerâncias do material.
Quais são as tolerâncias normais do alumínio?
No que diz respeito à fundição sob pressão, mas fora do âmbito específico desse processo, o termo “tolerâncias padrão para alumínio” pode se aplicar a diversos processos (extrusão, usinagem, chapas metálicas, etc.). Na fundição sob alta pressão, as normas relevantes são as Normas de Especificação de Produtos da NADCA (Seção 4A) e a ISO 8062-3. A tolerância típica do produto fundido é de cerca de ±0,10 mm, o que aumenta com o tamanho das características, e os graus de precisão apresentam faixas ligeiramente menores em algumas dimensões.
Conclusão
Fundição sob pressão de alumínio oferece excelente produtividade e complexidade, mas sua capacidade dimensional é, em última instância, limitada pela física da solidificação, pelo projeto da matriz e pelo controle do processo. As tolerâncias práticas de fundição de ±0,10 mm para detalhes pequenos e de ±0,25 a 0,35 mm para detalhes maiores são realistas e econômicas com base nas diretrizes padrão ou na norma ISO 8062-3 da NADCA.
As dimensões selecionadas podem ser ajustadas com maior precisão por meio de graus de precisão e processos controlados, mas quase sempre é necessário usinar intencionalmente o material em bruto e realizar operações secundárias para garantir furos críticos, faces de vedação e relações posicionais precisas.
Envolva fundidores experientes desde o início do projeto, defina as tolerâncias que realmente importam, e a fundição sob pressão de alumínio será uma forma extremamente eficaz de obter peças de precisão que possam ser montadas com facilidade e confiabilidade na produção.