
مقدمة
بالحديث عن صب الألمنيوم بالقالب تعد التفاوتات المسموح بها على الأرجح أكثر المواضيع إثراءً في عالم التصنيع الدقيق. فإذا كنت مهندسًا سبق لك أن وضعت رسمًا تقنيًّا على آلة صب القوالب مع الإشارة “±0.02 مم في جميع الأماكن”، فمن المؤكد أنك سمعت نفس العبارة على الأقل مرة واحدة.
لا يزال صب الألمنيوم بالقالب مقيدًا بشكل أساسي بقوانين الفيزياء المتعلقة بتصلب المعدن المنصهر تحت ضغط عالٍ داخل قالب فولاذي؛ إلا أنه يوفر معدلات إنتاج عالية، واتساقًا استثنائيًا في الأبعاد، وتشطيبًا ممتازًا للسطح. إن معرفة السعة الحقيقية لعلبة الألومنيوم المصبوبة، ومتى تكون المعالجة الآلية الثانوية ضرورية، وكيف تحدد متطلبات الصناعة مثل NADCA و ISO 8062-3 تلك الحدود، هو ما يميز بين الأجزاء الفعالة من حيث التكلفة والأجزاء التي تنطوي على مشاكل وتلك المكلفة.
يقدم هذا المقال ما يلي:
- مرجع رقمي سهل الاستخدام يتعلق بتفاوتات الصب بالقالب للألمنيوم.
- ويتضمن معلومات عن القدرات الفعلية لتقنية الصب بالقالب تحت الضغط العالي الحديثة.
- الفرق بين الدرجات القياسية ودرجات الدقة.
- تأثير هندسة الأجزاء ومتغيرات العملية.
- الخصائص التي تخضع دائمًا تقريبًا للمعالجة الآلية، والتحديد الصحيح للتفاوتات المسموح بها في مخطط قطعة الصب.
ستساعدك المعلومات التالية على تحديد المتطلبات المتوقعة لعلبة ناقل الحركة، أو العلبة الإلكترونية، أو الأجزاء الهيكلية للسيارة التي تقوم بتصميمها.
ما هي الحمولة التي يمكن أن يتحملها الألومنيوم المصبوب فعليًّا؟
الصب بالقالب هي عملية تتمثل في ضخ الألومنيوم المنصهر بسرعات وضغوط عالية داخل قالب فولاذي مقوى. ويتقلص المعدن أثناء تصلبه وتبريده. ويؤدي هذا الانكماش، إلى جانب القيود الميكانيكية لـ قالب, ، وموضع خط الفصل، وتوحيد سماكة الجدار، هي العوامل التي تحدد أدنى التفاوتات المسموح بها التي يمكن تحقيقها في حالة الصب كما هي.
فيما يلي التفاوتات التشغيلية النموذجية لخطوط الإنتاج الشائعة لسبائك الألومنيوم A380 وADC12:
| البعد المميز | التفاوتات المعتادة في حالة الصب | أفضل سيناريو (التحكم الدقيق في العملية) |
| حتى 25 ملم | ±0.10 مم | ±0.07 مم |
| 25 – 100 ملم | ±0.15 مم | ±0.10 مم |
| 100 – 250 ملم | ±0.25 مم | ±0.18 مم |
| 250 – 500 ملم | ±0.35 مم | ±0.25 مم |
| الثقوب/مسامير التثبيت (القطر) | ±0.10 مم | ±0.07 مم |
| التسطيح لكل 100 ملم | ±0.20 مم | ±0.10 مم مع تصميم القالب المناسب |
تُستخدم الشرائح والعينات الجوفية لإنشاء أبعاد تمتد عبر خط الفصل، حيث تُضاف إليها فائض إضافي. وتتغير الأرقام بشكل أكبر بسبب ثلاثة عوامل:
المسافة بين خط الفصل والمنطقة
الخصائص التي تتداخل مع كلا جزئي قالب أن يكون نطاقها أوسع. وينبغي، قدر الإمكان، أن تكون الأسطح المسطحة أو أسطح الإحكام الحرجة على جانب واحد من القالب.
تجانس سماكة الجدار
إن عملية الصب المفاجئة، التي يتغير فيها سمك الجدار فجأة من 2 مم إلى 6 مم، ستؤدي إلى شد وتشوه القطعة أثناء تبريدها. ولا يُعد اشتراط توحيد سماكة الجدران مجرد تفضيل تصميمي؛ بل هو شرط ضروري للحصول على الحد الأدنى من نطاقات التفاوت المسموح بها.
اختيار السبائك
تتميز السبائك التي تحتوي على السيليكون بانكماش أكثر انتظامًا مقارنةً بالسبائك الأخرى الأكثر ليونة أو قوة. وعندما يتم تكييف تصميم تم إنشاؤه لمنتج مصنوع من سبائك 6061 باستخدام الآلات مع عملية الصب بالقالب، فإنه يتعين في الغالب مراجعة قسم التفاوتات.

معايير NADCA و ISO: التفاوتات المسموح بها في صب الألومنيوم بالقالب
هناك معياران رئيسيان يحظيان بأكبر قدر من الانتشار، وهما: معايير مواصفات المنتجات الصادرة عن جمعية أمريكا الشمالية للصب بالقالب (NADCA)، والمعيار ISO 8062-3.
الفرق بين معايير NADCA والتفاوتات الدقيقة
هناك مستويان عمليان من NADCA.
- التفاوت القياسي هو التفاوت الذي يستطيع صانع القوالب المتمرس الحفاظ عليه عند سرعة الإنتاج القصوى مع عمر معقول للقالب وفحص عادي.
- «التفاوت الدقيق» هو نطاق تفاوت أضيق يُستخدم حصريًّا للخصائص التي يكون شكلها أو ملاءمتها أو وظيفتها حساسة تجاه التفاوتات الصغيرة.
النوع القياسي هو الأقل تكلفة ويلائم معظم الاستخدامات. وقد يتسنى في بعض الأحيان تحقيق دقة متفق عليها تم تحديدها في المراحل المبكرة بتكلفة إضافية معتدلة فقط.
يتم توفير القيم القياسية وقيم الدقة للأبعاد الخطية، ومضافات خط الفصل، ومضافات المنزلق/اللب، والزاوية، والانحدار، والتسطيح، وأقطار الثقوب ذات اللب. كما يتم تقديم قيمة قياسية للتراكز وإزاحة خط الفصل.
يتم تحديد درجات التفاوت المسموح به في الصب وفقًا للمعيار ISO 8062-3
يتم تصنيف قطع الصب وفقًا لمعيار ISO 8062-3 بدءًا من DCTG 1 (الأدق) وحتى DCTG 16 (الأكثر خشونة). وتختلف الدرجة الموصى بها بين الألومنيوم والمغنيسيوم المسبوكات المصبوبة بالضغط, ، اعتمادًا على أكبر بُعد إجمالي للقطعة:
| أكبر أبعاد إجمالية | الدرجة الموصى بها (الألومنيوم والمغنيسيوم) |
| حتى 50 ملم | DCTG 6 |
| أكثر من 50 ملم وحتى 180 ملم | DCTG 7 |
| أكثر من 180 ملم وحتى 500 ملم | DCTG 8 |
| أكثر من 500 ملم | DCTG 9 |
تستند هذه الدرجات إلى دورة إنتاج طويلة نسبيًا وعملية تصنيع متطورة. وعادةً ما يتم تحديد أسعار الأشكال الهندسية المعقدة بدرجة واحدة أقل. ويُفترض أن تكون سماكات الجدران أكثر سمكًا بدرجة واحدة مقارنة بالتفاوت الخطي العام. وتزداد القيم الإجمالية للتفاوتات المسموح بها لهذه الدرجات مع زيادة الحجم الاسمي: فالقطعة التي يتراوح طولها بين 100 و160 مم في الدرجة DCTG 8 يكون التفاوت الإجمالي المسموح به لها 1.8 مم (±0.9 مم).
لا تستخدم ISO أداة إضافة خط الفصل التي تعتمد على الإشارة الموجبة فقط، كما تفعل NADCA. يجب تحديد تفاوت غير متماثل صراحةً في البعد إذا كان التفاوت المطلوب في أحد الاتجاهين أكبر منه في الاتجاه الآخر.
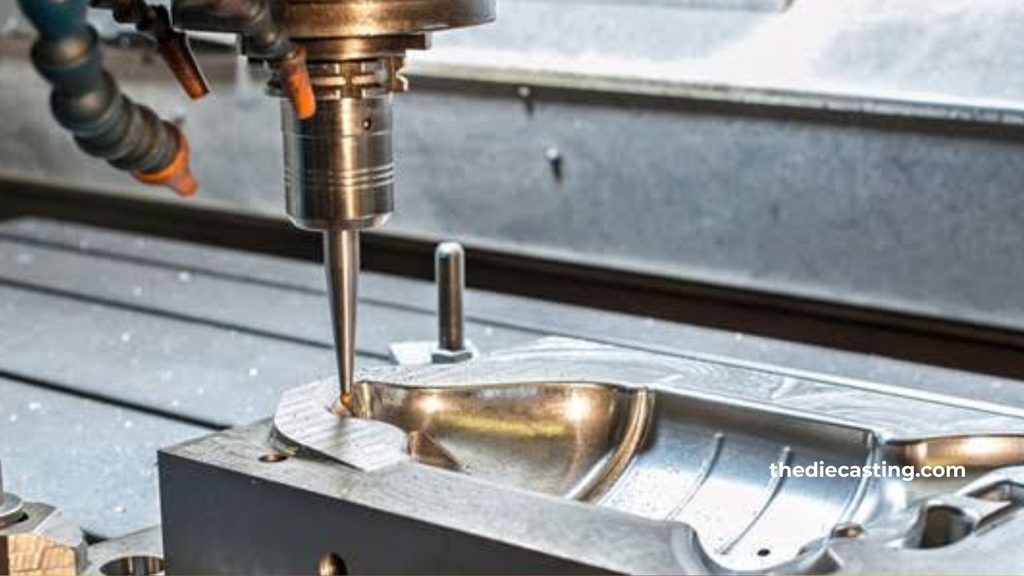
ميزات المعالجة الآلية بعد الصب: أساسية
لا يمكن الحفاظ على بعض هذه الخصائص بالدقة المطلوبة إلا إذا تمت مراقبة العملية بعناية، أما إذا تم إجراء عملية الصب «كما هي»، فلن يتحقق ذلك:
- الثقوب ومقاعد المحامل عالية الدقة. بشكل عام، يتطلب أي سطح يستقر عليه المحمل أو المانع للتسرب دقة تتراوح بين ±0.02 و±0.05 ملم. وينبغي تخصيص هامش تفاوت يتراوح بين 0.3 و0.8 ملم من المادة الخام للتصنيع.
- أسطح الختم المسطحة. غالبًا ما يتم إجراء عملية تسطيح لأسطح الحشيات والحلقات الدائرية.
- الخيوط M6 التالية مُثقبة. يمكن قطع الخيوط الصغيرة أو تشكيلها بعد الصب؛ كما يمكن صب خيوط أكبر حجمًا في القالب.
- التراكز (أو علاقات الموضع الصحيح) أقل من حوالي ± 0.03 مم. يجب تصنيع هذه الملامح في عملية واحدة انطلاقًا من نفس نقطة الإسناد.
للسماح بتخصيص مساحة للتشغيل الآلي في تلك الأوجه تحديدًا، بحيث تتمكن عملية التشطيب من إزالة المعدن الزائد دون التأثر بالتشوهات المتبقية أو التباينات الناتجة عن الانكماش في القالب.
التفاوتات المسموح بها في مخطط قطعة مصبوبة
هناك أربع قواعد عملية يجب اتباعها عند رسم الرسومات:
- يجب تحديد الأسطح الوظيفية بدقة. وتُطبق التفاوتات الدقيقة أو الفردية على مقاعد المحامل، وأسطح الإحكام، واللوالب المتوافقة، وخصائص المحاذاة.
- اسمح للأسطح التي لا تؤدي أي وظيفة بأن «تتنفس». ونظرًا لأن التفاوتات المسموح بها في الصب بالنسبة للأبعاد غير الحرجة هي تفاوتات قياسية، فإنها لا تترتب عليها أي تكلفة إضافية ولا تعيق سير العملية.
- يفضل استخدام GD&T لتحديد العلاقات الموضعية. فهي عبارة عن توضيح مباشر، كما أنها أسهل بكثير للمورد في تقديم عرض الأسعار والتحقق منه مقارنةً بمجموعة كبيرة من التفاوتات الخطية الثنائية.
- حدد بوضوح الأوجه التي سيتم تصنيعها. وبذلك يمكن للصانع توفير الهامش المناسب من المادة الخام أثناء عملية التشكيل.
يجب أن تشير الملاحظة العامة المتعلقة بالتفاوتات، الموجودة داخل مربع العنوان أو بجواره، إما إلى القسم 4A من معيار NADCA (المعياري أو الدقيق) أو إلى المعيار ISO 8062-3، بالإضافة إلى الدرجة ذات الصلة من DCTG. ولا يتم تحديد تفاوتات فردية أكثر صرامة إلا عند الضرورة لتجاوز الملاحظة العامة.
العوامل التي تحد من درجة التسامح التي يمكن تحقيقها
ومع ذلك، فإن العديد من العوامل الفيزيائية والعملياتية تحد من الكمية التي يمكن تخزينها حتى في الجداول المنشورة:
حجم وشكل القطعة
هذه هي الأكثر صعوبة، وعادةً ما تكون كبيرة الحجم، أو ذات جدران رقيقة، أو تتمثل في تغيرات مفاجئة في سماكة الجدران.
تآكل القوالب ومحاذاة القوالب
يحدث زيادة تدريجية في مقدار الانزياح بين النصفين على مدار عمر الأداة.
قوة التثبيت
عندما لا يكون حجم الآلة مناسبًا للمساحة المراد إنتاجها، فإن القالب ينفتح قليلاً تحت ضغط الحقن، مما يؤدي إلى حدوث بعض التباين في كل من الأبعاد التي تعبر خط الفصل.
خصائص الانكماش والتصلب في السبائك
تتأثر الأبعاد النهائية بمعلمات العملية مثل درجة حرارة المعدن، وملف السرعة، ودرجة حرارة القالب، وتوقيت الدورة.
إذا كانت هناك حاجة إلى تفاوت مقبول أكثر دقة من دقة NADCA الخاصة بطول السمة أو من معيار ISO المقابل لطول السمة، فإن الحل الاقتصادي يكمن دائمًا تقريبًا في صب القطعة من مادة خام ثم تشكيل السمة آليًّا.
طرق مراقبة الجودة لضمان القدرة على تحمل التفاوتات
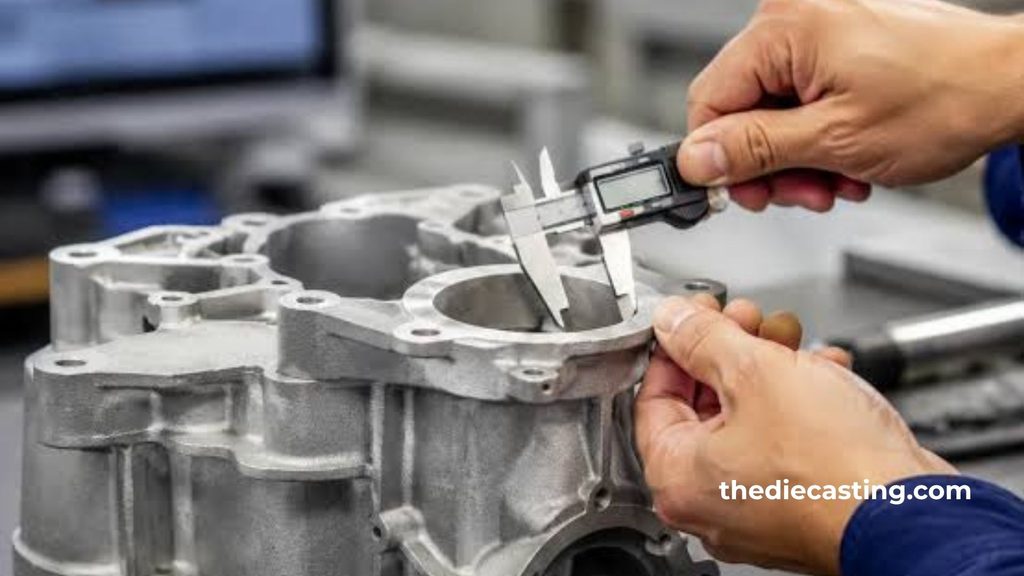
العصر الحديث اليوم صب الألومنيوم بالقالب تجمع هذه المنشآت بين أساليب القياس التقليدية والتقنيات الحديثة غير المدمرة، بالإضافة إلى التحكم الإحصائي في العمليات. وتُستخدم آلات القياس المنسقة لفحص العينات الأولى، وكذلك الأبعاد الحرجة على أساس العينات.
ومع ذلك، إذا تم اكتشاف مسامية داخلية أو انسداد بارد أثناء الفحص بالأشعة السينية في الوقت الفعلي، أو أثناء التصوير المقطعي المحوسب (CT) أثناء الإنتاج إذا استدعت الحالة ذلك، فقد يكون ذلك مؤشراً على وجود مشكلة في سلامة المنتج حتى لو تم الالتزام بالتفاوتات الأبعاد الخارجية. يتم تتبع المتغيرات الرئيسية للعملية ومؤشرات القدرة باستخدام التحكم الإحصائي في العملية لضمان تصحيح العملية قبل أن تخرج الأجزاء عن المواصفات.
في بعض الأحيان، يُشترط أن تكون قيمة Ppk أكبر من 1.67 عند PPAP بالنسبة للخصائص الحرجة. ونظرًا لأن القوالب الجديدة تُصمم بتفاوتات مقصودة لمراعاة التآكل، بحيث تكون الأبعاد أقرب إلى القيم الاسمية، فإن NAO (حالة الصب) تكون أكثر ملاءمة لتقييم السمة باستخدام Cp بدلاً من Cpk.
إرشادات عملية للمصممين وفرق المشتريات
كلما أمكن ذلك، احرص على وضع جميع نقاط الإسناد الرئيسية في نصف قالب واحد وعلى الشرائح الخارجية. فالأبعاد التي تُقاس من نقطة إسناد في النصف المقابل تُضاف إليها تلقائيًا قيمة خط الفصل وقيم الإزاحة.
- استخدم انحناءً مبكرًا (عادةً ما يتراوح بين 1 و3 درجات حسب عمق الانحناء) لمنع تشوه القطعة بفعل قوة الإخراج.
- اختر السبائك التي لها معدل انكماش معروف، إذا كانت هناك حاجة إلى تفاوتات دقيقة بعد الصب.
- تواصل مع شركة الصب في مرحلة التصميم بشأن خط الفصل، وزاوية الانحدار، ونظام الإحداثيات، والخصائص التي سيتم تصنيعها آليًّا.
- مواد التصنيع: يُترك سمك يتراوح بين 0.3 و0.8 ملم لمعظم مكونات الألومنيوم التي يتراوح حجمها بين 100 و300 ملم. ويجب ألا يكون حجم المادة الخام كبيرًا جدًّا، وإلا سيؤدي ذلك إلى إهدار المواد ووقت الدورة، كما يجب ألا يكون صغيرًا جدًّا، وإلا لن تكون عملية التنظيف كاملة.
- وبعد أخذ المتطلبات الوظيفية والتكلفة في الاعتبار، يمكن تلبية هذه المتطلبات بشكل روتيني من خلال استخدام قطع الألمنيوم المصبوبة بالقالب، وذلك باتباع هذه الممارسات.

الأسئلة الشائعة
ما هي التفاوتات المسموح بها الشائعة في صب الألومنيوم بالقالب؟
في ظل ظروف الإنتاج العادية، تبلغ التفاوتات الخطية للألومنيوم بعد الصب عادةً ±0.10 مم للقيم الأقل من 25 مم، و±0.25–0.35 مم للقيم الأكبر من 25 مم. ويتم توفير المرجع الرسمي من خلال معيار NADCA أو جداول الدقة أو جداول ISO 8062-3 (DCTG 6–9 في حالة الحجم الإجمالي للقطعة).
هل يمكن صب الألمنيوم بالقالب؟
نعم. يُعد الألومنيوم أحد أكثر المعادن استخدامًا في عمليات الصب بالقالب في العالم. وتُعد A380 وADC12 وA356 من بين العديد من السبائك التي تُستخدم بشكل شائع في آلات الصب بالقالب عالية الضغط، سواء التي تعمل بنظام الغرفة الساخنة (وهي أقل شيوعًا بالنسبة للألومنيوم) أو بنظام الغرفة الباردة. وهي تتيح إنتاج أشكال هندسية معقدة، وجدران رقيقة، وتشطيب سطحي ممتاز، ومعدلات إنتاج عالية لتطبيقات صناعة السيارات والإلكترونيات والصناعة والتطبيقات الاستهلاكية.
هل يمكن استخدام الألومنيوم 6061 في الصب؟
تُعد 6061 سبيكة ممتازة للصياغة، ولكنها ليست سبيكة مفضلة للصب بالقالب. فهي ليست مناسبة للصب بالقالب تحت الضغط العالي بقدر السبيكات المخصصة للصب، مثل A380 أو ADC12، وذلك بسبب خصائص التصلب والسيولة والانكماش التي تتميز بها. غالبًا ما تختلف مواصفات الخصائص الميكانيكية للمادة المستخدمة في التصميم الأصلي عند نقل التصميم إلى عملية الصب بالقالب، كما أنه من الضروري في كثير من الأحيان تغيير التفاوتات المسموح بها في المادة.
ما هي التفاوتات المسموح بها عادةً في الألومنيوم؟
فيما يتعلق بالصب بالقالب، ولكن خارج نطاق هذه العملية تحديدًا، يمكن أن ينطبق مصطلح “التفاوتات القياسية للألمنيوم” على عدد من العمليات (البثق، والتشغيل الآلي، وتشغيل الصفائح المعدنية، وما إلى ذلك). في عملية الصب بالقالب تحت الضغط العالي، تتمثل المعايير ذات الصلة في معايير مواصفات المنتجات الصادرة عن NADCA (القسم 4A) والمعيار ISO 8062-3. يبلغ التفاوت المعتاد للقطعة المصبوبة حوالي ±0.10 مم، ويزداد هذا التفاوت مع زيادة حجم الملامح، كما أن درجات الدقة تتميز بنطاقات تباين أصغر قليلاً في بعض الأبعاد.
الخاتمة
صب الألومنيوم بالقالب يوفر إنتاجية ممتازة وقدرة على تصنيع تفاصيل معقدة، لكن قدراته الأبعادية مقيدة في نهاية المطاف بفيزياء التصلب وتصميم القوالب والتحكم في العملية. تعتبر التفاوتات العملية للصب التي تبلغ ±0.10 مم للخصائص الصغيرة و±0.25-0.35 مم للخصائص الأكبر واقعية واقتصادية استنادًا إلى المبادئ التوجيهية القياسية أو ISO 8062-3 الصادرة عن NADCA.
يمكن زيادة دقة الأبعاد المحددة من خلال استخدام درجات الدقة والعمليات الخاضعة للرقابة، ولكن من الضروري في معظم الأحيان إجراء عمليات تشكيل متعمدة للمواد الخام وتنفيذ عمليات ثانوية لضمان دقة الثقوب الحرجة وأسطح الإحكام والعلاقات الموضعية الدقيقة.
أشركوا خبراء صب القوالب ذوي الخبرة في المراحل المبكرة، وحددوا التفاوتات المسموح بها التي تهم العملية، وسيكون صب الألومنيوم بالقالب طريقة فعالة للغاية للحصول على قطع دقيقة يمكن تجميعها بسهولة وموثوقية في مرحلة الإنتاج.