Introducere
Vorbind despre turnare sub presiune a aluminiului Discuția despre toleranțe este probabil cea mai fructuoasă conversație pe care o poți avea în lumea producției de precizie. Dacă ești un inginer care a pus vreodată un desen tehnic pe o mașină de turnare sub presiune cu mențiunea “±0,02 mm peste tot”, ți s-a spus cam același lucru cel puțin o dată.
Turnarea sub presiune a aluminiului este încă limitată, în esență, de legile fizicii care guvernează solidificarea metalului topit sub presiune ridicată într-o matriță din oțel; totuși, această tehnologie asigură ritmuri ridicate de producție, o consistență dimensională excepțională și o finisare excelentă a suprafeței. Cunoașterea capacității reale a unei piese turnate din aluminiu, atunci când este necesară prelucrarea secundară, precum și a modului în care cerințele industriale, precum NADCA și ISO 8062-3, definesc aceste limite, face diferența între piesele rentabile și cele problematice și costisitoare.
Acest articol vă oferă:
- Un ghid de referință ușor de înțeles, bazat pe cifre, privind toleranțele în turnarea sub presiune a aluminiului.
- Acesta conține informații privind capacitățile reale ale tehnologiei moderne de turnare sub presiune.
- Diferența dintre calitățile standard și cele de precizie.
- Efectul geometriei pieselor și al variabilelor de proces.
- Elementele care sunt practic întotdeauna supuse prelucrării mecanice și specificarea corectă a toleranțelor pe un desen al piesei turnate.
Informațiile de mai jos vă vor ajuta să stabiliți cerințele pentru carcasa cutiei de viteze, carcasa electronică sau piesa structurală auto pe care o proiectați.
Ce greutate poate suporta, în mod realist, aluminiul turnat în stare brută
Turnare sub presiune este un proces care constă în injectarea aluminiului topit, la viteze și presiuni ridicate, într-o matriță din oțel călit. Metalul se contractă pe măsură ce se solidifică și se răcește. Această contracție, împreună cu limitările mecanice ale matriță, poziția liniei de separare și uniformitatea grosimii peretelui determină cele mai mici toleranțe care pot fi respectate la ieșirea din matriță.
În continuare sunt prezentate toleranțele tipice de prelucrare pentru liniile de producție obișnuite ale aliajelor de aluminiu A380 și ADC12:
| Dimensiunea caracteristică | Toleranță tipică la starea de turnare | Scenariul optim (control riguros al procesului) |
| Până la 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Găuri/pini centrali (diametru) | ±0,10 mm | ±0,07 mm |
| Planitate pe 100 mm | ±0,20 mm | ±0,10 mm, cu un proiect corespunzător al matriței |
Plăcile și carotele sunt utilizate pentru a crea dimensiuni care se extind peste linia de separare, cărora li se adaugă o marjă suplimentară. Cifrele variază cel mai mult din cauza a trei factori:
Distanța dintre linia de separare și zonă
Caracteristicile care se suprapun asupra ambelor părți ale matriță să aibă o rază de acțiune mai mare. Pe cât posibil, suprafețele critice plane sau de etanșare ar trebui să se afle pe o singură parte a matriței.
Uniformitatea grosimii peretelui
O turnare cu variație bruscă, în care grosimea de 2 mm se transformă brusc în 6 mm, va fi supusă unor forțe de tragere și se va deforma pe măsură ce se răcește. Cerința privind uniformitatea pereților nu este o preferință de proiectare, ci o cerință necesară pentru a se încadra în limita inferioară a intervalelor de toleranță.
Alegerea aliajului
Aliajele care conțin siliciu prezintă o contracție mai uniformă decât alte aliaje, fie ele mai moi sau mai rezistente. Atunci când un proiect conceput pentru un produs prelucrat din aliaj 6061 este adaptat pentru turnarea sub presiune, secțiunea referitoare la toleranțe va trebui aproape întotdeauna revizuită.

Standardele NADCA și ISO: Toleranțe pentru turnarea sub presiune a aluminiului
Există două standarde principale care se bucură de cea mai mare popularitate: standardele de specificații ale produselor ale Asociației Nord-Americane de Turnare sub Presiune (NADCA) și standardul ISO 8062-3.
Diferența dintre standardul NADCA și toleranțele de precizie
Există două niveluri practice oferite de NADCA.
- Toleranța standard este toleranța pe care un turnător competent este capabil să o mențină la viteza maximă de producție, asigurând o durată de viață rezonabilă a matriței și o inspecție normală.
- Toleranța de precizie este o bandă de toleranță mai restrânsă, utilizată exclusiv pentru elemente a căror formă, potrivire sau funcție este sensibilă la toleranțe mici.
Varianta standard are cel mai mic cost și se potrivește pentru majoritatea aplicațiilor. O caracteristică de precizie convenită, selectată încă din primele etape, poate fi uneori realizată cu doar o cheltuială suplimentară moderată.
Pentru dimensiunile liniare, adaosurile la linia de separare, adaosurile la glisieră/miez, unghiularitatea, înclinația, planeitatea și diametrele găurilor cu miez sunt furnizate atât valori standard, cât și valori de precizie. Pentru concentricitate și deplasarea liniei de separare se indică o valoare standard.
The casting tolerance grades are defined in ISO 8062-3
Castings are graded according to ISO 8062-3 from DCTG 1 (finest) to DCTG 16 (coarsest). The recommended grade varies for aluminum and magnesium pressure die castings, depending on the largest overall dimension of the part:
| Largest Overall Dimension | Recommended Grade (Aluminum & Magnesium) |
| Up to 50 mm | DCTG 6 |
| Over 50 mm up to 180 mm | DCTG 7 |
| Over 180 mm up to 500 mm | DCTG 8 |
| Over 500 mm | DCTG 9 |
These grades are based on a reasonably long production run and a developed process. Complex geometries are typically quoted one grade lower. The wall thicknesses are assumed to be one grade thicker than the general linear tolerance. Total values for the tolerances of these grades are higher with increasing nominal size: a feature of 100–160 mm at DCTG 8 has a total tolerance of 1.8 mm (±0.9 mm).
ISO does not use a plus-only parting-line adder as NADCA does. Explicitly specify an asymmetric tolerance on the dimension if a greater tolerance is required in one direction than the other.
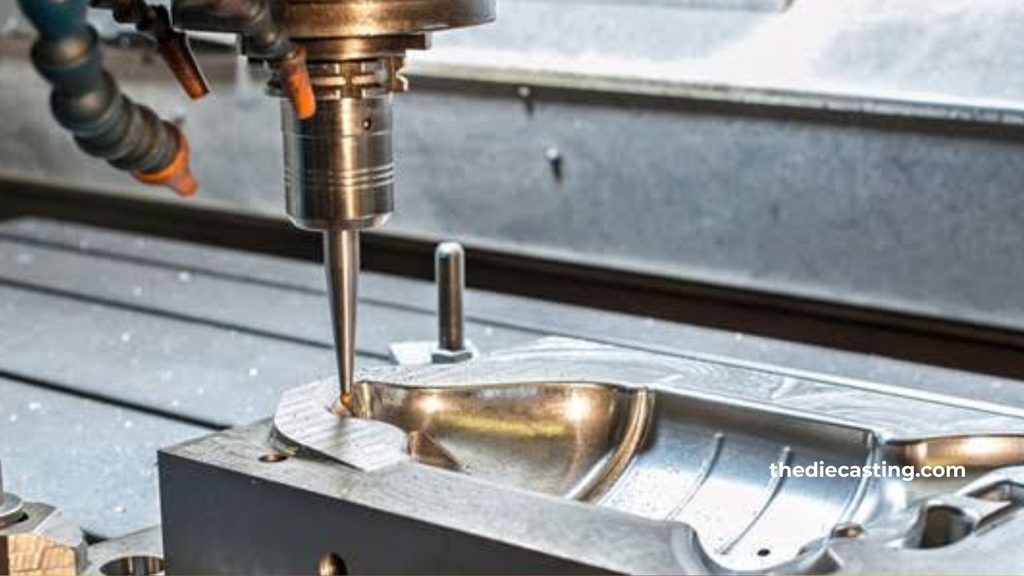
Features for Post-Casting Machining: Essential
Some of these characteristics can only be maintained to the necessary precision if the process is controlled carefully, but not if the casting is done as cast:
- Precision bores and bearing seats. Generally, anything that a bearing or seal rides on requires ±0.02 to ±0.05 mm. A tolerance of 0.3 to 0.8 mm of stock should be planned for machining.
- Flat sealing faces. A facing pass is almost always applied to gasket and O-ring surfaces.
- The following M6 threads are tapped. Small threads can be cut or formed after being cast; larger cast-in threads are possible.
- Concentricity (or true-position relationships) smaller than about ± 0.03 mm. These features should be machined in a single set up from the same datum.
To allow intentional machining stock in just those faces to allow the finishing operation to remove clean metal and not engage residual warp or shrinkage variation in the mold.
Tolerances on a Casting Drawing
There are four practical rules to be followed in making drawings:
- Tightly mark the functional faces. Precision or individual tolerances are applied to bearing seats, sealing faces, mating threads, and alignment features.
- Allow surfaces that don’t perform a function to breathe. As cast tolerances on non-critical dimensions are standard, they also come without additional cost and do not restrict the process.
- Prefer GD&T for positional relationships. It is a straightforward callout and much easier for a supplier to quote and check than a pile of bilateral linear tolerances.
- Explicitly identify which faces will be machined. The caster can then form the proper stock allowance during the forming process.
A general tolerance note in or adjacent to the title block should refer to either NADCA Section 4A (Standard or Precision) or ISO 8062-3 and the relevant DCTG grade. Individual tighter tolerances are specified only where needed to override the general note.
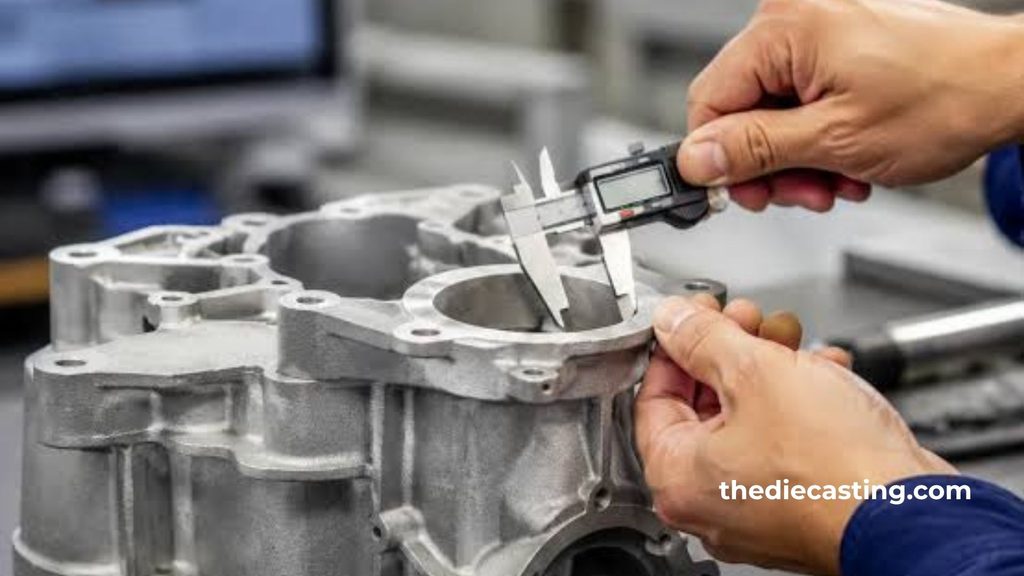
Factors That Limit Achievable Tolerance
However, many physical and process factors limit the amount that can be stored even in the published tables:
Part size and shape
These are the most challenging and are usually large, thin-walled, or abrupt changes in wall thickness.
Wear and alignment of the dies
A gradual increase in the amount of shifting occurs between the two halves over the life of the tool.
Clamping force
When the machine size is not adequate for the area to be produced, the die will open up a little bit under the injection pressure, creating some variation in each of the dimensions that cross the parting line.
Shrinkage properties and solidification of alloys
Final dimensions are affected by process parameters such as metal temperature, velocity profile, die temperature, and cycle timing.
If a tolerance is required that is more precise than the NADCA precision for the feature length or the corresponding ISO for the feature length, the economical answer is nearly always to cast with stock and machine the feature.
Methods of Quality Control for ensuring Tolerance Capability
Today’s modern aluminiu turnat sub presiune facilities incorporate conventional gauging with modern non-destructive techniques and statistical process control. Coordinate measuring machines are used to check first articles and, on a sample basis, critical dimensions.
However, if internal porosity or cold shut is found during real-time X-ray or, if warranted by the situation, during on-line CT, it can be a sign of an integrity issue even if the external dimensional tolerances are met. Key process variables and capability keys are tracked using statistical process control to ensure that the process is corrected before parts are out of specification.
Ppk is sometimes needed to be greater than 1.67 at PPAP for critical characteristics. Since new dies are designed with intentional tolerances for wear, so that the dimensions are closer to the nominal, NAO (as-cast) is more applicable to assess the feature using Cp rather than Cpk.
Practical Guidelines for Designers and Procurement Teams
Whenever possible, keep all main datums in one die half and off slides. Dimensions measured from a datum in the opposite half automatically pick up parting-line and shift adders.
- Use a draft early (usually of 1-3° depending on draft depth) to prevent distortion of the part by the ejection force.
- Select alloys that have a known shrinkage, if close as-cast tolerances are needed.
- Communicate with the caster at the design phase about parting line, draft, datum scheme, and the features that will be machined.
- Machining stock: 0.3 to 0.8 mm is left for most aluminum components 100 – 300 mm in size. The volume of stock should not be too high, or it wastes material and cycle time, nor too low, or the cleanup will not be complete.
- The functional requirements and cost, all considered, can be met with aluminum die castings, routinely, using these practices.

Întrebări frecvente
What are the common tolerances for the aluminum die casting?
Under normal production conditions, the as-cast linear tolerances of aluminum are normally ±0.10 mm for a value below 25 mm, and ±0.25–0.35 mm for a value larger than 25 mm. The formal reference is provided by NADCA Standard or Precision tables or ISO 8062-3 tables (DCTG 6–9 if overall part size).
Is it possible to die cast aluminum?
Yes. Aluminum is one of the most commonly die-cast metals in the world. A380, ADC12, and A356 are among the many alloys commonly used on both hot-chamber (less common for aluminum) and cold-chamber high-pressure die casting machines. They create complex geometries, thin walls, excellent surface finish, and high production rates for automotive, electronics, industrial, and consumer applications.
Can 6061 aluminum be used for casting?
6061 is a very good wrought alloy, and not a desirable alloy for die casting. It is not as well suited for high-pressure die casting as the dedicated casting alloys, A380 or ADC12, because of its solidification properties, fluidity, and shrinkage. The mechanical property specifications for the material of the original design are nearly always different when the design is transferred to die casting, and it is also frequently necessary to change the tolerances on the material.
What are the normal tolerances of aluminum?
In regard to die casting, but outside of the specific process, the term “standard tolerances for aluminum” can apply to a number of processes (extrusion, machining, sheet metal, etc.). In high-pressure die casting, the relevant standards are the NADCA Product Specification Standards (Section 4A) and ISO 8062-3. The typical as-cast tolerance is about ±0.10 mm, which increases with feature size, and precision grades have slightly smaller bands on some dimensions.
Concluzie
Aluminum die casting offers excellent productivity and complexity, but its dimensional ability is ultimately limited by solidification physics, die design, and process control. The practical cast tolerances of ±0.10 mm for small features and ±0.25-0.35 mm for larger features are realistic and economical based on the standard or ISO 8062-3 guidelines of NADCA.
Selected dimensions can be further tightened with precision grades and controlled processes, but it is almost always necessary to intentionally machine stock and perform secondary operations to ensure critical bores, sealing faces, and close positional relationships.
Have experienced die casters involved at the early stage, define the tolerances that count, and aluminum die casting is an extremely effective way to get precision parts that assemble easily and reliably in production.