
Johdanto
Puhutaanpa alumiinin painevalun Toleransseista käytävä keskustelu on luultavasti tuottavin keskustelu, jonka voi käydä tarkkuustuotannon alalla. Jos olet insinööri, joka on joskus toimittanut piirustuksen painevalukoneelle merkinnällä “±0,02 mm kaikkialla”, sinulle on sanottu suunnilleen sama asia ainakin kerran.
Alumiinin painevalua rajoittaa edelleen olennaisesti se fysiikan laki, että sulametalli jähmettyy korkeassa paineessa teräsmuotissa; menetelmä tarjoaa kuitenkin korkean tuotantonopeuden, poikkeuksellisen mittatarkkuuden ja erinomaisen pinnanlaadun. Valetun alumiinitölkin todellisen kapasiteetin tunteminen, kun jälkikoneistus on tarpeen, sekä se, miten alan vaatimukset, kuten NADCA ja ISO 8062-3, määrittelevät nämä rajat, ratkaisee, ovatko osat kustannustehokkaita vai ongelmallisia ja kalliita.
Tässä artikkelissa käsitellään seuraavia aiheita:
- Helppokäyttöinen, lukuihin perustuva viitealustan alumiinipainevalun toleransseista.
- Siinä on tietoa nykyaikaisen korkeapainevalun todellisista mahdollisuuksista.
- Ero vakiolaatuisen ja tarkkuuslaatuisen tuotteen välillä.
- Osan geometrian ja prosessimuuttujien vaikutus.
- Osat, jotka lähes aina joudutaan työstämään, sekä toleranssien asianmukainen määrittely valukappaleen piirustuksessa.
Seuraavat tiedot auttavat sinua määrittelemään odotukset suunnittelemallesi vaihdelaatikon kotelolle, elektroniikkakotelolle tai ajoneuvon rakenneosalle.
Mitä valettu alumiini voi realistisesti kestää
Muottiinvalu on prosessi, jossa sulaa alumiinia puristetaan suurella nopeudella ja paineella kovetettuun teräsmuottiin. Metalli kutistuu jähmettyessään ja jäähtyessään. Tämä kutistuminen sekä muotti, jakolinjan sijainti sekä seinämän paksuuden tasaisuus määräävät pienimmät toleranssit, jotka voidaan saavuttaa valun jälkeen.
Seuraavassa on esitetty alumiiniseosten A380 ja ADC12 tyypilliset valmistustoleranssit tavallisilla tuotantolinjoilla:
| Ominaisuusulottuvuus | Tyypilliset valutoleranssit | Paras skenaario (tarkka prosessinohjaus) |
| Enintään 25 mm | ±0,10 mm | ±0,07 mm |
| 25–100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Reiät/ydintapit (halkaisija) | ±0,10 mm | ±0,07 mm |
| Tasaisuus 100 mm:n välein | ±0,20 mm | ±0,10 mm, kun muotti on suunniteltu asianmukaisesti |
Liukukappaleita ja ytimiä käytetään luomaan mittoja, jotka ulottuvat jakolinjan yli ja joille annetaan ylimääräinen liikkumavara. Luvut muuttuvat eniten kolmen tekijän vaikutuksesta:
Jakolinjan ja alueen välinen etäisyys
Ominaisuudet, jotka ovat yhteisiä molemmille osille muotti on laajempi käyttöalue. Kriittisten taso- tai tiivistyspintojen tulisi sijaita mahdollisuuksien mukaan muotin yhdellä puolella.
Seinämän paksuuden tasaisuus
Äkillinen muodonmuutos, jossa paksuus muuttuu yhtäkkiä 2 mm:stä 6 mm:iin, aiheuttaa vetovoimia ja muodonmuutoksia kappaleen jäähtyessä. Tasalaisten seinämien vaatimus ei ole pelkkä suunnittelumieltymys, vaan se on edellytys sallimien rajojen tiukemman pään saavuttamiselle.
Metalliseoksen valinta
Piiä sisältävien seosten kutistuminen on tasaisempaa kuin pehmeämpien tai lujempien seosten. Kun koneistettua 6061-tuotetta varten suunniteltu malli mukautetaan painevalua varten, toleranssiosuutta joudutaan lähes aina tarkistamaan.

NADCA- ja ISO-standardit: Alumiinipainevalun toleranssit
Kaksi suosituinta standardia ovat Pohjois-Amerikan painevaluyhdistyksen (NADCA) tuotespesifikaatiostandardit ja ISO 8062-3.
NADCA-standardin ja tarkkuustoleranssien välinen ero
NADCA:n järjestämissä kursseissa on kaksi käytännön tasoa.
- Vakiotoleranssi on se toleranssi, jota pätevä valaja pystyy noudattamaan täydellä tuotantonopeudella, kun muotin käyttöikä on kohtuullinen ja tarkastukset sujuvat normaalisti.
- Tarkkuustoleranssi on tiukempi toleranssialue, jota käytetään ainoastaan sellaisten ominaisuuksien kohdalla, joiden muoto, istuvuus tai toiminta on herkkä pienille toleransseille.
Vakiomalli on edullisin vaihtoehto ja sopii useimpiin käyttötarkoituksiin. Alkuvaiheessa sovittu tarkkuusvaatimus voidaan toisinaan saavuttaa vain kohtuullisin lisäkustannuksin.
Lineaarisille mitoille, jakolinjan lisäarvoille, liukukappaleen/ytimen lisäarvoille, kulmavuudelle, vetokulmalle, tasaisuudelle ja ydinreikien halkaisijoille annetaan sekä standardi- että tarkkuusarvot. Keskittymälle ja jakolinjan siirtymälle annetaan standardiarvo.
Valutoleranssiluokat on määritelty standardissa ISO 8062-3
Valukappaleet luokitellaan standardin ISO 8062-3 mukaisesti luokista DCTG 1 (hienoin) luokkaan DCTG 16 (karkein). Suositeltu luokka vaihtelee alumiinin ja magnesiumin välillä. painevalukappaleet, riippuen osan suurimmasta kokonaismitatta:
| Suurin kokonaismitta | Suositeltu laatu (alumiini ja magnesium) |
| Enintään 50 mm | DCTG 6 |
| Yli 50 mm – enintään 180 mm | DCTG 7 |
| Yli 180 mm – enintään 500 mm | DCTG 8 |
| Yli 500 mm | DCTG 9 |
Nämä luokitukset perustuvat kohtuullisen pitkään tuotantojaksoon ja vakiintuneeseen prosessiin. Monimutkaisten geometrioiden osalta tarjous tehdään tyypillisesti yhden luokan alemmalla luokituksella. Seinämän paksuuden oletetaan olevan yhden luokan paksumpi kuin yleinen lineaarinen toleranssi. Näiden luokkien toleranssien kokonaisarvot kasvavat nimelliskoon kasvaessa: DCTG 8 -luokassa 100–160 mm:n mittaisella osalla on 1,8 mm:n (±0,9 mm) kokonaistoleranssi.
ISO ei käytä pelkästään plus-arvoja sisältävää jakolinjan lisäarvoa, kuten NADCA tekee. Määritä mitalle nimenomaisesti epäsymmetrinen toleranssi, jos jossakin suunnassa tarvitaan suurempi toleranssi kuin toisessa.
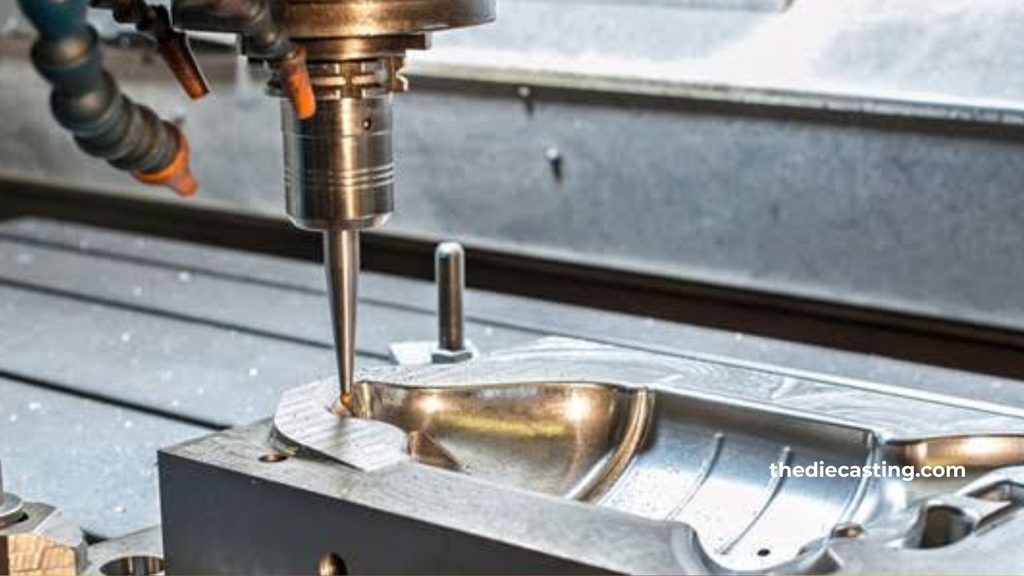
Valun jälkeisen koneistuksen ominaisuudet: olennaiset seikat
Joitakin näistä ominaisuuksista voidaan säilyttää tarvittavalla tarkkuudella vain, jos prosessia valvotaan huolellisesti, mutta ei, jos valua tehdään ”as-cast”-menetelmällä:
- Tarkkuusporaukset ja laakeripesät. Yleensä kaikki, mihin laakeri tai tiiviste asettuu, vaatii toleranssin ±0,02–±0,05 mm. Koneistusta varten tulisi varata 0,3–0,8 mm:n toleranssi.
- Tasaiset tiivistyspinnat. Tiivisteiden ja O-renkaiden pintoihin tehdään lähes aina tasoitusjyrsintä.
- Seuraavat M6-kierteet on porattu. Pienet kierteet voidaan leikata tai muovata valun jälkeen; myös suuremmat valetut kierteet ovat mahdollisia.
- Keskittymisvirhe (tai todelliset sijaintisuhteet) on pienempi kuin noin ± 0,03 mm. Nämä piirteet tulisi työstää yhdellä asetuksella samasta lähtöpisteestä.
Jotta juuri näiltä pinnoilta voidaan poistaa materiaalia tarkoituksellisesti, jolloin viimeistelyvaiheessa poistetaan puhdasta metallia ilman, että muotin jäljellä olevat vääntymät tai kutistumisvaihtelut vaikuttavat tulokseen.
Valupiirustuksen toleranssit
Piirustuksia laadittaessa on noudatettava neljää käytännön sääntöä:
- Merkitse toiminnalliset pinnat tarkasti. Laakeripesissä, tiivistyspinnoissa, liitoskierteissä ja kohdistusmerkeissä noudatetaan tarkkuus- tai yksilöllisiä toleransseja.
- Anna niiden pintojen, joilla ei ole toiminnallista merkitystä, hengittää. Koska valutoleranssit ei-kriittisissä mitoissa ovat vakioarvoja, ne eivät aiheuta lisäkustannuksia eivätkä rajoita prosessia.
- Käytä mieluummin GD&T:tä sijaintisuhteiden määrittämiseen. Se on selkeä merkintä, ja toimittajan on paljon helpompi laatia tarjous ja tarkistaa tiedot kuin, jos kyseessä olisi joukko kahdenvälisiä lineaarisia toleransseja.
- Määritä selkeästi, mitkä pinnat työstetään. Valimo voi sitten jättää tarvittavan ylimäärän materiaalia muovausprosessin aikana.
Otsikkokentässä tai sen vieressä olevassa yleisessä toleranssimerkinnässä on viitattava joko NADCA:n osioon 4A (Standard tai Precision) tai standardiin ISO 8062-3 sekä asiaankuuluvaan DCTG-luokkaan. Yksittäisiä tiukempia toleransseja määritellään vain silloin, kun se on tarpeen yleisen merkinnän ohittamiseksi.
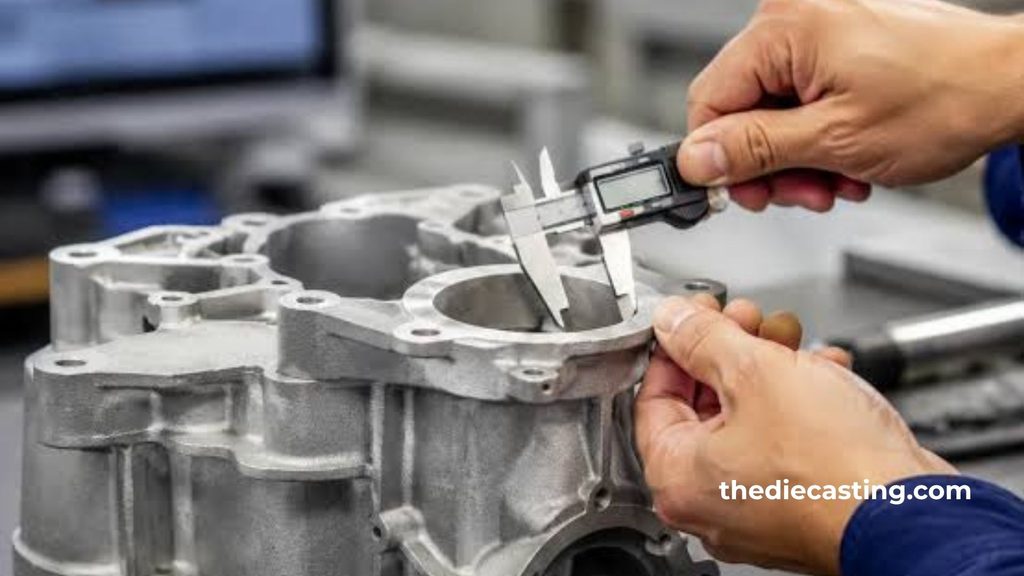
Saavutettavaa toleranssia rajoittavat tekijät
Monet fysikaaliset ja prosessitekniset tekijät rajoittavat kuitenkin varastoitavan määrän jopa julkaistuissa taulukoissa:
Osan koko ja muoto
Nämä ovat kaikkein haastavimpia, ja kyseessä ovat yleensä suuret, ohutseinäiset tai äkilliset seinämän paksuuden muutokset.
Muottien kuluminen ja kohdistus
Työkalun käyttöiän aikana siirtymän määrä kasvaa asteittain näiden kahden puoliskon välillä.
Kiristysvoima
Kun koneen koko ei ole riittävä tuotettavalle alueelle, muotti avautuu hieman ruiskutuspaineen vaikutuksesta, mikä aiheuttaa jonkin verran vaihtelua jokaisessa jakolinjan ylittävässä mitassa.
Seosten kutistumisominaisuudet ja jähmettyminen
Lopullisiin mittoihin vaikuttavat prosessiparametrit, kuten metallin lämpötila, nopeusprofiili, muotin lämpötila ja syklin ajoitus.
Jos vaaditaan tarkempaa toleranssia kuin NADCA-tarkkuus tai vastaava ISO-tarkkuus kyseisen ominaisuuden pituuden osalta, taloudellisin ratkaisu on lähes aina valaa kappale vakiomateriaalista ja työstää ominaisuus.
Laadunvalvontamenetelmät toleranssikyvyn varmistamiseksi
Nykypäivän moderni alumiinin painevalu Laitoksissa yhdistyvät perinteiset mittausmenetelmät, nykyaikaiset rikkomattomat mittaustekniikat sekä tilastollinen prosessinohjaus. Koordinaattimittauskoneita käytetään ensimmäisten kappaleiden tarkastamiseen sekä kriittisten mittojen tarkastamiseen otantaperusteisesti.
Jos kuitenkin reaaliaikaisessa röntgentarkastuksessa tai, tilanteen niin vaatiessa, tuotantolinjan CT-tarkastuksessa havaitaan sisäistä huokoisuutta tai kylmäsaumaa, se voi olla merkki tuotteen eheysongelmasta, vaikka ulkomitta-toleranssit täyttyisivätkin. Keskeisiä prosessimuuttujia ja kykyarvoja seurataan tilastollisen prosessivalvonnan avulla, jotta prosessi voidaan korjata ennen kuin osat poikkeavat vaatimuksista.
Kriittisten ominaisuuksien osalta Ppk:n on joskus oltava suurempi kuin 1,67 PPAP-tasolla. Koska uudet muotit suunnitellaan siten, että niissä on tarkoituksellisesti jätetty kulumistoleransseja, jotta mitat ovat lähempänä nimellismittoja, NAO (valutilassa) soveltuu paremmin ominaisuuden arviointiin Cp:n avulla kuin Cpk:n avulla.
Käytännön ohjeet suunnittelijoille ja hankintatiimeille
Sijoita kaikki tärkeimmät vertailupisteet mahdollisuuksien mukaan yhteen muotinpuoliskoon ja irrotettaviin liukukappaleisiin. Vertailupisteestä vastakkaisessa puoliskossa mitatut mitat ottavat automaattisesti huomioon jakolinjan ja siirtolisät.
- Käytä varhaista syvyyseroa (yleensä 1–3°, riippuen syvyyseron suuruudesta), jotta työntövoima ei aiheuta osan muodonmuutoksia.
- Valitse seokset, joiden kutistuma on tiedossa, jos tarvitaan tarkkoja valun jälkeisiä toleransseja.
- Keskustele valajan kanssa suunnitteluvaiheessa jakolinjasta, vetokulmasta, viitepistejärjestelmästä sekä koneistettavista ominaisuuksista.
- Koneistusmateriaali: Useimmille 100–300 mm:n kokoisille alumiinikomponenteille jätetään 0,3–0,8 mm:n ylimäärä. Raaka-aineen määrä ei saisi olla liian suuri, sillä se aiheuttaa materiaalihukkaa ja pidentää tuotantoaikaa, eikä liian pieni, sillä silloin puhdistus ei tule täydelliseksi.
- Kun otetaan huomioon kaikki toiminnalliset vaatimukset ja kustannukset, ne voidaan tavallisesti täyttää alumiinipainevalukappaleilla näitä menetelmiä käyttämällä.

Usein kysytyt kysymykset
Mitkä ovat alumiinipainevalun yleiset toleranssit?
Normaaleissa tuotanto-olosuhteissa alumiinin valun jälkeiset lineaariset toleranssit ovat yleensä ±0,10 mm, kun mitta on alle 25 mm, ja ±0,25–0,35 mm, kun mitta on yli 25 mm. Virallinen viite löytyy NADCA-standardin tai tarkkuustaulukoiden tai standardin ISO 8062-3 taulukoista (DCTG 6–9, jos kyseessä on osan kokonaiskoko).
Voiko alumiinia valaa painevalumenetelmällä?
Kyllä. Alumiini on yksi maailman yleisimmin painevaletuista metalleista. A380, ADC12 ja A356 kuuluvat niihin moniin seoksiin, joita käytetään yleisesti sekä kuumakammioisissa (alumiinin osalta harvinaisempia) että kylmäkammioisissa korkeapainepainevalukoneissa. Niiden avulla voidaan valmistaa monimutkaisia muotoja, ohuita seinämiä ja erinomaisen pinnanlaadun omaavia osia sekä saavuttaa korkeita tuotantonopeuksia auto-, elektroniikka-, teollisuus- ja kuluttajasovelluksiin.
Voidaanko 6061-alumiinia käyttää valussa?
6061 on erittäin hyvä muovattava seos, mutta se ei sovellu painevalukseen. Se ei sovellu korkeapainevalukseen yhtä hyvin kuin siihen tarkoitetut valuseokset, kuten A380 tai ADC12, sen jähmettymisominaisuuksien, juoksevuuden ja kutistumisen vuoksi. Alkuperäisen suunnittelun materiaalin mekaanisten ominaisuuksien vaatimukset poikkeavat lähes aina, kun suunnittelu siirretään painevalukseen, ja usein on myös tarpeen muuttaa materiaalin toleransseja.
Mitkä ovat alumiinin tavanomaiset toleranssit?
Painevalun yhteydessä, mutta kyseisen prosessin ulkopuolella, termi “alumiinin vakiotoleranssit” voi viitata useisiin eri prosesseihin (puristus, koneistus, ohutlevyvalmistus jne.). Korkeapainevalussa sovellettavat standardit ovat NADCA:n tuotespesifikaatiostandardit (osa 4A) ja ISO 8062-3. Tyypillinen valutoleranssi on noin ±0,10 mm, ja se kasvaa piirteiden koon kasvaessa; tarkkuusluokissa joidenkin mittojen toleranssialueet ovat hieman kapeammat.
Päätelmä
Alumiinin painevalu tarjoaa erinomaista tuottavuutta ja monimutkaisuutta, mutta sen mittatarkkuus rajoittuu viime kädessä jähmettymisfysiikan, muotin suunnittelun ja prosessinohjauksen mukaan. Käytännön valutoleranssit, jotka ovat ±0,10 mm pienille yksityiskohdille ja ±0,25–0,35 mm suuremmille yksityiskohdille, ovat realistisia ja taloudellisia NADCA:n standardin tai ISO 8062-3 -ohjeiden perusteella.
Valittuja mittoja voidaan tarkentaa edelleen tarkkuusluokkien ja valvottujen prosessien avulla, mutta lähes aina on välttämätöntä työstää materiaalia tarkoituksellisesti ja suorittaa jatkokäsittelyjä kriittisten reikien, tiivistyspintojen ja tiukkojen sijaintisuhteiden varmistamiseksi.
Kun kokeneet painevalajat otetaan mukaan jo varhaisessa vaiheessa ja määritellään tärkeät toleranssit, alumiinipainevalutus on erittäin tehokas tapa saada tarkkuusosia, jotka asennetaan tuotannossa helposti ja luotettavasti.