
Inledning
När man talar om aluminiumgjutning Toleranser är förmodligen det mest givande samtalsämnet man kan ha inom precisionsindustrin. Om du är en ingenjör som någonsin har lagt en ritning på en pressgjutningsmaskin med anteckningen “±0,02 mm överallt”, har du åtminstone en gång fått höra ungefär samma sak.
Aluminiumgjutning begränsas fortfarande i grunden av de fysikaliska lagarna som styr hur smält metall stelnar under högt tryck i en stålform; metoden ger dock höga produktionshastigheter, enastående måttnoggrannhet och utmärkt ytfinhet. Att känna till den verkliga kapaciteten hos en gjuten aluminiumburk, när efterbearbetning krävs, och hur branschkrav som NADCA och ISO 8062-3 definierar dessa gränser, avgör skillnaden mellan kostnadseffektiva och problematiska, samt dyra, delar.
Den här artikeln innehåller:
- En lättöverskådlig, sifferbaserad referens för toleranser vid pressgjutning av aluminium.
- Den innehåller information om de faktiska möjligheterna inom modern högtrycksgjutning.
- Skillnaden mellan standard- och precisionskvaliteter.
- Inverkan av detaljens geometri och processvariabler.
- De detaljer som praktiskt taget alltid måste bearbetas, samt korrekt angivande av toleranser på en gjutningsritning.
Följande information hjälper dig att fastställa vilka krav som ska ställas på det växellådshus, den elektroniska kapslingen eller den strukturella fordonskomponenten som du konstruerar.
Hur mycket kan gjutet aluminium realistiskt sett bära?
Pressgjutning är en process där smält aluminium pressas in i en form av härdat stål med hög hastighet och högt tryck. Metallen krymper när den stelnar och kyls ned. Denna krympning, tillsammans med de mekaniska begränsningarna hos form, placeringen av delningslinjen och väggtjocklekens jämnhet avgör vilka minsta toleranser som kan uppfyllas direkt efter gjutningen.
Nedan anges de typiska tillverkningstoleranserna för vanliga produktionslinjer för aluminiumlegeringarna A380 och ADC12:
| Funktionsdimension | Typisk tolerans vid gjutning | Bästa scenario (noggrann processkontroll) |
| Upp till 25 mm | ±0,10 mm | ±0,07 mm |
| 25–100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Hål/kärnstift (diameter) | ±0,10 mm | ±0,07 mm |
| Planhet per 100 mm | ±0,20 mm | ±0,10 mm vid korrekt utformning av pressformen |
Glidytor och kärnor används för att skapa dimensioner som sträcker sig över delningslinjen, och för dessa tilläggs extra spelrum. Siffrorna varierar mest på grund av tre faktorer:
Avståndet mellan delningslinjen och området
De funktioner som finns i båda delarna av form ha ett större arbetsområde. I den mån det är möjligt bör de kritiska plana ytorna eller tätningsytorna placeras på ena sidan av formen.
Jämnhet i väggtjockleken
En plötslig formändring, där 2 mm plötsligt övergår till 6 mm, kommer att dra sig och deformeras när den svalnar. Kravet på jämna väggar är inte en designfråga, utan ett krav för att uppnå den snävare gränsen inom toleransintervallet.
Val av legering
Legeringar som innehåller kisel uppvisar en mer regelbunden krympning än andra legeringar som är mjukare eller hårdare. När en konstruktion avsedd för en bearbetad 6061-produkt anpassas för formgjutning måste toleransavsnittet nästan alltid revideras.

NADCA- och ISO-standarder: Toleranser vid pressgjutning av aluminium
Det finns två huvudsakliga standarder som är mest utbredda – North American Die Casting Association (NADCA) produktspecifikationsstandarder och ISO 8062-3.
Skillnaden mellan NADCA-standard och precisionstoleranser
NADCA erbjuder två praktiska nivåer.
- Standardtoleransen är den tolerans som en skicklig gjutare kan upprätthålla vid full produktionshastighet med rimlig livslängd på gjutformarna och normal kontroll.
- ”Precisionstolerans” är ett snävare toleransintervall som endast används för detaljer vars form, passform eller funktion är känslig för små toleransavvikelser.
Standardutförandet är det billigaste och passar de flesta tillämpningar. En överenskommen precisionsfunktion som väljs redan i ett tidigt skede kan ibland uppnås till en relativt låg extra kostnad.
Både standard- och precisionsvärden anges för linjära mått, tillägg för delningslinjen, tillägg för glid- och kärndelar, vinkelavvikelse, formavvikelse, planhet och diametrar på hål med kärna. Ett standardvärde anges för koncentricitet och förskjutning av delningslinjen.
Toleransklasserna för gjutgods definieras i ISO 8062-3
Gjutgods klassificeras enligt ISO 8062-3 från DCTG 1 (finast) till DCTG 16 (grövast). Den rekommenderade klassificeringen varierar för aluminium och magnesium. tryckgjutna detaljer, beroende på detaljens största totala mått:
| Största yttermått | Rekommenderad kvalitet (aluminium och magnesium) |
| Upp till 50 mm | DCTG 6 |
| Över 50 mm upp till 180 mm | DCTG 7 |
| Över 180 mm upp till 500 mm | DCTG 8 |
| Över 500 mm | DCTG 9 |
Dessa toleransklasser baseras på en relativt lång produktionsserie och en utvecklad tillverkningsprocess. Komplexa geometrier prissätts vanligtvis en toleransklass lägre. Väggtjocklekarna antas vara en toleransklass tjockare än den allmänna linjära toleransen. De totala toleransvärdena för dessa kvaliteter ökar med stigande nominell storlek: ett mått på 100–160 mm i DCTG 8 har en total tolerans på 1,8 mm (±0,9 mm).
ISO använder inte en tilläggsmetod för delningslinjen som endast baseras på plusvärden, såsom NADCA gör. Ange uttryckligen en asymmetrisk tolerans för måttet om en större tolerans krävs i den ena riktningen än i den andra.
Funktioner för bearbetning efter gjutning: Viktiga
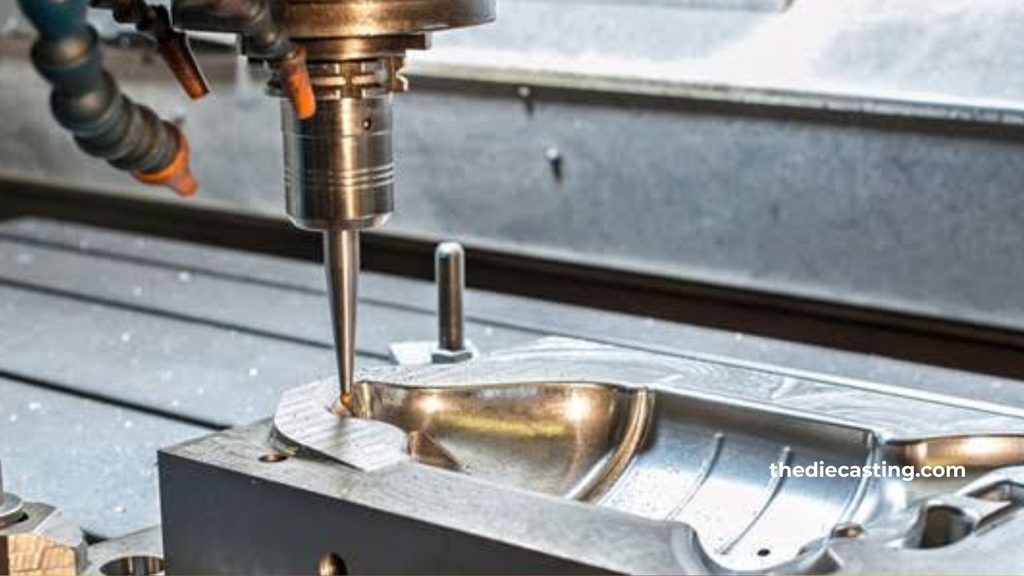
Vissa av dessa egenskaper kan endast upprätthållas med erforderlig precision om processen kontrolleras noggrant, men inte om gjutningen utförs som den är:
- Precisionshål och lagersäten. Generellt sett gäller att allt som ett lager eller en tätning vilar på kräver en tolerans på ±0,02 till ±0,05 mm. Man bör räkna med en tolerans på 0,3 till 0,8 mm i materialtillskottet för bearbetningen.
- Plana tätningsytor. Ytbearbetning utförs nästan alltid på ytor avsedda för packningar och O-ringar.
- Följande M6-gängor är gängade. Små gängor kan skäras eller formas efter gjutningen; större ingjutna gängor är möjliga.
- Koncentricitet (eller positionella förhållanden) mindre än cirka ± 0,03 mm. Dessa detaljer bör bearbetas i en enda uppställning utifrån samma referenspunkt.
För att möjliggöra avsiktlig bearbetning av materialet just på dessa ytor, så att slutbearbetningen kan ta bort rent metall utan att påverkas av kvarvarande skevhet eller krympningsvariationer i formen.
Toleranser på en gjutningsritning
Det finns fyra praktiska regler som man bör följa när man ritar:
- Märk ut de funktionella ytorna noggrant. Precisions- eller individuella toleranser tillämpas på lagersäten, tätningsytor, gängor som ska passa ihop och inriktningsreferenser.
- Låt ytor som inte fyller någon funktion andas. Eftersom gjutningstoleranserna för icke-kritiska mått är standard medför de inga extra kostnader och begränsar inte processen.
- Använd helst GD&T för positionsförhållanden. Det är en tydlig beteckning och mycket enklare för en leverantör att offerera och kontrollera än en rad bilaterala linjära toleranser.
- Ange tydligt vilka ytor som ska bearbetas. Gjutaren kan då lägga till rätt tilläggsmått under formningsprocessen.
En allmän toleransanmärkning i eller i anslutning till titelblocket ska hänvisa till antingen NADCA avsnitt 4A (Standard eller Precision) eller ISO 8062-3 samt den relevanta DCTG-klassen. Enskilda snävare toleranser anges endast när det är nödvändigt för att åsidosätta den allmänna anmärkningen.
Faktorer som begränsar den uppnåeliga toleransen
Det finns dock många fysiska och processmässiga faktorer som begränsar den mängd som kan lagras, även enligt de publicerade tabellerna:
Delens storlek och form
Dessa är de mest utmanande och handlar oftast om stora, tunnväggiga eller plötsliga förändringar i väggtjockleken.
Slitage och inriktning av formarna
Under verktygets livslängd sker en gradvis ökning av förskjutningen mellan de två halvorna.
Klämkraft
När maskinens storlek inte är tillräcklig för den yta som ska tillverkas kommer formen att öppna sig något under insprutningstrycket, vilket ger upphov till vissa variationer i de mått som sträcker sig över delningslinjen.
Krympningsegenskaper och stelning hos legeringar
De slutliga måtten påverkas av processparametrar såsom metallens temperatur, hastighetsprofilen, formens temperatur och cykeltiden.
Om det krävs en tolerans som är noggrannare än NADCA-precisionen för måttets längd eller motsvarande ISO-standard för måttets längd, är den ekonomiskt sett bästa lösningen nästan alltid att gjuta med standardmaterial och sedan bearbeta måttet.
Metoder för kvalitetskontroll för att säkerställa toleransförmåga
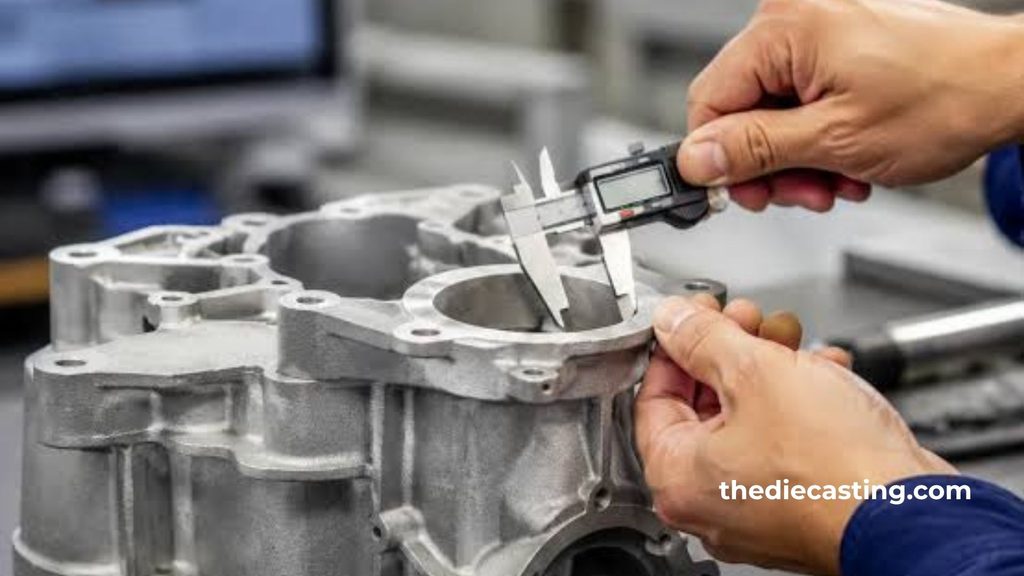
Dagens moderna pressgjutning av aluminium Anläggningarna kombinerar konventionell mätning med moderna icke-destruktiva metoder och statistisk processkontroll. Koordinatmätmaskiner används för att kontrollera första exemplaren och, på stickprovsbasis, kritiska mått.
Om man emellertid upptäcker inre porositet eller kallsvetsning vid realtidsröntgen eller, om situationen motiverar det, vid online-CT, kan detta vara ett tecken på ett integritetsproblem även om de yttre dimensionstoleranserna uppfylls. Viktiga processvariabler och kapacitetsnycklar spåras med hjälp av statistisk processkontroll för att säkerställa att processen korrigeras innan delarna hamnar utanför specifikationerna.
För kritiska egenskaper krävs det ibland att Ppk är större än 1,67 vid PPAP. Eftersom nya formverktyg konstrueras med avsiktliga toleranser för slitage, så att måtten ligger närmare nominella värden, är NAO (i gjutet tillstånd) mer lämpligt för att bedöma egenskapen med hjälp av Cp snarare än Cpk.
Praktiska riktlinjer för designers och upphandlingsgrupper
Placera om möjligt alla huvudreferenspunkter i en formhalva och på avtagbara insatser. Mått som mäts från en referenspunkt i den motsatta halvan tar automatiskt hänsyn till delningslinjen och förskjutningspåslag.
- Använd ett tidigt drag (vanligtvis 1–3°, beroende på dragdjupet) för att förhindra att detaljen deformeras av utstötningskraften.
- Välj legeringar med känd krympning om det krävs snäva toleranser direkt efter gjutningen.
- Diskutera med gjutaren redan under konstruktionsfasen om delningslinje, formvinkel, referenssystem och de detaljer som ska bearbetas.
- Bearbetningsmaterial: För de flesta aluminiumkomponenter med en storlek på 100–300 mm lämnas 0,3 till 0,8 mm kvar. Råvarumängden bör varken vara för stor – då slösas material och cykeltid bort – eller för liten – då blir rengöringen inte fullständig.
- Med hänsyn till både funktionskraven och kostnaden kan dessa krav rutinmässigt uppfyllas med hjälp av pressgjutna aluminiumdetaljer genom att tillämpa dessa metoder.

Vanliga frågor och svar
Vilka är de vanligaste toleranserna för aluminiumgjutning?
Under normala tillverkningsförhållanden är de linjära toleranserna för aluminium i gjutet tillstånd vanligtvis ±0,10 mm för mått under 25 mm och ±0,25–0,35 mm för mått över 25 mm. Den formella referensen anges i NADCA-standard- eller precisions tabeller eller i tabellerna enligt ISO 8062-3 (DCTG 6–9 om det gäller delens totala storlek).
Går det att gjuta aluminium i tryckgjutningsform?
Ja. Aluminium är ett av de vanligaste metallerna för tryckgjutning i världen. A380, ADC12 och A356 är några av de många legeringar som ofta används både i varmkammarsmaskiner (mindre vanligt för aluminium) och i kammarsmaskiner för högtrycksgjutning. De möjliggör komplexa geometrier, tunna väggar, utmärkt ytfinish och höga produktionshastigheter för tillämpningar inom fordonsindustrin, elektronik, industri och konsumentprodukter.
Kan aluminium 6061 användas för gjutning?
6061 är en mycket bra smideslegering, men inte en lämplig legering för pressgjutning. Den är inte lika väl lämpad för högtryckspressgjutning som de specialutvecklade gjutlegeringarna A380 eller ADC12, på grund av dess stelningsegenskaper, flytbarhet och krympning. Specifikationerna för de mekaniska egenskaperna hos materialet i den ursprungliga konstruktionen skiljer sig nästan alltid åt när konstruktionen överförs till pressgjutning, och det är också ofta nödvändigt att ändra toleranserna för materialet.
Vilka är de normala toleranserna för aluminium?
När det gäller tryckgjutning, men utanför den specifika processen, kan begreppet “standardtoleranser för aluminium” tillämpas på ett antal processer (strängpressning, bearbetning, plåtbearbetning m.m.). Vid högtrycksgjutning är de relevanta standarderna NADCA:s produktspecifikationsstandarder (avsnitt 4A) och ISO 8062-3. Den typiska toleransen för gjutgodset är cirka ±0,10 mm, vilket ökar med detaljens storlek, och precisionsklasserna har något snävare toleransband för vissa dimensioner.
Slutsats
Pressgjutning av aluminium erbjuder utmärkt produktivitet och komplexitet, men dess dimensionella möjligheter begränsas i slutändan av stelningsfysik, formkonstruktion och processkontroll. De praktiska gjutningstoleranserna på ±0,10 mm för små detaljer och ±0,25–0,35 mm för större detaljer är realistiska och ekonomiska enligt NADCA:s standard eller riktlinjerna i ISO 8062-3.
De valda måtten kan justeras ytterligare med hjälp av precisionsklassificeringar och kontrollerade processer, men det är nästan alltid nödvändigt att medvetet bearbeta materialet och utföra efterbearbetningar för att säkerställa kritiska hål, tätningsytor och exakta positionella förhållanden.
Om man involverar erfarna formgjutare redan i ett tidigt skede och fastställer de toleranser som är avgörande, är aluminiumformgjutning ett ytterst effektivt sätt att få fram precisionsdelar som går att montera enkelt och tillförlitligt i produktionen.