
Introduzione
A proposito di pressofusione di alluminio Le tolleranze sono probabilmente l’argomento di discussione più proficuo che si possa affrontare nel mondo della produzione di precisione. Se sei un ingegnere che ha mai fornito un disegno a un pressofondatore con l’indicazione “±0,02 mm su tutte le dimensioni”, ti sarà stato ripetuto più o meno lo stesso concetto almeno una volta.
La pressofusione dell’alluminio è ancora fondamentalmente vincolata dai principi fisici della solidificazione del metallo fuso ad alta pressione in uno stampo in acciaio; tuttavia garantisce elevati ritmi di produzione, un’eccezionale uniformità dimensionale e un’eccellente finitura superficiale. Conoscere la reale capacità di un contenitore in alluminio appena fuso, quando è necessaria una lavorazione secondaria, e capire come i requisiti di settore quali NADCA e ISO 8062-3 definiscano tali limiti fa la differenza tra componenti economicamente vantaggiosi e quelli problematici e costosi.
Questo articolo offre:
- Una guida di riferimento, basata su dati numerici e di facile consultazione, sulle tolleranze nella pressofusione dell’alluminio.
- Contiene informazioni sulle effettive potenzialità della moderna pressofusione ad alta pressione.
- La distinzione tra qualità standard e qualità di precisione.
- L'influenza della geometria dei componenti e delle variabili di processo.
- Gli elementi che sono praticamente sempre soggetti a lavorazione meccanica e la corretta indicazione delle tolleranze sul disegno del pezzo fuso.
Le seguenti informazioni ti aiuteranno a definire le specifiche tecniche dell'alloggiamento del cambio, dell'involucro elettronico o del componente strutturale automobilistico che stai progettando.
Qual è la resistenza realistica dell'alluminio grezzo?
Pressofusione è un processo che consiste nel forzare l’alluminio fuso ad alta velocità e sotto alta pressione in uno stampo in acciaio temprato. Il metallo si restringe man mano che si solidifica e si raffredda. Questo restringimento, insieme ai limiti meccanici del stampo, la posizione della linea di divisione e l’uniformità dello spessore delle pareti determinano le tolleranze minime che è possibile rispettare nel pezzo appena fuso.
Di seguito sono riportate le tolleranze di lavorazione tipiche per le linee di produzione più comuni delle leghe di alluminio A380 e ADC12:
| Dimensione della caratteristica | Tolleranza tipica del pezzo appena fuso | Scenario ottimale (controllo accurato del processo) |
| Fino a 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Fori/perni centrali (diametro) | ±0,10 mm | ±0,07 mm |
| Planarità per 100 mm | ±0,20 mm | ±0,10 mm con una corretta progettazione dello stampo |
Le slitte e le anime vengono utilizzate per creare quote che si estendono oltre la linea di divisione, alle quali viene applicato un margine aggiuntivo. I valori subiscono variazioni significative a causa di tre fattori:
Distanza tra la linea di divisione e l'area
Le caratteristiche che si sovrappongono in entrambe le parti del stampo avere un raggio d'azione maggiore. Per quanto possibile, le superfici piane o di tenuta critiche dovrebbero trovarsi su un solo lato dello stampo.
Uniformità dello spessore delle pareti
Una variazione improvvisa dello spessore, in cui i 2 mm passano improvvisamente a 6 mm, causerà una trazione e una deformazione del pezzo durante il raffreddamento. La necessità di pareti uniformi non è una scelta progettuale, ma un requisito indispensabile per rientrare nella fascia di tolleranza più stretta.
Scelta della lega
Le leghe che contengono silicio presentano un ritiro più regolare rispetto ad altre leghe più morbide o più resistenti. Quando un progetto realizzato per un prodotto lavorato a macchina in 6061 viene adattato alla pressofusione, quasi sempre sarà necessario rivedere le tolleranze.

Norme NADCA e ISO: tolleranze nella pressofusione dell'alluminio
Esistono due standard principali che sono i più diffusi: gli standard di specifica dei prodotti della North American Die Casting Association (NADCA) e la norma ISO 8062-3.
La differenza tra le tolleranze standard NADCA e quelle di precisione
La NADCA prevede due livelli pratici.
- La tolleranza standard è quella che un fonditore competente è in grado di mantenere a piena velocità di produzione, garantendo una durata ragionevole dello stampo e un normale controllo di qualità.
- La tolleranza di precisione è un intervallo di tolleranza più ristretto, utilizzato esclusivamente per le caratteristiche la cui forma, accoppiamento o funzione sono sensibili a tolleranze minime.
La versione standard è quella più economica e si adatta alla maggior parte delle applicazioni. Una caratteristica di precisione concordata e selezionata nelle fasi iniziali può talvolta essere realizzata con una spesa aggiuntiva solo moderata.
Per le dimensioni lineari, gli addizionali della linea di divisione, gli addizionali della slitta/anima, l’angolarità, la smussatura, la planarità e i diametri dei fori con anima sono riportati sia i valori standard che quelli di precisione. Per la concentricità e lo spostamento della linea di divisione è indicato un valore standard.
I gradi di tolleranza di fusione sono definiti nella norma ISO 8062-3
I pezzi fusi sono classificati secondo la norma ISO 8062-3 da DCTG 1 (il più fine) a DCTG 16 (il più grossolano). Il grado raccomandato varia a seconda che si tratti di alluminio o magnesio pezzi pressofusi, a seconda della dimensione complessiva maggiore del pezzo:
| Dimensione complessiva massima | Grado consigliato (alluminio e magnesio) |
| Fino a 50 mm | DCTG 6 |
| Da oltre 50 mm fino a 180 mm | DCTG 7 |
| Da oltre 180 mm fino a 500 mm | DCTG 8 |
| Oltre 500 mm | DCTG 9 |
Questi gradi si basano su una produzione di durata ragionevolmente lunga e su un processo consolidato. Le geometrie complesse vengono in genere quotate con un grado inferiore. Si presume che gli spessori delle pareti siano di un grado superiori rispetto alla tolleranza lineare generale. I valori totali delle tolleranze di questi gradi aumentano all’aumentare della dimensione nominale: un elemento di 100–160 mm nel grado DCTG 8 presenta una tolleranza totale di 1,8 mm (±0,9 mm).
L'ISO non utilizza un addendo di linea di divisione esclusivamente positivo come fa la NADCA. Specificare esplicitamente una tolleranza asimmetrica sulla quota se è richiesta una tolleranza maggiore in una direzione rispetto all'altra.
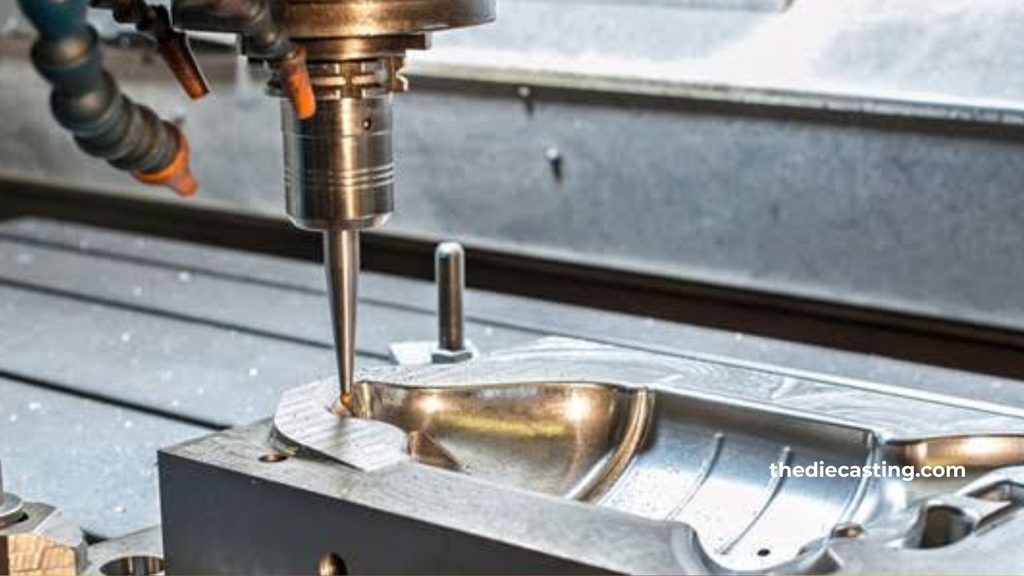
Caratteristiche per la lavorazione post-fusione: elementi essenziali
Alcune di queste caratteristiche possono essere mantenute con la precisione necessaria solo se il processo viene controllato con attenzione, ma non se la fusione viene eseguita “così com’è”:
- Fori di precisione e sedi dei cuscinetti. In generale, qualsiasi superficie su cui poggia un cuscinetto o una guarnizione richiede una tolleranza compresa tra ±0,02 e ±0,05 mm. Per la lavorazione è necessario prevedere una tolleranza di 0,3-0,8 mm di materiale in eccesso.
- Superfici di tenuta piane. Quasi sempre si esegue una passata di spianatura sulle superfici delle guarnizioni e degli O-ring.
- Le seguenti filettature M6 sono ricavate mediante maschiatura. Le filettature di piccole dimensioni possono essere tagliate o formate dopo la fusione; sono possibili anche filettature più grandi ricavate direttamente nella fusione.
- Concentricità (o rapporti di posizione reale) inferiori a circa ± 0,03 mm. Queste caratteristiche devono essere lavorate in un’unica configurazione partendo dallo stesso punto di riferimento.
Per consentire una lavorazione mirata proprio su quelle superfici, in modo che l’operazione di finitura rimuova il metallo in eccesso senza interferire con eventuali variazioni residue dovute a deformazioni o ritiro dello stampo.
Tolleranze su un disegno di fusione
Ci sono quattro regole pratiche da seguire nella realizzazione dei disegni:
- Contrassegnare con precisione le superfici funzionali. Le tolleranze di precisione o individuali vengono applicate alle sedi dei cuscinetti, alle superfici di tenuta, alle filettature di accoppiamento e agli elementi di allineamento.
- Lasciate respirare le superfici che non svolgono alcuna funzione. Poiché le tolleranze di fusione sulle dimensioni non critiche sono standard, non comportano costi aggiuntivi e non limitano il processo.
- Per le relazioni posizionali, è preferibile utilizzare il GD&T. Si tratta di una indicazione chiara e semplice, che per un fornitore è molto più facile da valutare e verificare rispetto a una serie di tolleranze lineari bilaterali.
- Indicare chiaramente quali superfici saranno sottoposte a lavorazione. In questo modo, il fonditore potrà prevedere il giusto margine di materiale in eccesso durante il processo di formatura.
Una nota generale sulle tolleranze, inserita all’interno del cartiglio o in posizione adiacente, deve fare riferimento alla Sezione 4A della NADCA (Standard o Precisione) oppure alla norma ISO 8062-3 e al grado DCTG pertinente. Tolleranze individuali più strette vengono specificate solo laddove necessario per prevalere sulla nota generale.
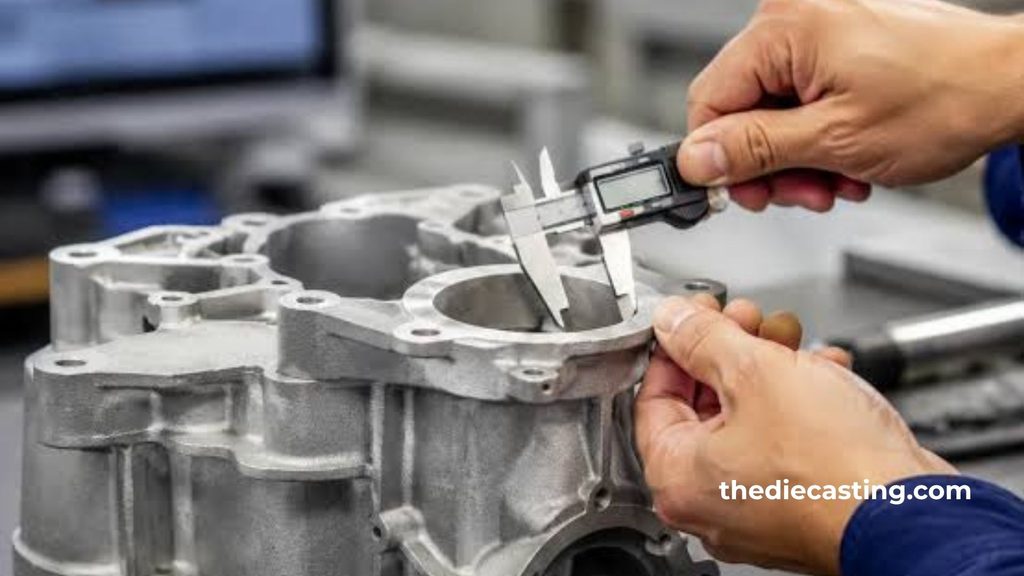
Fattori che limitano la tolleranza raggiungibile
Tuttavia, numerosi fattori fisici e di processo limitano la quantità che può essere immagazzinata anche nelle tabelle pubblicate:
Dimensioni e forma del pezzo
Questi sono i casi più complessi e di solito si tratta di variazioni di spessore delle pareti di grandi dimensioni, a pareti sottili o brusche.
Usura e allineamento delle matrici
Nel corso della vita utile dell'utensile si verifica un aumento graduale dell'entità dello spostamento tra le due metà.
Forza di serraggio
Quando le dimensioni della macchina non sono adeguate all'area da produrre, lo stampo si aprirà leggermente sotto la pressione di iniezione, creando una certa variazione in ciascuna delle dimensioni che attraversano la linea di divisione.
Proprietà di contrazione e solidificazione delle leghe
Le dimensioni finali dipendono da parametri di processo quali la temperatura del metallo, il profilo di velocità, la temperatura dello stampo e i tempi di ciclo.
Se è richiesta una tolleranza più precisa rispetto alla precisione NADCA per la lunghezza dell’elemento o alla corrispondente norma ISO per la lunghezza dell’elemento, la soluzione più economica consiste quasi sempre nel realizzare il pezzo con materiale grezzo e poi lavorarlo meccanicamente.
Metodi di controllo qualità per garantire la capacità di tolleranza
Il moderno di oggi pressofusione di alluminio Gli impianti integrano metodi di misurazione convenzionali con moderne tecniche non distruttive e il controllo statistico di processo. Le macchine di misura a coordinate vengono utilizzate per verificare i primi articoli e, su base campionaria, le dimensioni critiche.
Tuttavia, se durante l’ispezione a raggi X in tempo reale o, qualora la situazione lo richieda, durante la TAC in linea, si riscontrano porosità interne o difetti di saldatura a freddo, ciò può essere indice di un problema di integrità anche se le tolleranze dimensionali esterne sono rispettate. Le variabili chiave di processo e gli indicatori di capacità vengono monitorati tramite il controllo statistico di processo per garantire che il processo venga corretto prima che i pezzi risultino fuori specifica.
Per alcune caratteristiche critiche, talvolta è necessario che il valore Ppk sia superiore a 1,67 al PPAP. Poiché gli stampi nuovi vengono progettati con tolleranze intenzionali per l’usura, in modo che le dimensioni siano più vicine a quelle nominali, il NAO (as-cast) è più indicato per valutare la caratteristica utilizzando il Cp anziché il Cpk.
Linee guida pratiche per progettisti e team addetti agli appalti
Quando possibile, mantenere tutti i punti di riferimento principali in una sola metà dello stampo e nelle slitte esterne. Le quote misurate a partire da un punto di riferimento nella metà opposta tengono automaticamente conto della linea di divisione e degli addizionali di spostamento.
- Utilizzare un'inclinazione iniziale (di solito compresa tra 1 e 3°, a seconda della profondità dell'inclinazione) per evitare che la forza di espulsione provochi la deformazione del pezzo.
- Se sono richieste tolleranze strette sul pezzo fuso, scegliere leghe con un ritiro noto.
- In fase di progettazione, concordare con il fonditore la linea di divisione, l’angolazione di sformo, lo schema di riferimento e le caratteristiche che saranno sottoposte a lavorazione meccanica.
- Materiale da lavorare: Per la maggior parte dei componenti in alluminio di dimensioni comprese tra 100 e 300 mm, viene lasciato uno spessore compreso tra 0,3 e 0,8 mm. Il volume del materiale grezzo non deve essere né troppo elevato, per evitare sprechi di materiale e un aumento dei tempi di ciclo, né troppo basso, altrimenti la pulizia non sarà completa.
- Tenendo conto di tutti gli aspetti, sia dei requisiti funzionali che dei costi, è possibile soddisfare tali esigenze ricorrendo abitualmente a pezzi pressofusi in alluminio, secondo queste prassi.

Domande frequenti
Quali sono le tolleranze più comuni per la pressofusione dell'alluminio?
In condizioni normali di produzione, le tolleranze lineari “così come fuse” dell’alluminio sono solitamente pari a ±0,10 mm per valori inferiori a 25 mm e a ±0,25–0,35 mm per valori superiori a 25 mm. Il riferimento ufficiale è costituito dalle tabelle standard o di precisione della NADCA oppure dalle tabelle della norma ISO 8062-3 (DCTG 6–9 se si tratta delle dimensioni complessive del pezzo).
È possibile realizzare pezzi in alluminio pressofuso?
Sì. L’alluminio è uno dei metalli più comunemente utilizzati nella pressofusione a livello mondiale. Le leghe A380, ADC12 e A356 sono tra le tante comunemente impiegate sia nelle macchine per pressofusione ad alta pressione a camera calda (meno diffuse per l’alluminio) che in quelle a camera fredda. Consentono di realizzare geometrie complesse, pareti sottili, un’eccellente finitura superficiale e elevate velocità di produzione per applicazioni nei settori automobilistico, elettronico, industriale e dei beni di consumo.
L'alluminio 6061 può essere utilizzato per la fusione?
Il 6061 è un'ottima lega per lavorazioni meccaniche, ma non è una lega indicata per la pressofusione. Non è adatto alla pressofusione ad alta pressione quanto le leghe specifiche per questo processo, quali l'A380 o l'ADC12, a causa delle sue proprietà di solidificazione, fluidità e ritiro. Le specifiche relative alle proprietà meccaniche del materiale del progetto originale sono quasi sempre diverse quando il progetto viene trasferito alla pressofusione, ed è spesso necessario modificare anche le tolleranze del materiale.
Quali sono le tolleranze standard dell'alluminio?
Per quanto riguarda la pressofusione, ma al di fuori di tale processo specifico, il termine “tolleranze standard per l’alluminio” può riferirsi a una serie di processi (estrusione, lavorazione meccanica, lavorazione della lamiera, ecc.). Nella pressofusione ad alta pressione, le norme di riferimento sono le NADCA Product Specification Standards (Sezione 4A) e la norma ISO 8062-3. La tolleranza tipica del pezzo fuso è di circa ±0,10 mm, che aumenta con le dimensioni delle caratteristiche, mentre i gradi di precisione presentano bande di tolleranza leggermente più strette su alcune dimensioni.
Conclusione
Pressofusione di alluminio offre un’eccellente produttività e complessità, ma la sua precisione dimensionale è in definitiva limitata dalla fisica della solidificazione, dalla progettazione dello stampo e dal controllo del processo. Le tolleranze pratiche di fusione di ±0,10 mm per i dettagli di piccole dimensioni e di ±0,25-0,35 mm per quelli più grandi sono realistiche ed economiche in base alle linee guida standard o ISO 8062-3 della NADCA.
Le dimensioni selezionate possono essere ulteriormente ristrette grazie a gradi di precisione e processi controllati, ma è quasi sempre necessario asportare intenzionalmente materiale in eccesso ed eseguire operazioni secondarie per garantire fori critici, superfici di tenuta e rapporti posizionali stretti.
Coinvolgete fin dalle prime fasi del progetto esperti di pressofusione, definite le tolleranze che contano: la pressofusione dell’alluminio è un metodo estremamente efficace per ottenere componenti di precisione che si assemblano facilmente e in modo affidabile in produzione.