
Indledning
Når vi taler om støbning af aluminium Tolerancer er sandsynligvis det mest frugtbare emne, man kan tale om inden for præcisionsfremstilling. Hvis du er en ingeniør, der nogensinde har lagt en tegning på en trykstøbemaskine med angivelsen “±0,02 mm overalt”, har du mindst én gang fået at vide, at det er omtrent den samme faktor.
Støbning af aluminium er stadig grundlæggende underlagt de fysiske love, der gælder for smeltet metal, der størkner under højt tryk i en stålform; metoden sikrer dog høje produktionshastigheder, enestående dimensionel konsistens og en fremragende overfladekvalitet. At kende den reelle kapacitet af en støbt aluminiumsdåse, hvornår sekundær bearbejdning er nødvendig, og hvordan branchekrav som NADCA og ISO 8062-3 definerer disse grænser, er afgørende for, om man ender med omkostningseffektive eller problematiske og dyre emner.
Denne artikel indeholder:
- En letforståelig, talbaseret oversigt over tolerancer ved trykstøbning af aluminium.
- Den indeholder oplysninger om de faktiske muligheder inden for moderne højtryksstøbning.
- Forskellen mellem standard- og præcisionskvaliteter.
- Indflydelsen af emnets geometri og procesparametre.
- De elementer, der stort set altid skal bearbejdes, samt den korrekte angivelse af tolerancer på en støbetegning.
Følgende oplysninger vil hjælpe dig med at fastlægge forventningerne til det gearkassehus, den elektroniske indkapsling eller den strukturelle bildel, du er i gang med at designe.
Hvad kan støbt aluminium realistisk set bære?
Trykstøbning er en proces, hvor smeltet aluminium presses med høj hastighed og under højt tryk ind i en form af hærdet stål. Metallet krymper, mens det størkner og afkøles. Denne krympning, sammen med de mekaniske begrænsninger ved skimmel, placeringen af skillefladen og ensartetheden i vægtykkelsen bestemmer de mindste tolerancer, der kan opnås i støbt tilstand.
Nedenfor angives de typiske arbejdstolerancer for almindelige produktionslinjer til aluminiumslegeringerne A380 og ADC12:
| Funktionsdimension | Typisk tolerance for støbegods | Bedste scenario (omhyggelig proceskontrol) |
| Op til 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100 – 250 mm | ±0,25 mm | ±0,18 mm |
| 250 – 500 mm | ±0,35 mm | ±0,25 mm |
| Huller/kernestifter (diameter) | ±0,10 mm | ±0,07 mm |
| Planhed pr. 100 mm | ±0,20 mm | ±0,10 mm ved korrekt udformning af matricen |
Der anvendes glideflader og kerner til at skabe dimensioner, der strækker sig på tværs af delelinjen, og som får tildelt ekstra tillæg. Tallene ændrer sig mest på grund af tre faktorer:
Afstanden mellem delelinjen og området
De funktioner, der går på tværs af begge dele af skimmel have et større anvendelsesområde. Så vidt muligt bør de kritiske flade- eller tætningsflader være placeret på den ene side af formen.
Ensartethed i vægtykkelsen
En pludselig ændring i støbningen, hvor tykkelsen pludselig skifter fra 2 mm til 6 mm, vil blive trukket ud og forvrænget under afkølingen. Kravet om ensartede vægge er ikke et designvalg; det er et krav for at opnå den strammere ende af tolerancebåndene.
Valg af legering
Legeringer, der indeholder silicium, har en mere regelmæssig krympning end andre legeringer, der er blødere eller stærkere. Når et design, der er udarbejdet til et bearbejdet 6061-produkt, tilpasses til trykstøbning, vil det næsten altid være nødvendigt at revidere toleranceafsnittet.

NADCA- og ISO-standarder: Tolerancer for trykstøbning af aluminium
Der er to hovedstandarder, der er mest udbredte – North American Die Casting Association (NADCA)s produktspecifikationsstandarder og ISO 8062-3.
Forskellen mellem NADCA-standardtolerancer og præcisionstolerancer
NADCA tilbyder to praktiske niveauer.
- Standardtolerance er den tolerance, som en kompetent støber er i stand til at overholde ved fuld produktionshastighed med en rimelig levetid for støbeformene og normal kvalitetskontrol.
- Præcisionstolerance er et snævrere tolerancebånd, der udelukkende anvendes til elementer, hvis form, pasform eller funktion er følsom over for små toleranceafvigelser.
Standardudgaven er den billigste og dækker de fleste anvendelsesformål. En aftalt præcisionsfunktion, der vælges i de tidlige faser, kan undertiden realiseres med kun en moderat ekstra omkostning.
Der angives både standard- og præcisionsværdier for lineære dimensioner, tillæg for delelinjen, tillæg for glider/kerne, vinkelafvigelse, hældning, planhed og diametre på huller med kerne. Der angives en standardværdi for koncentricitet og forskydning af delelinjen.
Toleranceklasserne for støbegods er defineret i ISO 8062-3
Støbegods klassificeres i henhold til ISO 8062-3 fra DCTG 1 (fineste) til DCTG 16 (groveste). Den anbefalede kvalitet varierer for aluminium og magnesium trykstøbte emner, afhængigt af emnets største samlede dimension:
| Største samlede dimension | Anbefalet kvalitet (aluminium og magnesium) |
| Op til 50 mm | DCTG 6 |
| Over 50 mm og op til 180 mm | DCTG 7 |
| Over 180 mm og op til 500 mm | DCTG 8 |
| Over 500 mm | DCTG 9 |
Disse kvaliteter er baseret på en rimelig lang produktionsserie og en veludviklet proces. Komplekse geometrier prissættes typisk én kvalitet lavere. Vægtykkelserne antages at være én kvalitet tykkere end den generelle lineære tolerance. De samlede toleranceværdier for disse kvaliteter stiger med stigende nominel størrelse: et element på 100–160 mm i DCTG 8 har en samlet tolerance på 1,8 mm (±0,9 mm).
ISO anvender ikke en adderingsfaktor for delelinjen, der udelukkende tager højde for plus-værdier, som NADCA gør. Angiv udtrykkeligt en asymmetrisk tolerance for målet, hvis der kræves en større tolerance i den ene retning end i den anden.
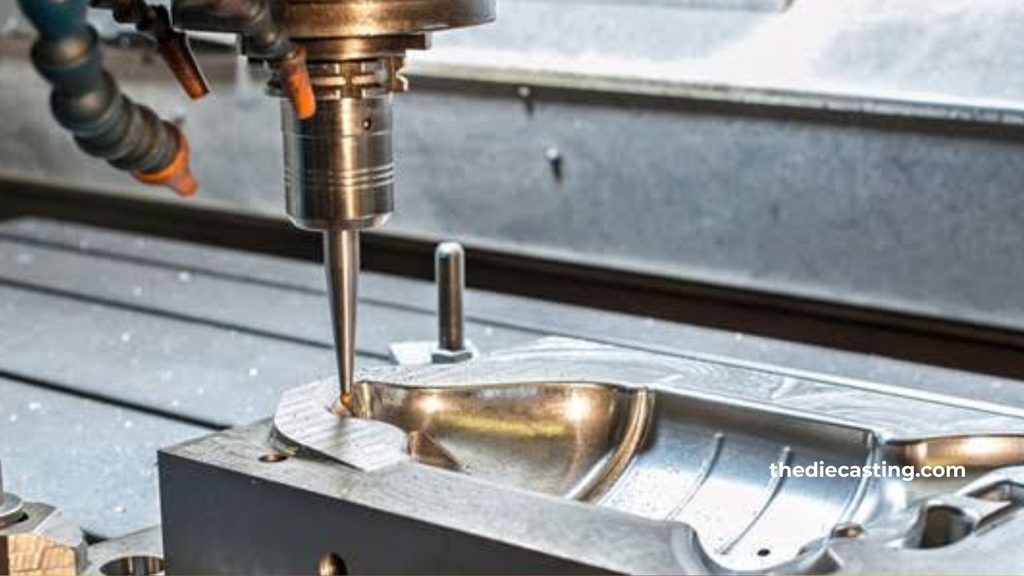
Funktioner til bearbejdning efter støbning: Uundværlige
Nogle af disse egenskaber kan kun opretholdes med den nødvendige nøjagtighed, hvis processen styres omhyggeligt, men ikke hvis støbningen udføres som den er:
- Præcisionsboringer og lejesæder. Generelt gælder det, at alt, hvad et leje eller en tætning hviler på, skal have en tolerance på ±0,02 til ±0,05 mm. Der bør afsættes en tolerance på 0,3 til 0,8 mm til bearbejdning.
- Flade tætningsflader. Der udføres næsten altid en planfræsning på overfladerne til pakninger og O-ringe.
- Følgende M6-gevind er skåret. Små gevind kan skæres eller formes efter støbningen; det er også muligt at støbe større gevind ind.
- Koncentricitet (eller positionelle forhold) på mindre end ca. ± 0,03 mm. Disse elementer skal bearbejdes i én enkelt opsætning ud fra samme referencepunkt.
For at sikre, at der bevidst efterlades bearbejdningsmateriale netop på disse flader, så efterbearbejdningen kan fjerne rent metal uden at påvirke eventuelle resterende vridninger eller krympningsafvigelser i formen.
Tolerancer på en støbetegning
Der er fire praktiske regler, man skal følge, når man udfører tegninger:
- De funktionelle flader skal markeres nøje. Der gælder præcisions- eller individuelle tolerancer for lejesæder, tætningsflader, sammenpassende gevind og justeringselementer.
- Lad overflader, der ikke har en funktion, kunne ånde. Da støbetolerancerne på ikke-kritiske dimensioner er standard, medfører de ingen ekstra omkostninger og begrænser ikke processen.
- Brug helst GD&T til positionsforhold. Det er en enkel angivelse, og det er meget nemmere for en leverandør at udarbejde et tilbud og kontrollere det end en lang række bilaterale lineære tolerancer.
- Angiv udtrykkeligt, hvilke flader der skal bearbejdes. Støberen kan derefter sørge for den rette overmål under formningsprocessen.
En generel toleranceangivelse i eller i nærheden af titelblokken skal henvise til enten NADCA afsnit 4A (Standard eller Præcision) eller ISO 8062-3 samt den relevante DCTG-klasse. Individuelle, strammere tolerancer angives kun, hvor det er nødvendigt for at tilsidesætte den generelle angivelse.
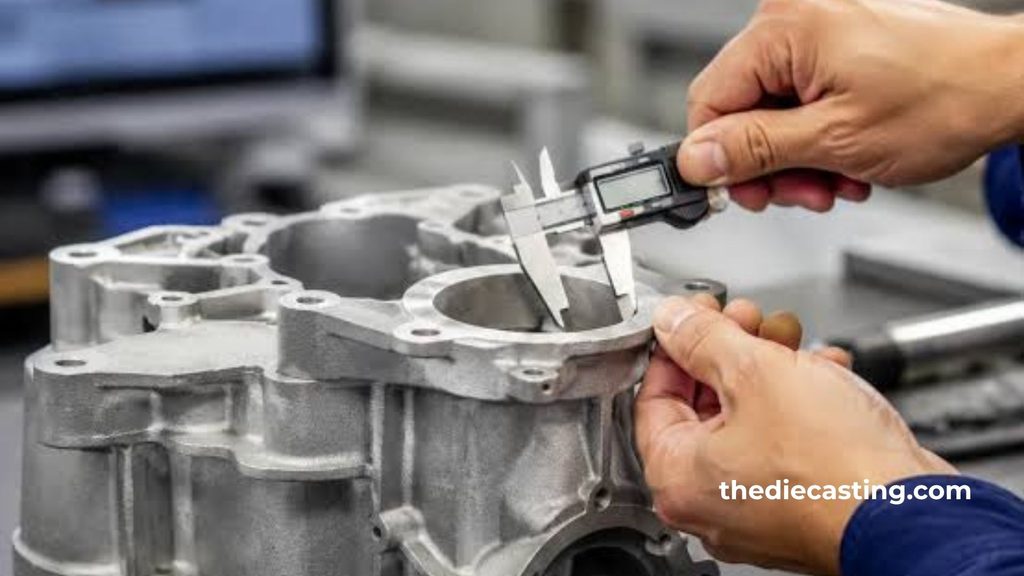
Faktorer, der begrænser den opnåelige tolerance
Der er dog mange fysiske og procesmæssige faktorer, der begrænser den mængde, der kan lagres, selv i de offentliggjorte tabeller:
Delens størrelse og form
Det er disse, der udgør den største udfordring, og der er som regel tale om store, tyndvæggede eller pludselige ændringer i vægtykkelsen.
Slid og indstilling af matricerne
I løbet af værktøjets levetid sker der en gradvis stigning i forskydningen mellem de to halvdele.
Spændekraft
Når maskinens størrelse ikke er tilstrækkelig til det område, der skal fremstilles, vil matricen åbne sig en smule under indsprøjtningstrykket, hvilket medfører en vis variation i hver af de dimensioner, der krydser delelinjen.
Legeringers krympningsegenskaber og størkning
De endelige dimensioner afhænger af procesparametre såsom metaltemperatur, hastighedsprofil, formtemperatur og cyklustid.
Hvis der kræves en tolerance, der er mere præcis end NADCA-præcisionskravet for elementets længde eller den tilsvarende ISO-standard for elementets længde, er den økonomisk mest fordelagtige løsning næsten altid at støbe med standardmaterialer og derefter bearbejde elementet.
Metoder til kvalitetskontrol med henblik på at sikre tolerancekapacitet
Dagens moderne trykstøbning af aluminium Anlæggene kombinerer traditionel måling med moderne ikke-destruktive teknikker og statistisk proceskontrol. Koordinatmålemaskiner anvendes til at kontrollere første eksemplarer og, på stikprøvebasis, kritiske dimensioner.
Hvis der imidlertid konstateres intern porøsitet eller koldlukning under realtids-røntgenundersøgelse eller, hvis situationen kræver det, under online-CT-scanning, kan dette være et tegn på et integritetsproblem, selvom de ydre dimensionstolerancer er overholdt. Vigtige procesvariabler og kapacitetsnøgler overvåges ved hjælp af statistisk proceskontrol for at sikre, at processen korrigeres, inden emnerne falder uden for specifikationerne.
For kritiske egenskaber er det undertiden nødvendigt, at Ppk er større end 1,67 ved PPAP. Da nye matricer konstrueres med bevidste tolerancer for slitage, så dimensionerne ligger tættere på de nominelle værdier, er NAO (i støbt tilstand) mere velegnet til at vurdere egenskaben ved hjælp af Cp frem for Cpk.
Praktiske retningslinjer for designere og indkøbsafdelinger
Så vidt det er muligt, bør alle hovedreferencemål placeres i den ene formhalvdel og på udskydningspladerne. Mål, der måles fra et referencemål i den modsatte formhalvdel, tager automatisk højde for skillelinjen og forskydningsfaktorerne.
- Anvend et tidligt hældningsvinkel (normalt på 1–3°, afhængigt af hældningsdybden) for at forhindre, at emnet deformeres af udstødningskraften.
- Vælg legeringer med kendt krympning, hvis der kræves snævre tolerancer for støbegodset.
- I designfasen skal du drøfte skillefladen, hældningen, referencestelsystemet og de elementer, der skal bearbejdes, med støberen.
- Bearbejdningsemner: For de fleste aluminiumsdele i størrelsen 100–300 mm efterlades der 0,3 til 0,8 mm. Mængden af overskudsmateriale bør hverken være for stor – da det medfører spild af materiale og cykeltid – eller for lille, da oprydningen ellers ikke bliver fuldstændig.
- Når man tager både de funktionelle krav og omkostningerne i betragtning, kan disse krav rutinemæssigt opfyldes ved hjælp af trykstøbte aluminiumsdele, når man følger disse fremgangsmåder.

Ofte stillede spørgsmål
Hvad er de gængse tolerancer for trykstøbning af aluminium?
Under normale produktionsforhold er de lineære tolerancer for støbt aluminium normalt ±0,10 mm for værdier under 25 mm og ±0,25–0,35 mm for værdier over 25 mm. Den formelle reference findes i NADCA-standard- eller præcisionstabellerne eller i ISO 8062-3-tabellerne (DCTG 6–9, hvis der er tale om den samlede delstørrelse).
Er det muligt at støbe aluminium ved trykstøbning?
Ja. Aluminium er et af de mest udbredte metaller til trykstøbning i verden. A380, ADC12 og A356 er blandt de mange legeringer, der ofte anvendes på både varmkammer- (mindre udbredt til aluminium) og koldkammer-højtrykstrykstøbemaskiner. De muliggør fremstilling af komplekse geometrier, tynde vægge, fremragende overfladefinish og høje produktionshastigheder til anvendelser inden for bilindustrien, elektronik, industri og forbrugerprodukter.
Kan 6061-aluminium anvendes til støbning?
6061 er en meget god smedelegering, men ikke en egnet legering til trykstøbning. Den er ikke lige så velegnet til højtryksstøbning som de specialudviklede støbelegeringer, A380 eller ADC12, på grund af dens størkningsegenskaber, flydeevne og krympning. Specifikationerne for de mekaniske egenskaber for materialet i det oprindelige design er næsten altid anderledes, når designet overføres til trykstøbning, og det er også ofte nødvendigt at ændre tolerancerne for materialet.
Hvad er de normale tolerancer for aluminium?
Når det gælder trykstøbning, men uden for selve processen, kan udtrykket “standardtolerancer for aluminium” finde anvendelse på en række processer (ekstrudering, bearbejdning, pladebearbejdning osv.). Ved højtryksstøbning er de relevante standarder NADCA-produktspecifikationsstandarderne (afsnit 4A) og ISO 8062-3. Den typiske tolerance for støbegodset er ca. ±0,10 mm, hvilket stiger med detaljens størrelse, og præcisionsklasser har lidt smallere tolerancebånd på visse dimensioner.
Konklusion
Trykstøbning af aluminium tilbyder fremragende produktivitet og kompleksitet, men dens dimensionelle muligheder er i sidste ende begrænset af størkningsfysik, formdesign og processtyring. De praktiske støbetolerancer på ±0,10 mm for små detaljer og ±0,25–0,35 mm for større detaljer er realistiske og økonomiske i henhold til NADCA’s standard eller ISO 8062-3-retningslinjerne.
De valgte dimensioner kan strammes yderligere ved hjælp af præcisionskvaliteter og kontrollerede processer, men det er næsten altid nødvendigt bevidst at bearbejde råemnet og udføre efterbearbejdninger for at sikre kritiske boringer, tætningsflader og nøjagtige positionelle forhold.
Inddrag erfarne trykstøbere allerede i den tidlige fase, fastlæg de tolerancer, der er afgørende, og så er trykstøbning af aluminium en yderst effektiv metode til at fremstille præcisionsdele, der kan samles nemt og pålideligt i produktionen.