
Innledning
Når vi snakker om støping av aluminium Toleranser er sannsynligvis det mest fruktbare samtaleemnet man kan ha innen presisjonsproduksjon. Hvis du er en ingeniør som noen gang har lagt en tegning på en trykkstøpemaskinen med merknaden “±0,02 mm overalt”, har du fått høre omtrent det samme minst én gang.
Støping av aluminium er fremdeles i bunn og grunn begrenset av de fysiske lovene som gjelder når smeltet metall stivner under høyt trykk i en stålform; metoden gir imidlertid høye produksjonshastigheter, enestående dimensjonsstabilitet og utmerket overflatefinish. Å kjenne den reelle kapasiteten til en støpt aluminiumsbeholder, når sekundær maskinering er nødvendig, og hvordan bransjekrav som NADCA og ISO 8062-3 definerer disse grensene, utgjør forskjellen mellom kostnadseffektive og problematiske, samt kostbare deler.
Denne artikkelen inneholder:
- En lettfattelig, tallbasert oversikt over toleranser for aluminiumsstøping.
- Den inneholder informasjon om de faktiske mulighetene ved moderne høytrykksstøping.
- Forskjellen mellom standard- og presisjonskvaliteter.
- Virkningen av delens geometri og prosessvariabler.
- De delene som nesten alltid må bearbeides, og riktig angivelse av toleranser på en støpetegning.
Følgende informasjon vil hjelpe deg med å fastsette forventninger til girkassehuset, det elektroniske kabinettet eller den strukturelle bildelen du er i ferd med å konstruere.
Hvor mye kan støpt aluminium realistisk sett tåle?
Støping under trykk er en prosess der smeltet aluminium presses med høy hastighet og høyt trykk inn i en form av herdet stål. Metallet krymper mens det stivner og avkjøles. Denne krympingen, sammen med de mekaniske begrensningene ved mugg, plasseringen av delelinjen og jevnheten i veggtykkelsen avgjør hvilke minimaltoleranser som kan oppfylles i støpt tilstand.
Nedenfor følger de typiske arbeidstoleransene for vanlige produksjonslinjer for aluminiumslegeringene A380 og ADC12:
| Funksjonsdimensjon | Typisk toleranse for støpegods | Beste scenario (nøye prosesskontroll) |
| Opptil 25 mm | ±0,10 mm | ±0,07 mm |
| 25 – 100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Hull/kjernepinner (diameter) | ±0,10 mm | ±0,07 mm |
| Jevnhet per 100 mm | ±0,20 mm | ±0,10 mm ved riktig utforming av matrisen |
Glideflater og kjerner brukes til å definere dimensjoner som strekker seg over delelinjen, og som gis ekstra overmål. Tallene endres mest på grunn av tre faktorer:
Avstanden mellom delelinjen og området
Funksjonene som går på tvers av begge delene av mugg ha et større område. Så langt det lar seg gjøre, bør de kritiske flate- eller tetningsflatene være plassert på den ene siden av formen.
Jevnhet i veggtykkelse
En brå endring i tykkelsen, der 2 mm plutselig går over til 6 mm, vil føre til at materialet trekker seg sammen og blir deformert når det avkjøles. Kravet om jevne vegger er ikke et designvalg; det er et krav for å oppnå den strammeste enden av toleranseområdet.
Valg av legering
Legeringer som inneholder silisium har en jevnere krymping enn andre legeringer som er mykere eller sterkere. Når en konstruksjon som er utformet for et maskinbearbeidet 6061-produkt tilpasses til trykkstøping, må toleransespesifikasjonene nesten alltid revideres.

NADCA- og ISO-standarder: Toleranser for aluminiumstrykasting
Det er to hovedstandarder som er mest utbredt – produktspesifikasjonsstandardene fra North American Die Casting Association (NADCA) og ISO 8062-3.
Forskjellen mellom NADCA-standard og presisjonstoleranser
NADCA tilbyr to praktiske nivåer.
- Standardtoleranse er den toleransen en dyktig støper er i stand til å opprettholde ved full produksjonshastighet, med rimelig levetid på støpeformen og normal kontroll.
- Presisjonstoleranse er et strammere toleranseintervall som kun brukes for elementer der form, passform eller funksjon er følsomme for små toleranser.
Standardutførelsen er den rimeligste og passer til de fleste bruksområder. En avtalt presisjonsfunksjon som velges i de tidlige fasene, kan noen ganger realiseres med bare en moderat ekstra kostnad.
Det oppgis både standard- og presisjonsverdier for lineære dimensjoner, tillegg for delelinjen, tillegg for glide- og kjernedeler, vinkelavvik, helling, flathet og diametre på hull med kjerne. Det oppgis en standardverdi for konsentrisitet og forskyvning av delelinjen.
Toleranseklassene for støpegods er definert i ISO 8062-3
Støpegods klassifiseres i henhold til ISO 8062-3 fra DCTG 1 (finest) til DCTG 16 (grovest). Den anbefalte klassifiseringen varierer for aluminium og magnesium trykkstøpte deler, avhengig av delens største totale dimensjon:
| Største totalmål | Anbefalt kvalitet (aluminium og magnesium) |
| Opptil 50 mm | DCTG 6 |
| Over 50 mm og opp til 180 mm | DCTG 7 |
| Over 180 mm og opp til 500 mm | DCTG 8 |
| Over 500 mm | DCTG 9 |
Disse toleransene er basert på en rimelig lang produksjonsserie og en velutviklet prosess. For komplekse geometrier angis toleransene vanligvis én klasse lavere. Det legges til grunn at veggtykkelsene er én klasse tykkere enn den generelle lineære toleransen. Totaltoleransene for disse klassene øker med økende nominell størrelse: et element på 100–160 mm i klasse DCTG 8 har en totaltoleranse på 1,8 mm (±0,9 mm).
ISO bruker ikke en tilleggsverdi for delelinjen som kun består av plussverdier, slik NADCA gjør. Angi uttrykkelig en asymmetrisk toleranse for dimensjonen dersom det kreves større toleranse i den ene retningen enn i den andre.
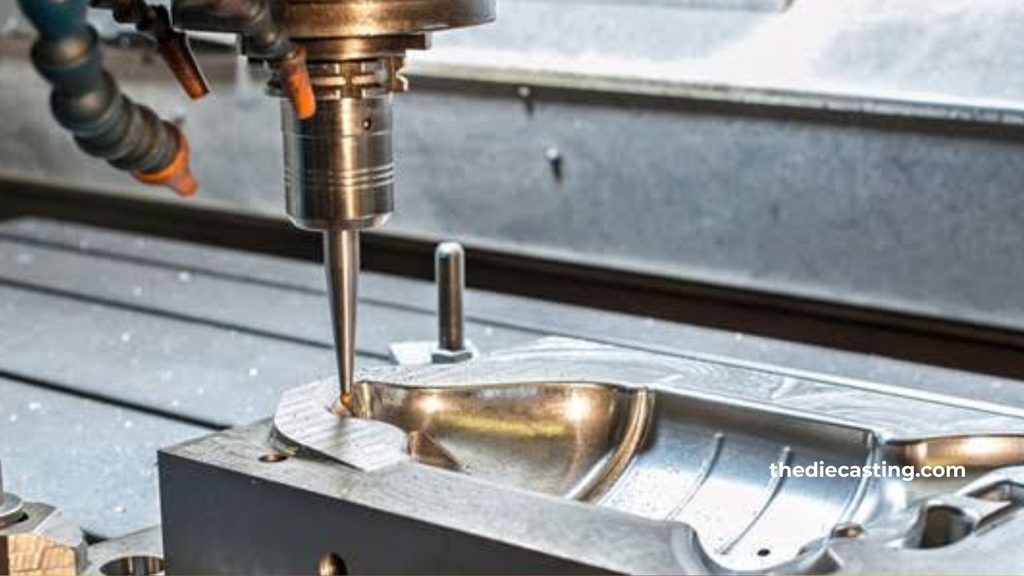
Funksjoner for bearbeiding etter støping: Avgjørende
Noen av disse egenskapene kan bare opprettholdes med den nødvendige nøyaktigheten dersom prosessen kontrolleres nøye, men ikke dersom støpingen utføres som den er:
- Presisjonsboringer og lagerseter. Generelt sett krever alt som et lager eller en tetning hviler på en toleranse på ±0,02 til ±0,05 mm. Det bør legges inn en toleranse på 0,3 til 0,8 mm i materialtykkelsen ved bearbeiding.
- Flate tetningsflater. Det utføres nesten alltid en planingsoperasjon på overflatene til pakninger og O-ringer.
- Følgende M6-gjenger er gjenget. Små gjenger kan skjæres eller formes etter støping; det er også mulig å støpe inn større gjenger.
- Konsentrisitet (eller posisjonsforhold) på mindre enn ca. ± 0,03 mm. Disse elementene bør bearbeides i én oppstilling fra samme referansepunkt.
For å sikre at det bevisst bearbeides materiale nettopp på disse flatene, slik at etterbearbeidingen kan fjerne rent metall uten å påvirke gjenværende vridning eller krympingsvariasjoner i formen.
Toleranser på en støpetegning
Det er fire praktiske regler man bør følge når man tegner:
- Merk funksjonsflatene nøye. Det gjelder presisjons- eller individuelle toleranser for lagerseter, tetningsflater, sammenpassende gjenger og innrettingselementer.
- La overflater som ikke har noen funksjon, få puste. Siden støpetoleransene på ikke-kritiske dimensjoner er standard, medfører de heller ingen ekstra kostnader og legger ingen begrensninger på prosessen.
- Bruk helst GD&T for posisjonsforhold. Det er en enkel angivelse og mye enklere for en leverandør å gi tilbud på og kontrollere enn en haug med bilaterale lineære toleranser.
- Angi tydelig hvilke flater som skal bearbeides. Støperiet kan da legge til riktig tilleggsmateriale under støpeprosessen.
En generell toleranseanmerkning i eller ved siden av tittelblokken skal henvise til enten NADCA avsnitt 4A (Standard eller Presisjon) eller ISO 8062-3 og den relevante DCTG-klassen. Individuelle, strengere toleranser angis kun der det er nødvendig for å overstyre den generelle anmerkningen.
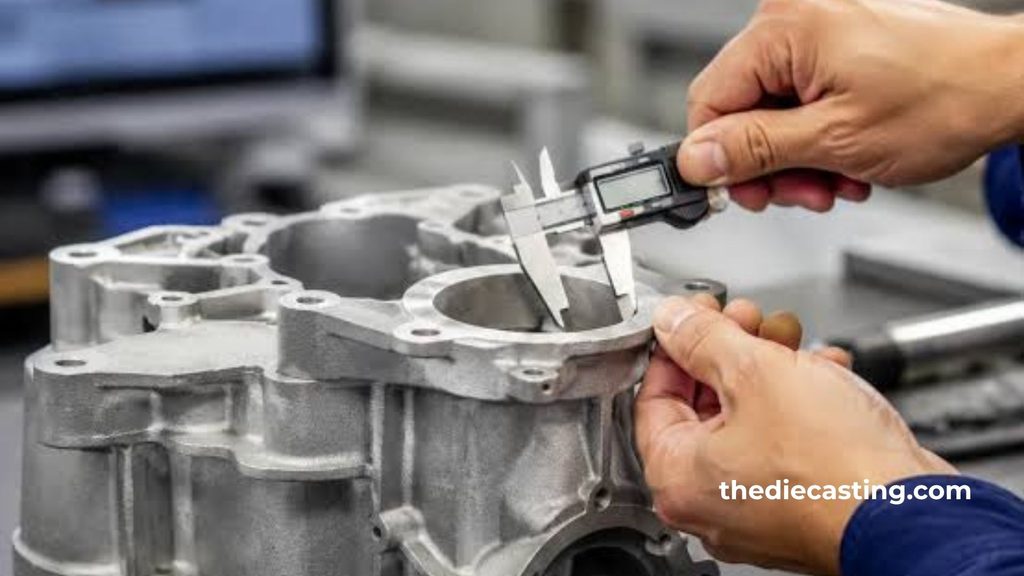
Faktorer som begrenser oppnåelig toleranse
Imidlertid er det mange fysiske og prosessmessige faktorer som begrenser mengden som kan lagres, selv i de publiserte tabellene:
Delens størrelse og form
Dette er de mest utfordrende, og det dreier seg vanligvis om store, tynnveggede eller brå endringer i veggtykkelsen.
Slitasje og innretting av matrisene
I løpet av verktøyets levetid skjer det en gradvis økning i forskyvningen mellom de to halvdelene.
Klemkraft
Når maskinens størrelse ikke er tilstrekkelig for det området som skal produseres, vil formen åpne seg litt under injeksjonstrykket, noe som fører til en viss variasjon i hver av dimensjonene som krysser delelinjen.
Krympingsegenskaper og størkning av legeringer
De endelige dimensjonene påvirkes av prosessparametere som metalltemperatur, hastighetsprofil, formtemperatur og syklustid.
Dersom det kreves en toleranse som er mer presis enn NADCA-presisjonskravet for elementets lengde eller den tilsvarende ISO-standarden for elementets lengde, er den økonomisk mest fordelaktige løsningen nesten alltid å støpe med standarddimensjoner og deretter bearbeide elementet.
Metoder for kvalitetskontroll for å sikre toleranseevne
Dagens moderne trykkstøping av aluminium Anleggene kombinerer tradisjonell måling med moderne ikke-destruktive teknikker og statistisk prosesskontroll. Koordinatmålemaskiner brukes til å kontrollere første eksemplarer og, på stikkprøvebasis, kritiske dimensjoner.
Dersom det imidlertid oppdages intern porøsitet eller kaldlukking under sanntids røntgenundersøkelse eller, dersom situasjonen tilsier det, under online CT, kan dette være et tegn på et integritetsproblem, selv om de ytre dimensjonstoleransene er oppfylt. Viktige prosessvariabler og kapasitetsnøkler spores ved hjelp av statistisk prosesskontroll for å sikre at prosessen korrigeres før delene faller utenfor spesifikasjonene.
For kritiske egenskaper må Ppk noen ganger være større enn 1,67 ved PPAP. Siden nye støpeformer utformes med bevisst innregnet slitasjetoleranse, slik at dimensjonene ligger nærmere nominellverdien, er NAO (i støpt tilstand) mer egnet til å vurdere egenskapen ved hjelp av Cp enn Cpk.
Praktiske retningslinjer for designere og innkjøpsteam
Når det er mulig, bør du plassere alle hovedreferansepunkter i én formhalvdel og på avskjæringsskinner. Mål som tas fra et referansepunkt i den motsatte halvdelen, tar automatisk hensyn til delelinjen og forskyvningsfaktorene.
- Bruk et tidlig hellingsvinkel (vanligvis på 1–3°, avhengig av hellingsdybden) for å forhindre at utstøtningskraften forvrenger delen.
- Velg legeringer med kjent krymping dersom det kreves tette toleranser for støpegods.
- Ta kontakt med støperiet allerede i prosjekteringsfasen for å avklare delelinje, helling, referansesystem og hvilke detaljer som skal bearbeides.
- Bearbeidingsmateriale: For de fleste aluminiumskomponenter med en størrelse på 100–300 mm gjenstår det 0,3 til 0,8 mm. Mengden overskuddsmateriale bør ikke være for stor, da dette medfører sløsing med materiale og syklustid, men heller ikke for liten, da rensingen da ikke blir fullstendig.
- Når man tar hensyn til både funksjonskravene og kostnadene, kan disse oppfylles ved hjelp av trykkstøpte aluminiumsdeler, noe som gjøres rutinemessig ved å følge disse fremgangsmåtene.

Ofte stilte spørsmål
Hva er de vanlige toleransene for støping av aluminium?
Under normale produksjonsforhold er de lineære toleransene for aluminium i støpt tilstand vanligvis ±0,10 mm for mål under 25 mm, og ±0,25–0,35 mm for mål over 25 mm. Den formelle referansen er angitt i NADCA-standard- eller presisjonstabeller eller i tabellene i ISO 8062-3 (DCTG 6–9 hvis det gjelder delens totale størrelse).
Er det mulig å støpe aluminium ved hjelp av trykkstøping?
Ja. Aluminium er et av de mest brukte metallene i høytrykksstøping i verden. A380, ADC12 og A356 er blant de mange legeringene som ofte brukes både på varmkammer- (mindre vanlig for aluminium) og kaldkammer-høytrykksstøpemaskiner. De gir mulighet for komplekse geometrier, tynne vegger, utmerket overflatefinish og høye produksjonshastigheter for anvendelser innen bilindustrien, elektronikk, industri og forbrukerprodukter.
Kan 6061-aluminium brukes til støping?
6061 er en svært god smellet legering, men ikke en egnet legering for trykkstøping. Den er ikke like godt egnet for høytrykksstøping som de spesialiserte støpelegeringene A380 eller ADC12, på grunn av dens størkningsegenskaper, flytbarhet og krymping. Spesifikasjonene for de mekaniske egenskapene til materialet i den opprinnelige konstruksjonen er nesten alltid annerledes når konstruksjonen overføres til trykkstøping, og det er også ofte nødvendig å endre toleransene for materialet.
Hva er de normale toleransene for aluminium?
Når det gjelder trykkstøping, men utenfor selve prosessen, kan begrepet “standardtoleranser for aluminium” gjelde for en rekke prosesser (ekstrudering, maskinering, metallplater osv.). Ved høytrykksstøping er de relevante standardene NADCA-produktspesifikasjonsstandardene (avsnitt 4A) og ISO 8062-3. Den typiske toleransen for støpegods er ca. ±0,10 mm, noe som øker med detaljstørrelsen, og presisjonskvaliteter har noe smalere toleranseområder på enkelte dimensjoner.
Konklusjon
Pressstøping av aluminium gir utmerket produktivitet og kompleksitet, men dimensjonsnøyaktigheten er i siste instans begrenset av størkningsfysikk, formdesign og prosesskontroll. De praktiske støpetoleransene på ±0,10 mm for små detaljer og ±0,25–0,35 mm for større detaljer er realistiske og økonomiske i henhold til NADCA-standardene eller retningslinjene i ISO 8062-3.
Utvalgte dimensjoner kan strammes inn ytterligere ved hjelp av presisjonsklasser og kontrollerte prosesser, men det er nesten alltid nødvendig å bevisst bearbeide råmaterialet og utføre sekundære operasjoner for å sikre kritiske hull, tetningsflater og nøyaktige posisjonsforhold.
Involver erfarne trykkstøpere allerede i en tidlig fase, fastsett de toleransene som er avgjørende, så vil trykkstøping av aluminium være en svært effektiv måte å fremstille presisjonsdeler på som lar seg montere enkelt og pålitelig i produksjonen.