
Úvod
Když už jsme u toho tlakové lití hliníku Téma tolerancí je pravděpodobně nejplodnějším tématem k diskusi, jaké můžete ve světě přesné výroby najít. Pokud jste inženýr, který někdy předložil výkres na lisovnu s poznámkou “±0,02 mm všude”, určitě vám to alespoň jednou někdo připomněl.
Tlakové lití hliníku je stále zásadně omezeno fyzikálními zákonitostmi tuhnutí roztaveného kovu pod vysokým tlakem v ocelové formě; nabízí však vysokou výrobní rychlost, výjimečnou rozměrovou stálost a vynikající povrchovou úpravu. Znalost skutečné kapacity odlitku hliníkové plechovky, kdy je nutné sekundární obrábění, a toho, jak průmyslové normy jako NADCA a ISO 8062-3 tyto limity definují, rozhoduje o tom, zda budou díly nákladově efektivní, nebo problematické a drahé.
Tento článek nabízí:
- Přehledná příručka založená na číslech, která slouží jako referenční zdroj pro tolerance při tlakovém lití hliníku.
- Obsahuje informace o skutečných možnostech moderního vysokotlakého lití pod tlakem.
- Rozdíl mezi standardními a přesnými třídami.
- Vliv geometrie součásti a procesních proměnných.
- Prvky, které jsou prakticky vždy předmětem obrábění, a správné stanovení tolerancí na výkresu odlitku.
Následující informace vám pomohou stanovit požadavky na skříň převodovky, kryt elektroniky nebo konstrukční automobilový díl, který navrhujete.
Jaké zatížení může hliník v surovém stavu reálně unést
Tlakové lití je proces, při kterém se roztavený hliník vtlačuje vysokou rychlostí a pod vysokým tlakem do formy z kalené oceli. Kov se při tuhnutí a ochlazování smršťuje. Toto smrštění spolu s mechanickými omezeními plíseň, poloha dělicí čáry a rovnoměrnost tloušťky stěny určují nejnižší tolerance, kterých lze dosáhnout při odlití.
Níže jsou uvedeny typické výrobní tolerance pro běžné výrobní řady hliníkových slitin A380 a ADC12:
| Rozměr vlastnosti | Typická tolerance po odlití | Nejlepší scénář (pečlivá kontrola procesu) |
| Až 25 mm | ±0,10 mm | ±0,07 mm |
| 25–100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Otvory/jádrové kolíky (průměr) | ±0,10 mm | ±0,07 mm |
| Rovinnost na 100 mm | ±0,20 mm | ±0,10 mm při správném návrhu lisovací formy |
Pomocí posuvných ploch a jader se vytvářejí rozměry, které přesahují dělicí čáru a u nichž se počítá s dodatečnou přirážkou. Čísla se mění především v důsledku tří faktorů:
Vzdálenost mezi dělicí čarou a danou oblastí
Funkce, které se překrývají v obou částech plíseň mít větší rozsah. Kritické rovné nebo těsnicí plochy by měly být pokud možno umístěny na jedné straně formy.
Rovnoměrnost tloušťky stěny
Při náhlé změně tloušťky, kdy se 2 mm náhle změní na 6 mm, dojde při ochlazování k tažení a deformaci. Požadavek na rovnoměrnou tloušťku stěn není pouhou konstrukční preferencí; jedná se o nutnost dodržet užší mez tolerance.
Výběr slitiny
Slitiny obsahující křemík vykazují pravidelnější smršťování než jiné slitiny, které jsou měkčí nebo pevnější. Pokud se konstrukční návrh vytvořený pro obráběný výrobek ze slitiny 6061 přizpůsobí pro tlakové lití, bude téměř vždy nutné upravit toleranční rozměry.

Normy NADCA a ISO: Tolerance při tlakovém lití hliníku
Existují dvě hlavní normy, které jsou nejrozšířenější – normy specifikace výrobků Severní americké asociace pro tlakové lití (NADCA) a norma ISO 8062-3.
Rozdíl mezi standardními a přesnými tolerancemi podle normy NADCA
NADCA nabízí dvě praktické úrovně.
- Standardní tolerance je tolerance, kterou je zkušený odlévač schopen dodržovat při plné výrobní rychlosti při přiměřené životnosti formy a běžné kontrole.
- Přesná tolerance je užší toleranční pásmo, které se používá pouze u prvků, u nichž je tvar, uložení nebo funkce citlivá na malé odchylky.
Standardní provedení je nejlevnější a vyhovuje většině použití. Dohodnutá přesnost, která byla zvolena již v raných fázích, může být někdy dosažena pouze za mírné dodatečné náklady.
Pro lineární rozměry, přídavky na dělicí čáru, přídavky na posuvník/jádro, úhlovost, úkos, rovinnost a průměry otvorů s jádrem jsou uvedeny jak standardní, tak přesné hodnoty. Pro soustřednost a posun dělicí čáry je uvedena standardní hodnota.
Třídy tolerance odlitků jsou definovány v normě ISO 8062-3
Odlitky se klasifikují podle normy ISO 8062-3 v rozmezí od DCTG 1 (nejjemnější) do DCTG 16 (nejhrubší). Doporučená třída se liší u hliníku a hořčíku. tlakové odlitky, v závislosti na největším celkovém rozměru dílu:
| Největší celkový rozměr | Doporučená třída (hliník a hořčík) |
| Až 50 mm | DCTG 6 |
| Od 50 mm do 180 mm | DCTG 7 |
| Od 180 mm do 500 mm | DCTG 8 |
| Více než 500 mm | DCTG 9 |
Tyto třídy jsou založeny na přiměřeně dlouhé výrobní sérii a zavedeném výrobním procesu. U složitých geometrií se obvykle uvádí o jednu třídu nižší tolerance. Tloušťky stěn se předpokládají o jednu třídu větší než obecná lineární tolerance. Celkové hodnoty tolerancí těchto tříd se s rostoucí jmenovitou velikostí zvyšují: prvek o rozměrech 100–160 mm v třídě DCTG 8 má celkovou toleranci 1,8 mm (±0,9 mm).
ISO nepoužívá přídavek na dělicí čáru pouze v kladném směru, jak to činí NADCA. Pokud je v jednom směru vyžadována větší tolerance než v druhém, je třeba v rozměru výslovně uvést asymetrickou toleranci.
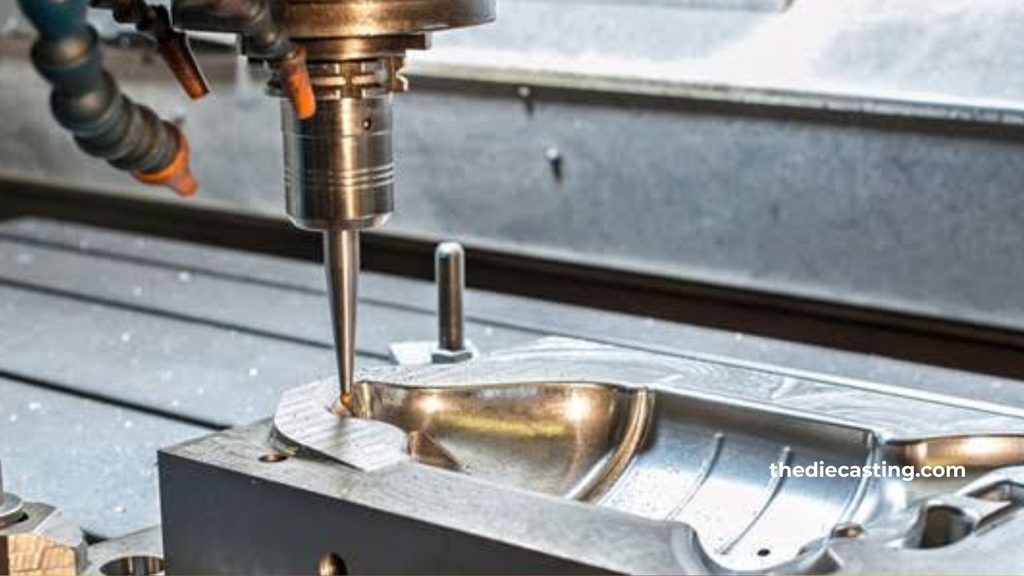
Funkce pro obrábění po odlití: Nezbytné
Některé z těchto vlastností lze zachovat s požadovanou přesností pouze tehdy, je-li proces pečlivě řízen; to však neplatí, pokud se odlitek vyrábí metodou „as cast“:
- Přesné otvory a ložisková sedla. Obecně platí, že vše, na čem je uloženo ložisko nebo těsnění, vyžaduje toleranci v rozmezí ±0,02 až ±0,05 mm. Pro obrábění je třeba počítat s přesahem v rozmezí 0,3 až 0,8 mm.
- Rovné těsnicí plochy. Na povrchy těsnění a O-kroužků se téměř vždy provádí vyrovnávací úprava.
- Následující závity M6 jsou vyřezané. Malé závity lze vyřezat nebo vytvarovat po odlití; jsou možné i větší odlévané závity.
- Soustřednost (nebo vztahy skutečných poloh) menší než přibližně ± 0,03 mm. Tyto prvky by měly být obrobeny v jediném upnutí ze stejného referenčního bodu.
Aby bylo možné záměrně ponechat obrobkový přebytek právě na těchto plochách, a tak umožnit, že při dokončovací operaci dojde k odstranění čistého kovu, aniž by došlo k ovlivnění zbytkových odchylek způsobených deformací nebo smrštěním ve formě.
Tolerance na výkresu odlitku
Při kreslení je třeba dodržovat čtyři praktická pravidla:
- Funkční plochy je třeba přesně vyznačit. Na ložisková sedla, těsnicí plochy, spojovací závity a vyrovnávací prvky se vztahují přesné nebo individuální tolerance.
- Nechte povrchy, které nemají žádnou funkční úlohu, dýchat. Jelikož jsou tolerance odlitků u nekritických rozměrů standardní, nevznikají s nimi žádné dodatečné náklady a neomezují výrobní proces.
- Pro polohové vztahy upřednostňujte GD&T. Jedná se o přehledné označení, které dodavateli výrazně usnadňuje vypracování nabídky i kontrolu oproti hromadě oboustranných lineárních tolerancí.
- Výslovně určete, které plochy budou obráběny. Výrobce tak bude moci při tváření zajistit odpovídající přebytek materiálu.
Obecná poznámka o tolerancích v titulním bloku nebo v jeho bezprostřední blízkosti by měla odkazovat buď na oddíl 4A normy NADCA (standardní nebo přesná), nebo na normu ISO 8062-3 a příslušnou třídu DCTG. Jednotlivé přísnější tolerance se uvádějí pouze v případě, že je třeba upřednostnit je před obecnou poznámkou.
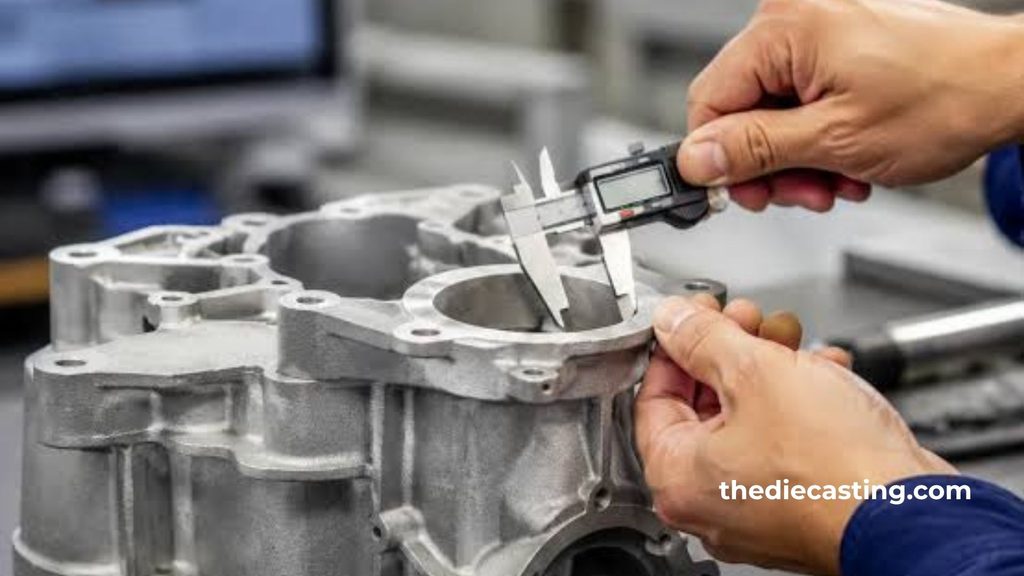
Faktory, které omezují dosažitelnou toleranci
Mnoho fyzikálních a procesních faktorů však omezuje množství, které lze skladovat, a to i v rámci zveřejněných tabulek:
Velikost a tvar součástky
Jedná se o nejnáročnější případy, při nichž obvykle dochází k velkým, tenkostěnným nebo náhlým změnám tloušťky stěny.
Opotřebení a vyrovnání lisovacích nástrojů
V průběhu životnosti nástroje dochází k postupnému nárůstu rozsahu posunu mezi oběma polovinami.
Upínací síla
Pokud velikost stroje neodpovídá rozměrům vyráběné plochy, forma se pod tlakem vstřikování mírně rozevře, což způsobí určité odchylky v jednotlivých rozměrech, které protínají dělicí čáru.
Vlastnosti smršťování a tuhnutí slitin
Konečné rozměry jsou ovlivněny technologickými parametry, jako jsou teplota kovu, profil rychlosti, teplota lisovací formy a časování cyklu.
Je-li požadována tolerance, která je přesnější než přesnost NADCA pro danou délku prvku nebo odpovídající norma ISO pro danou délku prvku, je z ekonomického hlediska téměř vždy nejvhodnějším řešením odlitek z polotovaru a následné obrábění daného prvku.
Metody kontroly kvality pro zajištění tolerance
Dnešní moderní tlakové lití hliníku V těchto zařízeních se kombinuje konvenční měření s moderními metodami nedestruktivního testování a statistickou kontrolou procesů. Souřadnicové měřicí stroje se používají ke kontrole prvních kusů a, na základě výběru vzorků, ke kontrole kritických rozměrů.
Pokud se však při rentgenovém vyšetření v reálném čase nebo, je-li to danou situací odůvodněno, při online CT zjistí vnitřní pórovitost či studené svary, může to být známkou problému s integritou, i když jsou splněny vnější rozměrové tolerance. Klíčové proměnné procesu a ukazatele způsobilosti se sledují pomocí statistické kontroly procesu, aby bylo zajištěno, že dojde k nápravě procesu dříve, než se díly dostanou mimo specifikaci.
U kritických charakteristik je někdy nutné, aby hodnota Ppk v rámci PPAP byla vyšší než 1,67. Jelikož se nové lisovací formy navrhují s úmyslnými tolerancemi pro opotřebení, aby se rozměry více blížily jmenovitým hodnotám, je pro hodnocení daného prvku pomocí Cp vhodnější použít NAO (v odlitkovém stavu) než Cpk.
Praktické pokyny pro projektanty a týmy odpovědné za zadávání veřejných zakázek
Pokud je to možné, umístěte všechny hlavní referenční body do jedné poloviny formy a mimo posuvné desky. Rozměry měřené od referenčního bodu v protilehlé polovině automaticky zohledňují dělicí čáru a posuvní přídavky.
- Použijte včasný sklon (obvykle 1–3°, v závislosti na hloubce sklonu), abyste zabránili deformaci dílu v důsledku vyhazovací síly.
- Pokud jsou vyžadovány úzké tolerance odlitků, zvolte slitiny se známým smrštěním.
- Ve fázi návrhu se s odlévačem domluvte na dělicí linii, úkosu, systému referenčních ploch a prvcích, které budou obráběny.
- Obrobek: U většiny hliníkových dílů o rozměrech 100–300 mm se ponechává přebytek 0,3 až 0,8 mm. Objem přebytku by neměl být příliš velký, protože by docházelo k plýtvání materiálem a prodlužování doby cyklu, ani příliš malý, protože by pak nebylo možné dosáhnout úplného očištění.
- S přihlédnutím ke všem funkčním požadavkům i nákladům lze tyto požadavky běžně splnit pomocí hliníkových tlakových odlitků s využitím těchto postupů.

Často kladené otázky
Jaké jsou běžné tolerance u hliníkového tlakového odlitku?
Za běžných výrobních podmínek činí lineární tolerance hliníku v odlitkovém stavu obvykle ±0,10 mm pro rozměry menší než 25 mm a ±0,25–0,35 mm pro rozměry větší než 25 mm. Formální reference je uvedena v normě NADCA, v tabulkách přesnosti nebo v tabulkách normy ISO 8062-3 (DCTG 6–9 v případě celkových rozměrů dílu).
Je možné odlévat hliník tlakovým litím?
Ano. Hliník patří mezi nejčastěji lisované kovy na světě. Mezi četné slitiny běžně používané jak na vysokotlakých lisovacích strojích s horkou komorou (u hliníku méně obvyklé), tak na strojích se studenou komorou patří například A380, ADC12 a A356. Umožňují vytvářet složité tvary, tenké stěny, vynikající povrchovou úpravu a vysoké výrobní výkony pro automobilový průmysl, elektroniku, průmyslové a spotřebitelské aplikace.
Lze hliník 6061 použít k odlévání?
6061 je velmi dobrá kovářská slitina, avšak pro tlakové lití není vhodná. Pro vysokotlaké lití není tak vhodná jako specializované slévárenské slitiny, jako jsou A380 nebo ADC12, a to kvůli svým vlastnostem tuhnutí, tekutosti a smršťování. Specifikace mechanických vlastností materiálu původního návrhu se při převodu návrhu na tlakové lití téměř vždy liší a často je také nutné změnit tolerance materiálu.
Jaké jsou běžné tolerance hliníku?
Pokud jde o tlakové lití, avšak mimo rámec tohoto konkrétního procesu, lze pojem “standardní tolerance pro hliník” použít v souvislosti s celou řadou procesů (vytlačování, obrábění, zpracování plechu atd.). V oblasti vysokotlakého tlakového lití jsou relevantními normami normy NADCA pro specifikaci výrobků (sekce 4A) a norma ISO 8062-3. Typická tolerance odlitku je přibližně ±0,10 mm, která se zvyšuje s velikostí prvku, a u přesných tříd mají některé rozměry mírně užší tolerance.
Závěr
Hliníkové tlakové lití nabízí vynikající produktivitu a složitost, avšak jeho rozměrová přesnost je v konečném důsledku omezena fyzikou tuhnutí, konstrukcí formy a řízením procesu. Praktické tolerance odlitků ±0,10 mm u malých detailů a ±0,25–0,35 mm u větších detailů jsou realistické a ekonomicky výhodné na základě směrnic NADCA nebo normy ISO 8062-3.
Vybrané rozměry lze dále zpřesnit pomocí přesných tříd a řízených procesů, avšak téměř vždy je nutné záměrně obrábět přebytek materiálu a provádět sekundární operace, aby byly zajištěny kritické otvory, těsnicí plochy a přesné polohové vztahy.
Zapojte do projektu již v rané fázi zkušené odborníky na tlakové lití, stanovte klíčové tolerance a tlakové lití hliníku se stane mimořádně účinným způsobem, jak získat přesné díly, které se ve výrobě snadno a spolehlivě montují.