
Wprowadzenie
Mówiąc o odlewanie ciśnieniowe aluminium Temat tolerancji to prawdopodobnie najbardziej owocna rozmowa, jaką można przeprowadzić w świecie produkcji precyzyjnej. Jeśli jesteś inżynierem, który kiedykolwiek przekazał rysunek techniczny do odlewni pod ciśnieniem z adnotacją “±0,02 mm na całej powierzchni”, to przynajmniej raz usłyszałeś tę samą uwagę.
Odlewanie ciśnieniowe aluminium nadal podlega zasadniczym ograniczeniom wynikającym z fizyki krzepnięcia stopionego metalu pod wysokim ciśnieniem w stalowej formie; zapewnia jednak wysoką wydajność produkcji, wyjątkową spójność wymiarową oraz doskonałą jakość wykończenia powierzchni. Znajomość rzeczywistych możliwości odlewanej puszki aluminiowej, sytuacji, w których konieczna jest obróbka wtórna, oraz tego, w jaki sposób wymagania branżowe, takie jak NADCA i ISO 8062-3, definiują te ograniczenia, decyduje o tym, czy części będą opłacalne, czy też problematyczne i kosztowne.
W tym artykule znajdziesz:
- Przystępny przewodnik oparty na danych liczbowych dotyczący tolerancji w odlewaniu ciśnieniowym aluminium.
- Zawiera informacje na temat rzeczywistych możliwości nowoczesnego odlewania ciśnieniowego.
- Różnica między gatunkami standardowymi a precyzyjnymi.
- Wpływ geometrii części i zmiennych procesowych.
- Elementy, które praktycznie zawsze podlegają obróbce skrawaniem, oraz prawidłowe określenie tolerancji na rysunku odlewu.
Poniższe informacje pomogą Ci określić wymagania dotyczące obudowy skrzyni biegów, obudowy elektroniki lub elementu konstrukcyjnego pojazdu, który projektujesz.
Jakie obciążenia może realistycznie wytrzymać odlew aluminiowy
Odlewanie ciśnieniowe jest to proces polegający na wtłaczaniu stopionego aluminium z dużą prędkością i pod wysokim ciśnieniem do matrycy z hartowanej stali. Metal kurczy się w trakcie krzepnięcia i stygnięcia. Kurczliwość ta, w połączeniu z ograniczeniami mechanicznymi pleśń, położenie linii podziału oraz równomierność grubości ścianek decydują o najniższych tolerancjach, jakie można osiągnąć w stanie odlewanym.
Poniżej przedstawiono typowe tolerancje robocze dla popularnych linii produkcyjnych stopów aluminium, A380 i ADC12:
| Wymiar cechy | Typowe tolerancje odlewów | Najkorzystniejszy scenariusz (dokładna kontrola procesu) |
| Do 25 mm | ±0,10 mm | ±0,07 mm |
| 25–100 mm | ±0,15 mm | ±0,10 mm |
| 100–250 mm | ±0,25 mm | ±0,18 mm |
| 250–500 mm | ±0,35 mm | ±0,25 mm |
| Otwory/kołki rdzeniowe (średnica) | ±0,10 mm | ±0,07 mm |
| Płaskość na 100 mm | ±0,20 mm | ±0,10 mm przy odpowiednim zaprojektowaniu matrycy |
Płytki i rdzenie służą do tworzenia wymiarów rozciągających się ponad linię podziału, dla których przewiduje się dodatkowy naddatek. Największe zmiany wartości liczbowych wynikają z trzech czynników:
Odległość między linią podziału a obszarem
Cechy, które pokrywają się w obu częściach pleśń mieć większy zakres. W miarę możliwości krytyczne powierzchnie płaskie lub uszczelniające powinny znajdować się po jednej stronie formy.
Równomierność grubości ścianek
Nagła zmiana grubości, w której 2 mm nagle przechodzi w 6 mm, spowoduje, że element ulegnie rozciągnięciu i odkształceniu podczas stygnięcia. Wymóg jednolitej grubości ścianek nie jest kwestią preferencji projektowych; jest to wymóg niezbędny do uzyskania węższej granicy przedziałów tolerancji.
Wybór stopu
Stopy zawierające krzem charakteryzują się bardziej regularnym skurczem niż inne stopy, które są bardziej miękkie lub twardsze. Gdy projekt stworzony dla wyrobu z aluminium 6061 przeznaczonego do obróbki skrawaniem jest dostosowywany do odlewania ciśnieniowego, prawie zawsze konieczne jest skorygowanie tolerancji.

Normy NADCA i ISO: Tolerancje odlewów aluminiowych odlewanych ciśnieniowo
Największą popularnością cieszą się dwie główne normy – normy specyfikacji produktów Stowarzyszenia Odlewnictwa Ciśnieniowego Ameryki Północnej (NADCA) oraz norma ISO 8062-3.
Różnica między normą NADCA a tolerancjami precyzyjnymi
NADCA oferuje dwa poziomy praktyczne.
- Tolerancja standardowa to tolerancja, którą kompetentny odlewnik jest w stanie utrzymać przy pełnej prędkości produkcyjnej, przy rozsądnej trwałości formy i standardowej kontroli jakości.
- Tolerancja precyzyjna to węższy przedział tolerancji, stosowany wyłącznie w przypadku elementów, których kształt, dopasowanie lub działanie są wrażliwe na niewielkie odchylenia.
Wersja standardowa jest najtańsza i nadaje się do większości zastosowań. Uzgodniony poziom precyzji, wybrany na wczesnym etapie, można czasem osiągnąć przy jedynie umiarkowanych dodatkowych kosztach.
Podano zarówno wartości standardowe, jak i precyzyjne dla wymiarów liniowych, dodatków na linię podziału, dodatków na suwak/rdzeń, kątowości, nachylenia, płaskości oraz średnic otworów z rdzeniem. Dla współosiowości i przesunięcia linii podziału podano wartość standardową.
Klasy tolerancji odlewów są określone w normie ISO 8062-3
Odlewy klasyfikuje się zgodnie z normą ISO 8062-3 w zakresie od DCTG 1 (najdrobniejsza) do DCTG 16 (najgrubsza). Zalecana klasa różni się w przypadku aluminium i magnezu odlewy ciśnieniowe, w zależności od największego wymiaru całkowitego części:
| Największy wymiar całkowity | Zalecana klasa (aluminium i magnez) |
| Do 50 mm | DCTG 6 |
| Od ponad 50 mm do 180 mm | DCTG 7 |
| Od ponad 180 mm do 500 mm | DCTG 8 |
| Ponad 500 mm | DCTG 9 |
Klasy te opierają się na stosunkowo długim cyklu produkcyjnym i dopracowanym procesie. W przypadku skomplikowanych geometrii zazwyczaj podaje się klasę o jeden stopień niższą. Zakłada się, że grubości ścianek są o jeden stopień większe niż ogólna tolerancja liniowa. Całkowite wartości tolerancji dla tych klas są wyższe wraz ze wzrostem wymiaru nominalnego: element o wymiarach 100–160 mm w klasie DCTG 8 ma całkowitą tolerancję wynoszącą 1,8 mm (±0,9 mm).
ISO nie stosuje dodatku do linii podziału opartego wyłącznie na znaku plus, jak ma to miejsce w przypadku NADCA. Należy wyraźnie określić asymetryczną tolerancję dla wymiaru, jeśli w jednym kierunku wymagana jest większa tolerancja niż w drugim.
Funkcje obróbki po odlewaniu: niezbędne
Niektóre z tych właściwości można zachować z wymaganą dokładnością jedynie wtedy, gdy proces jest starannie kontrolowany, ale nie w przypadku odlewów wykonywanych metodą „as cast”:
- Precyzyjne otwory i gniazda łożyskowe. Zasadniczo wszystko, na czym osadzone jest łożysko lub uszczelnienie, wymaga tolerancji w zakresie od ±0,02 do ±0,05 mm. Na obróbkę skrawaniem należy zaplanować naddatek w zakresie od 0,3 do 0,8 mm.
- Płaskie powierzchnie uszczelniające. Na powierzchniach uszczelek i pierścieni typu O-ring prawie zawsze wykonuje się przejście wygładzające.
- Następujące gwinty typu M6 są wywiercone. Małe gwinty można wyciąć lub uformować po odlewaniu; możliwe jest również wykonanie większych gwintów odlewanych.
- Koncentryczność (lub relacje położenia rzeczywistego) mniejsza niż około ± 0,03 mm. Elementy te powinny być obrabiane w jednym ustawieniu, wychodząc od tego samego punktu odniesienia.
Aby umożliwić celową obróbkę naddatku właśnie na tych powierzchniach, tak aby podczas operacji wykańczającej usunięto czysty metal, a nie uwzględniono resztkowych odkształceń lub zmian wynikających ze skurczu formy.
Tolerancje na rysunku odlewu
Podczas tworzenia rysunków należy przestrzegać czterech praktycznych zasad:
- Należy dokładnie zaznaczyć powierzchnie robocze. Precyzyjne lub indywidualne tolerancje stosuje się w przypadku gniazd łożysk, powierzchni uszczelniających, gwintów współpracujących oraz elementów zapewniających wyrównanie.
- Należy zapewnić „oddychanie” powierzchniom, które nie pełnią żadnej funkcji. Ponieważ tolerancje odlewów w przypadku wymiarów niekrytycznych są standardowe, nie wiążą się one z dodatkowymi kosztami i nie ograniczają procesu.
- W przypadku relacji położeniowych zaleca się stosowanie GD&T. Jest to proste oznaczenie, które dostawcy znacznie łatwiej jest uwzględnić w ofercie i zweryfikować niż całą listę dwustronnych tolerancji liniowych.
- Należy wyraźnie wskazać, które powierzchnie będą poddane obróbce. Dzięki temu odlewnik będzie mógł zapewnić odpowiedni naddatek materiałowy podczas procesu formowania.
Ogólna uwaga dotycząca tolerancji umieszczona w polu tytułowym lub w jego pobliżu powinna odnosić się albo do sekcji 4A normy NADCA (standardowej lub precyzyjnej), albo do normy ISO 8062-3 oraz odpowiedniej klasy DCTG. Poszczególne, węższe tolerancje określa się wyłącznie w przypadkach, gdy jest to konieczne w celu zastąpienia uwagi ogólnej.
Czynniki ograniczające osiągalną tolerancję
Jednak wiele czynników fizycznych i technologicznych ogranicza ilość, jaką można zmagazynować, nawet w opublikowanych tabelach:
Wymiary i kształt części
Są to najtrudniejsze przypadki i zazwyczaj dotyczą one dużych, cienkościennych elementów lub gwałtownych zmian grubości ścianek.
Zużycie i ustawienie matryc
W trakcie okresu eksploatacji narzędzia dochodzi do stopniowego wzrostu wielkości przesunięcia między obiema połówkami.
Siła zacisku
Gdy rozmiar maszyny nie jest dostosowany do powierzchni, która ma zostać wyprodukowana, forma otworzy się nieznacznie pod wpływem ciśnienia wtrysku, powodując pewne odchylenia w poszczególnych wymiarach przebiegających wzdłuż linii podziału.
Właściwości skurczowe i krzepnięcie stopów
Na ostateczne wymiary wpływają parametry procesu, takie jak temperatura metalu, profil prędkości, temperatura matrycy oraz czas trwania cyklu.
Jeśli wymagana jest tolerancja bardziej precyzyjna niż precyzja NADCA dla długości elementu lub odpowiadająca jej norma ISO dla tej długości, ekonomicznym rozwiązaniem jest niemal zawsze odlewanie z wykorzystaniem półfabrykatu i obróbka skrawaniem tego elementu.
Metody kontroli jakości służące zapewnieniu zdolności do utrzymania tolerancji
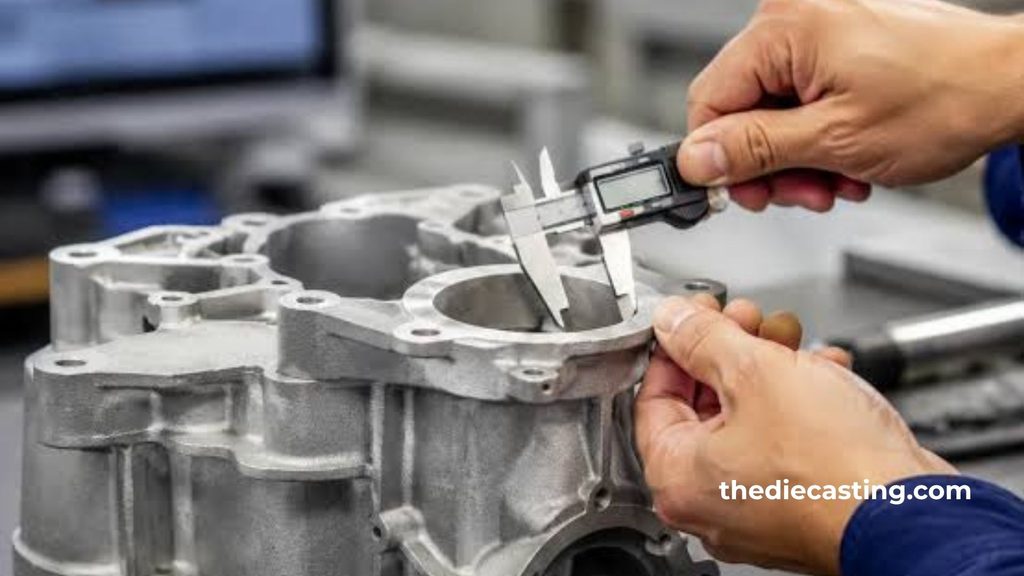
Dzisiejszy nowoczesny odlew aluminiowy W zakładach tych stosuje się zarówno tradycyjne metody pomiarowe, jak i nowoczesne techniki badań nieniszczących oraz statystyczną kontrolę procesu. Maszyny do pomiarów współrzędnych służą do sprawdzania pierwszych egzemplarzy oraz, na podstawie próbek, wymiarów krytycznych.
Jeśli jednak podczas badania rentgenowskiego w czasie rzeczywistym lub – jeśli wymaga tego sytuacja – podczas tomografii komputerowej (CT) w trybie on-line wykryje się porowatość wewnętrzną lub zgrzewanie na zimno, może to wskazywać na problem z integralnością, nawet jeśli zewnętrzne tolerancje wymiarowe są zachowane. Kluczowe zmienne procesowe i wskaźniki zdolności produkcyjnej są monitorowane za pomocą statystycznej kontroli procesu, aby zapewnić skorygowanie procesu, zanim części wyjdą poza specyfikację.
W przypadku cech krytycznych wartość Ppk w ramach PPAP musi czasami przekraczać 1,67. Ponieważ nowe matryce projektuje się z uwzględnieniem celowych tolerancji na zużycie, tak aby wymiary były bliższe wartościom nominalnym, do oceny danej cechy za pomocą wskaźnika Cp (a nie Cpk) bardziej odpowiedni jest wskaźnik NAO (stan odlewany).
Praktyczne wytyczne dla projektantów i zespołów ds. zamówień
W miarę możliwości należy umieszczać wszystkie główne punkty odniesienia w jednej połówce matrycy i na suwakach zewnętrznych. Wymiary mierzone od punktu odniesienia znajdującego się w przeciwnej połówce automatycznie uwzględniają linię podziału oraz dodatki przesunięcia.
- Należy zastosować wczesny skok (zwykle wynoszący 1–3°, w zależności od głębokości skoku), aby zapobiec odkształceniu elementu pod wpływem siły wyrzutu.
- Jeśli wymagane są wąskie tolerancje odlewów, należy wybierać stopy o znanym skurczu.
- W fazie projektowania należy omówić z odlewnikiem kwestie dotyczące linii podziału, nachylenia formy, układu punktów odniesienia oraz elementów, które będą poddane obróbce skrawaniem.
- Materiał do obróbki skrawaniem: W przypadku większości elementów aluminiowych o wymiarach 100–300 mm pozostawia się naddatek w zakresie od 0,3 do 0,8 mm. Ilość naddatku nie powinna być zbyt duża, ponieważ powoduje to marnotrawstwo materiału i wydłużenie czasu cyklu, ani zbyt mała, ponieważ w takim przypadku oczyszczenie nie będzie całkowite.
- Biorąc pod uwagę wszystkie wymagania funkcjonalne i koszty, przy zastosowaniu tych metod można rutynowo uzyskać odlewy aluminiowe.

Często zadawane pytania
Jakie są typowe tolerancje w odlewaniu ciśnieniowym aluminium?
W normalnych warunkach produkcyjnych tolerancje liniowe odlewów aluminiowych wynoszą zazwyczaj ±0,10 mm dla wymiarów poniżej 25 mm oraz ±0,25–0,35 mm dla wymiarów powyżej 25 mm. Oficjalne odniesienie stanowią normy NADCA, tabele precyzyjne lub tabele normy ISO 8062-3 (DCTG 6–9 w przypadku wymiarów całkowitych części).
Czy można odlewać aluminium metodą odlewania ciśnieniowego?
Tak. Aluminium jest jednym z najczęściej stosowanych metali w odlewaniu ciśnieniowym na świecie. A380, ADC12 i A356 to tylko niektóre z wielu stopów powszechnie wykorzystywanych zarówno w maszynach do odlewania ciśnieniowego z komorą gorącą (rzadziej w przypadku aluminium), jak i w maszynach do odlewania ciśnieniowego z komorą zimną. Pozwalają one na uzyskanie skomplikowanych kształtów, cienkich ścianek, doskonałej jakości powierzchni oraz wysokiej wydajności produkcji w zastosowaniach motoryzacyjnych, elektronicznych, przemysłowych i konsumenckich.
Czy aluminium 6061 nadaje się do odlewania?
6061 to bardzo dobry stop do obróbki plastycznej, ale nie nadaje się do odlewania ciśnieniowego. Ze względu na swoje właściwości krzepnięcia, płynność i skurcz nie nadaje się do odlewania ciśnieniowego tak dobrze, jak specjalistyczne stopy odlewnicze, takie jak A380 czy ADC12. Specyfikacje właściwości mechanicznych materiału z pierwotnego projektu prawie zawsze ulegają zmianie w przypadku przeniesienia projektu do odlewania ciśnieniowego, a ponadto często konieczna jest zmiana tolerancji materiałowych.
Jakie są standardowe tolerancje dla aluminium?
W odniesieniu do odlewania ciśnieniowego, ale poza samym tym procesem, termin “standardowe tolerancje dla aluminium” może odnosić się do wielu procesów (wytłaczanie, obróbka skrawaniem, obróbka blachy itp.). W przypadku odlewania ciśnieniowego pod wysokim ciśnieniem obowiązującymi normami są normy specyfikacji produktów NADCA (sekcja 4A) oraz norma ISO 8062-3. Typowa tolerancja odlewu wynosi około ±0,10 mm, przy czym zwiększa się ona wraz z rozmiarem elementu, a klasy precyzyjne charakteryzują się nieco węższymi przedziałami tolerancji dla niektórych wymiarów.
Wnioski
Odlew aluminiowy zapewnia doskonałą wydajność i złożoność, jednak jego możliwości w zakresie dokładności wymiarowej są ostatecznie ograniczone przez fizykę krzepnięcia, konstrukcję formy oraz kontrolę procesu. Praktyczne tolerancje odlewów wynoszące ±0,10 mm dla małych elementów oraz ±0,25–0,35 mm dla większych elementów są realistyczne i ekonomiczne w oparciu o normę NADCA lub wytyczne ISO 8062-3.
Wybrane wymiary można dodatkowo zawęzić dzięki zastosowaniu materiałów o wysokiej precyzji oraz kontrolowanym procesom, jednak niemal zawsze konieczne jest celowe obrabianie nadmiaru materiału oraz wykonywanie operacji dodatkowych w celu zapewnienia odpowiednich otworów krytycznych, powierzchni uszczelniających oraz ścisłych relacji położeniowych.
Warto już na wczesnym etapie zaangażować doświadczonych specjalistów od odlewania ciśnieniowego, określić istotne tolerancje, a odlewanie ciśnieniowe aluminium stanowi niezwykle skuteczny sposób na uzyskanie precyzyjnych części, które można łatwo i niezawodnie montować w procesie produkcyjnym.