
Aluminiumgieten is nog steeds een van de populairste productietechnieken voor complexe, lichtgewicht en sterke onderdelen in de automobiel-, lucht- en ruimtevaart-, HVAC-, elektronica- en industriële machinebouwindustrie. Een lage dichtheid, thermische geleidbaarheid, corrosiebestendigheid en recycleerbaarheid behoren tot de vele voordelen, waardoor het een onmisbaar materiaal is. Het proces is echter gevoelig voor defecten die kunnen leiden tot ongewenste structurele afwijkingen, overtollig afval en extra kosten.
Om het afval onder de 2% te houden en een constante kwaliteit van de onderdelen te garanderen, is het belangrijk dat de gieterij op de hoogte is van de meest voorkomende gietfouten, de oorzaken daarvan en hoe deze kunnen worden verholpen. Dit artikel behandelt meer dan 10 veelvoorkomende defecten, legt uit hoe ze ontstaan en biedt praktische controlemaatregelen, tabellen, gangbare manieren om ze te voorkomen en informatie over de gevolgen ervan voor de sector als geheel.
Wat is een defect in een aluminium gietstuk?
Gebreken in Gieten van aluminium zijn gebreken die ontstaan tijdens het smelten, gieten, stollen of de nabewerking. Ze kunnen inwendig zijn (alleen zichtbaar na het snijden of bij röntgenonderzoek) of uitwendig. Veel inwendige gebreken kunnen lekkanalen vormen, de vermoeidheidslevensduur verkorten of onder druk tot vroegtijdig falen leiden; oppervlaktegebreken kunnen daarentegen al dan niet aanvaardbaar zijn.
Storingen worden meestal niet door slechts één oorzaak veroorzaakt. Ze worden veroorzaakt door de wisselwerking tussen verschillende factoren, zoals de kwaliteit van de smelt, het ontwerp van de matrijs of schimmel, smelttemperatuur, druk, vulsnelheid en het gedrag van de operator. Daarom moeten alle vier deze aspecten in aanmerking worden genomen om een effectieve regeling te realiseren.
De meest voorkomende gebreken bij het gieten van aluminium
Hieronder volgt een overzicht van de tien meest voorkomende gebreken bij het gieten onder zwaartekracht (GDC), hogedrukgieten (HPDC) en zandgieten van aluminiumgietlegeringen.
Poreusheid gas
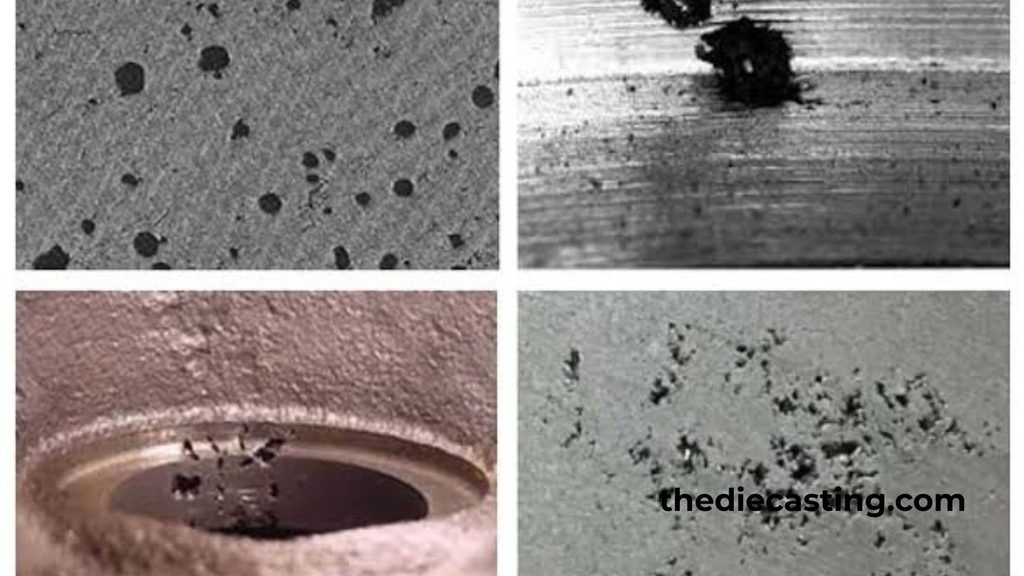
Gasporositeit ziet eruit als relatief gladde, ronde of elliptische holtes. Waterstof is de belangrijkste oorzaak, aangezien dit het enige gas is dat in hoge mate oplosbaar is in gesmolten aluminium. De aanwezigheid van vocht in de atmosfeer, natte grondstoffen, verontreinigde vloeimiddelen of onvoldoende gedroogde ovenbekledingen stelt het metaal bloot aan waterstof, dat zich afzet terwijl het metaal stolt.
Belangrijkste oorzaken
- Onvoldoende ontgassing van de smelt.
- Wanneer het gieten onrustig verloopt, waardoor er lucht wordt meegevoerd.
- Te veel lossingsmiddel of te veel vocht in de matrijs.
- Onvoldoende ventilatie van de gietvorm.
Eliminatiemethoden
- Voorbehandeling door middel van roterende ontgassing vóór het gieten met een inert gas (argon of stikstof).
- Waterstofonderzoek door middel van proeven bij verlaagde druk.
- Het gebruik van geregelde vulsnelheden en een laminair inlaatontwerp. Toepassing van geregelde vulsnelheden en een laminair inlaatontwerp.
- Volledig droge vulmassa’s en ovenbekledingen.
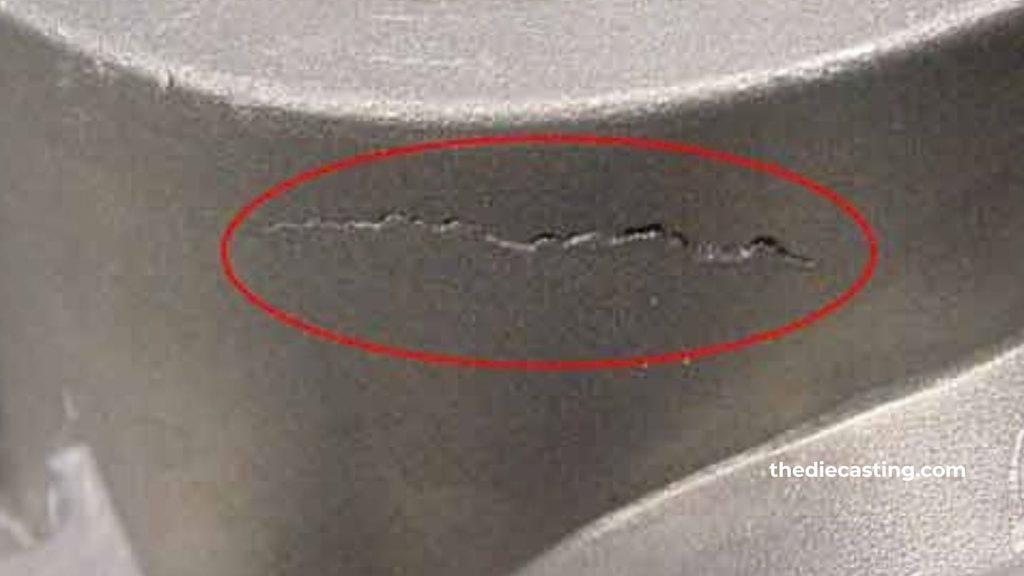
Krimp porositeit / Krimp holtes
Krimpporositeit wordt gekenmerkt door onregelmatige holtes met ruwe wanden, die zich doorgaans bevinden op de plaatsen waar het metaal als laatste stolt, zoals dikke delen, thermische centra of hotspots in de buurt van de ingietkanalen. De krimp van aluminium bij het gieten bedraagt 6-7% tijdens het stollen, en er ontstaan holtes als er geen goede toevoer plaatsvindt.
Belangrijkste oorzaken
- Onvoldoende stijgleidingen of onjuiste toevoersystemen.
- Hoe hoger de giettemperatuur, hoe groter de totale krimp.
- Probleemgebieden als gevolg van een ongelijkmatige wanddikte.
- Voortijdige bevriezing van de poorten die de metaaltoevoer afsluiten.
Eliminatiemethoden
- Juiste plaatsing van de gietkanalen en stijgkanalen bij gerichte stolling.
- Lokale opwarming (verwarmt) in dunne secties.
- De intensificatiedruk is geoptimaliseerd in HPDC.
- Computerprogramma's (ProCAST, MAGMAsoft) voor het voorspellen en verwijderen van hotspots.
Koude sluitingen
Een ‘cold shut’ is een niet-gesoldeerde verbinding of naad die zichtbaar is tussen twee metaalstromen. De voorranden zijn al gedeeltelijk uitgehard voordat ze met elkaar in contact kwamen.
Belangrijkste oorzaken
- De temperatuur van de gietvorm of matrijs is laag.
- Lage vulsnelheid.
- Dode zone als gevolg van onevenwichtige gating.
- Eliminatiemethoden.
- Verhoog de giettemperatuur binnen het bereik van de legering.
- De verwarming schakelt uit zodra de bedrijfstemperatuur is bereikt.
- Herontwerp en vernieuw het gietproces voor gelijktijdige, evenwichtige vulling.
- Verhoog de vulsnelheid, voor zover het ontwerp van de matrijs dit toelaat.
Mislopen
De gietstukken De afdrukken die door de misruns worden gevormd, zijn onvolledig, wat betekent dat de vormholte niet volledig is gevuld. De oorzaken komen sterk overeen met die van koudlasvorming.
Belangrijkste oorzaken
- Als de temperatuur of de snelheid van het metaal te laag is.
- Als secties dun zijn of ver uit elkaar liggen, worden ze beschouwd als secties met “vroege vorst”.
- Slechte coating van de matrijs, waardoor de warmte te snel verloren gaat.
Eliminatiemethoden
- Breng isolerende matrijscoatings zoals DYCOTE aan om de vloeistofstroom in stand te houden.
- Beperk de laagdikte en de hoeveelheid aangebrachte coating tot een minimum.
- Optimaliseer de poortregeling om de toevoer van metaal naar dunne delen te versnellen.
- Houd de temperatuur van de matrijs constant.
Oxide-insluitsels en bifilms
Aluminium smelt en oxideert onmiddellijk, waarbij een zeer dunne, sterke oxidefilm ontstaat. Deze films raken tijdens de turbulente overdracht ingesloten in de smelt en veranderen in vrijwel onzichtbare defecten die fungeren als scheurinitiatoren of bifilms.
Belangrijkste oorzaken
- Turbulent gieten of scheppen.
- Een vervuild smeltoppervlak en onvoldoende vloeimiddel.
- Chemisch en fysisch beschadigd geladen materiaal of schroot.
Eliminatiemethoden
- Vullen met scheppen uit de bodem, kantelbare GDC of lagedrukprocessen voor laminaire vulling.
- Het regelmatig gebruik van vloeimiddelen van het type COVERAL.
- De filtratie- en afscheidingsprocedures bij het smelten.
- Het verkleinen van de vrije valafstanden bij het overbrengen van de lading.
Hete tranen (Hete barsten)
Onder de solidustemperatuur zijn er hete scheuren ontstaan in het halfvaste gietstuk, omdat de thermische krimpspanningen niet konden worden opgevangen in het ingesloten gietstuk. Scheuren kunnen zowel inwendig zijn als aan het oppervlak doorbreken.
Belangrijkste oorzaken
- Om abrupte overgangen tussen secties en scherpe hoeken te vermijden.
- Onvoldoende trekhoeken.
- Legeringen met een breed stollingsbereik (bepaalde soorten Al-Si).
- Voortijdige uitstoot.
Eliminatiemethoden
- Vloeiende overgangen en ruime radii bij het ontwerpen van onderdelen.
- Goed geplande en op het juiste moment uitgevoerde uitwijzingen.
- Waar mogelijk gebruikmaken van bijna-eutectische samenstellingen voor legeringen.
- Strategieën om restspanning te minimaliseren bij sequentiële stolling.
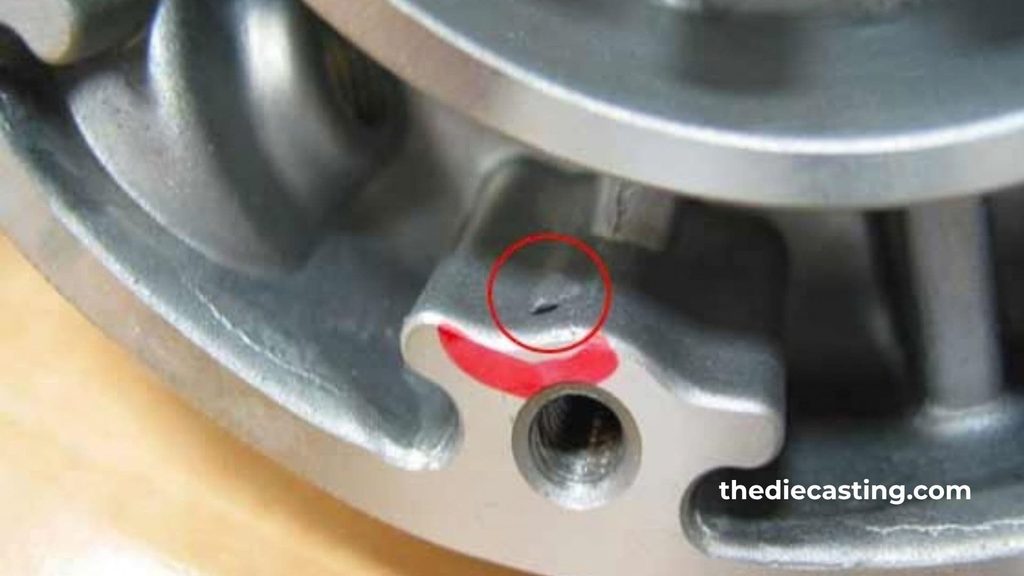
Solderen
Soldering ontstaat wanneer de beschermlaag wordt aangetast en gesmolten aluminiumlegeringen reageren met het oppervlak van de ijzeren gietmatrijs, waardoor intermetallische verbindingen ontstaan tussen het aluminium en het ijzer in het aluminiumgietstuk. Dit leidt tot schade aan het oppervlak van het gietstuk, slijtage van de gietmatrijs en productiestilstand.
Belangrijkste oorzaken
- De coating is niet bestand tegen slijtage of is niet dik genoeg.
- Hoge temperatuur van het matrijsoppervlak
- Een tekort aan ijzer in de legering.
Eliminatiemethoden
- Regelmatige aanbrenging en controle van matrijscoatings (waaronder DYCOTE SAFEGUARD nano-keramische coatings).
- Regel de temperatuur van de kernen en de koelcircuits.
- Om gelegeerd ijzer aan de juiste specificaties te laten voldoen.
Oppervlakteruwheid en bramen
Als het oppervlak te ruw is, neemt de hoeveelheid te bewerken materiaal toe en wordt er slijtage aan het gereedschap veroorzaakt. Het verwijderen van bramen (dunne metalen randjes bij scheidingslijnen/kernafdrukken) gebeurt handmatig en kan leiden tot maatafwijkingen.
Belangrijkste oorzaken
- Versleten scheidingsvlakken van de matrijs.
- Te veel druk op het metaal of te weinig klemkracht.
- Onvoldoende onderhoud aan de matrijzen.
Eliminatiemethoden
- Regelmatige inspectie en herstel van de snijvlakken.
- Zorg voor een correcte instelling van de machineklemmen.
- Geoptimaliseerd ontwerp van de scheidingslijn.
Slak-/slakinsluitingen
De niet-metalen deeltjes of geoxideerde slakken blijven in het gietstuk achter en vormen daar onregelmatige korsten of holtes, waardoor de mechanische eigenschappen verslechteren en de onderdelen moeilijk te bewerken zijn.
Belangrijkste oorzaken
- Verontreinigd laadmateriaal.
- Na raffinage wordt er niet goed afgeschuimd.
- Oppervlakteafval dat door turbulentie in de metaalstraal wordt meegevoerd.
Eliminatiemethoden
- Lage verwerkingsgraad van schoon materiaal en een laag percentage teruggekeerd schroot.
- Een correcte toepassing van het vloeimiddel en voldoende rusttijd na het raffinageproces.
- Toepassing van filterzeven in het loopwielsysteem.
Pinhole-porositeit
Pinholes zijn talrijke kleine, gelijkmatig verdeelde gaatjes die vooral na de bewerking ontstaan. Ze zijn moeilijk te zien met gewone röntgenstraling.
Belangrijkste oorzaken
- Smelt materiaal dat verontreinigd of oververhit is en te veel waterstof opneemt.
- Het product is gedurende een langere periode niet ontgast.
- De injectie vindt plaats door het materiaal in kleine deeltjes te verstuiven.
Eliminatiemethoden
- Strenge controle van grondstoffen en tijdig gebruik van ontgast metaal.
- Nauwkeurige temperatuurregeling
- Pas het gietkanaal op de juiste manier aan om verstuiving te voorkomen.
Lek (functiefout)
Lekken is op zich geen primair defect, maar een cruciaal functioneel gevolg van onderling verbonden porositeit, scheuren of koudstroming die leiden tot lekkanalen door de wand. Bij het uitvoeren van de druktest komt het defect aan het licht.
Belangrijkste oorzaken
- Elke combinatie van gas- of krimpporositeit die aaneengesloten netwerken vormt.
- Pijnlijke of ijskoude plekken op het lichaam.
Eliminatiemethoden
- Corrigeer de hierboven genoemde mechanismen om de onderliggende porositeit of scheurvorming op te lossen.
- Probeer de structuur compacter te maken door de intensificatiedruk te verhogen.
- Als impregnering voor kritieke toepassingen niet nodig is, kan deze optie voor andere toepassingen worden gekozen.
Broosheid
Broosheid uit zich in een plotselinge breuk met weinig plastische vervorming. Dit wordt veroorzaakt door grove of juist te fijne korrelgrootte, een hoog gehalte aan onzuiverheden of een oxidefilm, die als scheurbronnen fungeren.
Belangrijkste oorzaken
- Elke vorm van oververhitting of te lang vasthouden van de smelt.
- De ijzer-, zink- of koperwaarden vallen buiten de specificaties.
- Snel afkoelen leidt tot zeer broze microstructuren.
Eliminatiemethoden
- Strikte controle van temperatuur en samenstelling
- Methoden voor het verfijnen van graan
- Geoptimaliseerde koelsnelheden
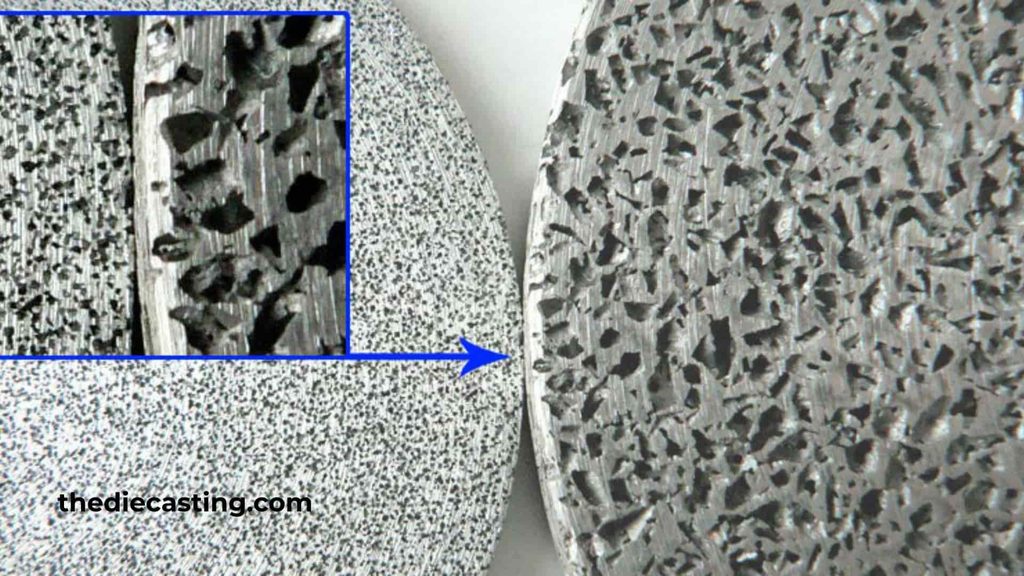
Overzichtstabel van veelvoorkomende defecten bij aluminiumgietstukken
| Defect | Typisch uiterlijk | Categorie primaire oorzaak | Belangrijke corrigerende maatregel |
| Gas porositeit | Gladde bolvormige holtes | Smeltkwaliteit/ontluchting | Rotatieontgassing + optimalisatie van de ontluchting |
| Krimp porositeit | Onregelmatige, ruwe holtes | Toediening/stolling | Stijgingen, afkoeling, gerichte stolling |
| Koud sluit | Zichtbare naden | Temperatuur / vulsnelheid | Temperaturen verhogen, poortregeling afstemmen |
| Mislopen | Onvolledige secties | Vloeibaarheid/coating | Isolerende coatings, snellere vulling |
| Oxide- / bifilm-insluitsels | Dunne films, factoren die vermoeidheid veroorzaken | Turbulentie/smeltverwerking | Laminaire vulling, vloeimiddeltoevoer, filtratie |
| Hete tranen | Scheuren in de buurt van de solidus | Beperking/ontwerp | Tekenhoeken, vloeiende overgangen |
| Solderen | Metaal dat aan de matrijs vastzit | Afbraak van de coating | Regelmatig onderhoud van de matrijscoating |
| Flits & ruwheid | Vinnen bij de scheidingslijn | Matrijsconditie/druk | Matrijsonderhoud, klemcontrole |
| Slakinsluitsels | Onregelmatige deeltjes | Vuile smelt | Afschuimen, zuivere lading |
| Pinholes | Fijn verdeelde holtes | Waterstofheropname | Tijdig gebruik van smeltmateriaal, temperatuurregeling |
| Lek | Mislukte drukproef | Onderling verbonden porositeit | Verwijder de oorzaken van porositeit in de wortels |
| Broosheid | Plotselinge breuk | Korrelstructuur/onzuiverheden | Samenstelling en koelingsregeling |
Gevolgen van deze gebreken voor de spuitgietindustrie
Defecten in aluminiumgietstukken brengen hoge economische en operationele kosten met zich mee. De zichtbare kosten van het schroot vormen slechts een fractie daarvan; de energie die nodig is om de legering te smelten, de verloren matrijstijd, de arbeidskosten voor inspectie en herstelwerkzaamheden, en de verstoorde leveringsschema’s dragen allemaal bij aan de werkelijke kosten. Bij HPDC-productie in grote volumes is er slechts een kleine toename van de hoeveelheid schroot nodig om de marges op dunwandige auto- en elektronicaonderdelen teniet te doen.
Daarnaast zijn er ook indirecte kosten, zoals reputatieschade. Lekken en vermoeidheid zijn cruciale factoren voor kopers in de auto- en luchtvaartindustrie, aangezien ze kunnen leiden tot contractuele boetes wanneer er sprake is van een lekage van bijna nul en hoge vermoeidheidsprestaties. Deze processen hebben ook een negatieve invloed op de levensduur van matrijzen, waardoor de kosten voor het vervangen van gereedschap in slecht gecontroleerde werkplaatsen met 15-20% stijgen.
Aan de andere kant, en dat is het positieve punt, slagen gieterijen die systematisch de onderliggende oorzaken aanpakken – door de smelt te behandelen, gebruik te maken van op simulatie gebaseerd ontwerp en een gedisciplineerde procescontrole te hanteren – er routinematig in om het afkeurpercentage onder de 2% te houden. Het vermogen om dit te doen ontpopt zich als een concurrentievoordeel, nu OEM’s het aantal leveranciers terugbrengen en zich aangetrokken voelen tot geïntegreerde leveranciers die kwaliteit hoog in het vaandel hebben staan. Naast de bijbehorende sancties voor ongecontroleerde defecten, dragen trends in de sector – zoals dunnere wanden, structurele gietstukken met een hogere integriteit en duurzaamheid – er verder toe bij dat het de moeite loont om deze defecten onder de knie te krijgen.
Praktisch preventiekader
De verbeterde defectreductie is gebaseerd op vier parallelle principes:
- Smeltkwaliteit: ontgassing, fluxen, filtratie en waterstofmonitoring.
- Toestand van de matrijs / vorm: de integriteit van de coating, ontluchting, temperatuurregeling en onderhoud.
- Procesparameters: giettemperatuur, vulprofiel, intensificatiedruk, stollingsregeling.
- Ontwerp en simulatie: uniforme secties, geschikte toevoer en virtuele proefdraaien vóór de vervaardiging van de gereedschappen
Veelgestelde vragen
Wat zijn 5 veelvoorkomende gebreken bij het gieten?
Tot de vijf meest voorkomende gebreken bij het gieten van aluminium behoren gasporositeit, krimpporositeit, oxide-insluitingen en koudsluiting, evenals hete scheuren.
Hoe controleer je gietfouten?
Visuele inspectie en penetrantonderzoek worden gebruikt om oppervlaktefouten op te sporen. Interne fouten worden opgespoord door middel van röntgenradiografie, ultrasoon onderzoek of destructieve doorsnijding. Druktesten (met lucht, water of olie) worden uitgevoerd om functionele lekkages vast te stellen. Dit wordt bevestigd door aanvullende dichtheidsmetingen en/of metallografisch onderzoek.
Wat zijn de meest waarschijnlijke oorzaken van gietfouten?
De meest voorkomende oorzaken zijn opgeloste waterstof, onjuiste toevoer tijdens het stollen, turbulente metaalstroming, onjuiste smelt- en/of matrijstemperaturen, een slechte coating of ontluchting van de matrijs, en een matrijsontwerp dat spanningsconcentraties of hotspots veroorzaakt.
Welke soorten gietfouten zijn er?
De gebreken worden doorgaans ingedeeld in metallurgische gebreken (porositeit, insluitsels, broosheid) en warmtegerelateerde gebreken (hete scheuren, koude scheuren), schimmel-materiaalgebreken (bij zandgieten) en vormgebreken (gietranden, gietfouten, afwijkingen). De belangrijkste categorieën bij aluminium gieten zijn porositeit, insluitsels en stollingsscheuren.
Is er een manier om gebreken in aluminiumgietstukken door middel van impregnering te herstellen?
Door impregnering met hars worden kleine, onderling verbonden poriën afgedicht voor toepassingen waarbij de druk niet van cruciaal belang is, maar dit kan als secundaire behandeling worden beschouwd. De oplossing op lange termijn wordt nog steeds gezien als de procesbeheersing die bekendstaat als het ‘root cause’-proces.
Wat heeft het coaten van matrijzen te maken met het aantal defecten?
Isolerende coatings zoals DYCOTE verminderen warmteverlies, verbeteren de vloeibaarheid en voorkomen solderen. Regelmatige toepassing en tijdige hercoating leiden tot een directe vermindering van mislopen, koude lasnaden en soldeerfouten bij de chip.
Conclusie
Alle veelvoorkomende gebreken bij het gieten van aluminium (zoals gas- en krimpporositeit, koudsluiting, gietfouten, oxide-insluitingen, hete scheuren, matrijssoldering, bramen, slakinsluitingen, gaatjes, lekkage en broosheid) hebben gemeenschappelijke oorzaken: onvoldoende aandacht voor de kwaliteit van de smelt, de toestand van de matrijs, de procesparameters en het ontwerp van het onderdeel. Elk defect heeft een bekende metallurgische en operationele oorzaak, en elk defect kan systematisch worden geëlimineerd of verminderd.
Een programma voor defectpreventie is geen eenmalige oplossing, maar een werkwijze die dagelijks wordt toegepast om het aantal afkeuringen te verminderen, de levensduur van de matrijzen te verlengen en een betrouwbaarheid te garanderen die voldoet aan de eisen van de hedendaagse klanten in de automobiel-, lucht- en ruimtevaart- en industriële sector. De beste weg naar kwaliteit en concurrentievermogen is om gedurende het gehele proces de nadruk te blijven leggen op de basisprincipes van het gieten van aluminium.