A fundição de alumínio continua sendo uma das técnicas de fabricação mais populares para peças complexas, leves e resistentes nos setores automotivo, aeroespacial, de climatização (HVAC), eletrônico e de maquinário industrial. Baixa densidade, condutividade térmica, resistência à corrosão e reciclabilidade estão entre seus muitos benefícios, tornando-o um material essencial. No entanto, o processo é suscetível a defeitos que podem levar a variações estruturais indesejadas, excesso de refugo e aumento de custos.
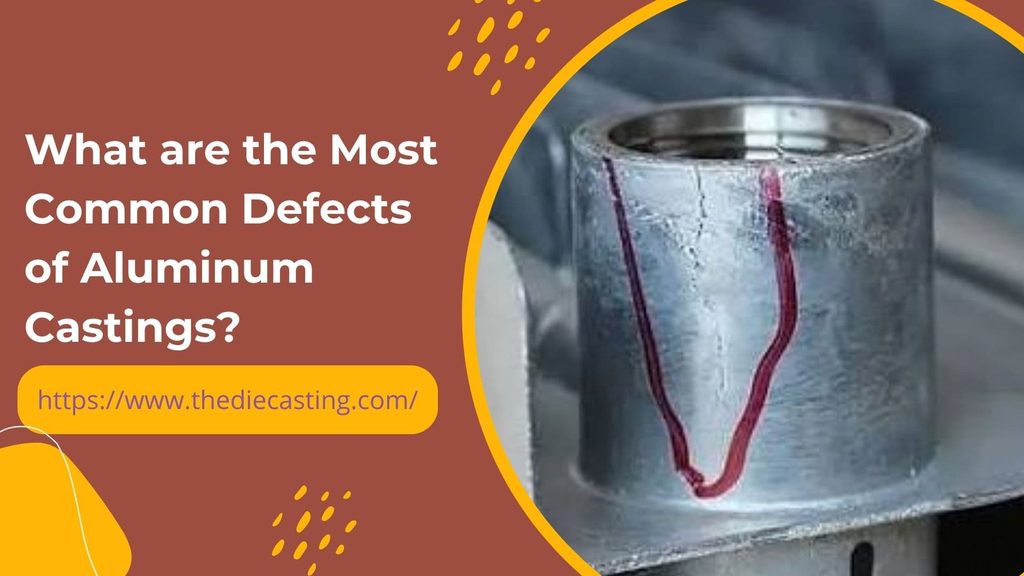
Para manter o índice de refugo abaixo de 2% e garantir peças consistentes, é importante que a fundição esteja ciente dos defeitos de fundição mais comuns, de suas causas e de como eles podem ser eliminados. Este artigo aborda mais de 10 defeitos comuns, explica como eles ocorrem e oferece medidas práticas de controle, tabelas, formas comuns de preveni-los e como eles afetam o setor como um todo.
O que é um defeito em peças fundidas de alumínio?
Defeitos em Fundição de alumínio são defeitos que se formam durante o processo de fusão, vazamento, solidificação ou pós-processamento. Podem ser internos (visíveis apenas após o corte ou a análise por raios X) ou externos. Muitos defeitos internos podem criar caminhos de vazamento, reduzir a vida útil à fadiga ou provocar falhas prematuras sob pressão; no entanto, os defeitos superficiais podem ou não ser aceitáveis.
As falhas geralmente não ocorrem devido a uma única causa. Elas são causadas pela interação entre vários fatores, como a qualidade do material fundido, o projeto da matriz ou mofo, temperatura de fusão, pressão, taxa de enchimento e comportamento do operador. Consequentemente, é preciso levar em conta todas essas quatro áreas para se obter um controle eficaz.
Os defeitos mais comuns na fundição de alumínio
Os mais de 10 defeitos mais comumente observados na fundição por gravidade (GDC), na fundição sob alta pressão (HPDC) e na fundição em areia de ligas de alumínio estão listados a seguir.
Porosidade do gás
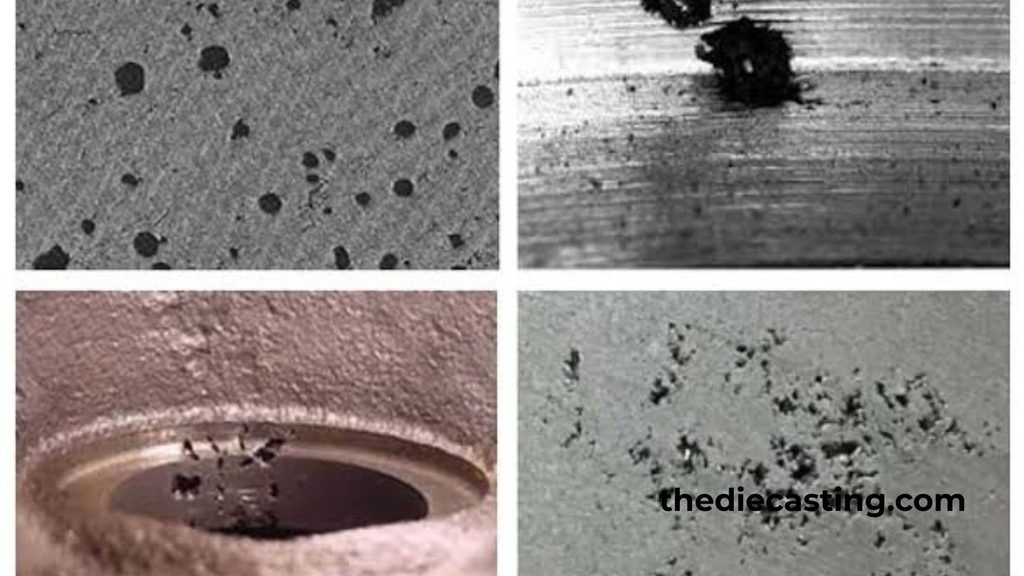
A porosidade causada por gás se apresenta como espaços relativamente lisos, redondos ou elípticos. O hidrogênio é a principal causa, pois é o único gás altamente solúvel no alumínio fundido. A presença de umidade na atmosfera, materiais de carga úmidos, fluxos contaminados ou revestimentos de fornos insuficientemente secos expõem o metal ao hidrogênio, que se deposita à medida que o metal se solidifica.
Principais causas
- Desgaseamento inadequado da massa fundida.
- Quando o vazamento é turbulento, fazendo com que o ar seja arrastado.
- Excesso de desmoldante ou umidade no molde.
- Ventilação inadequada do molde.
Métodos de eliminação
- Pré-tratamento por desgaseificação rotativa antes do vazamento, utilizando um gás inerte (argônio ou nitrogênio).
- Testes de hidrogênio por meio de ensaios de pressão reduzida.
- O uso de velocidades de enchimento controladas e projeto de canal de injeção laminar. Aplicação de velocidades de enchimento controladas e projeto de canal de injeção laminar.
- Secar completamente o enchimento e os revestimentos do forno.
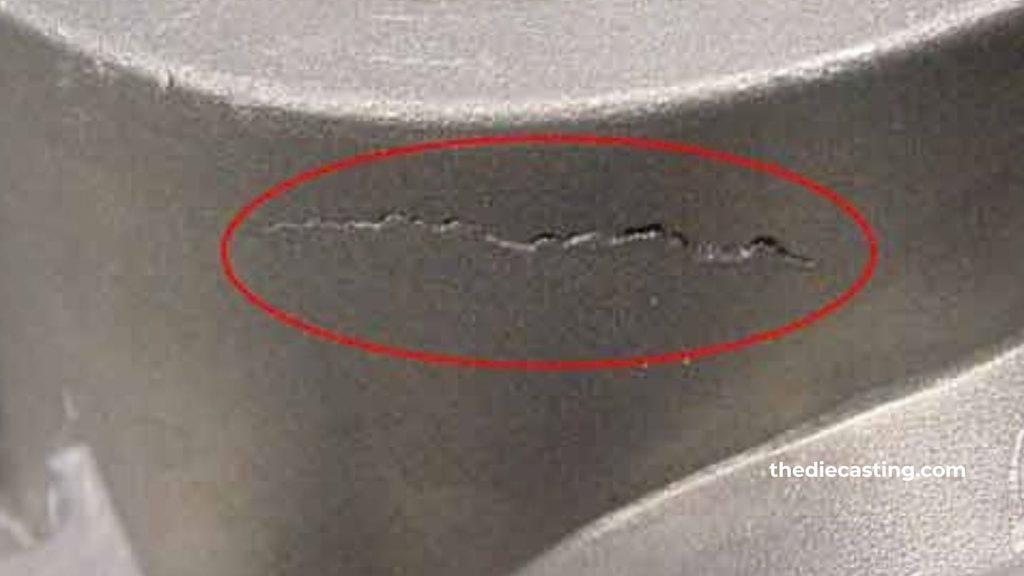
Porosidade por retração / Cavidades por retração
A porosidade por retração é caracterizada por vazios irregulares, com paredes rugosas, que geralmente se localizam nas áreas que congelam por último, como pontos de maior espessura, centros térmicos ou pontos quentes próximos às entradas de material. A retração do alumínio na fundição ocorre na faixa de 6 a 7% durante a solidificação, e os vazios surgirão se não houver alimentação adequada.
Principais causas
- Tubos ascendentes inadequados ou sistemas de alimentação incorretos.
- Quanto mais alta for a temperatura de vazamento, maior será o encolhimento total.
- Pontos de superaquecimento decorrentes da espessura não uniforme da parede.
- Congelamento prematuro das comportas que interrompem o fluxo de metal.
Métodos de eliminação
- Posicionamento adequado dos canais de alimentação e dos canais de subida para a solidificação direcional.
- Aquecimento localizado (aquece) em seções finas.
- Pressão de intensificação otimizada no HPDC.
- Programas computacionais (ProCAST, MAGMAsoft) para prever e eliminar pontos quentes.
Fechamentos por frio
Uma junção a frio é uma junta ou costura não soldada que pode ser observada entre dois fluxos de metal. As bordas frontais endureceram parcialmente antes do contato.
Principais causas
- A temperatura do banho de fundição ou da matriz é baixa.
- Velocidade de enchimento lenta.
- Zona morta causada por um controle de portas desequilibrado.
- Métodos de eliminação.
- Aumente a temperatura de vazamento dentro da faixa permitida para a liga.
- O calor diminui até atingir a temperatura de operação.
- Redesenhar e reinventar o sistema de distribuição para um enchimento simultâneo e equilibrado.
- Quando o projeto da matriz permitir, aumente a velocidade de enchimento.
Erros de execução
O fundição sob pressão As peças resultantes das falhas de moldagem ficam incompletas, o que significa que a cavidade não é totalmente preenchida. As causas são muito semelhantes às das falhas de soldagem a frio.
Principais causas
- Se a temperatura ou a velocidade do metal estiverem muito baixas.
- Se os trechos forem estreitos ou estiverem muito distantes uns dos outros, são considerados trechos de “congelamento precoce”.
- Revestimento inadequado do molde, o que permite uma perda de calor muito rápida.
Métodos de eliminação
- Aplique revestimentos isolantes para matrizes, como o DYCOTE, para manter o fluxo do fluido.
- Minimize a espessura do revestimento e a quantidade aplicada.
- Otimize o sistema de alimentação para acelerar o fornecimento de metal às seções finas.
- Mantenha a temperatura do molde constante.
Inclusões de óxido e bifilmes
O alumínio derrete e se oxida imediatamente, formando uma película de óxido muito fina e resistente. Essas películas ficam retidas na massa fundida durante a transferência turbulenta e se transformam em defeitos quase imperceptíveis que atuam como iniciadores de trincas ou bifilmes.
Principais causas
- Despejar ou servir com o concha de forma turbulenta.
- Superfície de fusão suja e fluxagem inadequada.
- Material carregado ou sucata que tenha sofrido danos químicos e físicos.
Métodos de eliminação
- Processo de vazamento com conchas pela parte inferior, GDC com inclinação ou processos de baixa pressão para enchimento laminar.
- O uso regular de fluxos do tipo COVERAL.
- Os procedimentos de filtragem e remoção de espuma durante a fusão.
- Reduzir as distâncias de queda livre durante a transferência da carga.
Lágrimas quentes (Fissuração a quente)
Abaixo da temperatura do sólido, ocorreram fissuras por calor na peça fundida semissólida, pois as tensões de contração térmica não puderam ser absorvidas na peça fundida, que se encontrava em condições de restrição. As fissuras podem ser internas ou superficiais.
Principais causas
- Para evitar mudanças bruscas de seção e cantos agudos.
- Ângulos de inclinação inadequados.
- Ligas com ampla faixa de solidificação (algumas classes de Al-Si).
- Ejeção prematura.
Métodos de eliminação
- Transições suaves e raios generosos no projeto das peças.
- Expulsões bem planejadas e na hora certa.
- Utilização de composições quase eutéticas para ligas, sempre que possível.
- Estratégias para minimizar a tensão residual na solidificação sequencial.
Soldagem por matriz
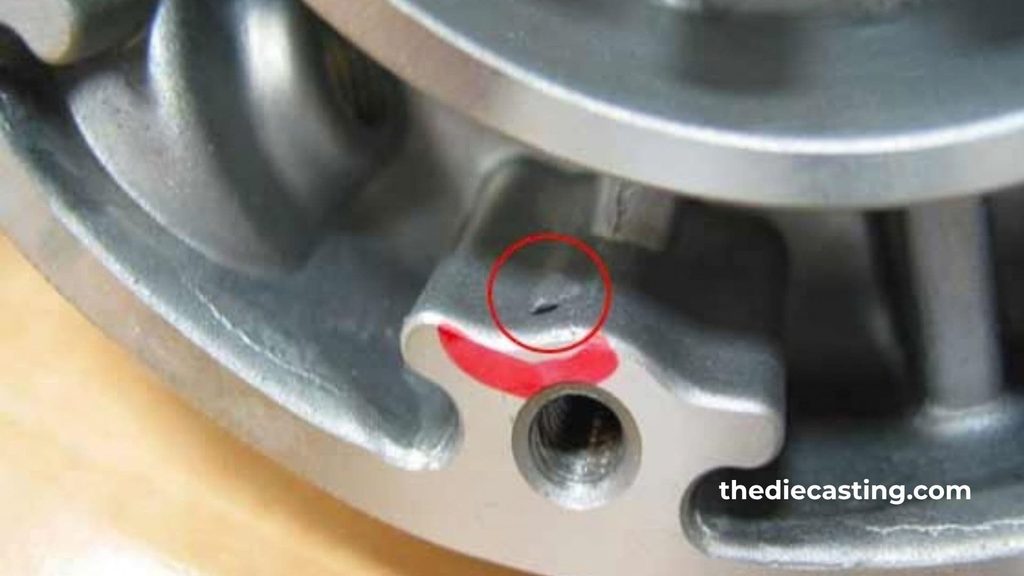
A soldagem por die ocorre quando o revestimento protetor é destruído e o material derretido ligas de alumínio reagem com a superfície da matriz ferrosa, criando compostos intermetálicos entre o alumínio e o ferro na fundição de alumínio. Isso causa danos à superfície da peça fundida, além de desgaste da matriz e paralisação da produção.
Principais causas
- A incapacidade do revestimento de resistir à degradação ou de apresentar espessura suficiente.
- Alto calor na superfície da matriz
- A falta de ferro na liga.
Métodos de eliminação
- Aplicação e verificações regulares dos revestimentos das matrizes (incluindo os revestimentos nanocerâmicos DYCOTE SAFEGUARD).
- Regule a temperatura dos núcleos e dos circuitos de resfriamento.
- Manter o ferro-liga de acordo com as especificações corretas.
Rugosidade da superfície e rebarba
Se a superfície for muito irregular, isso aumentará a quantidade de material que precisa ser usinado e causará desgaste nas ferramentas. A remoção de rebarbas (pequenas saliências metálicas nas linhas de divisão/marcas do núcleo) é feita manualmente e pode causar danos dimensionais.
Principais causas
- Superfícies de separação da matriz desgastadas.
- Pressão excessiva sobre o metal ou força de fixação insuficiente.
- Manutenção inadequada das matrizes.
Métodos de eliminação
- Inspeção e recondicionamento regulares das superfícies de corte.
- Configure corretamente o sistema de fixação da máquina.
- Projeto otimizado da linha de divisão.
Inclusões de escória / resíduos
As partículas não metálicas ou a escória oxidada ficam retidas na peça fundida, formando crostas ou cavidades irregulares, o que reduz as propriedades mecânicas e dificulta a usinagem das peças.
Principais causas
- Materiais de carga sujos.
- Não está separando bem após o refino.
- Escória superficial que é arrastada para o fluxo de metal pela turbulência.
Métodos de eliminação
- Baixa taxa de carga de material limpo e baixa taxa de retorno de sucata.
- A aplicação correta do fluxo e um tempo de repouso suficiente após o processo de refino.
- Uso de telas filtrantes no sistema de rodas.
Porosidade de orifícios minúsculos
Os orifícios minúsculos são muitos pequenos orifícios distribuídos uniformemente que surgem principalmente após a usinagem. Eles são difíceis de serem detectados por meio de raios-X comuns.
Principais causas
- Derreta o material que estiver contaminado ou superaquecido e que absorva hidrogênio em excesso.
- A falta de desgaseificação do produto por um período prolongado.
- A injeção é feita por meio da atomização do material em pequenos jatos.
Métodos de eliminação
- Controle rigoroso das matérias-primas e uso oportuno do metal desgaseificado.
- Controle preciso da temperatura
- Refaça o projeto do sistema de alimentação de forma adequada para evitar a atomização.
Vazamento (falha funcional)
O vazamento não é, por si só, um defeito primário, mas sim uma consequência funcional crítica da porosidade, das fissuras ou do fluxo a frio interligados, que formam vias de vazamento através da parede. Quando o teste de pressão é realizado, a falha é revelada.
Principais causas
- Qualquer combinação de porosidade gasosa ou porosidade de contração que forme redes contínuas.
- Pontos de frio intenso ou agudo no corpo.
Métodos de eliminação
- Corrija os mecanismos listados acima para resolver o problema de porosidade ou fissuração subjacente.
- Tente tornar a estrutura mais densa aumentando a pressão de intensificação.
- Se a impregnação não for necessária para aplicações críticas, é possível optá-la para outras aplicações.
Fragilidade
A fragilidade se manifesta como uma quebra repentina, com pouca deformação plástica. Ela é causada por grãos grossos ou excessivamente finos, alto nível de impurezas ou uma camada de óxido, que atuam como focos de fissura.
Principais causas
- Qualquer superaquecimento ou retenção excessiva da massa fundida.
- Os níveis de ferro, zinco ou cobre estão fora dos limites especificados.
- O resfriamento rápido resulta em microestruturas muito frágeis.
Métodos de eliminação
- Controle rigoroso da temperatura e da composição
- Práticas de refinamento de grãos
- Taxas de resfriamento otimizadas
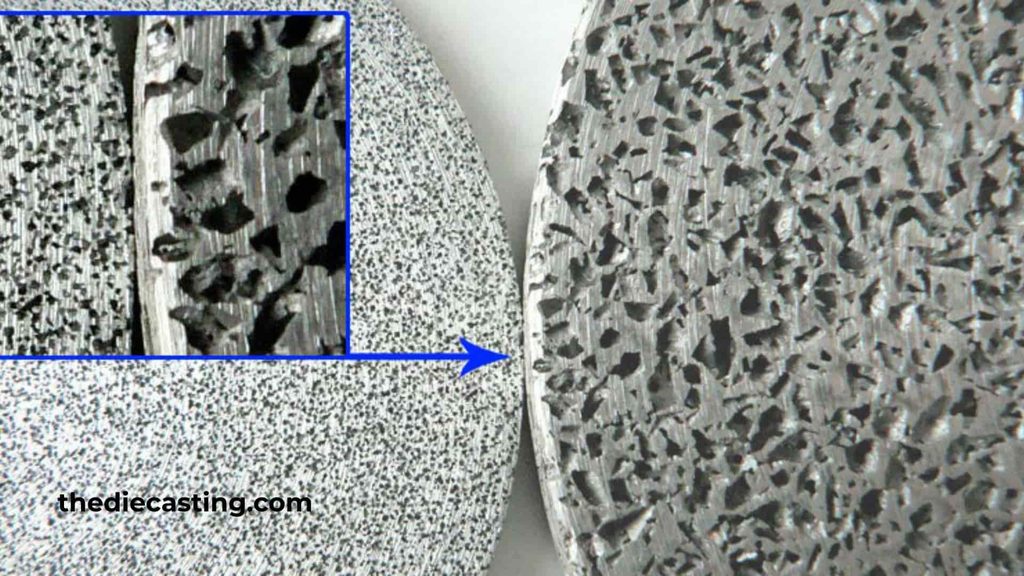
Tabela resumida dos defeitos comuns na fundição de alumínio
| Defeito | Aparência típica | Categoria de causa primária | Ação corretiva principal |
| Porosidade do gás | Vazios esféricos lisos | Qualidade da fusão/desgaseificação | Desgaseamento rotativo + otimização da ventilação |
| Porosidade de contração | Vazios irregulares e irregulares | Alimentação/solidificação | Colunas ascendentes, resfriamento, solidificação direcional |
| Fechamento a frio | Costuras visíveis | Temperatura / velocidade de enchimento | Aumentar as temperaturas, equilibrar o controle de fluxo |
| Erros de execução | Seções incompletas | Fluidez/revestimento | Revestimentos isolantes, preenchimento mais rápido |
| Inclusões de óxido / bifilm | Filmes finos, iniciadores de fadiga | Turbulência/manuseio de material fundido | Preenchimento laminar, fluxagem, filtração |
| Lágrimas quentes | Fissuras próximas ao solidus | Restrição/projeto | Ângulos de filmagem, transições suaves |
| Soldagem de matrizes | Metal preso na matriz | Deterioração do revestimento | Manutenção consistente do revestimento da matriz |
| Brilho e rugosidade | Aletas na linha de separação | Condição/pressão do molde | Manutenção de matrizes, controle de fixação |
| Inclusões de escória | Partículas irregulares | Fusão suja | Desvio de fundos, acusação de peculato |
| Pinholes | Vazios finamente dispersos | Reabsorção de hidrogênio | Utilização oportuna do material fundido, controle de temperatura |
| Vazamento | Falha no teste de pressão | Porosidade interconectada | Eliminar as fontes de porosidade na raiz |
| Fragilidade | Fratura súbita | Estrutura do grão/impurezas | Composição e controle de resfriamento |
Impacto desses defeitos na indústria de fundição sob pressão
Defeitos na fundição de alumínio acarretam altos custos econômicos e operacionais. O custo aparente da sucata representa apenas uma fração; a energia utilizada para fundir a liga, o tempo de matriz perdido, a mão de obra empregada na inspeção e no retrabalho, além dos atrasos nos cronogramas de entrega, tudo isso contribui para o custo real. Na produção de HPDC em grande volume, basta um pequeno aumento na quantidade de sucata para anular as margens de lucro em peças automotivas e eletrônicas de paredes finas.
Há também custos indiretos, como danos à reputação. Vazamentos e fadiga são fatores críticos para compradores dos setores automotivo e aeroespacial, pois podem resultar em multas contratuais quando há vazamento quase nulo e alto desempenho em termos de fadiga. Esses processos também têm um impacto negativo na vida útil das matrizes, aumentando o custo de substituição das ferramentas em 15-20% em oficinas mal controladas.
Por outro lado, o lado positivo é que as fundições que trabalham sistematicamente para resolver as causas-raíz — por meio do tratamento da massa fundida, do uso de projeto baseado em simulação e de um controle disciplinado do processo — mantêm rotineiramente as taxas de refugo abaixo de 2%. A capacidade de fazer isso está se tornando um diferencial competitivo, à medida que os fabricantes de equipamentos originais (OEMs) reduzem o número de fornecedores e se sentem atraídos por fornecedores integrados com foco na qualidade. Além da penalidade associada a defeitos não controlados, as tendências do setor em direção a paredes mais finas, peças fundidas estruturais de maior integridade e sustentabilidade aumentam ainda mais a vantagem de dominar esses defeitos.
Estrutura de Prevenção Prática
A redução aprimorada de defeitos baseia-se em quatro princípios paralelos:
- Qualidade da fusão: desgaseificação, aplicação de fundente, filtração e monitoramento de hidrogênio.
- Condição da matriz / molde: integridade do revestimento, ventilação, controle de temperatura e manutenção.
- Parâmetros do processo: temperatura de vazamento, perfil de enchimento, pressão de intensificação, controle de solidificação.
- Projeto e simulação: seções uniformes, alimentação adequada e testes virtuais do processo antes da fabricação das ferramentas
Perguntas frequentes
Quais são os 5 defeitos mais comuns na fundição?
Entre os cinco principais defeitos mais comuns na fundição de alumínio, estão a porosidade por gás, a porosidade por retração, as inclusões de óxido e o fechamento a frio, além das fissuras a quente.
Como verificar defeitos de fundição?
A inspeção visual e o teste com penetrante corante são utilizados para identificar defeitos superficiais. Os defeitos internos são detectados por meio de radiografia, ensaio ultrassônico ou seccionamento destrutivo. O ensaio de pressão (com ar, água ou óleo) é utilizado para confirmar a ausência de vazamentos funcionais. Isso é confirmado por medições adicionais de densidade e/ou exame metalográfico.
Quais são as causas mais prováveis de falhas na fundição?
As causas mais comuns são o hidrogênio dissolvido, alimentação inadequada durante a solidificação, fluxo turbulento do metal, temperaturas incorretas da massa fundida e/ou do molde, revestimento ou ventilação inadequados do molde e um projeto do molde que provoque concentrações de tensão ou pontos quentes.
Quais são os tipos de defeitos de fundição?
Os defeitos são geralmente classificados em defeitos metalúrgicos (porosidade, inclusões, fragilidade) e defeitos térmicos (rasgos a quente, falhas de soldagem a frio), mofo- defeitos de material (na fundição em areia) e defeitos de forma (rebordos, falhas de vazão, incompatibilidades). As principais categorias no alumínio fundição são a porosidade, as inclusões e as fissuras de solidificação.
Existe alguma maneira de reparar defeitos em peças fundidas de alumínio por meio de impregnação?
A impregnação com resina selará pequenas porosidades interconectadas em aplicações de pressão não crítica, mas pode ser um tratamento secundário. A solução de longo prazo ainda é considerada o controle de processo conhecido como “processo da causa raiz”.
O que o revestimento do chip tem a ver com as taxas de defeito?
Revestimentos isolantes como o DYCOTE reduzem a perda de calor, melhoram a fluidez e impedem a soldagem. A aplicação regular e a renovação oportuna do revestimento reduzem diretamente os defeitos de vazamento, as falhas de soldagem a frio e os defeitos de soldagem do molde.
Conclusão
Todos os defeitos comuns da fundição de alumínio (como porosidade por gás e por retração, fechamento a frio, fluxo irregular, inclusão de óxido, ruptura a quente, soldagem da matriz, rebarba, inclusão de escória, poros minúsculos, vazamento e fragilidade) têm causas comuns: atenção insuficiente à qualidade da massa fundida, às condições da matriz, aos parâmetros do processo e ao projeto da peça. Cada defeito tem uma causa metalúrgica e operacional conhecida, e cada defeito pode ser sistematicamente eliminado ou reduzido.
Um programa de prevenção de defeitos não é uma solução pontual, mas uma forma de trabalhar praticada diariamente, com o objetivo de reduzir os refugos, aumentar a vida útil das matrizes e garantir uma confiabilidade que atenda aos requisitos dos atuais clientes dos setores automotivo, aeroespacial e industrial. O melhor caminho para a qualidade e a competitividade é manter o foco nos princípios básicos da fundição de alumínio ao longo de todo o processo.