Odlewanie aluminium pozostaje jedną z najpopularniejszych technik produkcji skomplikowanych, lekkich i wytrzymałych elementów w branżach motoryzacyjnej, lotniczej, HVAC, elektronicznej oraz maszyn przemysłowych. Niska gęstość, przewodność cieplna, odporność na korozję oraz możliwość recyklingu to tylko niektóre z wielu zalet tego materiału, dzięki czemu jest on nieodzowny. Proces ten jest jednak podatny na wady, które mogą prowadzić do niepożądanych odchyleń strukturalnych, nadmiernej ilości odpadów i wzrostu kosztów.
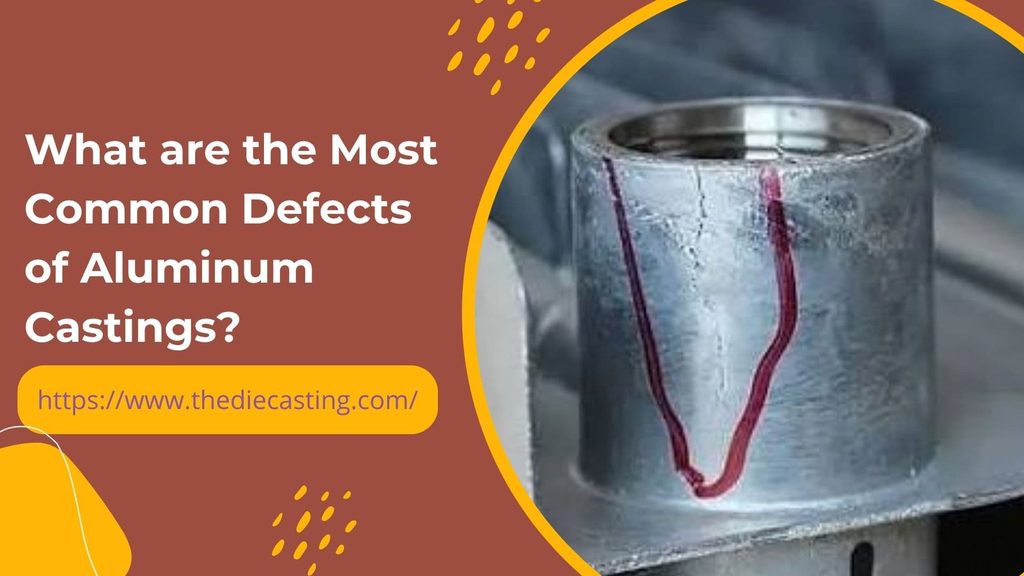
Aby utrzymać poziom odpadów poniżej 2% i zagwarantować stałą jakość odlewów, ważne jest, aby odlewnia znała najczęstsze wady odlewów, ich przyczyny oraz sposoby ich eliminacji. W niniejszym artykule omówiono ponad 10 typowych wad, wyjaśniono, w jaki sposób powstają, oraz przedstawiono praktyczne środki kontroli, tabele, powszechnie stosowane sposoby zapobiegania im, a także ich wpływ na całą branżę.
Czym jest wada odlewu aluminiowego?
Wady w Odlew aluminiowy są to wady powstające podczas procesu topienia, odlewania, krzepnięcia lub obróbki końcowej. Mogą one mieć charakter wewnętrzny (widoczny dopiero po przecięciu lub prześwietleniu rentgenowskim) lub zewnętrzny. Wiele wad wewnętrznych może tworzyć ścieżki wycieku, skracać trwałość zmęczeniową lub powodować przedwczesne uszkodzenie pod ciśnieniem; natomiast wady powierzchniowe mogą być dopuszczalne lub nie.
Usterki zazwyczaj nie wynikają z jednej przyczyny. Powstają one w wyniku wzajemnego oddziaływania różnych czynników, takich jak jakość stopu, konstrukcja matrycy lub pleśń, temperatura stopu, ciśnienie, szybkość napełniania oraz zachowanie operatora. W związku z tym, aby zapewnić skuteczną kontrolę, należy uwzględnić wszystkie cztery obszary.
Najczęstsze wady odlewów aluminiowych
Poniżej wymieniono ponad 10 najczęściej występujących wad w odlewaniu grawitacyjnym (GDC), odlewaniu pod wysokim ciśnieniem (HPDC) oraz odlewaniu w formach piaskowych stopów aluminium.
Porowatość gazu
Porowatość gazowa będzie miała postać stosunkowo gładkich, okrągłych lub eliptycznych przestrzeni. Główną przyczyną jest wodór, ponieważ jest to jedyny gaz, który charakteryzuje się wysoką rozpuszczalnością w stopionym aluminium. Obecność wilgoci w atmosferze, wilgotne materiały wsadowe, zanieczyszczone topniki lub niedostatecznie wysuszone wykładziny pieca narażają metal na działanie wodoru, który osadza się podczas krzepnięcia metalu.
Główne przyczyny
- Niewystarczające odgazowanie stopu.
- Gdy wylewanie przebiega burzliwie, co powoduje wciąganie powietrza.
- Zbyt duża ilość środka antyadhezyjnego lub wilgoci w formie.
- Niewystarczająca wentylacja formy.
Metody eliminacji
- Obróbka wstępna polegająca na odgazowaniu rotacyjnym przed wylaniem z użyciem gazu obojętnego (argonu lub azotu).
- Badania wodoru metodą próby pod zmniejszonym ciśnieniem.
- Zastosowanie kontrolowanych prędkości napełniania oraz konstrukcji wlewów laminarnych. Zastosowanie kontrolowanych prędkości napełniania oraz konstrukcji wlewów laminarnych.
- Całkowicie wysuszyć wypełnienie i wykładziny pieca.
Porowatość skurczowa / Wgłębienia skurczowe
Porowatość skurczowa charakteryzuje się nieregularnymi, o szorstkich ściankach pustkami, które zazwyczaj powstają w miejscach zamarzających jako ostatnie, takich jak grube warstwy, ogniska termiczne lub punkty przegrzania w pobliżu wlewów. Skurcz aluminium podczas odlewania wynosi 6–7% w trakcie krzepnięcia, a jeśli nie zapewni się odpowiedniego zasilania, pojawią się puste przestrzenie.
Główne przyczyny
- Niewłaściwe rury wznoszące lub nieprawidłowe systemy podawania.
- Im wyższa temperatura wylewania, tym większy skurcz całkowity.
- Miejsca newralgiczne spowodowane nierównomierną grubością ścianek.
- Przedwczesne zamrożenie bramek, które odcinają dopływ metalu.
Metody eliminacji
- Właściwe rozmieszczenie wlewów i kanałów zasilających w procesie krzepnięcia kierunkowego.
- Miejscowe nagrzewanie (ogrzewanie) w cienkich przekrojach.
- Ciśnienie intensyfikacji zoptymalizowane w procesie HPDC.
- Programy obliczeniowe (ProCAST, MAGMAsoft) służące do prognozowania i eliminowania punktów przegrzania.
Zawory termiczne
Zimne zgrzewanie to nieprzylutowane połączenie lub szew widoczny między dwoma strumieniami metalu. Przed zetknięciem się krawędzie czołowe uległy częściowemu utwardzeniu.
Główne przyczyny
- Temperatura odlewu lub formy jest niska.
- Niska prędkość napełniania.
- Martwa strefa spowodowana niezrównoważonym sterowaniem bramkowym.
- Metody eliminacji.
- Należy zwiększyć temperaturę odlewania w granicach zakresu dopuszczalnego dla danego stopu.
- Reżyser „Heat” zmarł w temperaturze roboczej.
- Przeprojektowanie i unowocześnienie systemu bramkowania w celu zapewnienia równoczesnego i równomiernego napełniania.
- O ile pozwala na to konstrukcja matrycy, należy zwiększyć prędkość napełniania.
Misruns
The odlewy ciśnieniowe Wady powstałe w wyniku nieprawidłowego odlewu są niepełne, co oznacza, że wnka nie została całkowicie wypełniona. Przyczyny są bardzo podobne do przyczyn powstawania zimnych spoin.
Główne przyczyny
- Jeśli temperatura metalu lub prędkość są zbyt niskie.
- Jeśli odcinki są wąskie lub oddalone od siebie, uznaje się je za odcinki “wczesnego zamarzania”.
- Niewłaściwa powłoka matrycy, która powoduje zbyt szybką utratę ciepła.
Metody eliminacji
- Należy nałożyć izolacyjne powłoki matrycowe, takie jak DYCOTE, w celu zapewnienia prawidłowego przepływu płynu.
- Należy zminimalizować grubość powłoki i ilość nakładanego materiału.
- Zoptymalizuj układ wlewów, aby przyspieszyć dopływ metalu do cienkich sekcji.
- Należy utrzymywać stałą temperaturę matrycy.
Wtrącenia tlenkowe i warstwy dwufazowe
Aluminium topi się i natychmiast utlenia, tworząc bardzo cienką, wytrzymałą warstwę tlenku. Warstwy te zostają uwięzione w stopie podczas burzliwego przepływu i przekształcają się w niemal niewidoczne wady, które pełnią rolę inicjatorów pęknięć lub warstw dwuwarstwowych.
Główne przyczyny
- Wylewanie lub nabieranie, które powoduje zawirowania.
- Zabrudzona powierzchnia stopu i niewystarczające topnienie.
- Materiał naładowany lub złom, który uległ uszkodzeniu chemicznemu lub fizycznemu.
Metody eliminacji
- Wylewanie z dna za pomocą chochli, proces z przechylanym zbiornikiem GDC lub procesy niskociśnieniowe służące do napełniania laminarnego.
- Regularne stosowanie topników typu COVERAL.
- Procedury filtracji i odtłuszczania podczas topienia.
- Zmniejszenie odległości swobodnego spadania podczas przenoszenia ładunku.
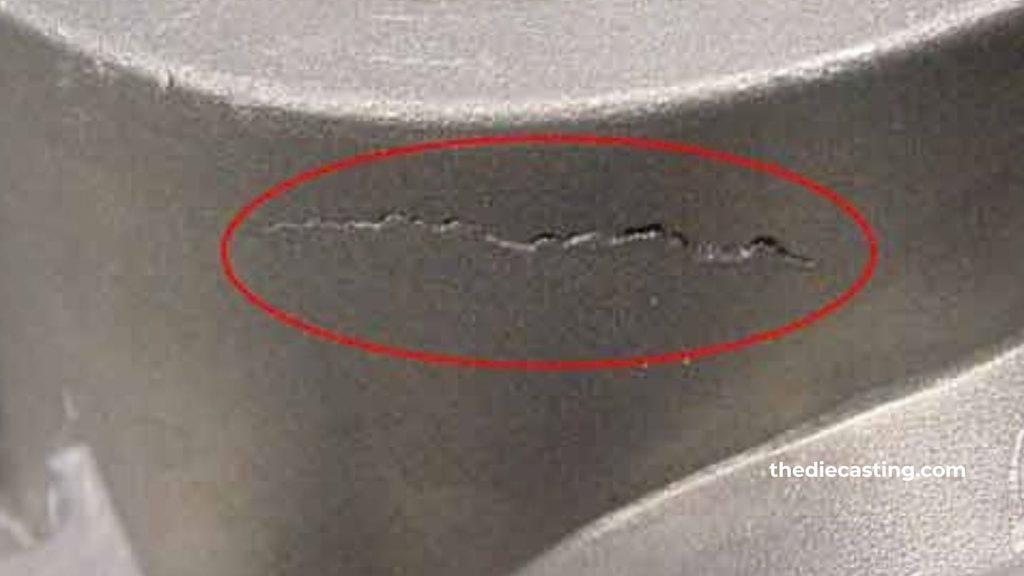
Gorące łzy (pękanie na gorąco)
Poniżej temperatury solidusu w odlewie półstałym powstały pęknięcia termiczne, ponieważ naprężenia skurczowe nie mogły zostać rozładowane w odlewie poddanym ograniczeniom. Pęknięcia mogą mieć charakter wewnętrzny lub przebiegać po powierzchni.
Główne przyczyny
- Aby uniknąć gwałtownych zmian przekroju i ostrych zakrętów.
- Niewłaściwe kąty pochylenia.
- Stopów o szerokim zakresie krzepnięcia (niektóre gatunki Al-Si).
- Przedwczesne wyrzucenie.
Metody eliminacji
- Płynne przejścia i duże promienie w projektowaniu części.
- Prawidłowo zaplanowane i wykonane w odpowiednim momencie wyrzucenia.
- W miarę możliwości stosowanie składów zbliżonych do eutektycznych w stopach.
- Strategie minimalizacji naprężeń szczątkowych w procesie stopniowego krzepnięcia.
Lutowanie
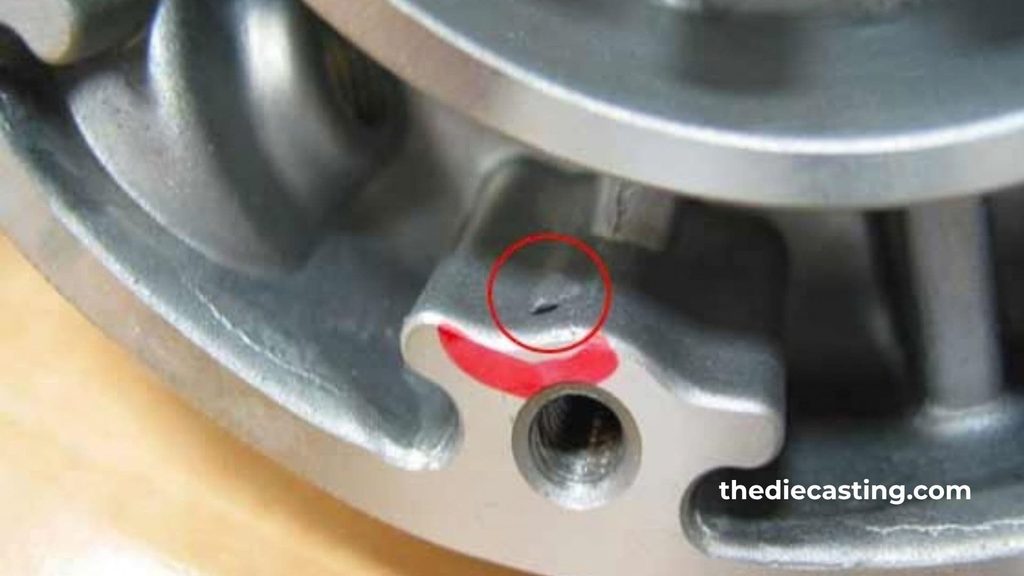
Do lutowania na sucho dochodzi w wyniku zniszczenia powłoki ochronnej, a stopiony stopy aluminium wchodzą w reakcję z powierzchnią matrycy żelaznej, tworząc związki międzymetaliczne między aluminium a żelazem w odlewie aluminiowym. Powoduje to uszkodzenia powierzchni odlewu, a także zużycie matrycy i przestoje w produkcji.
Główne przyczyny
- Powłoka nie wytrzymuje uszkodzeń lub nie ma wystarczającej grubości.
- Wysoka temperatura powierzchni matrycy
- Brak żelaza w stopie.
Metody eliminacji
- Regularne nakładanie i kontrola powłok matryc (w tym powłok nanoceramicznych DYCOTE SAFEGUARD).
- Reguluj temperaturę rdzeni i obwodów chłodzących.
- Aby zapewnić zgodność żeliwa stopowego z odpowiednią specyfikacją.
Chropowatość powierzchni i nadlewka
Jeśli powierzchnia jest zbyt chropowata, zwiększy to ilość materiału wymagającego obróbki i spowoduje zużycie narzędzi. Usuwanie nadlewek (cienkich wypustek metalu wzdłuż linii podziału lub śladów rdzenia) odbywa się ręcznie i może spowodować uszkodzenia wymiarowe.
Główne przyczyny
- Zużyte powierzchnie rozdzielające matrycy.
- Zbyt duży nacisk na metal lub zbyt mała siła zacisku.
- Niewłaściwa konserwacja matryc.
Metody eliminacji
- Regularna kontrola i regeneracja powierzchni rozdzielających.
- Należy prawidłowo skonfigurować układ mocowania maszyny.
- Zoptymalizowany projekt linii podziału.
Wtrącenia żużla / szlamu
Cząstki niemetaliczne lub utleniony żużel zostają uwięzione w odlewie, tworząc nieregularne skorupy lub wgłębienia, co pogarsza właściwości mechaniczne i utrudnia obróbkę skrawaniem elementów.
Główne przyczyny
- Zanieczyszczone materiały ładujące.
- Po rafinacji nie ulega odpowiedniemu odtłuszczeniu.
- Zanieczyszczenia powierzchniowe, które są porywane do strumienia metalu przez turbulencje.
Metody eliminacji
- Niski wskaźnik naładowania czystych elementów oraz niski wskaźnik odsetka złomu zwrotnego.
- Prawidłowe zastosowanie topnika oraz zapewnienie wystarczającego czasu odstawienia po zakończeniu procesu rafinacji.
- Zastosowanie sit filtracyjnych w układzie wirnika.
Porowatość typu „pinhole”
Otwory igłowe to liczne małe, równomiernie rozmieszczone otwory, które pojawiają się głównie po obróbce skrawaniem. Trudno je dostrzec przy użyciu typowego promieniowania rentgenowskiego.
Główne przyczyny
- Stopić materiał, który jest zanieczyszczony lub przegrzany i wchłania zbyt dużo wodoru.
- Brak odgazowania produktu przez dłuższy czas.
- Wtrysk polega na rozpylaniu materiału w postaci drobnych strumieni.
Metody eliminacji
- Ścisła kontrola surowców oraz terminowe wykorzystanie metalu odgazowanego.
- Precyzyjna regulacja temperatury
- Należy odpowiednio przeprojektować układ wlewowy, aby zapobiec rozpyleniu.
Wyciek (awaria funkcjonalna)
Przeciek sam w sobie nie jest wadą pierwotną, lecz krytycznym skutkiem funkcjonalnym powiązanych ze sobą porowatości, pęknięć lub płynięcia na zimno, które tworzą ścieżki przecieku przez ścianki. Podczas przeprowadzania próby ciśnieniowej ujawnia się uszkodzenie.
Główne przyczyny
- Wszelkie połączenia porowatości gazowej lub skurczowej, które tworzą ciągłe sieci.
- Pęknięcia lub obszary głębokiego wychłodzenia w organizmie.
Metody eliminacji
- Należy skorygować wymienione powyżej mechanizmy, aby wyeliminować przyczyny porowatości lub pękania.
- Spróbuj zwiększyć gęstość struktury poprzez podwyższenie ciśnienia intensyfikacyjnego.
- Jeśli impregnacja nie jest wymagana w zastosowaniach krytycznych, można ją zastosować w innych zastosowaniach.
Kruchość
Kruchość objawia się nagłym pęknięciem przy niewielkiej odkształcalności plastycznej. Jest ona spowodowana gruboziarnistą lub zbyt drobnoziarnistą strukturą, wysoką zawartością zanieczyszczeń lub warstwą tlenku, które pełnią rolę ognisk pęknięć.
Główne przyczyny
- Jakiekolwiek przegrzanie lub zbyt długie utrzymywanie temperatury stopu.
- Poziomy żelaza, cynku lub miedzi wykraczają poza dopuszczalne wartości.
- Szybkie schładzanie powoduje powstanie bardzo kruchych mikrostruktur.
Metody eliminacji
- Ścisła kontrola temperatury i składu
- Metody uszlachetniania ziarna
- Zoptymalizowane szybkości chłodzenia
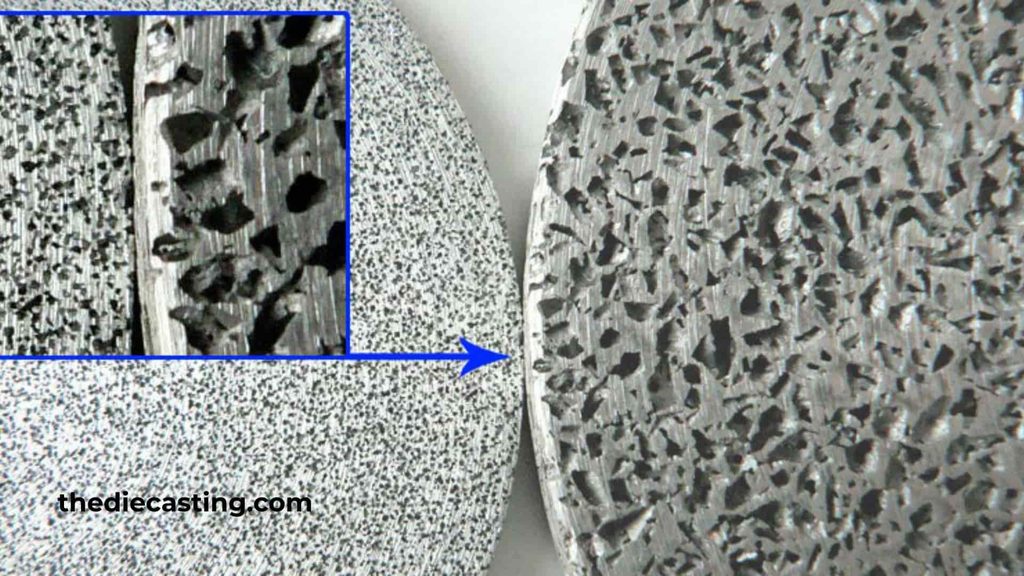
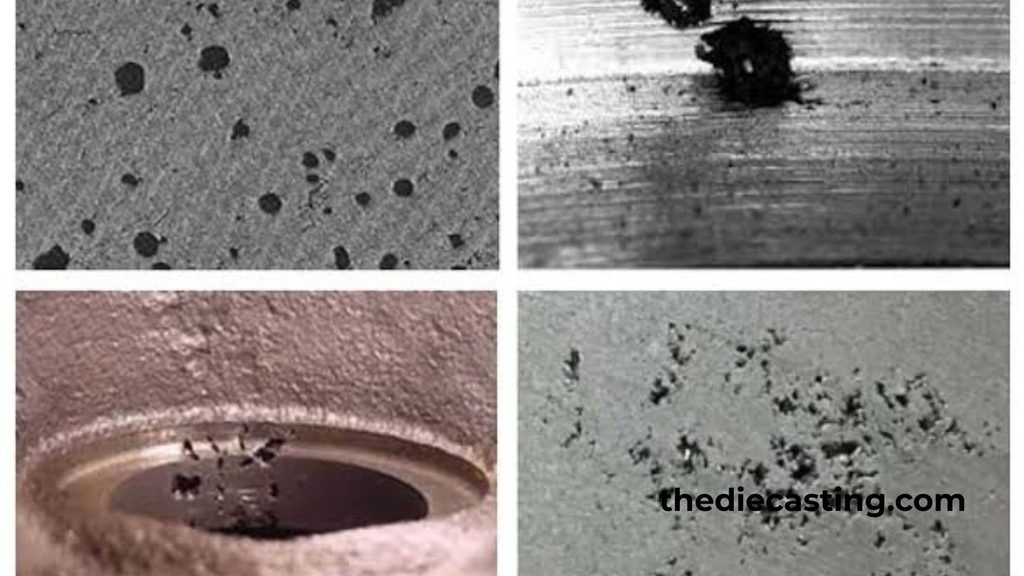
Tabela podsumowująca typowe wady odlewów aluminiowych
| Wada | Typowy wygląd | Kategoria przyczyn głównych | Kluczowe działanie naprawcze |
| Porowatość gazu | Gładkie, kuliste puste przestrzenie | Jakość topienia/odpowietrzanie | Odgazowanie rotacyjne + optymalizacja odpowietrzania |
| Porowatość skurczowa | Nieregularne, chropowate puste przestrzenie | Podawanie/krzepnięcie | Pęcherze, zimno, krzepnięcie kierunkowe |
| Zimne wyłączniki | Widoczne szwy | Temperatura / prędkość napełniania | Zwiększ temperaturę, wyreguluj przepływ |
| Misruns | Niekompletne sekcje | Płynność/powłoka | Powłoki izolacyjne, szybsze wypełnianie |
| Wtrącenia tlenkowe / dwuwarstwowe | Cienkie warstwy, czynniki wywołujące zmęczenie materiału | Turbulencja/obsługa stopionego materiału | Wypełnianie laminarne, topienie, filtracja |
| Gorące łzy | Pęknięcia w pobliżu linii stałej | Ograniczenia/projektowanie | Kąty rysowania, płynne przejścia |
| Lutowanie matrycowe | Metal przykleił się do matrycy | Uszkodzenie powłoki | Regularna konserwacja powłoki matrycy |
| Błysk i chropowatość | Żebra przy linii podziału | Warunki formowania/ciśnienie | Konserwacja matryc, kontrola mocowania |
| Wtrącenia żużlowe | Cząstki o nieregularnych kształtach | Brudny stop | Odprowadzanie śmietanki, czysty opłat |
| Otwory igłowe | Drobno rozproszone puste przestrzenie | Reabsorpcja wodoru | Właściwe wykorzystanie stopionego materiału, regulacja temperatury |
| Wyciek | Niepowodzenie próby ciśnieniowej | Porowatość wzajemnie połączona | Wyeliminuj źródła porowatości korzeni |
| Kruchość | Nagłe złamanie | Struktura ziarna/zanieczyszczenia | Skład i regulacja chłodzenia |
Wpływ tych wad na branżę odlewniczą
Wady odlewów aluminiowych wiążą się z wysokimi kosztami ekonomicznymi i operacyjnymi. Widoczny koszt złomu stanowi jedynie ułamek tych kosztów; do rzeczywistych kosztów należy doliczyć energię zużytą na stopienie stopu, stracony czas pracy formy, nakłady pracy związane z kontrolą jakości i przeróbkami oraz zakłócenia w harmonogramach dostaw. W przypadku produkcji HPDC na dużą skalę wystarczy niewielki wzrost ilości złomu, aby zniwelować marże na cienkościennych częściach samochodowych i elektronicznych.
Istnieją również koszty pośrednie, takie jak utrata reputacji. Wyciek i zmęczenie materiału mają kluczowe znaczenie dla nabywców z branży motoryzacyjnej i lotniczej, ponieważ mogą skutkować karami umownymi w przypadku wycieku bliskiego zeru i wysokiej odporności na zmęczenie materiału. Procesy te mają również negatywny wpływ na żywotność matryc, zwiększając koszt wymiany oprzyrządowania o 15–20% w zakładach o słabej kontroli jakości.
Z drugiej strony, patrząc z pozytywnej strony, odlewnie, które systematycznie zajmują się eliminowaniem przyczyn źródłowych — poprzez odpowiednią obróbkę stopu, projektowanie oparte na symulacjach oraz rygorystyczną kontrolę procesów — rutynowo utrzymują wskaźniki braku poniżej 2%. Umiejętność ta staje się czynnikiem wyróżniającym na tle konkurencji, ponieważ producenci OEM ograniczają liczbę dostawców i są zainteresowani zintegrowanymi dostawcami skupiającymi się na jakości. Oprócz kar związanych z niekontrolowanymi wadami, trendy branżowe w kierunku cieńszych ścianek, odlewów konstrukcyjnych o wyższej integralności oraz zrównoważonego rozwoju dodatkowo zwiększają korzyści płynące z opanowania tych wad.
Ramy praktycznej profilaktyki
Skuteczniejsze ograniczanie defektów opiera się na czterech równoległych zasadach:
- Jakość stopu: odgazowywanie, topienie, filtracja oraz monitorowanie stężenia wodoru.
- Stan matrycy / formy: integralność powłoki, wentylacja, regulacja temperatury oraz konserwacja.
- Parametry procesu: temperatura wlewania, profil napełniania, ciśnienie intensyfikacyjne, kontrola krzepnięcia.
- Projektowanie i symulacja: jednolite sekcje, odpowiednie podawanie materiału oraz wirtualne testy procesu przed wykonaniem oprzyrządowania
Często zadawane pytania
Jakie jest 5 typowych wad odlewów?
Wśród pięciu najczęstszych wad odlewów aluminiowych znajdują się porowatość gazowa, porowatość skurczowa, wtrącenia tlenkowe i zgrubienia, a także pęknięcia termiczne.
Jak sprawdzić, czy odlew ma wady?
Do wykrywania wad powierzchniowych stosuje się kontrolę wzrokową oraz badanie penetracyjne barwnikiem. Wady wewnętrzne wykrywa się za pomocą radiografii rentgenowskiej, badań ultradźwiękowych lub niszczących przekrojów. Do potwierdzenia nieszczelności funkcjonalnej stosuje się próby ciśnieniowe (powietrzne, wodne lub olejowe). Wyniki te potwierdza się poprzez dodatkowy pomiar gęstości i/lub badanie metalograficzne.
Jakie są najczęstsze przyczyny wad odlewów?
Najczęstszymi przyczynami są: rozpuszczony wodór, nieprawidłowe podawanie materiału podczas krzepnięcia, burzliwy przepływ metalu, niewłaściwe temperatury stopu i/lub matrycy, nieodpowiednia powłoka matrycy lub wentylacja, a także konstrukcja matrycy powodująca skupiska naprężeń lub punkty przegrzania.
Jakie są rodzaje wad odlewniczych?
Wady dzieli się zazwyczaj na wady metalurgiczne (porowatość, wtrącenia, kruchość) oraz wady termiczne (pęknięcia na gorąco, zgrubienia na zimno), pleśń- wady materiałowe (w odlewaniu do form piaskowych) oraz wady kształtu (nadlewki, niedolewki, niedopasowania). Główne kategorie w przypadku aluminium casting są to porowatość, wtrącenia i pęknięcia krzepnięcia.
Czy istnieje sposób na usunięcie wad odlewów aluminiowych poprzez impregnację?
Impregnacja żywicą uszczelni niewielkie, połączone ze sobą pory w zastosowaniach, w których ciśnienie nie ma krytycznego znaczenia, ale może stanowić zabieg uzupełniający. Za długoterminowe rozwiązanie nadal uważa się kontrolę procesu znaną jako „proces oparty na przyczynach źródłowych”.
Jaki związek ma powlekanie matryc z wskaźnikami wadliwości?
Powłoki izolacyjne, takie jak DYCOTE, ograniczają straty ciepła, poprawiają płynność i uniemożliwiają lutowanie. Regularne nakładanie i terminowe odnawianie powłoki bezpośrednio zmniejszają liczbę wadliwych odlewów, zimnych spoin oraz wad związanych z lutowaniem matrycy.
Wnioski
Wszystkie typowe wady odlewów aluminiowych (takie jak porowatość gazowa i skurczowa, zgrubienia zimne, niedopełnienia, wtrącenia tlenkowe, pęknięcia termiczne, zgrzewanie formy, nadlewki, wtrącenia żużlowe, pory, nieszczelności i kruchość) mają wspólne przyczyny: niewystarczającą dbałość o jakość stopu, stan formy, parametry technologiczne oraz konstrukcję detalu. Każda wada ma znaną przyczynę metalurgiczną i operacyjną, a każdą wadę można systematycznie wyeliminować lub ograniczyć.
Program zapobiegania wadom nie jest rozwiązaniem jednorazowym, lecz sposobem działania stosowanym na co dzień, mającym na celu ograniczenie ilości odrzutów, wydłużenie żywotności matryc oraz zapewnienie niezawodności spełniającej wymagania współczesnych klientów z branży motoryzacyjnej, lotniczej i przemysłowej. Najlepszą drogą do osiągnięcia jakości i konkurencyjności jest skupienie się na podstawach odlewania aluminium w całym procesie.