Le moulage de l'aluminium reste l'une des techniques de fabrication les plus répandues pour la production de pièces complexes, légères et résistantes dans les secteurs de l'automobile, de l'aérospatiale, du chauffage, de la ventilation et de la climatisation (CVC), de l'électronique et des machines industrielles. Sa faible densité, sa conductivité thermique, sa résistance à la corrosion et sa recyclabilité comptent parmi ses nombreux avantages, ce qui en fait un matériau incontournable. Cependant, ce procédé est sujet à des défauts pouvant entraîner des variations structurelles indésirables, un surplus de rebuts et une augmentation des coûts.
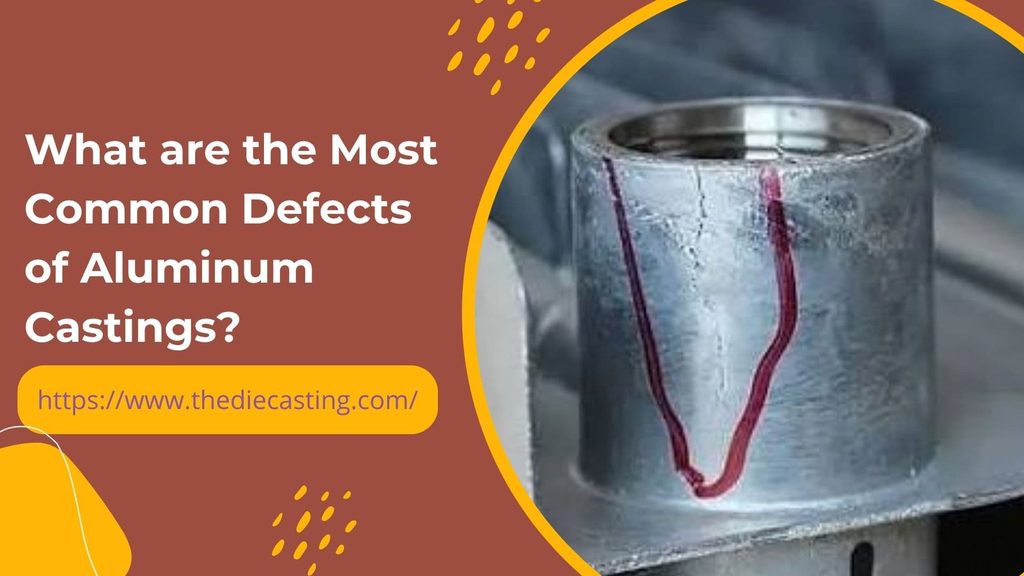
Pour maintenir le taux de rebuts en dessous de 2% et garantir la régularité des pièces, il est important que la fonderie connaisse les défauts de moulage les plus courants, leurs causes et les moyens de les éliminer. Cet article passe en revue plus de 10 défauts courants, explique comment ils se produisent et propose des mesures de contrôle pratiques, des tableaux, des méthodes courantes pour les prévenir, ainsi qu'une analyse de leur impact sur l'ensemble du secteur.
Qu'est-ce qu'un défaut de moulage d'aluminium ?
Défauts dans Fonte d'aluminium Il s'agit de défauts qui se forment au cours des étapes de fusion, de coulée, de solidification ou de traitement ultérieur. Ils peuvent être internes (visibles uniquement après découpe ou examen aux rayons X) ou externes. De nombreux défauts internes peuvent créer des voies de fuite, réduire la durée de vie en fatigue ou entraîner une défaillance prématurée sous pression ; en revanche, les défauts superficiels peuvent être acceptables ou non.
En général, les défauts ne sont pas dus à une seule cause. Ils résultent de l’interaction entre divers facteurs, tels que la qualité de la matière fondue, la conception de la matrice ou moisissure, la température de fusion, la pression, le débit de remplissage et le comportement de l'opérateur. Par conséquent, ces quatre aspects doivent être pris en compte pour parvenir à un contrôle efficace.
Les défauts les plus courants dans la coulée d'aluminium
Les 10 défauts les plus courants observés dans la coulée sous gravité (GDC), la coulée sous haute pression (HPDC) et la coulée en sable des alliages d'aluminium sont énumérés ci-dessous.
Porosité du gaz
La porosité due au gaz se présente sous la forme de cavités relativement lisses, rondes ou elliptiques. L'hydrogène en est la cause principale, car c'est le seul gaz hautement soluble dans l'aluminium fondu. La présence d'humidité dans l'atmosphère, des matières de charge humides, des flux contaminés ou des revêtements de four insuffisamment séchés expose le métal à l'hydrogène, qui se dépose lors de la solidification du métal.
Principales causes
- Dégazage insuffisant de la masse fondue.
- Lorsque le coulage est turbulent, ce qui entraîne l'incorporation d'air.
- Quantité excessive de produit de démoulage ou d'humidité dans le moule.
- Mauvaise ventilation du moule.
Méthodes d'élimination
- Prétraitement par dégazage rotatif avant la coulée, à l'aide d'un gaz inerte (argon ou azote).
- Essais d'étanchéité à l'hydrogène par essais sous pression réduite.
- Utilisation de vitesses de remplissage contrôlées et d'une conception de canal d'injection laminaire. Application de vitesses de remplissage contrôlées et d'une conception de canal d'injection laminaire.
- Séchage complet des charges et des revêtements de four.
Porosité de retrait / Cavités de retrait
La porosité de retrait se caractérise par des vides irréguliers aux parois rugueuses qui se forment généralement aux derniers endroits à se solidifier, tels que les zones d’épaisseur, les centres thermiques ou les points chauds proches des canaux de coulée. Le retrait de l’aluminium lors de la coulée est de 6 à 7% lors de la solidification, et des vides apparaissent si l’alimentation en métal n’est pas adéquate.
Principales causes
- Des colonnes montantes inadéquates ou des systèmes d'alimentation défectueux.
- Plus la température de coulée est élevée, plus le retrait total est important.
- Zones de surchauffe dues à une épaisseur de paroi non uniforme.
- Gel prématuré des vannes qui interrompt l'alimentation en métal.
Méthodes d'élimination
- Positionnement adéquat des canaux d'injection et des masselottes pour la solidification directionnelle.
- Chauffage localisé (chauffe) dans des sections minces.
- Pression d'intensification optimisée dans le procédé HPDC.
- Logiciels de simulation (ProCAST, MAGMAsoft) permettant de prévoir et d'éliminer les points chauds.
Fermetures à froid
Une « fermeture à froid » est un joint ou une soudure non soudée visible entre deux filets de métal. Les bords avant se sont partiellement solidifiés avant d'entrer en contact.
Principales causes
- La température de coulée ou du moule est basse.
- Vitesse de remplissage lente.
- Zone morte due à un déclenchement déséquilibré.
- Méthodes d'élimination.
- Augmentez la température de coulée en restant dans la plage admissible pour cet alliage.
- La chaleur diminue jusqu’à atteindre la température de fonctionnement.
- Repenser et réinventer le système de distribution pour un remplissage simultané et équilibré.
- Lorsque la conception du moule le permet, augmentez la vitesse de remplissage.
Fautes de frappe
Le pièces moulées sous pression Les pièces issues de ces défauts de coulée sont incomplètes, ce qui signifie que la cavité n'est pas entièrement remplie. Les causes sont très similaires à celles des soudures à froid.
Principales causes
- Si la température ou la vitesse du métal est trop faible.
- Si les tronçons sont étroits ou très éloignés les uns des autres, ils sont considérés comme des tronçons “ à gel précoce ”.
- Un revêtement de matrice de mauvaise qualité, qui entraîne une perte de chaleur trop rapide.
Méthodes d'élimination
- Appliquez des revêtements isolants pour matrices, tels que DYCOTE, afin de maintenir le débit du fluide.
- Réduire au minimum l'épaisseur du revêtement et la quantité appliquée.
- Optimiser le système d'alimentation pour accélérer l'apport de métal vers les sections minces.
- Maintenez la température de la matrice à un niveau constant.
Inclusions d'oxyde et bifilms
L'aluminium fond et s'oxyde immédiatement, formant un film d'oxyde très fin et résistant. Ces films sont piégés dans la masse fondue lors du transfert turbulent et se transforment en défauts quasi imperceptibles qui agissent comme des initiateurs de fissures ou des bifilms.
Principales causes
- Pouring or ladling that is turbulent.
- Dirty melt surface and inadequate fluxing.
- Chemically and physically damaged charged or scrap material.
Méthodes d'élimination
- Ladles of bottom pour, tilting GDC, or low-pressure processes for laminar fill.
- The use of COVERAL-type fluxes regularly.
- The filtration and skimming procedures for melting.
- Reducing free fall distances when transferring the load.
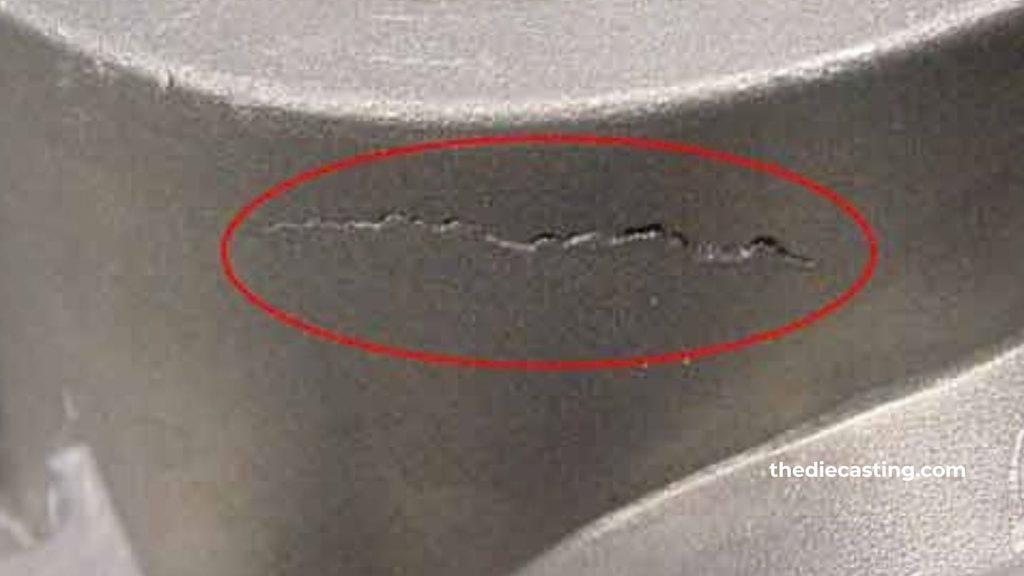
Hot tears (Hot cracking)
Below the solidus temperature, hot tears have been developed in the semi-solid casting because the thermal contraction stresses could not be accommodated in the constrained casting. Cracks can be either internal or surface-breaking.
Principales causes
- To avoid abrupt section changes and sharp corners.
- Inadequate draft angles.
- Wide solidification range alloys (some grades of Al-Si).
- Premature ejection.
Méthodes d'élimination
- Smooth transitions and generous radii in part design.
- Properly drafted and timed ejections.
- Use of near-eutectic compositions for alloys, where feasible.
- Strategies to minimize residual stress in the form of sequential solidification.
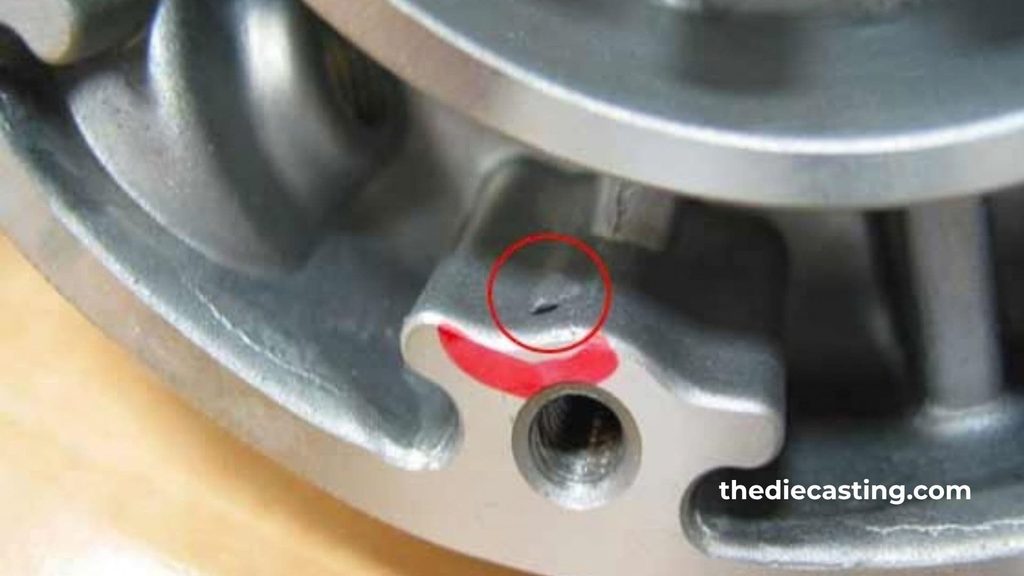
Die Soldering
Die soldering is caused when the protective coating is destroyed, and molten alliages d'aluminium react with the surface of the ferrous die to create intermetallics between the aluminum and iron in aluminum casting. This causes damage to the surface of the casting, and die wear and production downtime.
Principales causes
- Failure of the coating to withstand breakdown or to be sufficiently thick.
- High heat of the die surface
- A lack of iron in the alloy.
Méthodes d'élimination
- Regular application and checks of die coatings (including DYCOTE SAFEGUARD nano-ceramic coatings).
- Regulate the temperature of the cores and cooling circuits.
- To maintain alloy iron to the correct specification.
Surface Roughness and Flash
If the surface is too rough, it will increase the amount of material that needs to be machined and put wear on the tools. Removal of Flash (thin fin of metal at parting lines/core prints) is manual and may cause dimensional damage.
Principales causes
- Worn die separating surfaces.
- Too much pressure on the metal or too little clamping force.
- Inadequate die maintenance.
Méthodes d'élimination
- Regular inspection and reconditioning of parting faces.
- Properly set up machine clamping configuration.
- Optimized parting-line design.
Slag / Dross Inclusions
The non-metallic particles or oxidized slag get trapped in the casting to form irregular crusts or pockets, which decrease the mechanical properties and make the parts difficult to machine.
Principales causes
- Dirty charge materials.
- Not skimming well after refining.
- Surface dross that is entrained into the metal stream by turbulence.
Méthodes d'élimination
- Low charge ratio of clean and low return-scrap ratio.
- Correctly fluxing and sufficient standing time after the refining process.
- Use of filter screens in the runner system.
Pinhole Porosity
Pinholes are many small, evenly distributed holes that appear primarily after machining. They are hard to see with typical X-ray.
Principales causes
- Melt material that is contaminated or overheated and absorbs too much hydrogen.
- Failure to degas product for an extended period of time.
- The injection is made by atomizing the material into small gates.
Méthodes d'élimination
- Strict control of raw materials and timely use of degassed metal.
- Precise temperature management
- Properly redesign the gating to prevent atomization.
Leakage (Functional Failure)
Leakage is not a primary defect per se, but instead a critical functional outcome of interconnected porosity, cracks, or cold flow that form through wall leakage pathways. When the pressure test is performed, failure is revealed.
Principales causes
- Any mix of gas or shrinkage porosity that creates continuous networks.
- Bursting or deep cold holes in the body.
Méthodes d'élimination
- Correct the above-listed mechanisms to solve the underlying porosity or cracking.
- Try to make the structure denser by increasing the intensification pressure.
- If impregnation is not required for critical applications, it is possible to select it for other applications.
Brittleness
Brittleness will manifest itself as a sudden breakage with little plastic deformation. It is caused by coarse grain or overly fine grain, high impurity level, or oxide film as crack starters.
Principales causes
- Any overheating or over-holding of the melt.
- The levels of iron, zinc, or copper are out of specification.
- Rapid chilling causes very brittle microstructures.
Méthodes d'élimination
- Strict temperature & composition control
- Grain-refining practices
- Optimized cooling rates
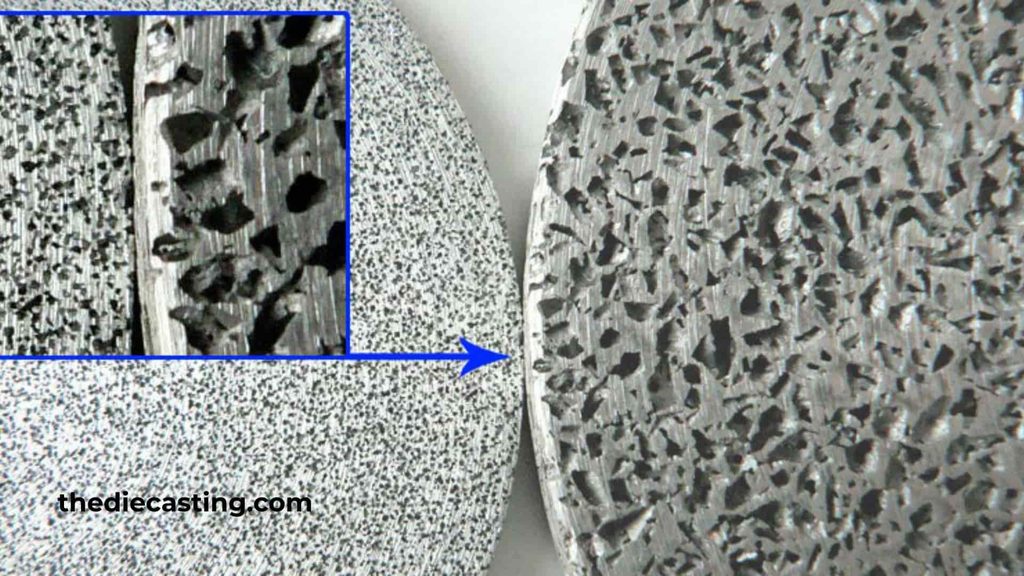
Summary Table of Common Aluminum Casting Defects
| Défaut | Typical Appearance | Primary Cause Category | Key Corrective Action |
| Porosité du gaz | Smooth spherical voids | Melt quality/venting | Rotary degassing + vent optimization |
| Rétrécissement porosité | Irregular rough voids | Feeding/solidification | Risers, chills, directional solidification |
| Fermeture à froid | Visible seams | Temperature / fill speed | Raise temperatures, balance gating |
| Fautes de frappe | Incomplete sections | Fluidity/coating | Insulating coatings, faster fill |
| Oxide / bifilm inclusions | Thin films, fatigue initiators | Turbulence/melt handling | Laminar fill, fluxing, filtration |
| Larmes chaudes | Cracks near solidus | Constraint/design | Draft angles, smooth transitions |
| Die soldering | Metal stuck to die | Coating breakdown | Consistent die coating maintenance |
| Flash & roughness | Fins at parting line | Die condition/pressure | Die maintenance, clamping control |
| Slag inclusions | Irregular particles | Dirty melt | Skimming, clean charge |
| Pinholes | Fine dispersed voids | Hydrogen reabsorption | Timely melt use, temperature control |
| Leakage | Pressure-test failure | Interconnected porosity | Eliminate root porosity sources |
| Brittleness | Sudden fracture | Grain structure/impurities | Composition & cooling control |
Impact of These Defects on the Die Casting Industry
Defects in aluminum casting have high economic and operational costs. The apparent cost of the scrap metal is just a fraction; energy used to melt the alloy, die time lost, labor used to inspect and rework, and disrupted delivery schedules all add to the true cost. For high-volume HPDC production, it costs only a small increase in the amount of scrap to wipe out margins on thin-walled automotive and electronics parts.
There are also indirect costs such as damage to reputation. Leakage and fatigue are critical for automotive and aerospace buyers, as they can result in contract penalties when there is near-zero leakage and high fatigue performance. These processes also have a negative impact on die life, increasing the cost of tooling replacement by 15-20% in poorly controlled shops.
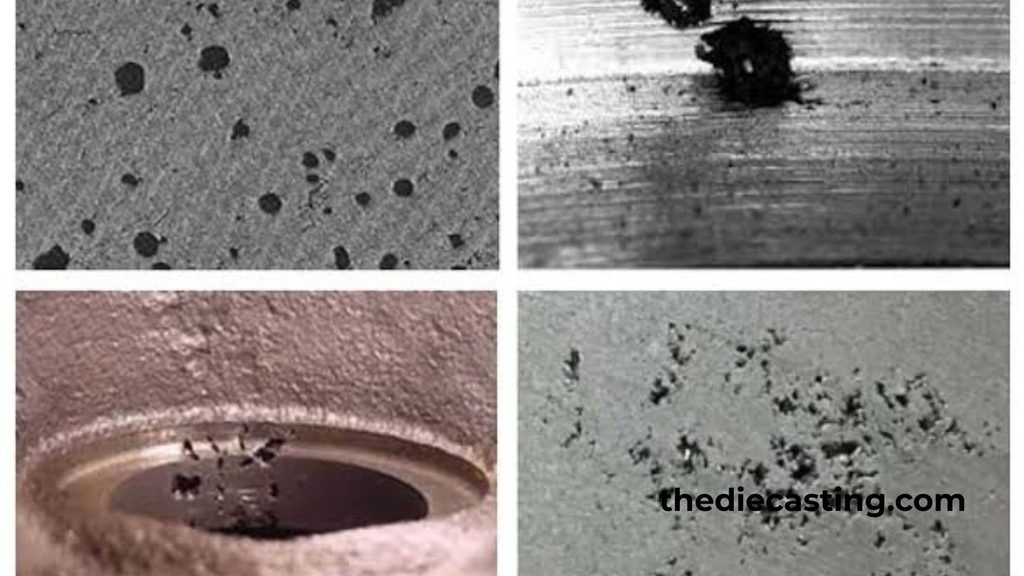
Then again, on the bright side, foundries that systematically work to address root causes—by treating the melt, using simulation-based design, and having a disciplined process control—routinely keep scrap rates under 2%. The ability to do so is emerging as a competitive differentiator as OEMs are reducing suppliers and are attracted to integrated suppliers with a focus on quality. In addition to the associated penalty for uncontrolled defects, industry trends toward thinner walls, higher integrity structural castings, and sustainability further add to the payoff for mastering these defects.
Practical Prevention Framework
Improved defect reduction is based on four parallel principles:
- Melt quality: degassing, fluxing, filtration, and hydrogen monitoring.
- Die / mold condition: coating integrity, venting, temperature control, and maintenance.
- Process parameters: pouring temp, fill profile, intensification pressure, solidification control.
- Design & simulation: uniform sections, suitable feeding & virtual process trials before tooling
Questions fréquemment posées
What are 5 common defects of casting?
Among the top five common defects in aluminum casting, gas porosity, shrinkage porosity, oxide inclusion, and cold shut are included, as well as hot tears.
How to check casting defects?
Visual inspection and Dye penetrant are used to identify surface defects. Internal defects are caused by X-ray radiography, ultrasonic testing, or destructive sectioning. Pressure testing (air, water, or oil) is used to confirm functional leakage. This is confirmed by additional density measurement and/or metallographic examination.
What are the most likely reasons for casting fault?
Most common sources are dissolved hydrogen, improper feeding during solidification, turbulent metal flow, incorrect melt and/or die temperatures, poor die coating or venting, and die design that causes stress concentrations or hot spots.
What are types of casting defects?
The defects are usually classified into metallurgical defects (porosity, inclusions, brittleness), heat defects (hot tears, cold shuts), moisissure-material defects (in sand casting), and shape defects (flash, misruns, mismatches). The main categories in aluminum coulée are porosity, inclusions, and solidification cracks.
Is there a way to repair aluminum casting defects by impregnation?
Resin impregnation will seal minor interconnected porosity for non-critical pressure applications, but can be a secondary treatment. The long-term solution is still considered to be the process control known as the root cause process.
What does die coating have to do with defect rates?
Insulating coatings like DYCOTE decrease heat loss, enhance fluidity, and do not allow soldering. Regular application and timely re-coating directly reduce misruns, cold shuts, and die-soldering defects.
Conclusion
All of the common defects of aluminum casting (such as gas and shrinkage porosity, cold shut, misrun, oxide inclusion, hot tear, die soldering, flash, slag inclusion, pinhole, leakage, and brittleness) have common causes: insufficient attention to melt quality, die condition, process parameters, and part design. Every defect has a known metallurgical and operational cause, and every defect can be systematically eliminated or reduced.
A defect prevention program is not a one-time solution, but a way of working that is practiced every day, in order to reduce SCRAPs, increase die life, and ensure reliability that meets the requirements of today’s automotive, aerospace, and industrial customers. The best route to quality and competitiveness is to maintain a focus on the basics of aluminum casting throughout the entire process.