La fundición de aluminio sigue siendo una de las técnicas de fabricación más populares para piezas complejas, ligeras y resistentes en los sectores de la automoción, la industria aeroespacial, la climatización, la electrónica y la maquinaria industrial. Su baja densidad, conductividad térmica, resistencia a la corrosión y reciclabilidad se encuentran entre sus numerosas ventajas, lo que lo convierte en un material imprescindible. Sin embargo, el proceso es propenso a defectos que pueden provocar variaciones estructurales no deseadas, un exceso de desechos y un aumento de los costes.
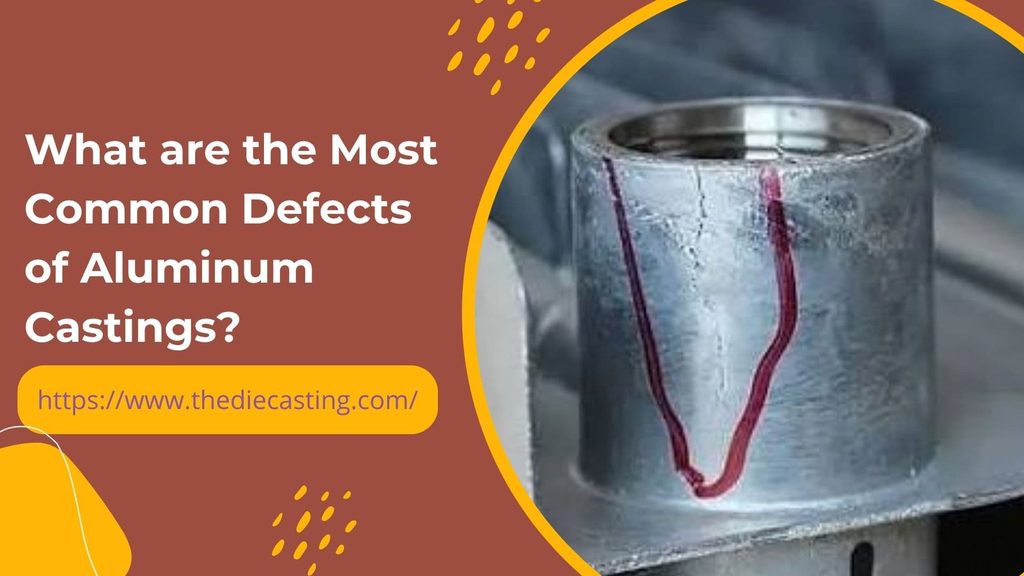
Para mantener el porcentaje de chatarra por debajo del 2% y garantizar la uniformidad de las piezas, es importante que la fundición conozca los defectos de fundición más comunes, sus causas y cómo pueden eliminarse. Este artículo aborda más de 10 defectos habituales, explica cómo se producen y ofrece medidas de control prácticas, tablas, métodos habituales para prevenirlos y cómo afectan al sector en su conjunto.
¿Qué es un defecto en una pieza de fundición de aluminio?
Defectos en Fundición de aluminio Son defectos que se forman durante el proceso de fusión, colada, solidificación o posprocesamiento. Pueden ser internos (visibles únicamente tras el corte o mediante rayos X) o externos. Muchos defectos internos pueden crear vías de fuga, reducir la vida útil a la fatiga o provocar fallos prematuros bajo presión; sin embargo, los defectos superficiales pueden ser aceptables o no.
Por lo general, los defectos no se deben a una única causa. Se deben a la interacción entre diversos factores, como la calidad del material fundido, el diseño de la matriz o moho, la temperatura de fusión, la presión, la velocidad de llenado y el comportamiento del operario. Por consiguiente, es necesario tener en cuenta estas cuatro aspectos para lograr un control eficaz.
Los defectos más comunes en la fundición de aluminio
A continuación se enumeran los 10 defectos más frecuentes que se observan en la fundición por gravedad (GDC), la fundición a alta presión (HPDC) y la fundición en arena de aleaciones de aluminio.
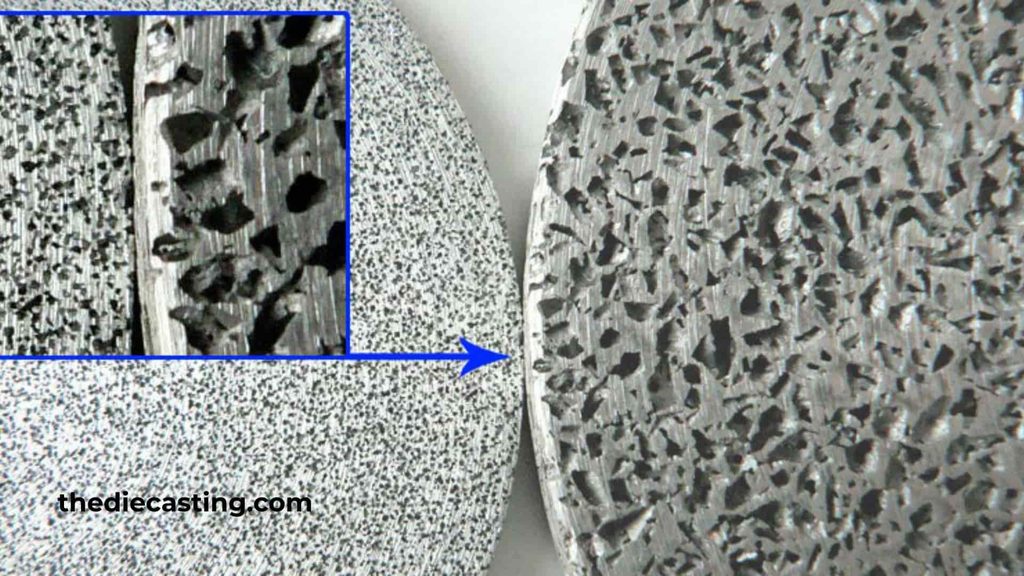
Porosidad del gas
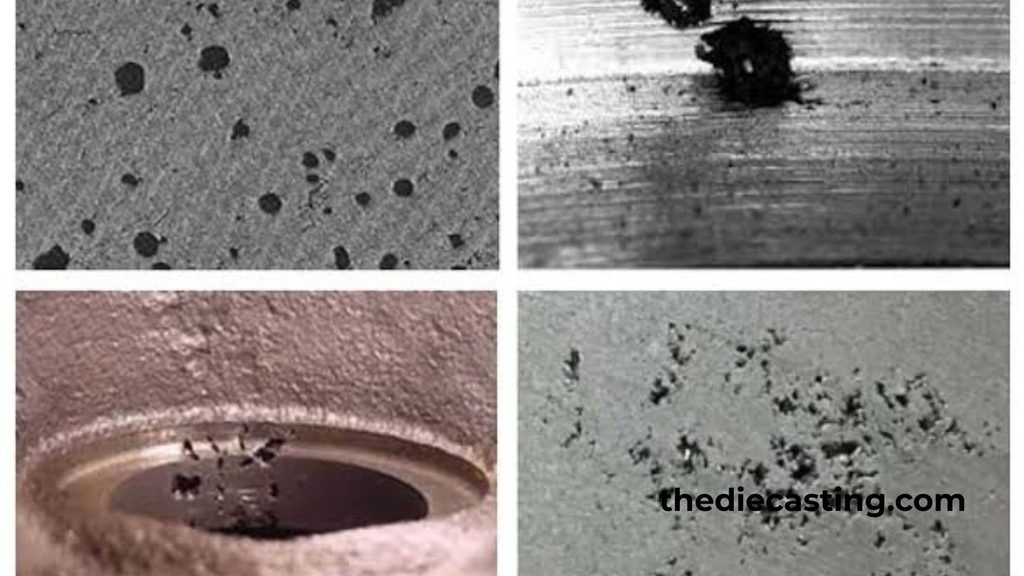
La porosidad por gas se presenta en forma de huecos relativamente lisos, redondos o elípticos. El hidrógeno es la causa principal, ya que es el único gas altamente soluble en el aluminio fundido. La presencia de humedad en la atmósfera, los materiales de carga húmedos, los fundentes contaminados o los revestimientos de los hornos insuficientemente secos exponen al metal al hidrógeno, que se deposita a medida que el metal se solidifica.
Causas principales
- Desgasificación insuficiente de la masa fundida.
- Cuando el vertido es turbulento, lo que provoca que se arrastre aire.
- Exceso de desmoldeante o humedad en el molde.
- Mala ventilación del molde.
Métodos de eliminación
- Pretratamiento mediante desgasificación rotativa antes del vertido con un gas inerte (argón o nitrógeno).
- Pruebas de hidrógeno mediante ensayos a presión reducida.
- El uso de velocidades de llenado controladas y un diseño de entrada laminar. La aplicación de velocidades de llenado controladas y un diseño de entrada laminar.
- Secar completamente los revestimientos de las cámaras de carga y de los hornos.
Porosidad por contracción / Cavidades por contracción
La porosidad por contracción se caracteriza por la presencia de huecos irregulares de paredes rugosas que suelen aparecer en las zonas que se solidifican en último lugar, como los puntos de mayor espesor, los centros térmicos o los puntos calientes cercanos a las entradas de fundición. La contracción del aluminio en la fundición de aluminio es de 6-7% durante la solidificación, y se producirán huecos si no se garantiza una alimentación adecuada.
Causas principales
- Tubos ascendentes inadecuados o sistemas de alimentación incorrectos.
- Cuanto mayor sea la temperatura de vertido, mayor será la contracción total.
- Puntos calientes debidos a un espesor de pared no uniforme.
- Congelación prematura de las compuertas que cortan el suministro de metal.
Métodos de eliminación
- Colocación adecuada de los conductos de alimentación y los canales de subida para la solidificación direccional.
- Calentamiento localizado (calienta) en secciones delgadas.
- Presión de intensificación optimizada en HPDC.
- Programas informáticos (ProCAST, MAGMAsoft) para predecir y eliminar los puntos calientes.
Cierres por frío
Un «cold shut» es una unión o junta sin soldar que se aprecia entre dos corrientes de metal. Los bordes frontales se han endurecido parcialmente antes del contacto.
Causas principales
- La temperatura de vertido o del molde es baja.
- Velocidad de llenado lenta.
- Zona muerta debida a una sincronización desequilibrada.
- Métodos de eliminación.
- Aumenta la temperatura de colada dentro del rango de la aleación.
- El calor se disipa hasta alcanzar la temperatura de funcionamiento.
- Rediseñar y reinventar el sistema de distribución para lograr un llenado simultáneo y equilibrado.
- Siempre que el diseño del troquel lo permita, aumente la velocidad de llenado.
Errores
En fundición a presión Las piezas resultantes de los fallos de colada están incompletas, lo que significa que la cavidad no se ha llenado por completo. Las causas son muy similares a las de las soldaduras en frío.
Causas principales
- Si la temperatura o la velocidad del metal son demasiado bajas.
- Si los tramos son estrechos o están muy separados entre sí, se consideran tramos de “heladas tempranas”.
- Un recubrimiento deficiente del troquel, lo que provoca una pérdida de calor demasiado rápida.
Métodos de eliminación
- Aplica recubrimientos aislantes para matrices, como DYCOTE, para mantener el flujo de fluido.
- Reducir al mínimo el espesor del recubrimiento y la cantidad aplicada.
- Optimizar el sistema de distribución para acelerar el suministro de metal a las secciones delgadas.
- Mantén constante la temperatura del troquel.
Inclusiones de óxido y bicapas
Aluminum melts and oxidises immediately as a very thin, strong oxide film. These films are entrapped in the melt during the turbulent transfer and turn into nearly imperceptible defects that act as crack initiators or bifilms.
Causas principales
- Pouring or ladling that is turbulent.
- Dirty melt surface and inadequate fluxing.
- Chemically and physically damaged charged or scrap material.
Métodos de eliminación
- Ladles of bottom pour, tilting GDC, or low-pressure processes for laminar fill.
- The use of COVERAL-type fluxes regularly.
- The filtration and skimming procedures for melting.
- Reducing free fall distances when transferring the load.
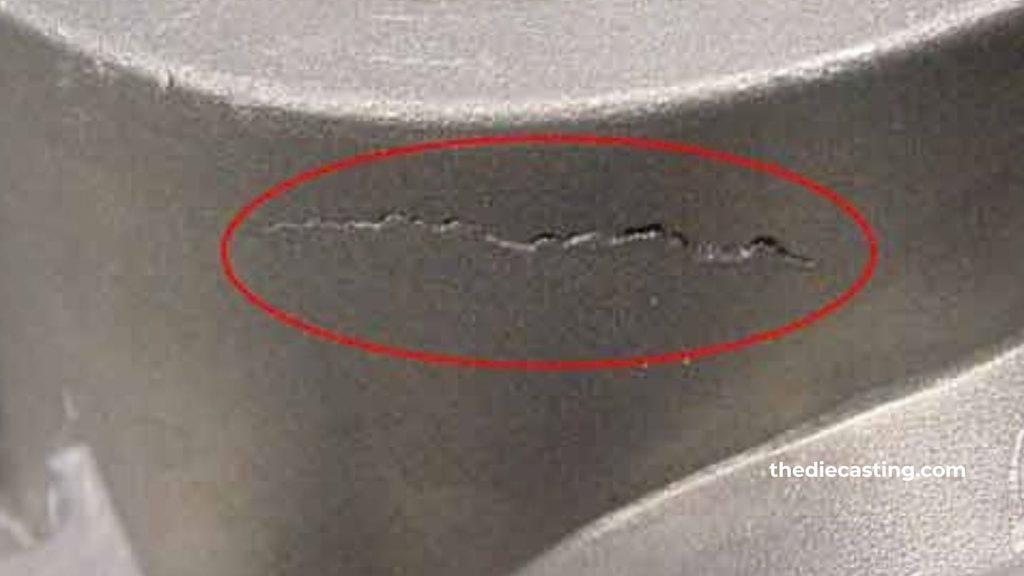
Hot tears (Hot cracking)
Below the solidus temperature, hot tears have been developed in the semi-solid casting because the thermal contraction stresses could not be accommodated in the constrained casting. Cracks can be either internal or surface-breaking.
Causas principales
- To avoid abrupt section changes and sharp corners.
- Inadequate draft angles.
- Wide solidification range alloys (some grades of Al-Si).
- Premature ejection.
Métodos de eliminación
- Smooth transitions and generous radii in part design.
- Properly drafted and timed ejections.
- Use of near-eutectic compositions for alloys, where feasible.
- Strategies to minimize residual stress in the form of sequential solidification.
Die Soldering
Die soldering is caused when the protective coating is destroyed, and molten aleaciones de aluminio react with the surface of the ferrous die to create intermetallics between the aluminum and iron in aluminum casting. This causes damage to the surface of the casting, and die wear and production downtime.
Causas principales
- Failure of the coating to withstand breakdown or to be sufficiently thick.
- High heat of the die surface
- A lack of iron in the alloy.
Métodos de eliminación
- Regular application and checks of die coatings (including DYCOTE SAFEGUARD nano-ceramic coatings).
- Regulate the temperature of the cores and cooling circuits.
- To maintain alloy iron to the correct specification.
Surface Roughness and Flash
If the surface is too rough, it will increase the amount of material that needs to be machined and put wear on the tools. Removal of Flash (thin fin of metal at parting lines/core prints) is manual and may cause dimensional damage.
Causas principales
- Worn die separating surfaces.
- Too much pressure on the metal or too little clamping force.
- Inadequate die maintenance.
Métodos de eliminación
- Regular inspection and reconditioning of parting faces.
- Properly set up machine clamping configuration.
- Optimized parting-line design.
Slag / Dross Inclusions
The non-metallic particles or oxidized slag get trapped in the casting to form irregular crusts or pockets, which decrease the mechanical properties and make the parts difficult to machine.
Causas principales
- Dirty charge materials.
- Not skimming well after refining.
- Surface dross that is entrained into the metal stream by turbulence.
Métodos de eliminación
- Low charge ratio of clean and low return-scrap ratio.
- Correctly fluxing and sufficient standing time after the refining process.
- Use of filter screens in the runner system.
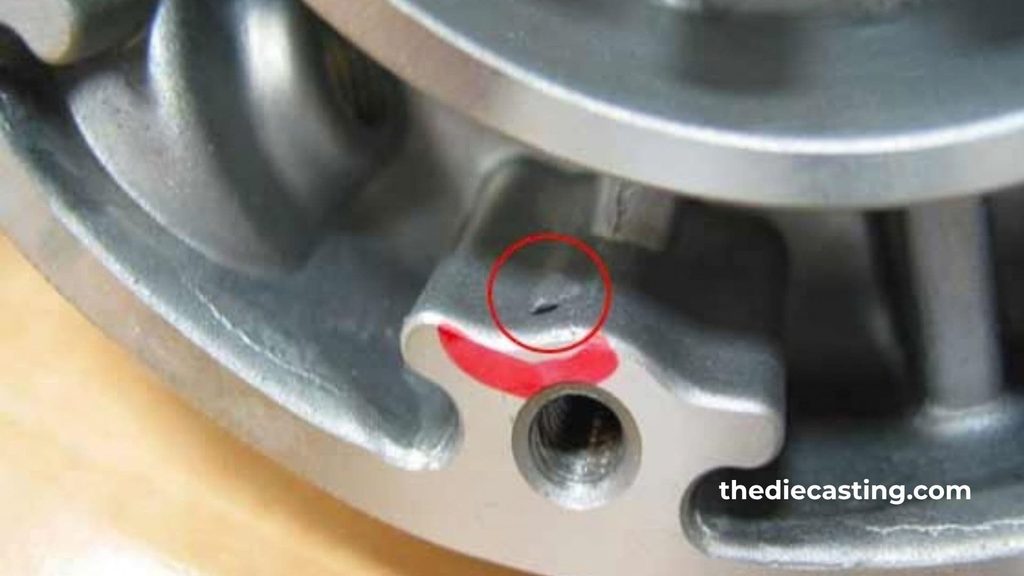
Pinhole Porosity
Pinholes are many small, evenly distributed holes that appear primarily after machining. They are hard to see with typical X-ray.
Causas principales
- Melt material that is contaminated or overheated and absorbs too much hydrogen.
- Failure to degas product for an extended period of time.
- The injection is made by atomizing the material into small gates.
Métodos de eliminación
- Strict control of raw materials and timely use of degassed metal.
- Precise temperature management
- Properly redesign the gating to prevent atomization.
Leakage (Functional Failure)
Leakage is not a primary defect per se, but instead a critical functional outcome of interconnected porosity, cracks, or cold flow that form through wall leakage pathways. When the pressure test is performed, failure is revealed.
Causas principales
- Any mix of gas or shrinkage porosity that creates continuous networks.
- Bursting or deep cold holes in the body.
Métodos de eliminación
- Correct the above-listed mechanisms to solve the underlying porosity or cracking.
- Try to make the structure denser by increasing the intensification pressure.
- If impregnation is not required for critical applications, it is possible to select it for other applications.
Brittleness
Brittleness will manifest itself as a sudden breakage with little plastic deformation. It is caused by coarse grain or overly fine grain, high impurity level, or oxide film as crack starters.
Causas principales
- Any overheating or over-holding of the melt.
- The levels of iron, zinc, or copper are out of specification.
- Rapid chilling causes very brittle microstructures.
Métodos de eliminación
- Strict temperature & composition control
- Grain-refining practices
- Optimized cooling rates
Summary Table of Common Aluminum Casting Defects
| Defecto | Typical Appearance | Primary Cause Category | Key Corrective Action |
| Porosidad del gas | Smooth spherical voids | Melt quality/venting | Rotary degassing + vent optimization |
| Porosidad de contracción | Irregular rough voids | Feeding/solidification | Risers, chills, directional solidification |
| Cierres fríos | Visible seams | Temperature / fill speed | Raise temperatures, balance gating |
| Errores | Incomplete sections | Fluidity/coating | Insulating coatings, faster fill |
| Oxide / bifilm inclusions | Thin films, fatigue initiators | Turbulence/melt handling | Laminar fill, fluxing, filtration |
| Lágrimas calientes | Cracks near solidus | Constraint/design | Draft angles, smooth transitions |
| Die soldering | Metal stuck to die | Coating breakdown | Consistent die coating maintenance |
| Flash & roughness | Fins at parting line | Die condition/pressure | Die maintenance, clamping control |
| Slag inclusions | Irregular particles | Dirty melt | Skimming, clean charge |
| Pinholes | Fine dispersed voids | Hydrogen reabsorption | Timely melt use, temperature control |
| Leakage | Pressure-test failure | Interconnected porosity | Eliminate root porosity sources |
| Brittleness | Sudden fracture | Grain structure/impurities | Composition & cooling control |
Impact of These Defects on the Die Casting Industry
Defects in aluminum casting have high economic and operational costs. The apparent cost of the scrap metal is just a fraction; energy used to melt the alloy, die time lost, labor used to inspect and rework, and disrupted delivery schedules all add to the true cost. For high-volume HPDC production, it costs only a small increase in the amount of scrap to wipe out margins on thin-walled automotive and electronics parts.
There are also indirect costs such as damage to reputation. Leakage and fatigue are critical for automotive and aerospace buyers, as they can result in contract penalties when there is near-zero leakage and high fatigue performance. These processes also have a negative impact on die life, increasing the cost of tooling replacement by 15-20% in poorly controlled shops.
Then again, on the bright side, foundries that systematically work to address root causes—by treating the melt, using simulation-based design, and having a disciplined process control—routinely keep scrap rates under 2%. The ability to do so is emerging as a competitive differentiator as OEMs are reducing suppliers and are attracted to integrated suppliers with a focus on quality. In addition to the associated penalty for uncontrolled defects, industry trends toward thinner walls, higher integrity structural castings, and sustainability further add to the payoff for mastering these defects.
Practical Prevention Framework
Improved defect reduction is based on four parallel principles:
- Melt quality: degassing, fluxing, filtration, and hydrogen monitoring.
- Die / mold condition: coating integrity, venting, temperature control, and maintenance.
- Process parameters: pouring temp, fill profile, intensification pressure, solidification control.
- Design & simulation: uniform sections, suitable feeding & virtual process trials before tooling
Preguntas frecuentes
What are 5 common defects of casting?
Among the top five common defects in aluminum casting, gas porosity, shrinkage porosity, oxide inclusion, and cold shut are included, as well as hot tears.
How to check casting defects?
Visual inspection and Dye penetrant are used to identify surface defects. Internal defects are caused by X-ray radiography, ultrasonic testing, or destructive sectioning. Pressure testing (air, water, or oil) is used to confirm functional leakage. This is confirmed by additional density measurement and/or metallographic examination.
What are the most likely reasons for casting fault?
Most common sources are dissolved hydrogen, improper feeding during solidification, turbulent metal flow, incorrect melt and/or die temperatures, poor die coating or venting, and die design that causes stress concentrations or hot spots.
What are types of casting defects?
The defects are usually classified into metallurgical defects (porosity, inclusions, brittleness), heat defects (hot tears, cold shuts), moho-material defects (in sand casting), and shape defects (flash, misruns, mismatches). The main categories in aluminum fundición are porosity, inclusions, and solidification cracks.
Is there a way to repair aluminum casting defects by impregnation?
Resin impregnation will seal minor interconnected porosity for non-critical pressure applications, but can be a secondary treatment. The long-term solution is still considered to be the process control known as the root cause process.
What does die coating have to do with defect rates?
Insulating coatings like DYCOTE decrease heat loss, enhance fluidity, and do not allow soldering. Regular application and timely re-coating directly reduce misruns, cold shuts, and die-soldering defects.
Conclusión
All of the common defects of aluminum casting (such as gas and shrinkage porosity, cold shut, misrun, oxide inclusion, hot tear, die soldering, flash, slag inclusion, pinhole, leakage, and brittleness) have common causes: insufficient attention to melt quality, die condition, process parameters, and part design. Every defect has a known metallurgical and operational cause, and every defect can be systematically eliminated or reduced.
A defect prevention program is not a one-time solution, but a way of working that is practiced every day, in order to reduce SCRAPs, increase die life, and ensure reliability that meets the requirements of today’s automotive, aerospace, and industrial customers. The best route to quality and competitiveness is to maintain a focus on the basics of aluminum casting throughout the entire process.