
Le moulage de l'aluminium reste l'une des techniques de fabrication les plus répandues pour la production de pièces complexes, légères et résistantes dans les secteurs de l'automobile, de l'aérospatiale, du chauffage, de la ventilation et de la climatisation (CVC), de l'électronique et des machines industrielles. Sa faible densité, sa conductivité thermique, sa résistance à la corrosion et sa recyclabilité comptent parmi ses nombreux avantages, ce qui en fait un matériau incontournable. Cependant, ce procédé est sujet à des défauts pouvant entraîner des variations structurelles indésirables, un surplus de rebuts et une augmentation des coûts.
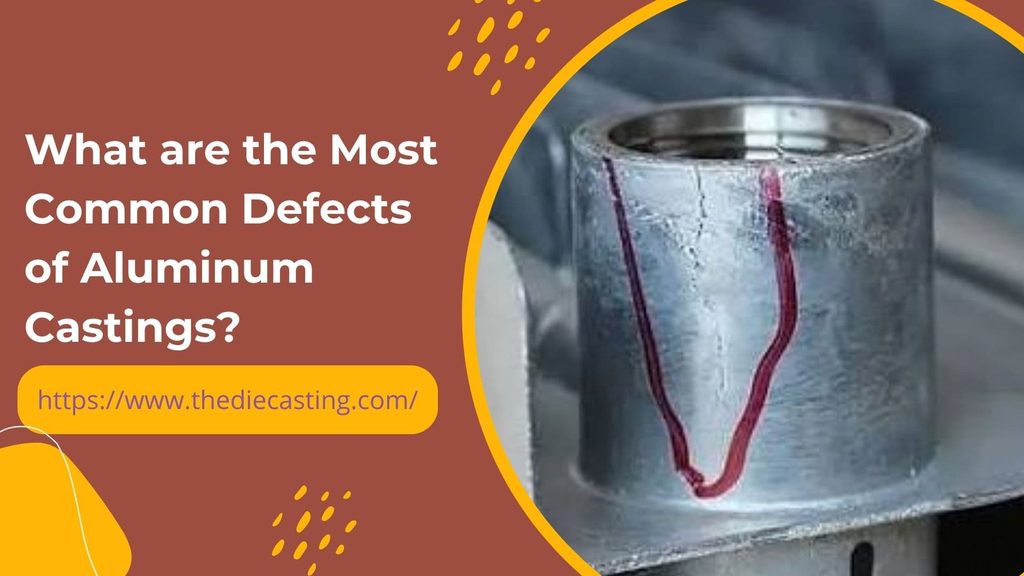
Pour maintenir le taux de rebuts en dessous de 2% et garantir la régularité des pièces, il est important que la fonderie connaisse les défauts de moulage les plus courants, leurs causes et les moyens de les éliminer. Cet article passe en revue plus de 10 défauts courants, explique comment ils se produisent et propose des mesures de contrôle pratiques, des tableaux, des méthodes courantes pour les prévenir, ainsi qu'une analyse de leur impact sur l'ensemble du secteur.
Qu'est-ce qu'un défaut de moulage d'aluminium ?
Défauts dans Fonte d'aluminium Il s'agit de défauts qui se forment au cours des étapes de fusion, de coulée, de solidification ou de traitement ultérieur. Ils peuvent être internes (visibles uniquement après découpe ou examen aux rayons X) ou externes. De nombreux défauts internes peuvent créer des voies de fuite, réduire la durée de vie en fatigue ou entraîner une défaillance prématurée sous pression ; en revanche, les défauts superficiels peuvent être acceptables ou non.
En général, les défauts ne sont pas dus à une seule cause. Ils résultent de l’interaction entre divers facteurs, tels que la qualité de la matière fondue, la conception de la matrice ou moisissure, la température de fusion, la pression, le débit de remplissage et le comportement de l'opérateur. Par conséquent, ces quatre aspects doivent être pris en compte pour parvenir à un contrôle efficace.
Les défauts les plus courants dans la coulée d'aluminium
Les 10 défauts les plus courants observés dans la coulée sous gravité (GDC), la coulée sous haute pression (HPDC) et la coulée en sable des alliages d'aluminium sont énumérés ci-dessous.
Porosité du gaz
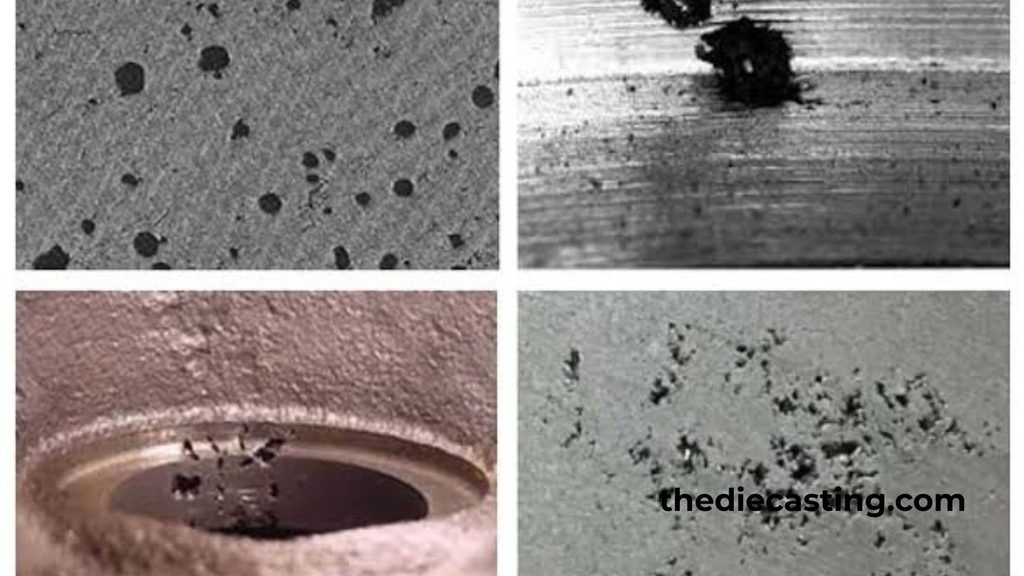
La porosité due au gaz se présente sous la forme de cavités relativement lisses, rondes ou elliptiques. L'hydrogène en est la cause principale, car c'est le seul gaz hautement soluble dans l'aluminium fondu. La présence d'humidité dans l'atmosphère, des matières de charge humides, des flux contaminés ou des revêtements de four insuffisamment séchés expose le métal à l'hydrogène, qui se dépose lors de la solidification du métal.
Principales causes
- Dégazage insuffisant de la masse fondue.
- Lorsque le coulage est turbulent, ce qui entraîne l'incorporation d'air.
- Quantité excessive de produit de démoulage ou d'humidité dans le moule.
- Mauvaise ventilation du moule.
Méthodes d'élimination
- Prétraitement par dégazage rotatif avant la coulée, à l'aide d'un gaz inerte (argon ou azote).
- Essais d'étanchéité à l'hydrogène par essais sous pression réduite.
- Utilisation de vitesses de remplissage contrôlées et d'une conception de canal d'injection laminaire. Application de vitesses de remplissage contrôlées et d'une conception de canal d'injection laminaire.
- Séchage complet des charges et des revêtements de four.
Porosité de retrait / Cavités de retrait
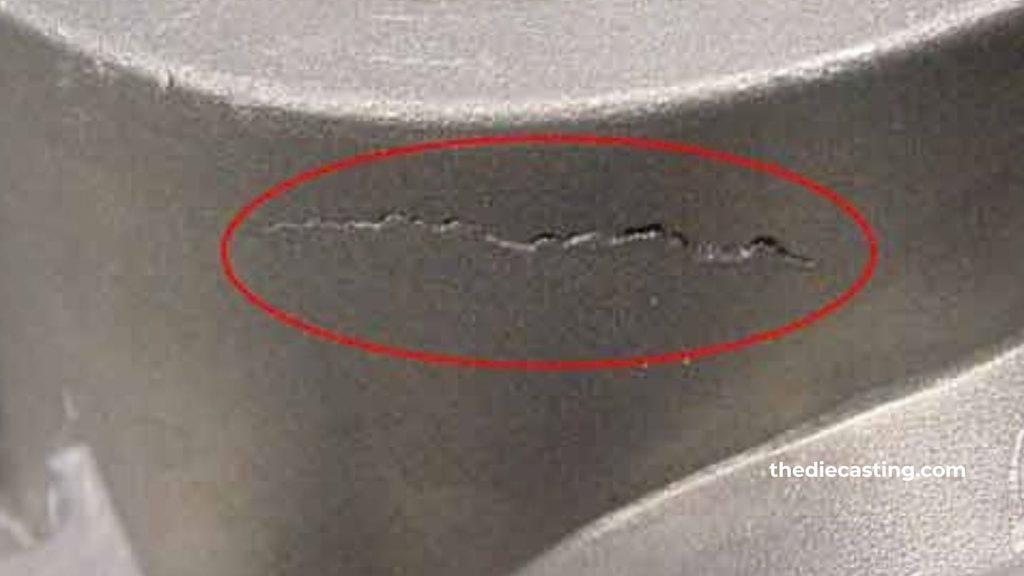
La porosité de retrait se caractérise par des vides irréguliers aux parois rugueuses qui se forment généralement aux derniers endroits à se solidifier, tels que les zones d’épaisseur, les centres thermiques ou les points chauds proches des canaux de coulée. Le retrait de l’aluminium lors de la coulée est de 6 à 7% lors de la solidification, et des vides apparaissent si l’alimentation en métal n’est pas adéquate.
Principales causes
- Des colonnes montantes inadéquates ou des systèmes d'alimentation défectueux.
- Plus la température de coulée est élevée, plus le retrait total est important.
- Zones de surchauffe dues à une épaisseur de paroi non uniforme.
- Gel prématuré des vannes qui interrompt l'alimentation en métal.
Méthodes d'élimination
- Positionnement adéquat des canaux d'injection et des masselottes pour la solidification directionnelle.
- Chauffage localisé (chauffe) dans des sections minces.
- Pression d'intensification optimisée dans le procédé HPDC.
- Logiciels de simulation (ProCAST, MAGMAsoft) permettant de prévoir et d'éliminer les points chauds.
Fermetures à froid
Une « fermeture à froid » est un joint ou une soudure non soudée visible entre deux filets de métal. Les bords avant se sont partiellement solidifiés avant d'entrer en contact.
Principales causes
- La température de coulée ou du moule est basse.
- Vitesse de remplissage lente.
- Zone morte due à un déclenchement déséquilibré.
- Méthodes d'élimination.
- Augmentez la température de coulée en restant dans la plage admissible pour cet alliage.
- La chaleur diminue jusqu’à atteindre la température de fonctionnement.
- Repenser et réinventer le système de distribution pour un remplissage simultané et équilibré.
- Lorsque la conception du moule le permet, augmentez la vitesse de remplissage.
Fautes de frappe
Le pièces moulées sous pression Les pièces issues de ces défauts de coulée sont incomplètes, ce qui signifie que la cavité n'est pas entièrement remplie. Les causes sont très similaires à celles des soudures à froid.
Principales causes
- Si la température ou la vitesse du métal est trop faible.
- Si les tronçons sont étroits ou très éloignés les uns des autres, ils sont considérés comme des tronçons “ à gel précoce ”.
- Un revêtement de matrice de mauvaise qualité, qui entraîne une perte de chaleur trop rapide.
Méthodes d'élimination
- Appliquez des revêtements isolants pour matrices, tels que DYCOTE, afin de maintenir le débit du fluide.
- Réduire au minimum l'épaisseur du revêtement et la quantité appliquée.
- Optimiser le système d'alimentation pour accélérer l'apport de métal vers les sections minces.
- Maintenez la température de la matrice à un niveau constant.
Inclusions d'oxyde et bifilms
L'aluminium fond et s'oxyde immédiatement, formant un film d'oxyde très fin et résistant. Ces films sont piégés dans la masse fondue lors du transfert turbulent et se transforment en défauts quasi imperceptibles qui agissent comme des initiateurs de fissures ou des bifilms.
Principales causes
- Versement ou transvasement accompagné de turbulences.
- Surface de fusion encrassée et fluxage insuffisant.
- Matériaux chargés ou de rebut ayant subi des dommages chimiques ou physiques.
Méthodes d'élimination
- Procédés de coulée par louche par le fond, par inclinaison du GDC ou à basse pression pour un remplissage laminaire.
- L'utilisation régulière de flux de type COVERAL.
- Les procédures de filtration et d'écumage lors de la fonte.
- Réduire les distances de chute libre lors du transfert de la charge.
Larmes chaudes (fissuration à chaud)
En dessous de la température du solidus, des fissures à chaud se sont formées dans la pièce moulée semi-solide, car les contraintes de contraction thermique n'ont pas pu être absorbées dans la pièce moulée soumise à des contraintes. Ces fissures peuvent être internes ou affleurer la surface.
Principales causes
- Pour éviter les changements brusques de profil et les angles vifs.
- Angles de dépouille insuffisants.
- Alliages présentant une large plage de solidification (certaines nuances d'Al-Si).
- Éjection prématurée.
Méthodes d'élimination
- Des transitions fluides et des rayons généreux dans la conception des pièces.
- Des expulsions bien menées et intervenant au bon moment.
- Utilisation, dans la mesure du possible, de compositions quasi-eutectiques pour les alliages.
- Stratégies visant à minimiser les contraintes résiduelles dans le cadre d'une solidification séquentielle.
Le soudage
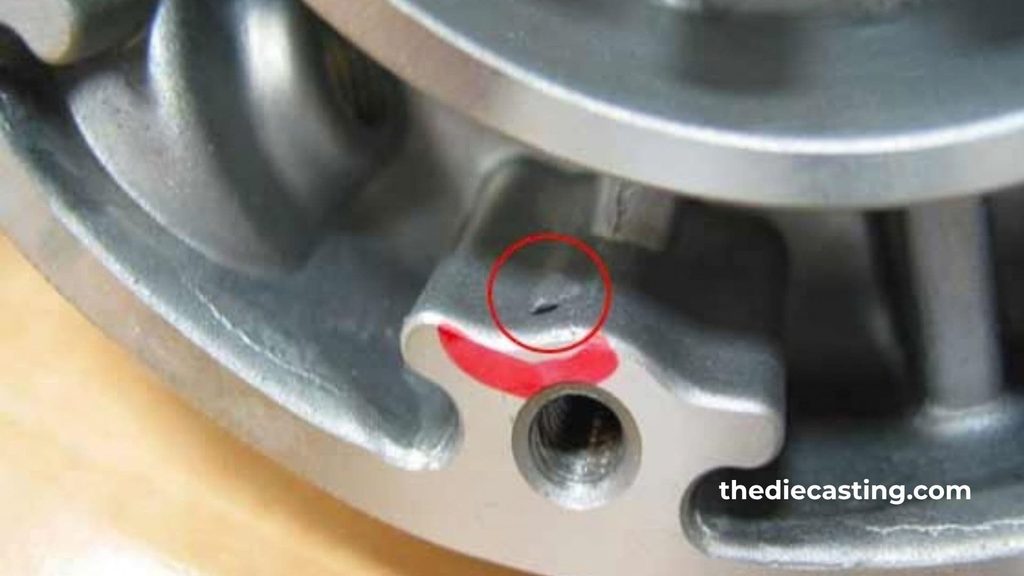
Le soudage par point se produit lorsque le revêtement protecteur est détruit et que le métal fondu alliages d'aluminium réagissent avec la surface du moule en fer, ce qui entraîne la formation de composés intermétalliques entre l'aluminium et le fer dans la pièce moulée en aluminium. Cela provoque des dommages à la surface de la pièce moulée, ainsi que l'usure du moule et des temps d'arrêt de production.
Principales causes
- Le revêtement ne résiste pas à la dégradation ou n'est pas suffisamment épais.
- Chaleur intense à la surface de la matrice
- Une teneur insuffisante en fer dans l'alliage.
Méthodes d'élimination
- Application et contrôles réguliers des revêtements des matrices (y compris les revêtements nanocéramiques DYCOTE SAFEGUARD).
- Réguler la température des cœurs et des circuits de refroidissement.
- Maintenir la composition de la fonte d'alliage conformément aux spécifications requises.
Rugosité de surface et bavures
Si la surface est trop rugueuse, cela augmentera la quantité de matière à usiner et entraînera une usure des outils. L'élimination des bavures (fines languettes de métal au niveau des lignes de joint ou des empreintes de noyau) s'effectue manuellement et peut entraîner des défauts dimensionnels.
Principales causes
- Surfaces de séparation de la matrice usées.
- Une pression trop forte sur le métal ou une force de serrage insuffisante.
- Entretien insuffisant des matrices.
Méthodes d'élimination
- Inspection et remise en état régulières des faces de coupe.
- Configurer correctement le système de serrage de la machine.
- Conception optimisée de la ligne de joint.
Inclusions de scories / de résidus de fusion
Les particules non métalliques ou les scories oxydées restent piégées dans la pièce moulée, formant ainsi des croûtes irrégulières ou des poches, ce qui réduit les propriétés mécaniques et rend les pièces difficiles à usiner.
Principales causes
- Matériaux de charge encrassés.
- L'écumage ne se fait pas correctement après le raffinage.
- Scories de surface entraînées dans le flux de métal par la turbulence.
Méthodes d'élimination
- Faible taux de chargement des pièces propres et faible taux de rebuts.
- Un fluxage correct et un temps de repos suffisant après le processus d'affinage.
- Utilisation de tamis filtrants dans le système de roues.
Porosité de type « pinhole »
Les trous d'épingle sont de nombreux petits trous répartis de manière uniforme qui apparaissent principalement après l'usinage. Ils sont difficiles à détecter à l'aide d'une radiographie classique.
Principales causes
- Faire fondre le matériau contaminé ou surchauffé qui absorbe trop d'hydrogène.
- Absence de dégazage du produit pendant une période prolongée.
- L'injection s'effectue en pulvérisant le matériau en fines gouttelettes.
Méthodes d'élimination
- Un contrôle rigoureux des matières premières et l'utilisation en temps opportun de métal dégazé.
- Gestion précise de la température
- Repenser correctement la conception du système d'alimentation afin d'éviter l'atomisation.
Fuite (défaillance fonctionnelle)
Une fuite n'est pas en soi un défaut primaire, mais plutôt une conséquence fonctionnelle critique résultant de la porosité, des fissures ou du fluage à froid interconnectés qui forment des voies de fuite à travers la paroi. C'est lors de l'essai de pression que la défaillance est mise en évidence.
Principales causes
- Toute combinaison de porosité gazeuse ou de porosité de retrait formant des réseaux continus.
- Des sensations de froid intense ou de picotements dans le corps.
Méthodes d'élimination
- Corrigez les mécanismes énumérés ci-dessus afin de remédier aux problèmes de porosité ou de fissuration sous-jacents.
- Essayez de rendre la structure plus dense en augmentant la pression d'intensification.
- Si l'imprégnation n'est pas nécessaire pour les applications critiques, il est possible de l'opter pour d'autres applications.
Fragilité
La fragilité se manifeste par une rupture soudaine accompagnée d'une faible déformation plastique. Elle est due à un grain grossier ou trop fin, à une teneur élevée en impuretés ou à la présence d'un film d'oxyde servant de point de départ aux fissures.
Principales causes
- Toute surchauffe ou maintien trop long de la masse fondue.
- Les teneurs en fer, en zinc ou en cuivre ne sont pas conformes aux spécifications.
- Un refroidissement rapide entraîne la formation de microstructures très fragiles.
Méthodes d'élimination
- Contrôle rigoureux de la température et de la composition
- Pratiques d'affinage du grain
- Vitesses de refroidissement optimisées
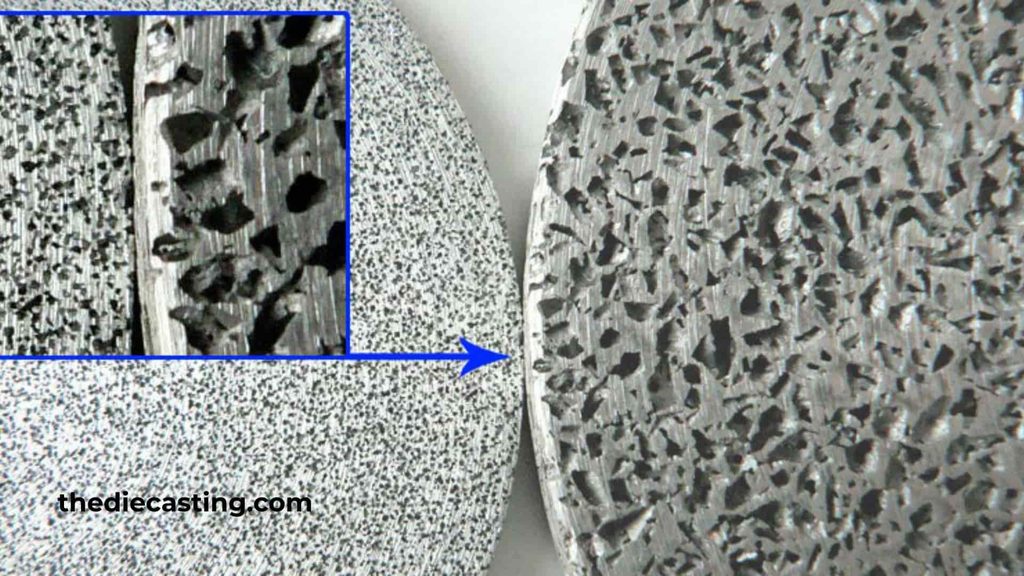
Tableau récapitulatif des défauts courants de la coulée d'aluminium
| Défaut | Aspect caractéristique | Catégorie de cause principale | Mesure corrective clé |
| Porosité du gaz | Vides sphériques lisses | Qualité de la masse fondue / purge | Dégazage rotatif + optimisation de la purge |
| Rétrécissement porosité | Vides irréguliers et rugueux | Alimentation/solidification | Montées, refroidissements, solidification directionnelle |
| Fermeture à froid | Coutures apparentes | Température / vitesse de remplissage | Augmenter les températures, équilibrer la régulation des vannes |
| Fautes de frappe | Sections incomplètes | Fluidité/revêtement | Revêtements isolants, remplissage plus rapide |
| Inclusions d'oxyde / bifilm | Couches minces, facteurs déclencheurs de fatigue | Turbulence / gestion de la fusion | Remplissage laminaire, fluxage, filtration |
| Larmes chaudes | Fissures proches du solidus | Contrainte/conception | Angles de dessin, transitions fluides |
| Soudure de puces | Métal collé à la matrice | Dégradation du revêtement | Entretien régulier du revêtement des matrices |
| Reflets et rugosité | Ailerons au niveau de la ligne de joint | État/pression de la matrice | Entretien des matrices, contrôle du serrage |
| Inclusions de scories | Particules irrégulières | Fusion impure | Prélèvement frauduleux, prélèvement en toute régularité |
| Sténopés | Vides finement dispersés | Réabsorption de l'hydrogène | Utilisation optimale de la matière fondue, contrôle de la température |
| Fuite | Échec de l'essai de pression | Porosité interconnectée | Éliminer les sources de porosité des racines |
| Fragilité | Fracture soudaine | Structure du grain / impuretés | Composition et régulation du refroidissement |
Impact de ces défauts sur le secteur du moulage sous pression
Les défauts dans les pièces moulées en aluminium entraînent des coûts économiques et opérationnels élevés. Le coût apparent de la ferraille ne représente qu'une fraction de ce montant ; l'énergie nécessaire à la fusion de l'alliage, le temps de moule perdu, la main-d'œuvre mobilisée pour l'inspection et la retouche, ainsi que les retards de livraison viennent tous s'ajouter au coût réel. Dans le cadre d’une production HPDC à grand volume, il suffit d’une légère augmentation de la quantité de rebuts pour anéantir les marges sur les pièces automobiles et électroniques à parois minces.
Il existe également des coûts indirects, tels que l'atteinte à la réputation. Les fuites et la fatigue sont des critères essentiels pour les acheteurs des secteurs automobile et aérospatial, car elles peuvent entraîner des pénalités contractuelles lorsque les fuites sont quasi nulles et que la résistance à la fatigue est élevée. Ces processus ont également un impact négatif sur la durée de vie des matrices, augmentant le coût de remplacement de l'outillage de 15 à 20% dans les ateliers mal contrôlés.
D'un autre côté, il faut voir le bon côté des choses : les fonderies qui s'efforcent systématiquement de s'attaquer aux causes profondes — en traitant la masse fondue, en recourant à une conception basée sur la simulation et en mettant en place un contrôle rigoureux des processus — parviennent régulièrement à maintenir leurs taux de rebut en dessous de 2%. Cette capacité apparaît comme un facteur de différenciation concurrentiel, alors que les équipementiers réduisent le nombre de leurs fournisseurs et se tournent vers des fournisseurs intégrés axés sur la qualité. Outre les pénalités associées aux défauts non maîtrisés, les tendances du secteur vers des parois plus fines, des pièces moulées structurelles à haute intégrité et le développement durable renforcent encore davantage l’intérêt de maîtriser ces défauts.
Cadre pratique de prévention
L'amélioration de la réduction des défauts repose sur quatre principes parallèles :
- Qualité de la masse fondue: dégazage, fluxage, filtration et surveillance de la teneur en hydrogène.
- État de la matrice / du moule: l'intégrité du revêtement, la ventilation, le contrôle de la température et l'entretien.
- Paramètres de processus: température de coulée, profil de remplissage, pression d'intensification, contrôle de la solidification.
- Conception et simulation: sections uniformes, alimentation adaptée et essais virtuels du processus avant la fabrication des outils
Questions fréquemment posées
Quels sont les 5 défauts les plus courants liés au moulage ?
Parmi les cinq défauts les plus courants dans la coulée d'aluminium, on trouve la porosité gazeuse, la porosité de retrait, les inclusions d'oxyde et les défauts de coulée à froid, ainsi que les fissures à chaud.
Comment détecter les défauts de moulage ?
L'inspection visuelle et le contrôle par ressuage sont utilisés pour détecter les défauts superficiels. Les défauts internes sont mis en évidence par radiographie aux rayons X, contrôle par ultrasons ou sectionnement destructif. Des essais de pression (à l'air, à l'eau ou à l'huile) sont effectués pour vérifier l'étanchéité fonctionnelle. Cette vérification est confirmée par une mesure de densité supplémentaire et/ou un examen métallographique.
Quelles sont les causes les plus probables d'un défaut de coulée ?
Les causes les plus courantes sont l'hydrogène dissous, une alimentation inadéquate pendant la solidification, un écoulement turbulent du métal, des températures incorrectes de la masse fondue et/ou de la matrice, un revêtement ou une ventilation insuffisants de la matrice, ainsi qu'une conception de la matrice entraînant des concentrations de contraintes ou des points chauds.
Quels sont les différents types de défauts de coulée ?
Les défauts sont généralement classés en défauts métallurgiques (porosité, inclusions, fragilité) et en défauts thermiques (fissures à chaud, soudures froides), moisissure- les défauts de matière (dans le moulage au sable) et les défauts de forme (bavures, défauts de coulée, défauts d'alignement). Les principales catégories dans l'aluminium coulée sont la porosité, les inclusions et les fissures de solidification.
Existe-t-il un moyen de réparer les défauts de moulage de l'aluminium par imprégnation ?
L'imprégnation à la résine permet de colmater les petites porosités interconnectées dans le cadre d'applications à pression non critique, mais elle peut constituer un traitement secondaire. La solution à long terme reste le contrôle des processus, également appelé « processus de la cause première ».
Quel est le lien entre le revêtement des puces et les taux de défauts ?
Les revêtements isolants tels que DYCOTE réduisent les pertes thermiques, améliorent la fluidité et empêchent le soudage. Une application régulière et un renouvellement du revêtement en temps opportun permettent de réduire directement les défauts de coulée, les soudures à froid et les défauts de soudage des puces.
Conclusion
Tous les défauts courants de la coulée d'aluminium (tels que la porosité due aux gaz et au retrait, les défauts de soudure à froid, les défauts de coulée, les inclusions d'oxyde, les fissures à chaud, le soudage du moule, les bavures, les inclusions de scories, les piqûres, les fuites et la fragilité) ont des causes communes : une attention insuffisante portée à la qualité de la masse fondue, à l'état du moule, aux paramètres de processus et à la conception des pièces. Chaque défaut a une cause métallurgique et opérationnelle connue, et chaque défaut peut être systématiquement éliminé ou réduit.
Un programme de prévention des défauts n'est pas une solution ponctuelle, mais une méthode de travail mise en œuvre au quotidien, visant à réduire les rebuts, à prolonger la durée de vie des moules et à garantir une fiabilité répondant aux exigences des clients actuels des secteurs de l'automobile, de l'aérospatiale et de l'industrie. La meilleure voie vers la qualité et la compétitivité consiste à rester concentré sur les principes fondamentaux de la coulée d'aluminium tout au long du processus.