
Η χύτευση αλουμινίου εξακολουθεί να αποτελεί μία από τις πιο διαδεδομένες τεχνικές κατασκευής για πολύπλοκα, ελαφριά και ανθεκτικά εξαρτήματα στους κλάδους της αυτοκινητοβιομηχανίας, της αεροδιαστημικής, των συστημάτων θέρμανσης, εξαερισμού και κλιματισμού (HVAC), της ηλεκτρονικής και των βιομηχανικών μηχανημάτων. Η χαμηλή πυκνότητα, η θερμική αγωγιμότητα, η αντοχή στη διάβρωση και η δυνατότητα ανακύκλωσης συγκαταλέγονται στα πολλά πλεονεκτήματά του, καθιστώντας το ένα απαραίτητο υλικό. Ωστόσο, η διαδικασία είναι επιρρεπής σε ελαττώματα που μπορούν να οδηγήσουν σε ανεπιθύμητες δομικές αποκλίσεις, υπερβολικά απορρίμματα και αυξημένο κόστος.
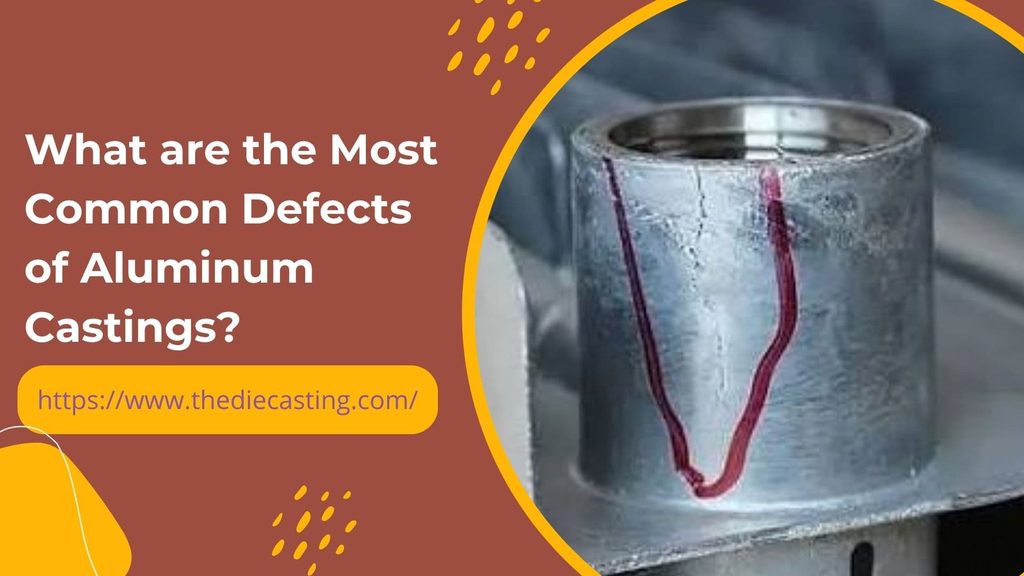
Για να διατηρηθεί το ποσοστό των απορριμμάτων κάτω από το 2% και να διασφαλιστεί η σταθερή ποιότητα των εξαρτημάτων, είναι σημαντικό το χυτήριο να γνωρίζει τα πιο συνηθισμένα ελαττώματα χύτευσης, τις αιτίες τους και τον τρόπο με τον οποίο μπορούν να εξαλειφθούν. Το παρόν άρθρο καλύπτει πάνω από 10 συνηθισμένα ελαττώματα, εξηγεί πώς προκύπτουν και προσφέρει πρακτικούς ελέγχους, πίνακες, συνήθεις μεθόδους πρόληψης, καθώς και πληροφορίες για τον τρόπο με τον οποίο επηρεάζουν τον κλάδο στο σύνολό του.
Τι είναι ένα ελάττωμα χύτευσης αλουμινίου;
Ελαττώματα στο Χύτευση αλουμινίου είναι ελαττώματα που σχηματίζονται κατά τη διαδικασία της τήξης, της χύτευσης, της στερεοποίησης ή της μεταγενέστερης επεξεργασίας. Μπορούν να είναι εσωτερικά (ορατά μόνο μετά την κοπή ή τη λήψη ακτινογραφίας) ή εξωτερικά. Πολλά εσωτερικά ελαττώματα μπορούν να δημιουργήσουν διαδρομές διαρροής, να μειώσουν τη διάρκεια ζωής υπό κόπωση ή να προκαλέσουν πρόωρη αστοχία υπό πίεση· ωστόσο, τα επιφανειακά ελαττώματα μπορεί να είναι αποδεκτά ή όχι.
Τα ελαττώματα συνήθως δεν οφείλονται σε μία μόνο αιτία. Προκαλούνται από την αλληλεπίδραση διαφόρων παραγόντων, όπως η ποιότητα του τετηγμένου υλικού, ο σχεδιασμός της μήτρας ή μούχλα, τη θερμοκρασία τήξης, την πίεση, τον ρυθμό πλήρωσης και τη συμπεριφορά του χειριστή. Συνεπώς, πρέπει να ληφθούν υπόψη και οι 4 αυτοί παράγοντες προκειμένου να επιτευχθεί αποτελεσματικός έλεγχος.
Τα πιο συνηθισμένα ελαττώματα στα χυτά αλουμινίου
Παρακάτω παρατίθενται τα 10 και πλέον ελαττώματα που παρατηρούνται συχνότερα στη χύτευση με βαρύτητα (GDC), στη χύτευση υπό υψηλή πίεση (HPDC) και στη χύτευση σε άμμο των κραμάτων αλουμινίου.
Πορώδες αερίου
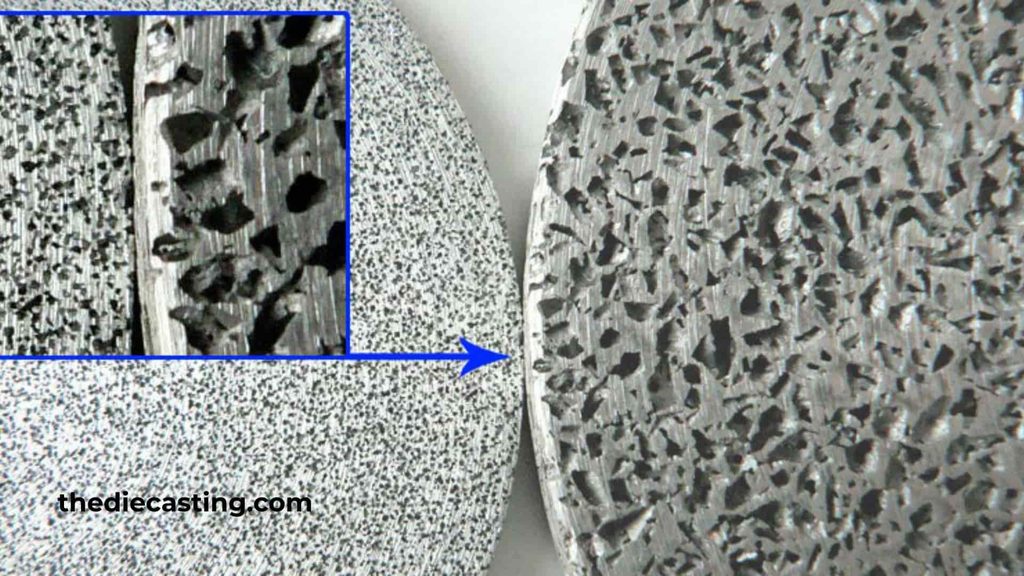
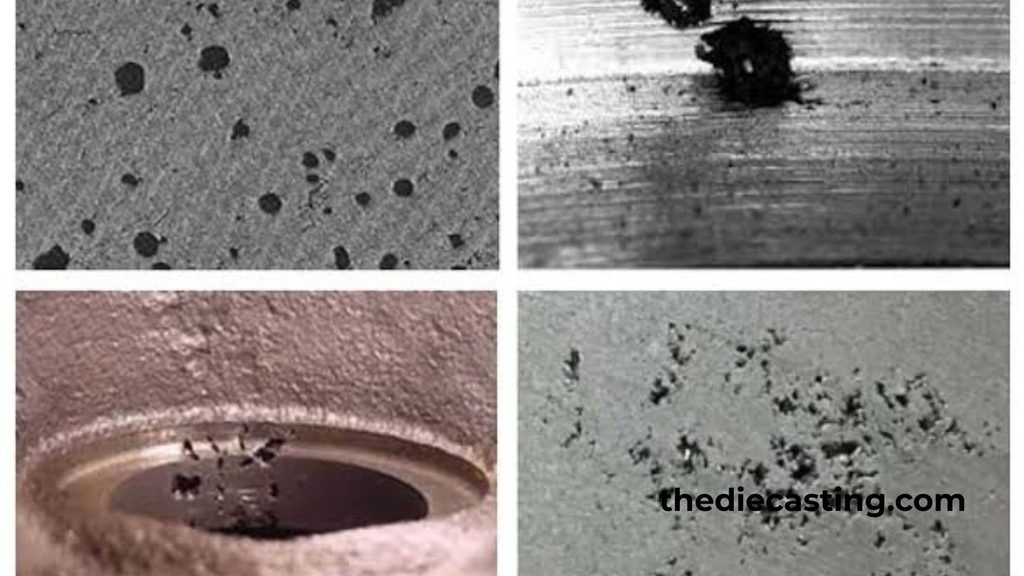
Η πορώδης δομή του αερίου θα εμφανίζεται ως σχετικά ομαλά, στρογγυλά ή ελλειπτικά κενά. Το υδρογόνο αποτελεί την κύρια αιτία, καθώς είναι το μόνο αέριο που είναι ιδιαίτερα διαλυτό στο λιωμένο αλουμίνιο. Η παρουσία υγρασίας στην ατμόσφαιρα, τα υγρά υλικά φόρτωσης, τα μολυσμένα ρευστοποιητικά ή οι ανεπαρκώς ξηραμένες επενδύσεις του κλιβάνου εκθέτουν το μέταλλο σε υδρογόνο, το οποίο εναποτίθεται καθώς το μέταλλο στερεοποιείται.
Κύριες αιτίες
- Ανεπαρκής απαέρωση του τήγματος.
- Όταν η έκχυση είναι τυρβώδης, με αποτέλεσμα να παρασύρεται αέρας.
- Υπερβολική ποσότητα ουσίας αποκόλλησης ή υγρασία στο καλούπι.
- Ανεπαρκής εξαερισμός του καλουπιού.
Μέθοδοι απομάκρυνσης
- Προεπεξεργασία μέσω περιστροφικής απαέρωσης πριν από τη χύτευση με αδρανές αέριο (αργό ή άζωτο).
- Δοκιμές υδρογόνου με δοκιμές μειωμένης πίεσης.
- Η χρήση ελεγχόμενων ταχυτήτων πλήρωσης και σχεδιασμού στρωτής ροής. Εφαρμογή ελεγχόμενων ταχυτήτων πλήρωσης και σχεδιασμού στρωτής ροής.
- Πλήρης ξήρανση των επενδύσεων των κλιβάνων και των θαλάμων φόρτισης.
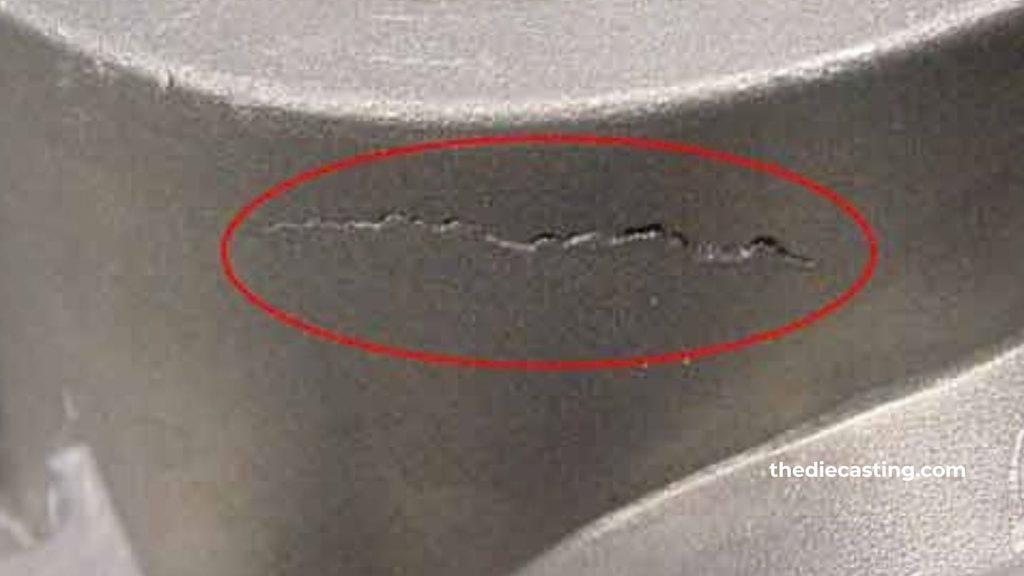
Πορώδες λόγω συρρίκνωσης / Κοιλότητες λόγω συρρίκνωσης
Η πορώδης συρρίκνωσης χαρακτηρίζεται από ακανόνιστα κενά με τραχιά τοιχώματα, τα οποία συνήθως εμφανίζονται στα σημεία που στερεοποιούνται τελευταία, όπως σε σημεία μεγάλου πάχους, θερμικά κέντρα ή σημεία υψηλής θερμοκρασίας κοντά στις εισόδους. Η συρρίκνωση του αλουμινίου κατά τη χύτευση είναι 6-7% κατά τη στερεοποίηση, και θα προκύψουν κενά εάν δεν εξασφαλιστεί η κατάλληλη τροφοδοσία.
Κύριες αιτίες
- Ακατάλληλα ανυψωτικά ή λανθασμένα συστήματα τροφοδοσίας.
- Όσο υψηλότερη είναι η θερμοκρασία χύτευσης, τόσο μεγαλύτερη είναι η συνολική συρρίκνωση.
- Σημεία υπερθέρμανσης λόγω μη ομοιόμορφου πάχους τοιχώματος.
- Πρόωρη κατάψυξη των πυλών που διακόπτουν την τροφοδοσία μετάλλου.
Μέθοδοι απομάκρυνσης
- Σωστή τοποθέτηση των διαύλων και των ανυψωτικών αγωγών για την κατευθυνόμενη στερεοποίηση.
- Τοπική θέρμανση (θερμοκρασίες) σε λεπτά τμήματα.
- Βελτιστοποίηση της πίεσης εντατικοποίησης στην HPDC.
- Υπολογιστικά προγράμματα (ProCAST, MAGMAsoft) για την πρόβλεψη και την εξάλειψη των θερμών σημείων.
Κλεισίματα λόγω κρύου
Το «cold shut» είναι μια μη συγκολλημένη ένωση ή ραφή που διακρίνεται μεταξύ δύο ροών μετάλλου. Οι μπροστινές άκρες έχουν σκληρυνθεί εν μέρει πριν από την επαφή.
Κύριες αιτίες
- Η θερμοκρασία του χυτού ή του καλουπιού είναι χαμηλή.
- Χαμηλή ταχύτητα πλήρωσης.
- Νεκρή ζώνη λόγω μη ισορροπημένης ρύθμισης της πύλης.
- Μέθοδοι αποκλεισμού.
- Αυξήστε τη θερμοκρασία χύτευσης εντός του επιτρεπόμενου εύρους για το συγκεκριμένο κράμα.
- Η θερμότητα μειώνεται μέχρι τη θερμοκρασία λειτουργίας.
- Επανασχεδιασμός και αναδιαμόρφωση του συστήματος διανομής για ταυτόχρονη και ισορροπημένη πλήρωση.
- Όπου το επιτρέπει ο σχεδιασμός της μήτρας, αυξήστε την ταχύτητα πλήρωσης.
Παρεκκλίσεις
Το χύτευση σε μήτρες Τα προϊόντα που προκύπτουν από τα σφάλματα χύτευσης είναι ατελή, πράγμα που σημαίνει ότι η κοιλότητα δεν έχει γεμίσει πλήρως. Οι αιτίες είναι πολύ παρόμοιες με αυτές των κρύων κλεισίματος.
Κύριες αιτίες
- Εάν η θερμοκρασία ή η ταχύτητα του μετάλλου είναι πολύ χαμηλή.
- Εάν τα τμήματα είναι λεπτά ή απέχουν πολύ μεταξύ τους, θεωρούνται τμήματα “πρώιμου παγετού”.
- Κακή επίστρωση του καλουπιού, η οποία επιτρέπει υπερβολικά γρήγορη απώλεια θερμότητας.
Μέθοδοι απομάκρυνσης
- Εφαρμόστε μονωτικές επικαλύψεις μήτρων, όπως το DYCOTE, για τη διατήρηση της ροής του υγρού.
- Ελαχιστοποιήστε το πάχος της επίστρωσης και την ποσότητα εφαρμογής.
- Βελτιστοποιήστε τη ροή υλικού για να επιταχύνετε τη μεταφορά μετάλλου στα λεπτά τμήματα.
- Διατηρήστε σταθερή τη θερμοκρασία του καλουπιού.
Εγκλείσματα οξειδίου και διπλά στρώματα
Το αλουμίνιο τήκεται και οξειδώνεται αμέσως, σχηματίζοντας ένα πολύ λεπτό και ανθεκτικό στρώμα οξειδίου. Αυτά τα στρώματα εγκλωβίζονται στο λιωμένο υλικό κατά τη διάρκεια της τυρβώδους μεταφοράς και μετατρέπονται σε σχεδόν ανεπαίσθητα ελαττώματα που λειτουργούν ως εστίες ρωγμών ή διπλά στρώματα.
Κύριες αιτίες
- Ρίψη ή μεταφορά με κουτάλα που προκαλεί στροβιλισμό.
- Λερωμένη επιφάνεια τήξης και ανεπαρκής χρήση ροής.
- Φορτισμένο ή παλαιό υλικό που έχει υποστεί χημική ή φυσική φθορά.
Μέθοδοι απομάκρυνσης
- Χύσιμο με κουτάλες από τον πυθμένα, κλίση του GDC ή διαδικασίες χαμηλής πίεσης για στρωτή πλήρωση.
- Η τακτική χρήση ροών τύπου COVERAL.
- Οι διαδικασίες διήθησης και απομάκρυνσης του αφρού κατά την τήξη.
- Μείωση των αποστάσεων ελεύθερης πτώσης κατά τη μεταφορά του φορτίου.
Θερμά δάκρυα (Θερμική ρωγμάτωση)
Κάτω από τη θερμοκρασία στερεοποίησης, έχουν εμφανιστεί θερμικές ρωγμές στο ημιστερεό χυτό, καθώς οι τάσεις θερμικής συστολής δεν μπόρεσαν να απορροφηθούν στο περιορισμένο χυτό. Οι ρωγμές μπορεί να είναι είτε εσωτερικές είτε επιφανειακές.
Κύριες αιτίες
- Για να αποφευχθούν απότομες αλλαγές τμημάτων και απότομες γωνίες.
- Ακατάλληλες γωνίες ρεύματος.
- Κράματα με ευρύ φάσμα στερεοποίησης (ορισμένες ποιότητες Al-Si).
- Πρόωρη εκτόξευση.
Μέθοδοι απομάκρυνσης
- Ομαλές μεταβάσεις και μεγάλες ακτίνες στο σχεδιασμό εξαρτημάτων.
- Κατάλληλα σχεδιασμένες και χρονικά συντονισμένες αποβολές.
- Χρήση σχεδόν ευτηκτικών συνθέσεων για κράματα, όπου αυτό είναι εφικτό.
- Στρατηγικές για την ελαχιστοποίηση της υπολειμματικής τάσης μέσω της διαδοχικής στερεοποίησης.
Συγκόλληση με κράμα
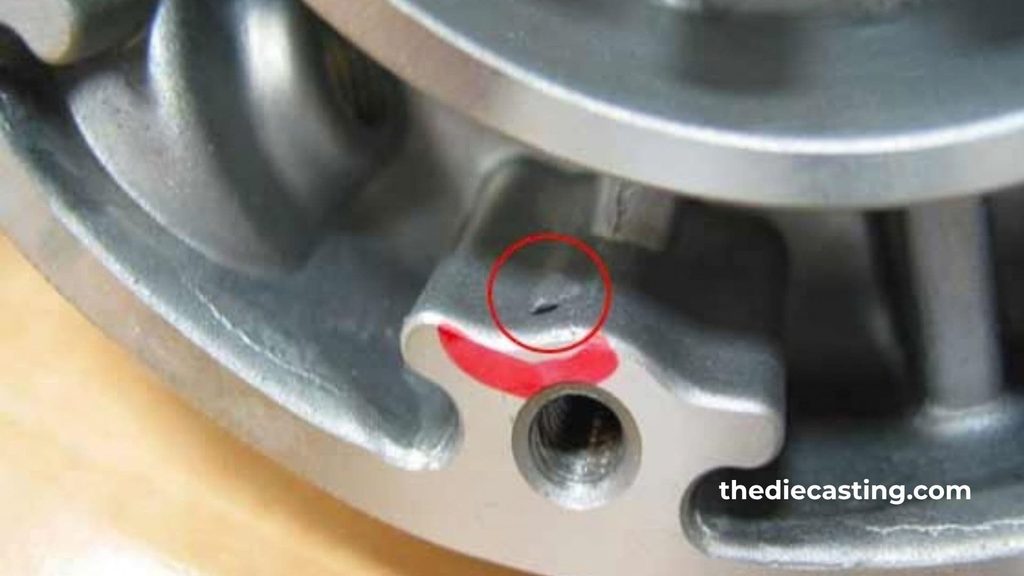
Η συγκόλληση με κράμα προκαλείται όταν καταστραφεί η προστατευτική επίστρωση και το λιωμένο κράματα αλουμινίου αντιδρούν με την επιφάνεια του σιδηρούχου καλουπιού, δημιουργώντας διαμεταλλικές ενώσεις μεταξύ του αλουμινίου και του σιδήρου κατά τη χύτευση αλουμινίου. Αυτό προκαλεί ζημιά στην επιφάνεια του χυτού, καθώς και φθορά του καλουπιού και διακοπή της παραγωγής.
Κύριες αιτίες
- Η επικάλυψη δεν αντέχει στη φθορά ή δεν έχει επαρκές πάχος.
- Υψηλή θερμοκρασία της επιφάνειας της μήτρας
- Έλλειψη σιδήρου στο κράμα.
Μέθοδοι απομάκρυνσης
- Τακτική εφαρμογή και έλεγχος των επιστρώσεων των καλουπιών (συμπεριλαμβανομένων των νανοκεραμικών επιστρώσεων DYCOTE SAFEGUARD).
- Ρυθμίστε τη θερμοκρασία των πυρήνων και των κυκλωμάτων ψύξης.
- Για τη διατήρηση του κράματος σιδήρου σύμφωνα με τις σωστές προδιαγραφές.
Τραχύτητα επιφάνειας και προεξοχή
Εάν η επιφάνεια είναι πολύ τραχιά, θα αυξηθεί η ποσότητα του υλικού που πρέπει να υποβληθεί σε μηχανική κατεργασία και θα προκληθεί φθορά στα εργαλεία. Η αφαίρεση των «φλας» (λεπτές μεταλλικές προεξοχές στις γραμμές διαχωρισμού/στα αποτυπώματα του πυρήνα) γίνεται χειροκίνητα και ενδέχεται να προκαλέσει διαστατική αλλοίωση.
Κύριες αιτίες
- Φθαρμένες επιφάνειες διαχωρισμού της μήτρας.
- Υπερβολική πίεση στο μέταλλο ή ανεπαρκής δύναμη σύσφιξης.
- Ανεπαρκής συντήρηση των καλουπιών.
Μέθοδοι απομάκρυνσης
- Τακτική επιθεώρηση και αναγόμωση των επιφανειών κοπής.
- Ρυθμίστε σωστά τη διάταξη σύσφιξης του μηχανήματος.
- Βελτιστοποιημένος σχεδιασμός γραμμής διαχωρισμού.
Ενσωματώσεις σκωρίας / υπολειμμάτων
Τα μη μεταλλικά σωματίδια ή η οξειδωμένη σκωρία παγιδεύονται στο χυτό, σχηματίζοντας ακανόνιστες κρούστες ή κοιλότητες, οι οποίες μειώνουν τις μηχανικές ιδιότητες και δυσχεραίνουν την κατεργασία των εξαρτημάτων.
Κύριες αιτίες
- Λερωμένα υλικά φόρτισης.
- Δεν αποχωρίζεται καλά το λίπος μετά τη διύλιση.
- Επιφανειακά σκουριά που παρασύρονται στο ρεύμα του μετάλλου λόγω στροβιλισμού.
Μέθοδοι απομάκρυνσης
- Χαμηλός λόγος φόρτισης των καθαρών υλικών και χαμηλός λόγος επιστροφής απορριμμάτων.
- Σωστή εφαρμογή ροής και επαρκής χρόνος παραμονής μετά τη διαδικασία εξευγενισμού.
- Χρήση φίλτρων στο σύστημα των πτερυγίων.
Πορώδες τύπου «pinhole»
Οι μικροοπές είναι πολλές μικρές, ομοιόμορφα κατανεμημένες οπές που εμφανίζονται κυρίως μετά τη μηχανική κατεργασία. Είναι δύσκολο να εντοπιστούν με τις συνήθεις ακτίνες Χ.
Κύριες αιτίες
- Λιώστε το υλικό που έχει μολυνθεί ή έχει υπερθερμανθεί και απορροφά υπερβολική ποσότητα υδρογόνου.
- Η μη αποαεριοποίηση του προϊόντος για μεγάλο χρονικό διάστημα.
- Η έγχυση πραγματοποιείται με την ψεκαστική διασπορά του υλικού σε μικρά σωματίδια.
Μέθοδοι απομάκρυνσης
- Αυστηρός έλεγχος των πρώτων υλών και έγκαιρη χρήση απαεριωμένου μετάλλου.
- Ακριβής ρύθμιση της θερμοκρασίας
- Ανασχεδιάστε κατάλληλα το σύστημα τροφοδοσίας ώστε να αποφεύγεται ο ψεκασμός.
Διαρροή (Λειτουργική βλάβη)
Η διαρροή δεν αποτελεί από μόνη της πρωταρχικό ελάττωμα, αλλά μάλλον ένα κρίσιμο λειτουργικό αποτέλεσμα της αλληλοσυνδεόμενης πορώδους, των ρωγμών ή της ψυχρής ροής που σχηματίζονται μέσω των διαδρομών διαρροής στα τοιχώματα. Όταν πραγματοποιείται η δοκιμή πίεσης, αποκαλύπτεται η αστοχία.
Κύριες αιτίες
- Οποιοσδήποτε συνδυασμός πορώδους λόγω αερίου ή συρρίκνωσης που δημιουργεί συνεχή δίκτυα.
- Εκρήξεις ή σημεία έντονου κρύου στο σώμα.
Μέθοδοι απομάκρυνσης
- Διορθώστε τους μηχανισμούς που αναφέρονται παραπάνω, προκειμένου να επιλύσετε το υποκείμενο πρόβλημα του πορώδους ή των ρωγμών.
- Προσπαθήστε να αυξήσετε την πυκνότητα της δομής αυξάνοντας την πίεση ενίσχυσης.
- Εάν η εμποτισμός δεν απαιτείται για κρίσιμες εφαρμογές, είναι δυνατό να επιλεγεί για άλλες εφαρμογές.
Ευθραυστότητα
Η ευθραυστότητα εκδηλώνεται ως ξαφνική θραύση με ελάχιστη πλαστική παραμόρφωση. Προκαλείται από χονδρόκοκκο ή υπερβολικά λεπτόκοκκο υλικό, υψηλό επίπεδο προσμείξεων ή στρώμα οξειδίου που λειτουργεί ως σημείο εκκίνησης ρωγμών.
Κύριες αιτίες
- Οποιαδήποτε υπερθέρμανση ή παρατεταμένη διατήρηση της θερμοκρασίας του τετηγμένου υλικού.
- Τα επίπεδα σιδήρου, ψευδαργύρου ή χαλκού δεν πληρούν τις προδιαγραφές.
- Η ταχεία ψύξη προκαλεί πολύ εύθραυστες μικροδομές.
Μέθοδοι απομάκρυνσης
- Αυστηρός έλεγχος της θερμοκρασίας και της σύνθεσης
- Πρακτικές βελτίωσης της υφής
- Βελτιστοποιημένοι ρυθμοί ψύξης
Συνοπτικός πίνακας κοινών ελαττωμάτων χύτευσης αλουμινίου
| Ελάττωμα | Τυπική εμφάνιση | Κατηγορία πρωταρχικής αιτίας | Βασική διορθωτική ενέργεια |
| Πορώδες αερίου | Λεία σφαιρικά κενά | Ποιότητα τήξης/εξαερισμός | Περιστροφική απαέρωση + βελτιστοποίηση εξαερισμού |
| Πορώδες συρρίκνωσης | Ακανόνιστα, τραχιά κενά | Τροφοδοσία/στερεοποίηση | Ανυψώσεις, ψύξεις, κατευθυντική στερεοποίηση |
| Κρύο κλείνει | Ορατές ραφές | Θερμοκρασία / ταχύτητα πλήρωσης | Αύξηση θερμοκρασιών, ρύθμιση της ροής |
| Παρεκκλίσεις | Ατελή τμήματα | Ρευστότητα/επίστρωση | Μονωτικές επικαλύψεις, ταχύτερη πλήρωση |
| Εγκλείσματα οξειδίου / διπλού φιλμ | Λεπτές μεμβράνες, παράγοντες πρόκλησης κόπωσης | Διαχείριση αναταράξεων/τήξης | Λαμιναρή πλήρωση, ροή, διήθηση |
| Καυτά δάκρυα | Ρωγμές κοντά στο σημείο τήξης | Περιορισμός/σχεδιασμός | Γωνίες σχεδίασης, ομαλές μεταβάσεις |
| Συγκόλληση με μήτρα | Μέταλλο που έχει κολλήσει στο καλούπι | Διαβρωτική φθορά της επίστρωσης | Συνεχής συντήρηση της επίστρωσης των καλουπιών |
| Λάμψη & τραχύτητα | Πτερύγια στη γραμμή διαχωρισμού | Κατάσταση/πίεση μήτρας | Συντήρηση καλουπιών, έλεγχος σύσφιξης |
| Εγκλείσματα σκωρίας | Ακανόνιστα σωματίδια | Βρώμικη τήξη | Αποκόμιση, καθαρή χρέωση |
| Μικρές τρύπες | Μικροσκοπικά διάσπαρτα κενά | Επαναπορρόφηση υδρογόνου | Έγκαιρη χρήση της τήξης, έλεγχος θερμοκρασίας |
| Διαρροή | Αποτυχία στη δοκιμή πίεσης | Διασυνδεδεμένη πορώδης δομή | Εξάλειψη των πηγών πορώδους των ριζών |
| Ευθραυστότητα | Ξαφνικό κάταγμα | Δομή κόκκων/ακαθαρσίες | Σύνθεση και έλεγχος ψύξης |
Επίδραση αυτών των ελαττωμάτων στη βιομηχανία χύτευσης υπό πίεση
Τα ελαττώματα στα χυτά αλουμινίου συνεπάγονται υψηλό οικονομικό και λειτουργικό κόστος. Το φαινομενικό κόστος των απορριμμάτων αποτελεί μόνο ένα μικρό μέρος· η ενέργεια που καταναλώνεται για την τήξη του κράματος, ο χαμένος χρόνος χρήσης του καλουπιού, η εργασία που απαιτείται για τον έλεγχο και την επανεπεξεργασία, καθώς και η διαταραχή των χρονοδιαγραμμάτων παράδοσης, όλα αυτά συνθέτουν το πραγματικό κόστος. Στην παραγωγή HPDC μεγάλου όγκου, αρκεί μια μικρή μόνο αύξηση της ποσότητας των απορριμμάτων για να εξαφανιστούν τα περιθώρια κέρδους στα λεπτότοιχα εξαρτήματα αυτοκινήτων και ηλεκτρονικών συσκευών.
Υπάρχουν επίσης έμμεσα κόστη, όπως η ζημιά στη φήμη. Οι διαρροές και η κόπωση αποτελούν κρίσιμα ζητήματα για τους αγοραστές στον τομέα της αυτοκινητοβιομηχανίας και της αεροδιαστημικής, καθώς μπορούν να οδηγήσουν σε συμβατικές κυρώσεις όταν οι διαρροές είναι σχεδόν μηδενικές και οι επιδόσεις κόπωσης υψηλές. Αυτές οι διαδικασίες έχουν επίσης αρνητικό αντίκτυπο στη διάρκεια ζωής των καλουπιών, αυξάνοντας το κόστος αντικατάστασης των εργαλείων κατά 15-20% σε εργοστάσια με ανεπαρκή έλεγχο.
Από την άλλη πλευρά, το θετικό είναι ότι τα χυτήρια που καταβάλλουν συστηματικές προσπάθειες για την αντιμετώπιση των βασικών αιτίων —μέσω της επεξεργασίας του τήγματος, της χρήσης σχεδιασμού βασισμένου σε προσομοιώσεις και της εφαρμογής αυστηρού ελέγχου των διαδικασιών— διατηρούν συνήθως τα ποσοστά απορριμμάτων κάτω από το 2%. Η ικανότητα αυτή αναδεικνύεται σε ανταγωνιστικό πλεονέκτημα, καθώς οι κατασκευαστές πρωτότυπων εξαρτημάτων (OEM) μειώνουν τον αριθμό των προμηθευτών τους και προτιμούν ολοκληρωμένους προμηθευτές που δίνουν έμφαση στην ποιότητα. Εκτός από τις σχετικές κυρώσεις για μη ελεγχόμενα ελαττώματα, οι τάσεις του κλάδου προς λεπτότερα τοιχώματα, χυτά δομικά στοιχεία υψηλότερης ακεραιότητας και βιωσιμότητα αυξάνουν περαιτέρω τα οφέλη από την αντιμετώπιση αυτών των ελαττωμάτων.
Πλαίσιο Πρακτικής Πρόληψης
Η βελτιωμένη μείωση των ελαττωμάτων βασίζεται σε τέσσερις παράλληλες αρχές:
- Ποιότητα τήγματος: απαέρωση, εφαρμογή ροής, διήθηση και παρακολούθηση υδρογόνου.
- Κατάσταση μήτρας / καλουπιού: ακεραιότητα της επικάλυψης, εξαερισμός, έλεγχος θερμοκρασίας και συντήρηση.
- Παράμετροι διεργασίας: θερμοκρασία χύτευσης, προφίλ πλήρωσης, πίεση ενίσχυσης, έλεγχος στερεοποίησης.
- Σχεδιασμός και προσομοίωση: ομοιόμορφα τμήματα, κατάλληλη τροφοδοσία και εικονικές δοκιμές της διαδικασίας πριν από την κατασκευή των εργαλείων
Συχνές ερωτήσεις
Ποια είναι τα 5 συνηθέστερα ελαττώματα της χύτευσης;
Μεταξύ των πέντε πιο συνηθισμένων ελαττωμάτων στη χύτευση αλουμινίου συγκαταλέγονται η πορώδης λόγω αερίων, η πορώδης λόγω συρρίκνωσης, οι εγκλείσεις οξειδίου και η κρύα απόρριψη, καθώς και οι ρωγμές λόγω υψηλής θερμοκρασίας.
Πώς να ελέγξετε τα ελαττώματα χύτευσης;
Για τον εντοπισμό επιφανειακών ελαττωμάτων χρησιμοποιούνται η οπτική επιθεώρηση και η μέθοδος διείσδυσης χρωστικής ουσίας. Τα εσωτερικά ελαττώματα εντοπίζονται μέσω ακτινογραφίας, ελέγχου με υπερήχους ή καταστροφικής τομής. Για την επιβεβαίωση λειτουργικών διαρροών χρησιμοποιείται δοκιμή πίεσης (με αέρα, νερό ή λάδι). Η επιβεβαίωση αυτή γίνεται μέσω πρόσθετης μέτρησης πυκνότητας και/ή μεταλλογραφικής εξέτασης.
Ποιοι είναι οι πιο πιθανοί λόγοι για την εμφάνιση ελαττωμάτων κατά τη χύτευση;
Οι πιο συνηθισμένες αιτίες είναι το διαλυμένο υδρογόνο, η ακατάλληλη τροφοδοσία κατά τη διάρκεια της στερεοποίησης, η τυρβώδης ροή του μετάλλου, οι λανθασμένες θερμοκρασίες του τήγματος και/ή του καλουπιού, η ανεπαρκής επίστρωση ή εξαερισμός του καλουπιού, καθώς και ο σχεδιασμός του καλουπιού που προκαλεί συγκεντρώσεις τάσεων ή σημεία υπερθέρμανσης.
Ποιοι είναι οι τύποι ελαττωμάτων χύτευσης;
Τα ελαττώματα ταξινομούνται συνήθως σε μεταλλουργικά ελαττώματα (πορώδες, εγκλείσματα, ευθραυστότητα), θερμικά ελαττώματα (ρωγμές λόγω θερμότητας, κλείσιμο λόγω ψύξης), μούχλα- ελαττώματα υλικού (στη χύτευση με άμμο) και ελαττώματα σχήματος (υπερβολική χύτευση, κακοσχηματισμοί, αναντιστοιχίες). Οι κύριες κατηγορίες στο αλουμίνιο χύτευση είναι το πορώδες, τα εγκλείσματα και οι ρωγμές στερεοποίησης.
Υπάρχει τρόπος να διορθωθούν τα ελαττώματα των χυτών αλουμινίου μέσω εμποτισμού;
Ο εμποτισμός με ρητίνη θα σφραγίσει μικρές αλληλοσυνδεόμενες πορώδεις περιοχές για εφαρμογές μη κρίσιμης πίεσης, αλλά μπορεί να αποτελέσει δευτερεύουσα επεξεργασία. Η μακροπρόθεσμη λύση εξακολουθεί να θεωρείται ο έλεγχος της διαδικασίας, γνωστός ως «διαδικασία αντιμετώπισης της βασικής αιτίας».
Τι σχέση έχει η επίστρωση με τα ποσοστά ελαττωμάτων;
Οι μονωτικές επικαλύψεις, όπως το DYCOTE, μειώνουν την απώλεια θερμότητας, βελτιώνουν τη ρευστότητα και εμποδίζουν τη συγκόλληση. Η τακτική εφαρμογή και η έγκαιρη επανεπικάλυψη μειώνουν άμεσα τα σφάλματα εκτύπωσης, τα κρύα σημεία και τα ελαττώματα συγκόλλησης στο καλούπι.
Συμπέρασμα
Όλα τα συνήθη ελαττώματα της χύτευσης αλουμινίου (όπως πορώδες λόγω αερίων και συρρίκνωσης, κρύα κλείσιμο, κακή ροή, εγκλείσματα οξειδίου, θερμή ρωγμή, συγκόλληση καλουπιού, περίσσεια υλικού, εγκλείσματα σκωρίας, μικροοπές, διαρροή και ευθραυστότητα) έχουν κοινές αιτίες: ανεπαρκής προσοχή στην ποιότητα του τήγματος, στην κατάσταση του καλουπιού, στις παραμέτρους της διαδικασίας και στο σχεδιασμό του εξαρτήματος. Κάθε ελάττωμα έχει μια γνωστή μεταλλουργική και λειτουργική αιτία, και κάθε ελάττωμα μπορεί να εξαλειφθεί ή να μειωθεί συστηματικά.
Ένα πρόγραμμα πρόληψης ελαττωμάτων δεν αποτελεί μια εφάπαξ λύση, αλλά έναν τρόπο εργασίας που εφαρμόζεται καθημερινά, με στόχο τη μείωση των απορριμμάτων (SCRAP), την αύξηση της διάρκειας ζωής των καλουπιών και τη διασφάλιση αξιοπιστίας που ανταποκρίνεται στις απαιτήσεις των σημερινών πελατών των κλάδων της αυτοκινητοβιομηχανίας, της αεροδιαστημικής και της βιομηχανίας. Ο καλύτερος δρόμος προς την ποιότητα και την ανταγωνιστικότητα είναι να διατηρούμε την εστίασή μας στα βασικά στοιχεία της χύτευσης αλουμινίου καθ’ όλη τη διάρκεια της διαδικασίας.