
Aluminiumsstøbning er stadig en af de mest udbredte fremstillingsmetoder til komplekse, lette og stærke komponenter inden for bilindustrien, luftfartsindustrien, VVS-branchen, elektronikbranchen og industrimaskinindustrien. Lav densitet, varmeledningsevne, korrosionsbestandighed og genanvendelighed er blandt de mange fordele, der gør det til et uundværligt materiale. Processen er imidlertid udsat for fejl, der kan føre til uønskede strukturelle afvigelser, unødvendigt spild og øgede omkostninger.
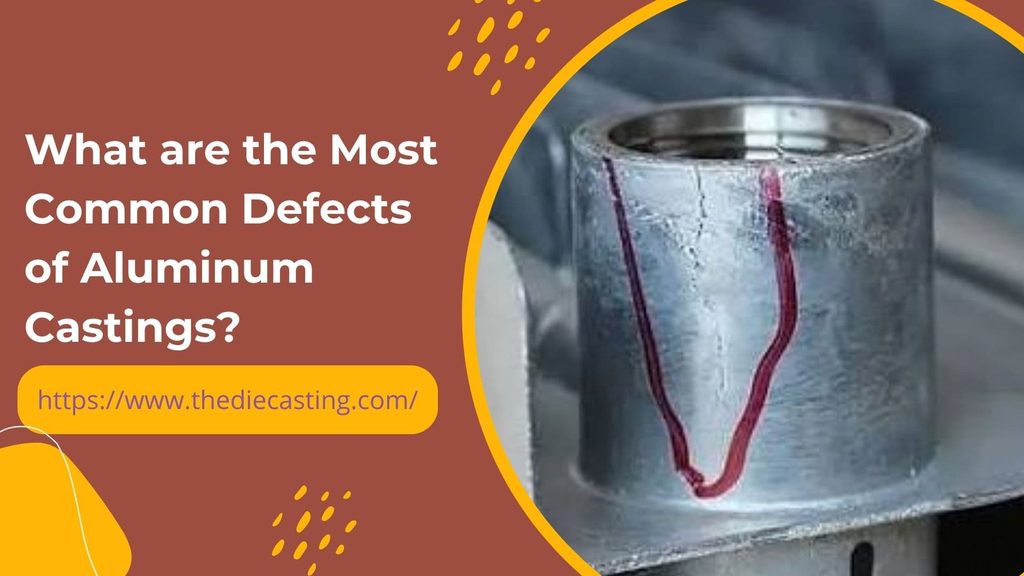
For at holde spildmængden under 2% og sikre ensartede emner er det vigtigt, at støberiet kender de mest almindelige støbefejl, deres årsager og hvordan de kan undgås. Denne artikel gennemgår over 10 almindelige fejl, forklarer, hvordan de opstår, og præsenterer praktiske kontrolforanstaltninger, oversigter, almindelige forebyggelsesmetoder samt deres indvirkning på branchen som helhed.
Hvad er en fejl i en aluminiumsstøbning?
Fejl i Støbning af aluminium er fejl, der opstår under smeltning, støbning, størkning eller efterbehandling. De kan være indre (kun synlige efter skæring eller røntgenundersøgelse) eller ydre. Mange indre fejl kan danne lækageveje, nedsætte udmattelseslevetiden eller medføre tidlig svigt under tryk; overfladefejl kan derimod være acceptable eller ikke.
Fejl opstår som regel ikke på grund af én enkelt årsag. De skyldes samspillet mellem forskellige faktorer, såsom smeltens kvalitet, matricens udformning eller skimmel, smeltetemperatur, tryk, påfyldningshastighed og operatørens adfærd. Derfor skal der tages højde for alle fire områder for at opnå en effektiv styring.
De mest almindelige fejl i aluminiumsstøbninger
Nedenfor er anført de 10 mest almindelige fejl, der forekommer ved tyngdekraftsstøbning (GDC), højtryksstøbning (HPDC) og sandstøbning af aluminiumsstøbelegeringer.
Gasporøsitet
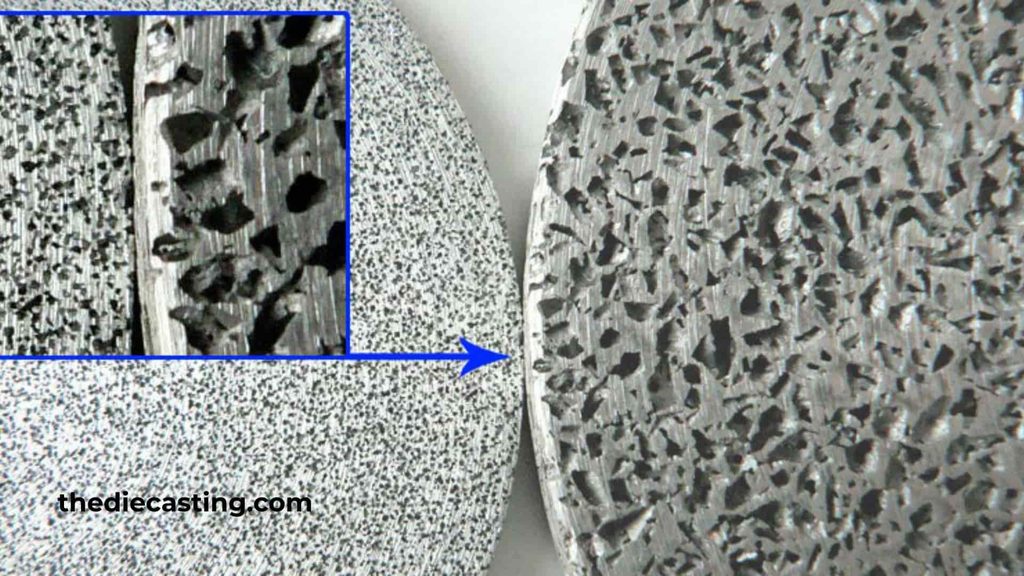
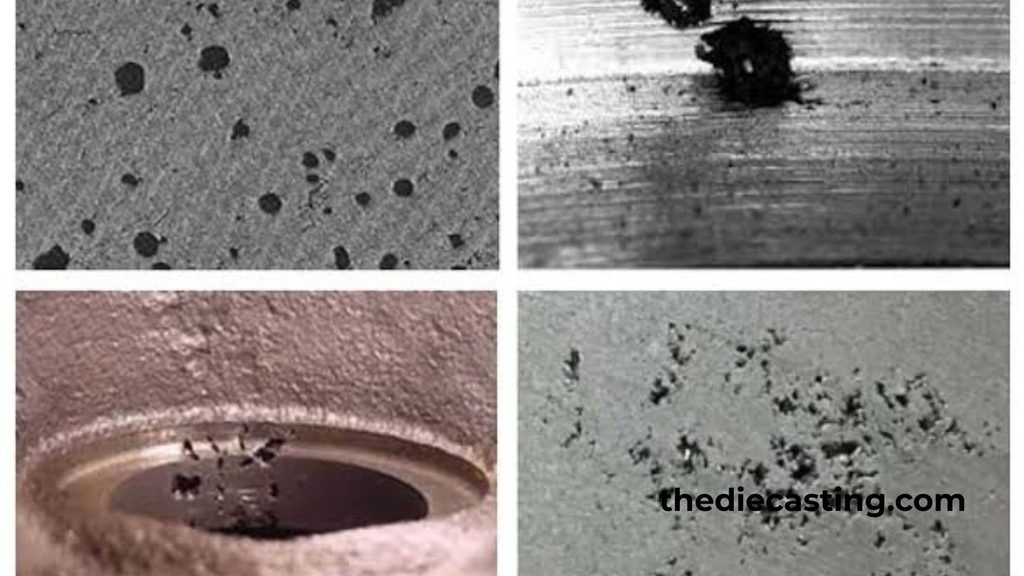
Gasporøsitet vil fremstå som relativt glatte, runde eller elliptiske hulrum. Brint er den vigtigste årsag, da det er den eneste gas, der er meget opløselig i smeltet aluminium. Tilstedeværelsen af fugt i atmosfæren, våde råmaterialer, forurenede smeltemidler eller utilstrækkeligt tørrede ovnforinger udsætter metallet for brint, der afsættes, når metallet størkner.
Hovedårsager
- Utilstrækkelig afgasning af smelten.
- Når hældningen foregår uroligt, hvilket medfører, at der inddrages luft.
- Der er for meget formfrigøringsmiddel eller fugt i formen.
- Dårlig udluftning af skimmelsvamp.
Udelukkelsesmetoder
- Forbehandling ved roterende afgasning inden støbning med en inaktiv gas (argon eller nitrogen).
- Hydrogenprøvning ved hjælp af undertryksprøvninger.
- Anvendelse af kontrollerede påfyldningshastigheder og laminært indløbsdesign. Anvendelse af kontrollerede påfyldningshastigheder og laminært indløbsdesign.
- Tørrlægning af fyld og ovnforinger fuldstændigt.
Krympeporositet / Krympehulrum
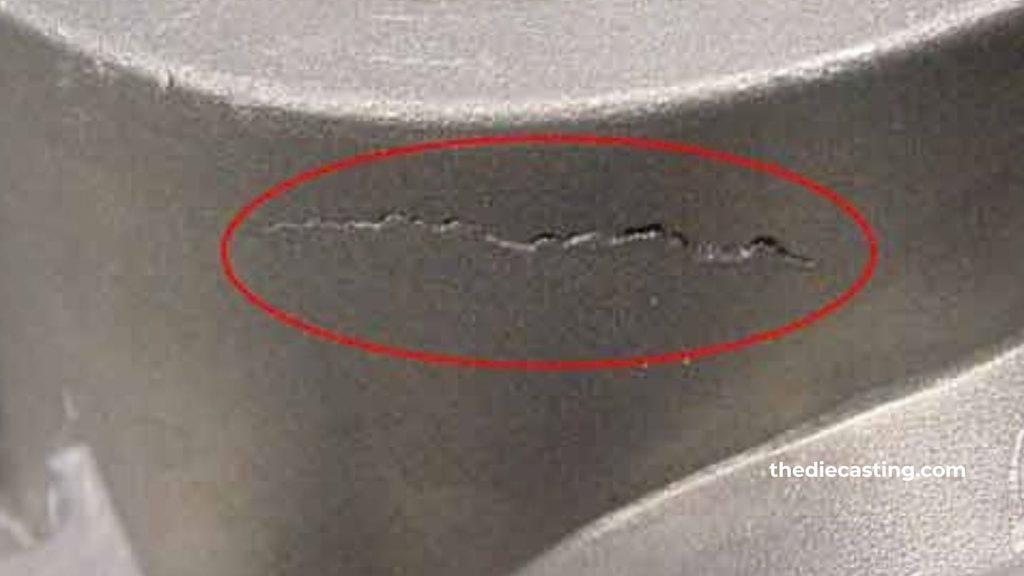
Krympeporositet er kendetegnet ved uregelmæssige hulrum med ru vægge, som typisk opstår på de steder, der størkner sidst, såsom tykke områder, termiske centre eller varme punkter tæt på indløbskanalerne. Aluminium krymper 6-7% ved størkning i aluminiumsstøbninger, og der vil opstå hulrum, hvis der ikke sikres en korrekt tilførsel af smeltemassen.
Hovedårsager
- Utilstrækkelige stigrør eller forkert udformede tilførselssystemer.
- Jo højere støbetemperaturen er, desto større er den samlede svind.
- Varme punkter som følge af uensartet vægtykkelse.
- For tidlig tilfrysning af sluser, der afskærer tilførslen af metal.
Udelukkelsesmetoder
- Korrekt udformning af indløbskanaler og placering af stigrør ved retningsbestemt størkning.
- Lokal opvarmning (varme) i tynde sektioner.
- Trykforøgelse optimeret i HPDC.
- Beregningsprogrammer (ProCAST, MAGMAsoft) til at forudsige og fjerne hotspots.
Koldlukninger
En »cold shut« er en ikke-loddet samling eller søm, der kan ses mellem to metalstrømme. Forkanterne er delvist hærdet, inden de kommer i kontakt med hinanden.
Hovedårsager
- Temperaturen på støbeformen eller støbeformen er lav.
- Lav påfyldningshastighed.
- Dødzone som følge af ubalanceret gating.
- Udelukkelsesmetoder.
- Hæv støbetemperaturen inden for legeringens temperaturområde.
- Varmeafledningen falder til driftstemperatur.
- Omdesign og nytænk gating-systemet for at opnå samtidig og jævn påfyldning.
- Hvis formkonstruktionen tillader det, skal påfyldningshastigheden øges.
Misruns
Den Trykstøbninger De fejlstøbninger, der opstår, er ufuldstændige, hvilket betyder, at hulrummet ikke er fyldt helt ud. Årsagerne ligner i høj grad årsagerne til koldlukninger.
Hovedårsager
- Hvis metaltemperaturen eller hastigheden er for lav.
- Hvis strækningerne er smalle eller ligger langt fra hinanden, betragtes de som “tidligt frosne” strækninger.
- Dårlig belægning på matricen, hvilket medfører for hurtigt varmetab.
Udelukkelsesmetoder
- Påfør isolerende belægninger til matricer, såsom DYCOTE, for at opretholde væskestrømmen.
- Minimer belægningens tykkelse og påføringsmængden.
- Optimer gating for at fremskynde tilførslen af metal til tynde sektioner.
- Hold formtemperaturen konstant.
Oxidindeslutninger og bifilm
Aluminium smelter og oxiderer straks, hvorved der dannes en meget tynd, stærk oxidfilm. Disse film indkapsles i smeltemassen under den turbulente overførsel og bliver til næsten umærkelige defekter, der fungerer som revneudløsere eller bifilm.
Hovedårsager
- Hældning eller skænkning, der forårsager turbulens.
- Tilsmudset smelteoverflade og utilstrækkelig fluxning.
- Kemisk og fysisk beskadiget ladet materiale eller skrot.
Udelukkelsesmetoder
- Påfyldning med skovle fra bunden, vippende GDC eller lavtryksprocesser til laminær påfyldning.
- Regelmæssig anvendelse af flusmidler af typen COVERAL.
- Filtrerings- og afskumningsprocedurerne ved smeltning.
- Reduktion af fritfaldsafstanden ved overførsel af lasten.
Varme tårer (Varm revnedannelse)
Under solidustemperaturen er der opstået varmerifter i det halvfaste støbegods, fordi de termiske sammentrækningsspændinger ikke kunne udlignes i det indespærrede støbegods. Revnerne kan være enten indre eller gå helt ud til overfladen.
Hovedårsager
- For at undgå pludselige overgange mellem sektioner og skarpe hjørner.
- Forkerte trækvinkler.
- Legeringer med bredt størkningsområde (visse Al-Si-kvaliteter).
- For tidlig udstødning.
Udelukkelsesmetoder
- Jævne overgange og store radier i konstruktion af komponenter.
- Korrekt udformede og tidsmæssigt velvalgte udvisninger.
- Anvendelse af næsten eutektiske sammensætninger til legeringer, hvor det er muligt.
- Strategier til minimering af restspænding ved hjælp af sekventiel størkning.
Lodning
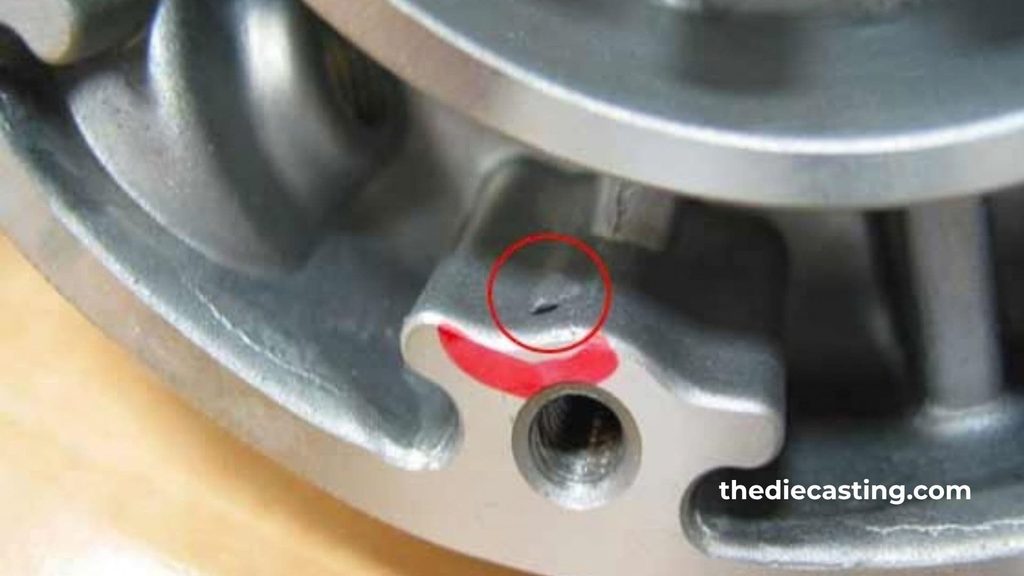
Loddemærker opstår, når beskyttelsesbelægningen ødelægges, og smeltet aluminiumslegeringer reagerer med overfladen på den jernholdige støbeform, hvilket danner intermetalliske forbindelser mellem aluminium og jern i aluminiumsstøbningen. Dette medfører skader på støbegodset, slid på støbeformen samt produktionsstop.
Hovedårsager
- At belægningen ikke kan modstå nedbrydning eller ikke er tilstrækkelig tyk.
- Høj varmeudvikling på matricens overflade
- Mangel på jern i legeringen.
Udelukkelsesmetoder
- Regelmæssig påføring og kontrol af formbelægninger (herunder DYCOTE SAFEGUARD nano-keramiske belægninger).
- Reguler temperaturen i kernerne og kølekredsløbene.
- At sikre, at legeret jern overholder de korrekte specifikationer.
Overfladeruhed og grater
Hvis overfladen er for ru, vil det øge den mængde materiale, der skal bearbejdes, og medføre slitage på værktøjerne. Fjernelse af grater (tynde metalfliger ved skilleflader/kerneaftryk) foregår manuelt og kan forårsage dimensionelle skader.
Hovedårsager
- Slidte skilleflader på matricen.
- For stort tryk på metallet eller for lille fastspændingskraft.
- Mangelfuld vedligeholdelse af matricer.
Udelukkelsesmetoder
- Regelmæssig eftersyn og oparbejdning af skæreflader.
- Indstil maskinens fastspændingskonfiguration korrekt.
- Optimeret udformning af skillefladen.
Slagge-/slaggeindeslutninger
De ikke-metalliske partikler eller den oxiderede slagger sætter sig fast i støbegodset og danner uregelmæssige skorper eller hulrum, hvilket forringer de mekaniske egenskaber og gør emnerne vanskelige at bearbejde.
Hovedårsager
- Forurenede ladningsmaterialer.
- Skummer ikke godt efter raffinering.
- Overfladeslagger, der føres med i metallstrømmen på grund af turbulens.
Udelukkelsesmetoder
- Lavt andel af rent materiale og lav andel af returaffald.
- Korrekt anvendelse af flusmiddel og tilstrækkelig henstandstid efter raffineringsprocessen.
- Anvendelse af filterskærme i løbesystemet.
Porøsitet ved pinhole-metoden
Pinholes er mange små, jævnt fordelt huller, der primært opstår efter bearbejdning. De er svære at se med almindelig røntgen.
Hovedårsager
- Smelt materiale, der er forurenet eller overophedet og optager for meget brint.
- Manglende afgasning af produktet i en længere periode.
- Injektionen udføres ved at forstøve materialet i små dråber.
Udelukkelsesmetoder
- Streng kontrol af råmaterialer og rettidig anvendelse af afgaset metal.
- Præcis temperaturregulering
- Gating-systemet skal omkonstrueres korrekt for at forhindre forstøvning.
Lækage (funktionsfejl)
Lækage er ikke i sig selv en primær defekt, men derimod en kritisk funktionel konsekvens af sammenhængende porøsitet, revner eller koldstrømning, der danner lækageveje gennem væggen. Når trykprøven udføres, afsløres fejlen.
Hovedårsager
- Enhver kombination af gas- eller krympeporøsitet, der danner sammenhængende netværk.
- Pludselige eller dybe kuldefornemmelser i kroppen.
Udelukkelsesmetoder
- Rettelse af de ovenfor nævnte mekanismer for at løse problemet med porøsitet eller revnedannelse.
- Prøv at gøre strukturen tættere ved at øge intensiveringstrykket.
- Selv om imprægnering ikke er påkrævet til kritiske anvendelser, er det muligt at vælge denne løsning til andre anvendelser.
Skørhed
Skørhed viser sig som et pludseligt brud med kun ringe plastisk deformation. Det skyldes grove eller alt for fine korn, et højt indhold af urenheder eller en oxidfilm, der fungerer som brududløsere.
Hovedårsager
- Enhver form for overophedning eller for lang opbevaring af smeltemassen.
- Indholdet af jern, zink eller kobber ligger uden for specifikationerne.
- Hurtig afkøling medfører meget sprøde mikrostrukturer.
Udelukkelsesmetoder
- Streng kontrol af temperatur og sammensætning
- Metoder til forfining af korn
- Optimerede kølehastigheder
Oversigtstabel over almindelige fejl ved aluminiumsstøbning
| Defekt | Typisk udseende | Kategori for primær årsag | Vigtige korrigerende foranstaltninger |
| Gasporøsitet | Glatte, sfæriske hulrum | Smeltekvalitet/udluftning | Rotationsafgasning + optimering af udluftning |
| Svind porøsitet | Uregelmæssige, ru hulrum | Tilførsel/størkning | Stigninger, afkøling, retningsbestemt størkning |
| Kolde lukninger | Synlige sømme | Temperatur / påfyldningshastighed | Hæv temperaturerne, juster gatingen |
| Misruns | Ufuldstændige afsnit | Flydeevne/belægning | Isolerende belægninger, hurtigere påfyldning |
| Oxid-/bifilm-indeslutninger | Tynde film, udmattelsesudløsere | Turbulens/håndtering af smeltemateriale | Laminær fyldning, fluxning, filtrering |
| Varme tårer | Revner nær soliduspunktet | Begrænsning/design | Tegnevinkler, jævne overgange |
| Lodning af matricer | Metal, der sidder fast på matricen | Nedbrydning af belægningen | Regelmæssig vedligeholdelse af formbelægningen |
| Blitz og ruhed | Ribber ved delelinjen | Støbeformens tilstand/tryk | Vedligeholdelse af matricer, fastspændingskontrol |
| Slagindeslutninger | Uregelmæssige partikler | Snavset smelte | Skimming, ren afgift |
| Huller | Fint spredte hulrum | Reabsorption af brint | Rigtig anvendelse af smeltevæske, temperaturregulering |
| Lækage | Fejl ved trykprøvning | Sammenhængende porøsitet | Fjern årsagerne til porøsitet i rødderne |
| Skørhed | Pludseligt brud | Kornstruktur/urenheder | Sammensætning og kølekontrol |
Disse fejls indvirkning på trykstøbningsindustrien
Fejl i aluminiumsstøbninger medfører store økonomiske og driftsmæssige omkostninger. Den synlige omkostning ved skrot udgør blot en brøkdel; den energi, der bruges til at smelte legeringen, tabt formtid, arbejdskraft til kontrol og omarbejdning samt forstyrrede leveringsplaner bidrager alle til de reelle omkostninger. Ved HPDC-produktion i store mængder kræver det kun en lille stigning i mængden af skrot for at udhule fortjenesten på tyndvæggede bil- og elektronikdele.
Der er også indirekte omkostninger, såsom omdømmeskade. Lækage og udmattelse er afgørende faktorer for købere inden for bil- og luftfartsindustrien, da de kan medføre kontraktmæssige bøder, når lækagen er tæt på nul, og udmattelsesydelsen er høj. Disse processer har også en negativ indvirkning på matricens levetid, hvilket øger omkostningerne til udskiftning af værktøj med 15-20% i dårligt kontrollerede værksteder.
På den positive side holder støberier, der systematisk arbejder på at løse de grundlæggende årsager – ved at behandle smelten, anvende simuleringsbaseret design og have en disciplineret proceskontrol – rutinemæssigt skrotprocenten under 2%. Evnen til at gøre dette er ved at blive en konkurrencemæssig forskel, da OEM'er reducerer antallet af leverandører og tiltrækkes af integrerede leverandører med fokus på kvalitet. Ud over de økonomiske konsekvenser af ukontrollerede fejl øger tendenserne i branchen mod tyndere vægge, strukturelle støbegods med højere integritet og bæredygtighed yderligere fordelene ved at få styr på disse fejl.
Ramme for praktisk forebyggelse
Den forbedrede reduktion af fejl bygger på fire parallelle principper:
- Smeltkvalitet: afgasning, fluxbehandling, filtrering og overvågning af brintindholdet.
- Formens tilstand: belægningens tilstand, udluftning, temperaturregulering og vedligeholdelse.
- Procesparametre: støbetemperatur, påfyldningsprofil, forstærkningstryk, størkningskontrol.
- Design og simulering: ensartede sektioner, passende tilførsel og virtuelle procesforsøg inden fremstilling af værktøjer
Ofte stillede spørgsmål
Hvad er de 5 mest almindelige fejl ved støbning?
Blandt de fem mest almindelige fejl i aluminiumsstøbninger findes gasporøsitet, krympeporøsitet, oxidindeslutninger og koldlukning samt varmrevner.
Hvordan kontrollerer man støbefejl?
Visuel inspektion og farvestofpenetration anvendes til at påvise overfladefejl. Indre fejl påvises ved hjælp af røntgenfotografering, ultralydsprøvning eller destruktiv snitprøvning. Trykprøvning (med luft, vand eller olie) anvendes til at påvise funktionsmæssige lækager. Dette bekræftes ved yderligere tæthedsmåling og/eller metallografisk undersøgelse.
Hvad er de mest sandsynlige årsager til støbefejl?
De mest almindelige årsager er opløst brint, forkert tilførsel under størkning, turbulent metallstrømning, forkerte smelte- og/eller formtemperaturer, mangelfuld formbelægning eller udluftning samt et formdesign, der medfører spændingskoncentrationer eller varmepunkter.
Hvilke typer støbefejl findes der?
Fejlene inddeles normalt i metallurgiske fejl (porøsitet, indeslutninger, skørhed) og varmefejl (varmrevner, koldlukninger), skimmel-materialefejl (ved sandstøbning) og formfejl (grater, fejlstøbninger, uoverensstemmelser). De vigtigste kategorier inden for aluminium Afstøbning er porøsitet, indeslutninger og størkningsrevner.
Er der en måde at udbedre fejl i aluminiumsstøbninger ved hjælp af imprægnering?
Harpiksimpregnering vil forsegle mindre sammenhængende porøsitet i anvendelser, hvor trykket ikke er kritisk, men kan fungere som en sekundær behandling. Den langsigtede løsning anses stadig for at være den processtyring, der går under betegnelsen »root cause-processen«.
Hvad har overfladebehandling med fejlprocenten at gøre?
Isolerende belægninger som DYCOTE mindsker varmetabet, forbedrer flydeevnen og forhindrer lodning. Regelmæssig påføring og rettidig genbelægning mindsker direkte antallet af fejlstøbninger, koldloddninger og fejl ved lodning af matricer.
Konklusion
Alle de almindelige fejl ved aluminiumsstøbning (såsom gas- og krympeporøsitet, koldlukning, fejlstøbning, oxidindeslutninger, varmrevner, formlodning, grater, slaggindeslutninger, nålehuller, lækage og skørhed) har fælles årsager: utilstrækkelig opmærksomhed på smeltens kvalitet, formens tilstand, procesparametre og emnets udformning. Hver fejl har en kendt metallurgisk og driftsmæssig årsag, og hver fejl kan systematisk fjernes eller reduceres.
Et program til forebyggelse af fejl er ikke en engangsløsning, men en arbejdsmetode, der praktiseres hver dag, med det formål at reducere antallet af kasserede emner, forlænge formens levetid og sikre en pålidelighed, der lever op til kravene fra nutidens kunder inden for bilindustrien, luftfartsindustrien og den industrielle sektor. Den bedste vej til kvalitet og konkurrenceevne er at holde fokus på de grundlæggende principper for aluminiumsstøbning gennem hele processen.