
Алюминиевое литье по-прежнему остается одним из самых популярных методов производства сложных, легких и прочных деталей в автомобильной, аэрокосмической, климатической, электронной и машиностроительной отраслях. Низкая плотность, теплопроводность, коррозионная стойкость и возможность вторичной переработки входят в число его многочисленных преимуществ, что делает его незаменимым материалом. Однако этот процесс подвержен появлению дефектов, которые могут приводить к нежелательным отклонениям в конструкции, образованию излишков брака и увеличению затрат.
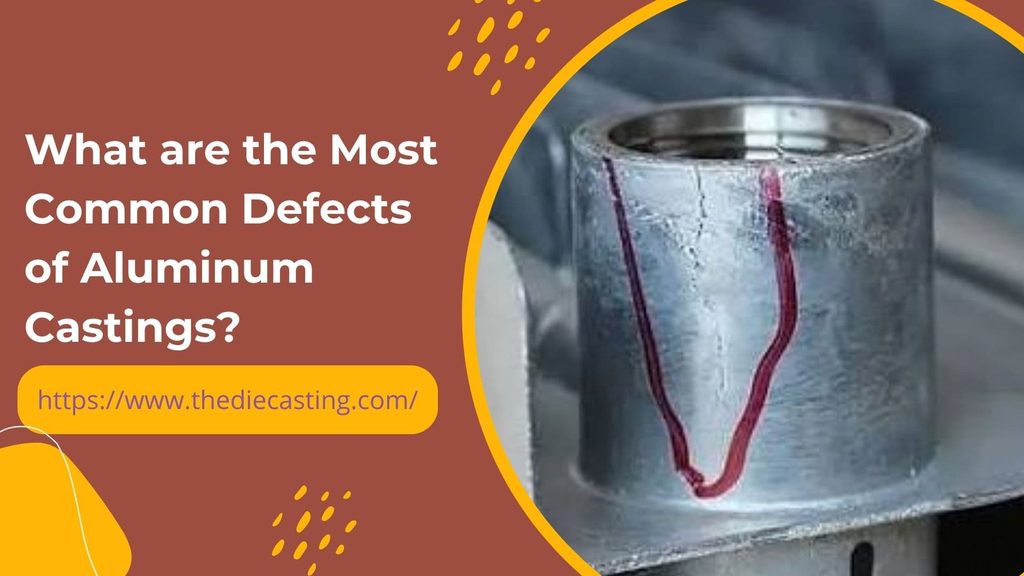
Чтобы удержать уровень брака на уровне ниже 2% и обеспечить стабильное качество деталей, литейному производству важно знать о наиболее распространенных дефектах отливок, их причинах и способах их устранения. В данной статье рассматривается более 10 распространенных дефектов, объясняется, как они возникают, а также предлагаются практические меры контроля, таблицы, распространенные способы их предотвращения и описывается их влияние на отрасль в целом.
Что такое дефект алюминиевого литья?
Дефекты в Алюминиевое литье — это дефекты, возникающие в процессе плавки, разливки, затвердевания или последующей обработки. Они могут быть внутренними (видимыми только после разрезания или рентгеновского обследования) или внешними. Многие внутренние дефекты могут создавать пути утечки, снижать усталостную прочность или приводить к преждевременному разрушению под давлением; в то же время поверхностные дефекты могут быть как допустимыми, так и недопустимыми.
Как правило, неисправности возникают не по одной единственной причине. Их причиной является взаимодействие различных факторов, таких как качество расплава, конструкция матрицы или плесень, температура расплава, давление, скорость наполнения и действия оператора. Следовательно, для обеспечения эффективного контроля необходимо учитывать все четыре фактора.
Наиболее распространённые дефекты алюминиевых отливок
Ниже приведен список из более чем 10 наиболее распространенных дефектов, встречающихся при литье алюминиевых сплавов под действием силы тяжести (GDC), литье под высоким давлением (HPDC) и литье в песчаные формы.
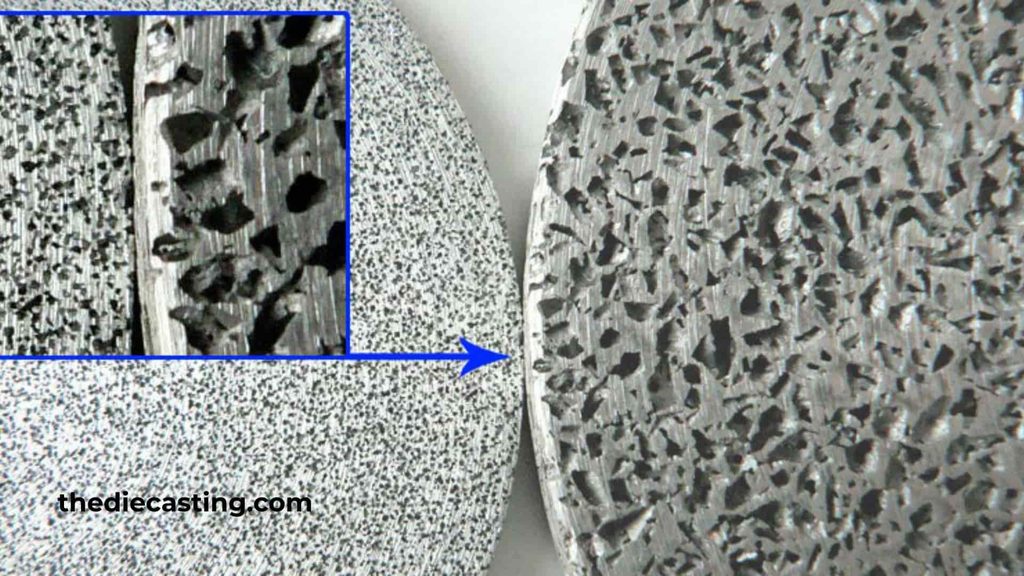
Газовая пористость
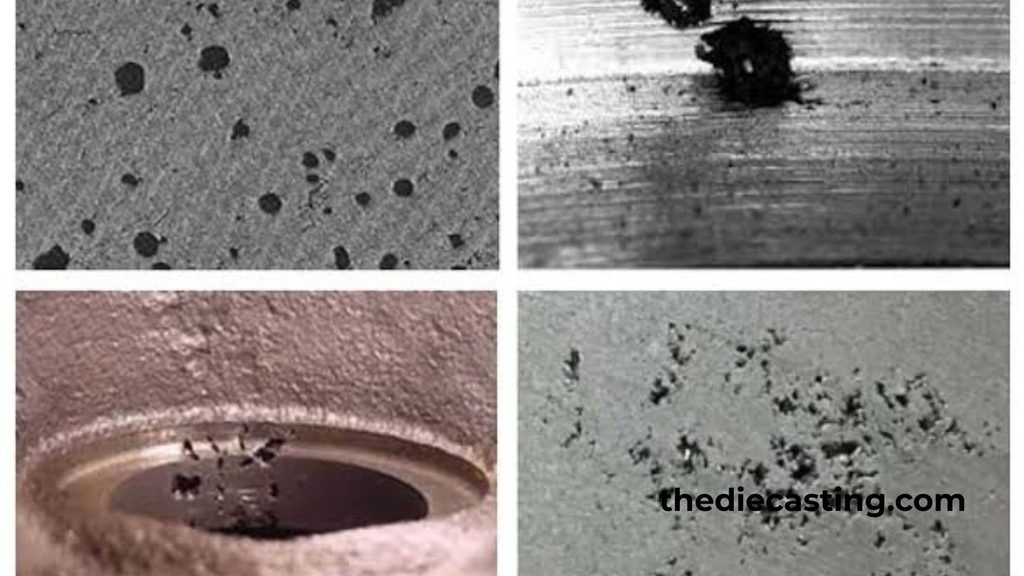
Газовая пористость будет иметь вид относительно гладких, круглых или эллиптических полостей. Основной причиной является водород, поскольку он является единственным газом, который хорошо растворяется в расплавленном алюминии. Наличие влаги в атмосфере, влажных шихтовых материалов, загрязнённых флюсов или недостаточно просушенной футеровки печи подвергает металл воздействию водорода, который осаждается при его затвердевании.
Основные причины
- Недостаточная дегазация расплава.
- Когда заливка происходит с турбулентностью, что приводит к увлечению воздуха.
- Слишком большое количество разделительного средства или влаги в форме.
- Недостаточная вентиляция формы.
Методы исключения
- Предварительная обработка методом ротационной дегазации перед заливкой с использованием инертного газа (аргона или азота).
- Испытания на водород с использованием метода испытаний при пониженном давлении.
- Использование регулируемых скоростей заливки и конструкции ламинарного литника. Применение регулируемых скоростей заливки и конструкции ламинарного литника.
- Полностью высушите наполнитель и футеровку печи.
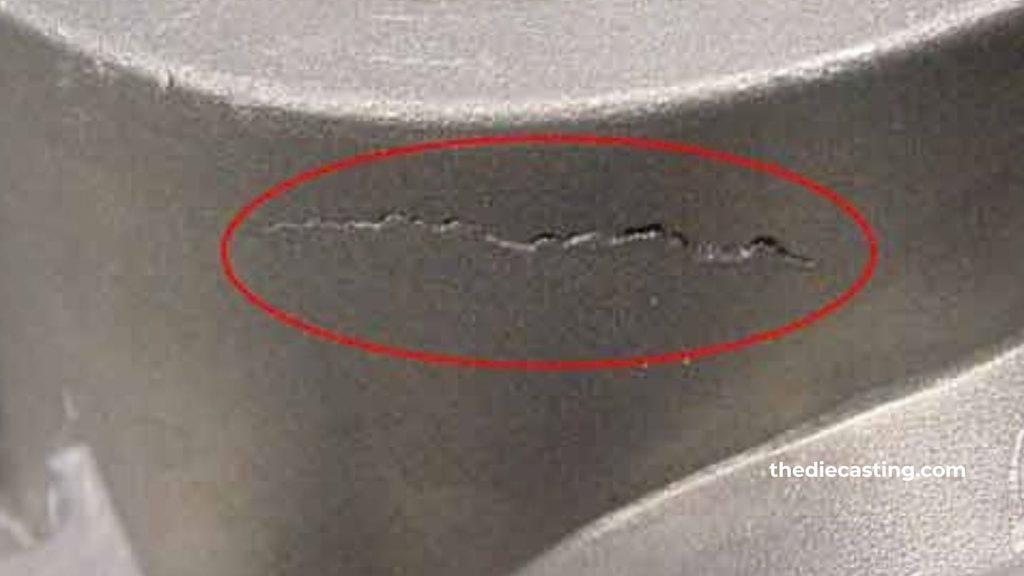
Усадочная пористость / Усадочные пустоты
Усадочная пористость характеризуется наличием нерегулярных пустот с неровными стенками, которые обычно образуются в местах, застывающих последними, таких как участки повышенной толщины, термические центры или «горячие точки» вблизи литниковых каналов. Усадка алюминия при затвердевании составляет 6–7%, и при отсутствии надлежащего литья возникают пустоты.
Основные причины
- Несоответствующие подъемные трубы или неправильно сконструированные системы подачи.
- Чем выше температура заливки, тем больше общая усадка.
- Зоны повышенной температуры, обусловленные неравномерной толщиной стенок.
- Преждевременное замерзание затворов, перекрывающих подачу металла.
Методы исключения
- Правильное размещение литниковых каналов и литников при направленном затвердевании.
- Локальное нагревание (нагрев) в тонких участках.
- Оптимизация давления интенсификации в процессе HPDC.
- Вычислительные программы (ProCAST, MAGMAsoft) для прогнозирования и устранения «горячих точек».
Замораживание
«Холодное сварное соединение» — это непаяное соединение или шов, видимый между двумя потоками металла. Перед соприкосновением передние кромки частично затвердели.
Основные причины
- Температура разлива или формы низкая.
- Низкая скорость наполнения.
- «Мёртвая зона» из-за несбалансированного управления.
- Методы исключения.
- Увеличьте температуру разливки в пределах диапазона, допустимого для данного сплава.
- Тепло рассеивается до рабочей температуры.
- Перепроектировать и усовершенствовать систему затворов для одновременного и равномерного наполнения.
- Если это допускает конструкция матрицы, увеличьте скорость заливки.
Ошибки
Сайт литьё под давлением Детали, полученные в результате бракованных отливок, являются неполноценными, что означает, что форма не заполнена полностью. Причины этого явления очень схожи с причинами образования холодных швов.
Основные причины
- Если температура металла или скорость слишком низкие.
- Если участки узкие или расположены на большом расстоянии друг от друга, их относят к категории “участков с ранним наступлением морозов”.
- Некачественное покрытие матрицы, приводящее к слишком быстрой потере тепла.
Методы исключения
- Нанесите на матрицу изолирующие покрытия, такие как DYCOTE, для обеспечения бесперебойного потока жидкости.
- Сведите к минимуму толщину покрытия и количество наносимого материала.
- Оптимизируйте систему литниковых каналов для ускорения подачи металла в тонкие участки.
- Поддерживайте постоянную температуру матрицы.
Оксидные включения и бипленки
Алюминий плавится и сразу же окисляется, образуя очень тонкую и прочную оксидную пленку. Эти пленки захватываются в расплаве во время турбулентного переноса и превращаются в практически незаметные дефекты, которые выступают в качестве инициаторов трещин или биплёнок.
Основные причины
- Разлив или переливание с образованием турбулентности.
- Загрязнённая поверхность расплава и недостаточное флюсование.
- Заряженный или бракованный материал, получивший химические или физические повреждения.
Методы исключения
- Разлив с помощью ковшей из нижней части, наклонный GDC или технологии низкого давления для ламинарного наполнения.
- Регулярное использование флюсов типа COVERAL.
- Процедуры фильтрации и снятия пены при плавлении.
- Сокращение расстояния свободного падения при перемещении груза.
Горячие слезы (горячее растрескивание)
При температуре ниже температуры солидуса в полутвердой отливке образовались горячие трещины, поскольку напряжения термической усадки не смогли быть компенсированы в ограниченной по пространству отливке. Трещины могут быть как внутренними, так и проходящими до поверхности.
Основные причины
- Чтобы избежать резких переходов между участками и острых углов.
- Неправильные углы наклона.
- Сплавы с широким диапазоном затвердевания (некоторые марки Al-Si).
- Преждевременное выталкивание.
Методы исключения
- Плавные переходы и большие радиусы при проектировании деталей.
- Правильно спланированные и своевременные маневры выхода из зоны.
- По возможности следует использовать почти эвтектические составы для сплавов.
- Стратегии минимизации остаточного напряжения при последовательном затвердевании.
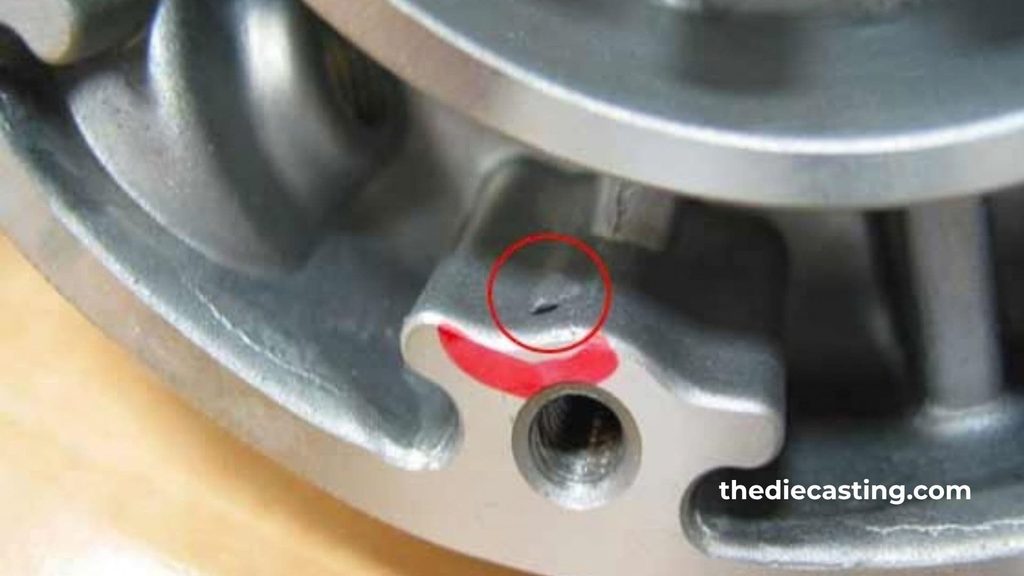
Пайка
Паяние возникает в результате разрушения защитного покрытия и плавления алюминиевые сплавы вступают в реакцию с поверхностью железосодержащей формы, в результате чего в алюминиевом литье образуются интерметаллиды между алюминием и железом. Это приводит к повреждению поверхности отливки, износу формы и простоям в производстве.
Основные причины
- Неспособность покрытия выдержать разрушение или недостаточная толщина покрытия.
- Высокая теплоемкость поверхности матрицы
- Недостаток железа в сплаве.
Методы исключения
- Регулярное нанесение и проверка покрытий матриц (в том числе нанокерамических покрытий DYCOTE SAFEGUARD).
- Регулируйте температуру сердечников и контуров охлаждения.
- Обеспечить соответствие легированного чугуна требуемым техническим условиям.
Шероховатость поверхности и обломок
Если поверхность слишком шероховатая, это приведет к увеличению объема материала, подлежащего обработке, и к износу инструментов. Удаление обломов (тонких металлических выступов на линиях разъема/отпечатках сердечника) производится вручную и может привести к нарушению габаритных размеров.
Основные причины
- Изношенные разделительные поверхности штампа.
- Слишком большое давление на металл или слишком малое усилие зажима.
- Ненадлежащее техническое обслуживание штампа.
Методы исключения
- Регулярный осмотр и восстановление поверхностей разъема.
- Правильно настройте систему зажима станка.
- Оптимизированная конструкция линии разъема.
Включения шлака / окалины
Неметаллические частицы или окисленный шлак задерживаются в отливке, образуя неравномерные корки или пустоты, что ухудшает механические свойства и затрудняет механическую обработку деталей.
Основные причины
- Загрязнённые материалы для наполнения.
- После очистки не всплывает как следует.
- Поверхностная окалина, уносимая в поток металла под действием турбулентности.
Методы исключения
- Низкое соотношение чистой продукции к отходам и низкое соотношение отходов к выпуску.
- Правильное применение флюса и достаточное время выдержки после процесса рафинирования.
- Использование фильтрующих сеток в системе рабочих колес.
Пористость типа «игольчатого отверстия»
«Пинхолы» — это множество мелких, равномерно распределенных отверстий, которые возникают в основном после механической обработки. Их трудно обнаружить с помощью обычного рентгеновского обследования.
Основные причины
- Расплавьте материал, который загрязнён или перегрет и поглощает слишком много водорода.
- Отсутствие дегазации продукта в течение длительного периода времени.
- Впрыск осуществляется путем распыления материала в виде мелких струй.
Методы исключения
- Строгий контроль сырья и своевременное использование дегазированного металла.
- Точное регулирование температуры
- Необходимо правильно перепроектировать систему литниковых каналов, чтобы предотвратить распыление.
Утечка (функциональный сбой)
Утечка сама по себе не является основным дефектом, а представляет собой критическое функциональное последствие взаимосвязанной пористости, трещин или холодного течения, которые образуют пути утечки через стенки. При проведении испытания под давлением выявляется разрушение.
Основные причины
- Любое сочетание газовой или усадочной пористости, образующее сплошные сети.
- Взрывные или глубокие холодные точки в теле.
Методы исключения
- Устраните вышеперечисленные механизмы, чтобы устранить причины появления пористости или трещин.
- Попробуйте увеличить плотность структуры за счет повышения давления интенсификации.
- Если пропитка не требуется для критически важных областей применения, её можно выбрать для других областей применения.
Хрупкость
Хрупкость проявляется в виде внезапного разрушения с незначительной пластической деформацией. Её причиной может служить крупнозернистая или чрезмерно мелкозернистая структура, высокое содержание примесей или оксидная пленка, выступающая в качестве источника трещин.
Основные причины
- Любой перегрев или чрезмерное удержание расплава.
- Уровни содержания железа, цинка или меди выходят за пределы допустимых значений.
- Быстрое охлаждение приводит к образованию очень хрупких микроструктур.
Методы исключения
- Строгий контроль температуры и состава
- Методы усовершенствования структуры зерна
- Оптимизированные скорости охлаждения
Сводная таблица распространенных дефектов алюминиевых отливок
| Дефект | Типичный внешний вид | Категория основных причин | Основные корректирующие меры |
| Газовая пористость | Гладкие сферические пустоты | Качество плавления/газоотвод | Ротационная дегазация + оптимизация вентиляции |
| Усадочная пористость | Неправильной формы неровные пустоты | Подача/отвердевание | Подъемные потоки, охлаждение, направленное затвердевание |
| Холодные затворы | Видимые швы | Температура / скорость наполнения | Повышение температуры, регулировка фаз |
| Ошибки | Незаполненные разделы | Текучесть/покрытие | Изоляционные покрытия, более быстрое заполнение |
| Включения оксидов / бипленочных включений | Тонкие пленки, инициаторы усталости | Управление турбулентностью/плавлением | Ламинарное заполнение, флюсование, фильтрация |
| Горячие слезы | Трещины вблизи линии солидуса | Ограничения/проектирование | Углы наклона, плавные переходы |
| Пайка | Металл прилип к матрице | Нарушение целостности покрытия | Регулярное обслуживание покрытия матрицы |
| Вспышки и шероховатость | Ребра на линии разъема | Состояние/давление матрицы | Техническое обслуживание штампов, контроль зажима |
| Включения шлака | Неправильной формы частицы | Грязный расплав | Скимминг, чистый сбор |
| Микроотверстия | Мелкодисперсные пустоты | Реабсорбция водорода | Своевременное использование расплава, регулирование температуры |
| Утечка | Неудача при испытании под давлением | Взаимосвязанная пористость | Устранить источники пористости корней |
| Хрупкость | Внезапный перелом | Структура зерна/примеси | Состав и регулирование охлаждения |
Влияние этих дефектов на отрасль литья под давлением
Дефекты в алюминиевых отливках сопряжены с высокими экономическими и эксплуатационными затратами. Видимая стоимость металлолома составляет лишь небольшую часть; к реальной стоимости добавляются затраты энергии на плавку сплава, потери времени на форму, трудозатраты на контроль качества и доработку, а также срыв графиков поставок. При крупносерийном производстве методом HPDC даже небольшое увеличение объема брака может полностью съесть прибыль по тонкостенным деталям для автомобилестроения и электроники.
Кроме того, существуют косвенные затраты, такие как ущерб репутации. Утечка и усталостная прочность являются критически важными факторами для покупателей из автомобильной и аэрокосмической отраслей, поскольку при практически нулевой утечке и высоких показателях усталостной прочности они могут привести к штрафным санкциям по контракту. Эти процессы также негативно влияют на срок службы матрицы, увеличивая затраты на замену инструмента на 15–20% на плохо контролируемых производственных площадках.
С другой стороны, с положительной точки зрения, литейные предприятия, которые систематически работают над устранением первопричин — путем обработки расплава, использования проектирования на основе моделирования и строгого контроля технологического процесса — регулярно удерживают уровень брака на уровне ниже 2%. Способность добиваться таких результатов становится конкурентным преимуществом, поскольку производители оригинального оборудования сокращают количество поставщиков и отдают предпочтение интегрированным поставщикам, уделяющим особое внимание качеству. Помимо штрафных санкций за неконтролируемые дефекты, отраслевые тенденции к уменьшению толщины стенок, повышению целостности конструкционных отливок и обеспечению экологической устойчивости еще больше повышают выгоду от устранения этих дефектов.
Концепция практической профилактики
Повышение эффективности устранения дефектов основано на четырёх взаимосвязанных принципах:
- Качество расплава: дегазация, флюсование, фильтрация и контроль содержания водорода.
- Состояние штампа / пресс-формы: целостность покрытия, вентиляция, регулирование температуры и техническое обслуживание.
- Параметры процесса: температура разливки, профиль наполнения, давление интенсификации, контроль затвердевания.
- Проектирование и моделирование: типовые секции, правильная подача материала и виртуальное моделирование технологического процесса до изготовления инструментов
Часто задаваемые вопросы
Назовите 5 наиболее распространенных дефектов литья.
В пятерку наиболее распространенных дефектов алюминиевых отливок входят газовая пористость, усадочная пористость, оксидные включения и холодные заварки, а также горячие трещины.
Как выявить дефекты литья?
Для выявления поверхностных дефектов используются визуальный осмотр и капиллярный контроль. Внутренние дефекты выявляются с помощью рентгеновской радиографии, ультразвукового контроля или разрушающего рассечения. Для подтверждения наличия функциональных утечек применяется испытание под давлением (воздухом, водой или маслом). Результаты подтверждаются дополнительным измерением плотности и/или металлографическим исследованием.
Каковы наиболее вероятные причины дефектов литья?
Наиболее распространенными причинами являются растворенный водород, неправильная подача металла во время затвердевания, турбулентное течение металла, неправильные температуры расплава и/или формы, некачественное покрытие формы или вентиляция, а также конструкция формы, приводящая к концентрации напряжений или образованию «горячих точек».
Какие бывают виды дефектов литья?
Дефекты обычно подразделяются на металлургические (пористость, включения, хрупкость) и термические (горячие трещины, холодные швы), плесень- дефекты материала (при литье в песчаные формы) и дефекты формы (облойки, переливы, несоответствия). Основные категории в алюминиевой промышленности литье к ним относятся пористость, включения и трещины затвердевания.
Есть ли способ устранить дефекты алюминиевых отливок с помощью пропитки?
Пропитка смолой позволяет заделать мелкие взаимосвязанные поры в системах, работающих при некритичном давлении, однако она может служить лишь вторичной мерой. Долгосрочным решением по-прежнему считается контроль технологического процесса, известный как «устранение первопричин».
Какое отношение имеет покрытие матрицы к уровню брака?
Изолирующие покрытия, такие как DYCOTE, снижают теплопотери, улучшают текучесть и предотвращают пайку. Регулярное нанесение и своевременное обновление покрытия напрямую способствуют сокращению количества дефектов, таких как неполная пайка, холодные швы и дефекты пайки кристалла.
Заключение
Все распространенные дефекты алюминиевых отливок (такие как газовая и усадочная пористость, холодные заварки, неправильное течение металла, оксидные включения, горячие трещины, припойка к матрице, обломок, шлаковые включения, микроотверстия, утечки и хрупкость) имеют общие причины: недостаточное внимание к качеству расплава, состоянию матрицы, технологическим параметрам и конструкции детали. Каждый дефект имеет известную металлургическую и технологическую причину, и каждый дефект можно систематически устранить или уменьшить.
Программа предотвращения дефектов — это не разовое решение, а метод работы, который применяется ежедневно с целью сокращения брака, увеличения срока службы форм и обеспечения надежности, отвечающей требованиям современных заказчиков из автомобильной, аэрокосмической и промышленной отраслей. Лучший путь к качеству и конкурентоспособности — это постоянное внимание к основам литья алюминия на всех этапах производственного процесса.