
Az alumíniumöntés továbbra is az egyik legnépszerűbb gyártási technika a komplex, könnyű és szilárd alkatrészek előállításához az autóiparban, a repülőgépiparban, a fűtés-, szellőztetés- és légkondicionáló iparban, az elektronikai iparban, valamint az ipari gépgyártásban. Alacsony sűrűsége, hővezető képessége, korrózióállósága és újrahasznosíthatósága számos előnye közül csak néhány, amelyek miatt elengedhetetlen anyagként számít. A folyamat azonban hajlamos olyan hibákra, amelyek nem kívánt szerkezeti eltérésekhez, túlzott mennyiségű selejthez és költségnövekedéshez vezethetnek.
Ahhoz, hogy a selejt arányát 2% alatt tartsák, és az alkatrészek állandó minőségét biztosítsák, fontos, hogy az öntöde tisztában legyen a leggyakoribb öntési hibákkal, azok okaival, valamint azok kiküszöbölésének módjaival. Ez a cikk több mint 10 gyakori hibát tárgyal, elmagyarázza azok kialakulásának okait, és gyakorlati ellenőrzési módszereket, táblázatokat, a hibák megelőzésének általános módszereit, valamint azoknak az iparágra gyakorolt hatását ismerteti.
Mi az az alumíniumöntvény-hiba?
Hibák a Alumínium öntvény olyan hibák, amelyek az olvasztás, az öntés, a kihűlés vagy az utómunkálatok során alakulnak ki. Lehetnek belsőek (csak vágás vagy röntgenvizsgálat után láthatóak) vagy külsőek. Számos belső hiba szivárgási útvonalakat képezhet, csökkentheti a fáradási élettartamot, vagy nyomás hatására korai meghibásodást okozhat; a felületi hibák viszont elfogadhatók is lehetnek, de nem feltétlenül.
A hibák általában nem egyetlen ok miatt alakulnak ki. Kialakulásukat különböző tényezők – például az olvadt anyag minősége, a szerszám kialakítása vagy penész, az olvadék hőmérséklete, a nyomás, a töltési sebesség és a kezelő magatartása. Következésképpen a hatékony szabályozás elérése érdekében mind a négy területet figyelembe kell venni.
Az alumíniumöntvények leggyakoribb hibái
Az alábbiakban felsoroljuk az alumínium öntőötvözetek gravitációs öntésénél (GDC), nagynyomású öntésénél (HPDC) és homoköntésénél leggyakrabban előforduló 10 legfontosabb hibát.
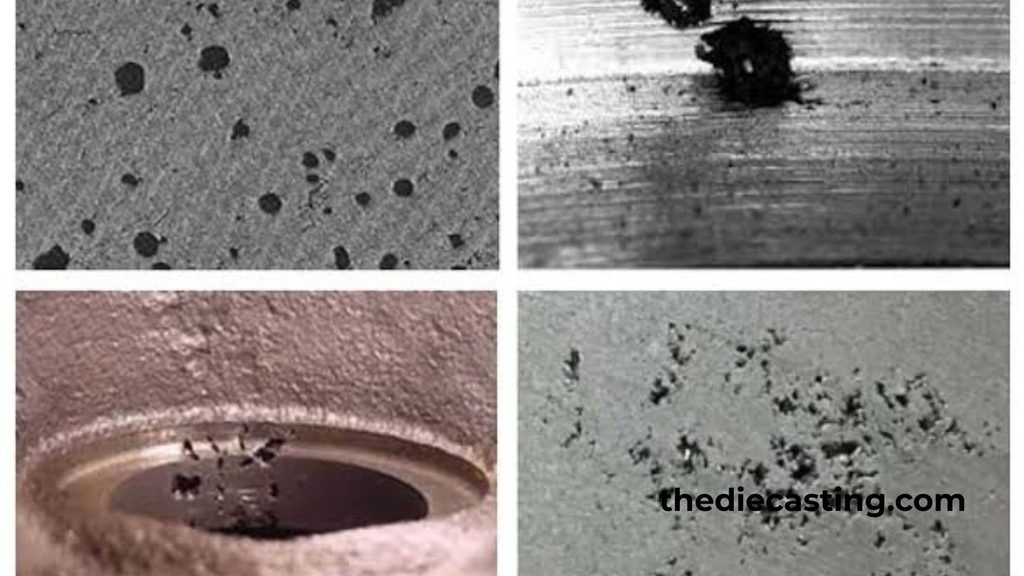
Gáz porozitás
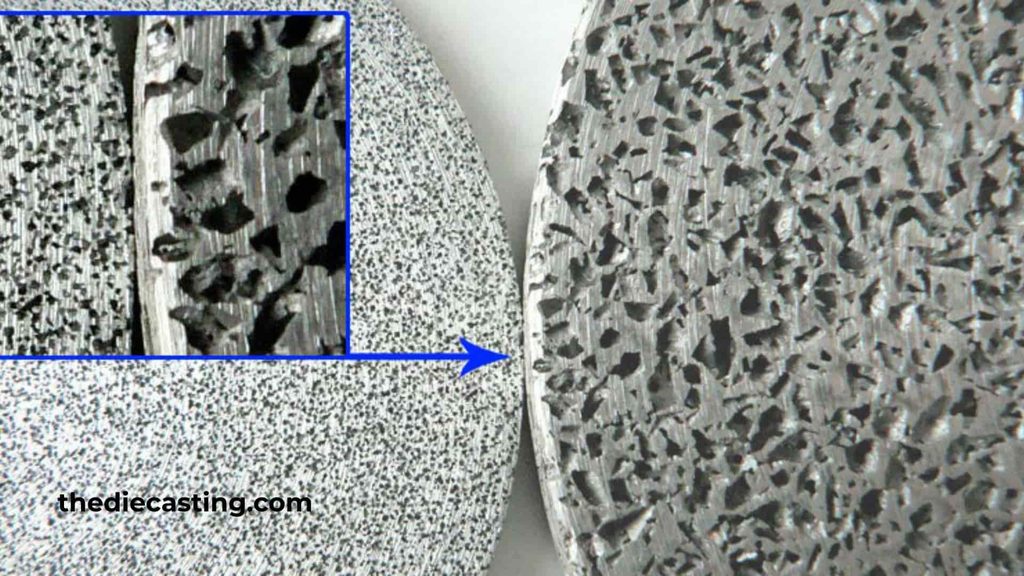
A gázporózitás viszonylag sima, kör alakú vagy elliptikus üregekként jelenik meg. Ennek legfőbb oka a hidrogén, mivel ez az egyetlen gáz, amely jól oldódik az olvadt alumíniumban. A légkörben jelen lévő nedvesség, a nedves alapanyagok, a szennyezett fluxusok vagy a nem megfelelően szárított kemencebélés miatt a fém hidrogénnek van kitéve, amely a fém megszilárdulása során lerakódik.
Fő okok
- A megolvadt anyag nem megfelelő gáztalanítása.
- Amikor az öntés turbulens, és ennek következtében levegő kerül a masszába.
- Túl sok leválasztószer került a formába, vagy túl magas a nedvességtartalom a formában.
- A penész szellőzése nem megfelelő.
Kizárási módszerek
- Az öntés előtti előkezelés forgó gáztalanítással inert gáz (argon vagy nitrogén) alkalmazásával.
- Hidrogénvizsgálat csökkentett nyomású tesztekkel.
- A szabályozott töltési sebességek és a lamináris betöltőnyílás-kialakítás alkalmazása. A szabályozott töltési sebességek és a lamináris betöltőnyílás-kialakítás alkalmazása.
- A töltet és a kemencebélés teljes kiszárítása.
Zsugorodási porozitás / Zsugorodási üregek
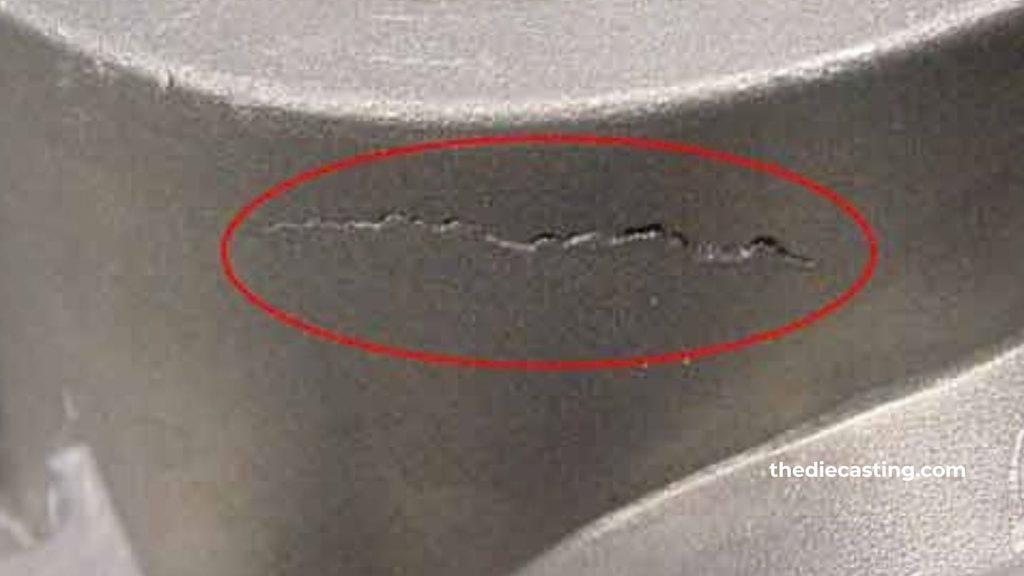
A zsugorodási porozitás szabálytalan, érdes falú üregekként jellemezhető, amelyek általában a megszilárdulás során utoljára megszilárduló helyeken alakulnak ki, például a vastagabb részeken, a hőmagokban vagy a beömlőnyílások közelében lévő forró pontokon. Az alumínium öntvényekben az alumínium zsugorodása a megszilárdulás során 6–7%, és megfelelő betáplálás hiányában üregek keletkeznek.
Fő okok
- Nem megfelelő emelőcsövek vagy helytelen adagolórendszerek.
- Minél magasabb az öntési hőmérséklet, annál nagyobb a teljes zsugorodás.
- A falvastagság egyenetlensége miatt kialakuló hőpontok.
- A kapuk idő előtti befagyása, ami megszakítja a fémellátást.
Kizárási módszerek
- A megfelelő öntőcsatorna-kialakítás és a betöltőcső elhelyezése az irányított kicsapódáshoz.
- Helyi felmelegedés (melegedés) vékony metszetekben.
- A HPDC-ben optimalizált nyomásfokozás.
- Számítógépes programok (ProCAST, MAGMAsoft) a forró pontok előrejelzésére és eltávolítására.
Hidegzárások
A hidegzárás egy forrasztás nélküli csatlakozás vagy varrat, amely két fémáram között látható. Az elülső élek az érintkezés előtt már részben megkeményedtek.
Fő okok
- Az öntés vagy a szerszám hőmérséklete alacsony.
- Alacsony töltési sebesség.
- A kiegyensúlyozatlan kapuzás miatt kialakult holtzóna.
- Kizárási módszerek.
- Növelje az öntési hőmérsékletet az ötvözet hőmérsékleti tartományán belül.
- A hő az üzemi hőmérsékletre csökken.
- A kapu kialakításának áttervezése és újragondolása az egyidejű, kiegyensúlyozott töltés érdekében.
- Amennyiben a szerszám kialakítása lehetővé teszi, növelje a töltési sebességet.
Félresiklások
A öntvények A hibás öntések során keletkező öntvények hiányosak, ami azt jelenti, hogy az öntőüreg nem töltődött ki teljesen. Az okok nagyon hasonlóak a hidegzáródások okaihoz.
Fő okok
- Ha a fém hőmérséklete vagy sebessége túl alacsony.
- Ha a szakaszok vékonyak vagy egymástól távol helyezkednek el, azokat “korai fagy” szakaszoknak tekintik.
- A hővezető bevonat minősége gyenge, ami túl gyors hőveszteséget eredményez.
Kizárási módszerek
- A folyadékáramlás fenntartása érdekében alkalmazzon szigetelő bevonatokat, például DYCOTE-ot.
- Minimalizálja a bevonat vastagságát és felhordását.
- Optimalizálja a kapuzást, hogy gyorsabbá váljon a fém eljuttatása a vékony szakaszokba.
- Tartsa állandó hőmérsékleten a szerszámot.
Oxidbeágyazódások és kettős rétegek
Az alumínium megolvad, és azonnal oxidálódik, ami során egy nagyon vékony, szilárd oxidréteg képződik. Ezek a rétegek a turbulens átvitel során az olvadt anyagba kerülnek, és szinte észrevehetetlen hibákká alakulnak, amelyek repedésindítóként vagy kettős rétegekként működnek.
Fő okok
- Zavaros öntés vagy merítés.
- A megolvadt felület szennyeződése és a nem megfelelő folyósítás.
- Kémiailag és fizikailag sérült, feltöltött vagy hulladék anyag.
Kizárási módszerek
- Alulról történő merítés, billenő GDC vagy alacsony nyomású eljárások a lamináris töltéshez.
- A COVERAL típusú folyadékok rendszeres használata.
- Az olvasztáshoz szükséges szűrési és habeltávolítási eljárások.
- A rakomány áthelyezése során a szabad esés távolságának csökkentése.
Forró könnyek (Forró repedés)
A szilárdulási hőmérséklet alatt a félig szilárd öntvényben forró repedések keletkeztek, mivel a hőzsugorodásból eredő feszültségeket a korlátozott térben lévő öntvény nem tudta felvenni. A repedések lehetnek belsőek vagy a felületre törőek.
Fő okok
- A hirtelen szakaszváltások és az éles kanyarok elkerülése érdekében.
- Nem megfelelő vágási szögek.
- Széles megszilárdulási tartományú ötvözetek (az Al-Si egyes minőségi osztályai).
- Korai kilökődés.
Kizárási módszerek
- Sima átmenetek és nagy sugárértékek az alkatrésztervezés során.
- Megfelelően megtervezett és időzített kiállítások.
- Amennyiben lehetséges, az ötvözetekhez közel-eutektikus összetételek alkalmazása.
- Stratégiák a maradékfeszültség minimalizálására a fokozatos kicsapódás során.
A forrasztás
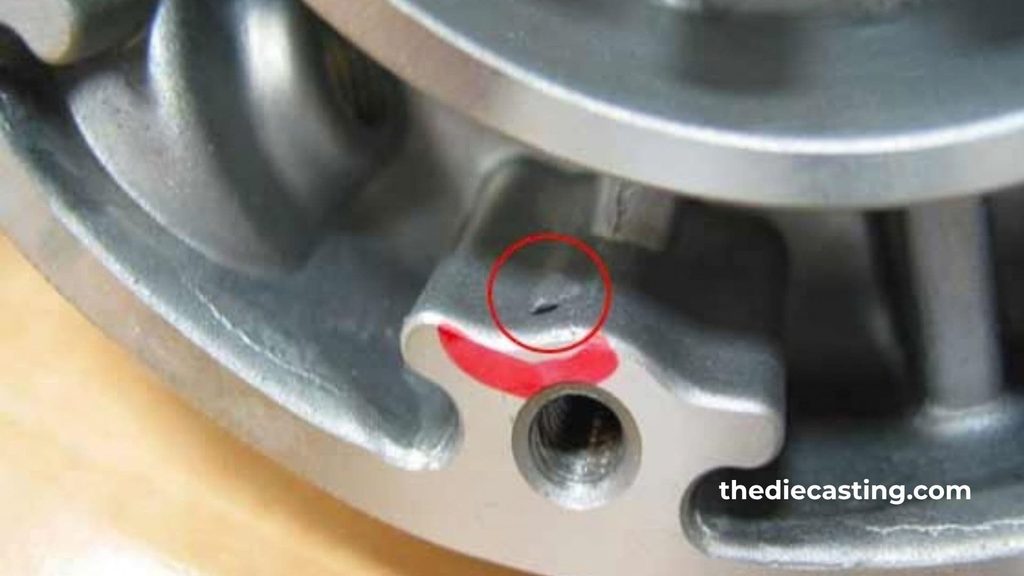
A forrasztás akkor következik be, amikor a védőbevonat megsérül, és az olvadt alumínium ötvözetek reagálnak a vasalapú öntőformák felületével, és így az alumíniumöntvényben az alumínium és a vas között intermetallikus vegyületek keletkeznek. Ez károsítja az öntvény felületét, valamint az öntőforma kopását és a gyártás leállását okozza.
Fő okok
- A bevonat nem bírja ki a terhelést, vagy nem elég vastag.
- A szerszám felületének magas hőmérséklete
- Vas hiánya az ötvözetben.
Kizárási módszerek
- A szerszámbevonatok (beleértve a DYCOTE SAFEGUARD nanokerámia bevonatokat is) rendszeres felvitele és ellenőrzése.
- Szabályozza a magok és a hűtőkörök hőmérsékletét.
- Az ötvözött vas megfelelő műszaki előírásoknak való megfelelésének biztosítása.
Felületi érdesség és öntvényperem
Ha a felület túl érdes, az növeli a megmunkálandó anyagmennyiséget, és fokozza a szerszámok kopását. A peremanyag (a válási vonalaknál/magnyomoknál kialakuló vékony fémnyúlvány) eltávolítása kézzel történik, és méretbeli hibákat okozhat.
Fő okok
- A szerszám elválasztó felületeinek kopása.
- Túl nagy nyomás nehezedik a fémre, vagy túl kicsi a szorítóerő.
- A szerszámok nem megfelelő karbantartása.
Kizárási módszerek
- A vágófelületek rendszeres ellenőrzése és felújítása.
- Állítsa be megfelelően a gép rögzítési beállításait.
- Optimalizált elválasztóvonal-tervezés.
Salak- és salakbeágyazódások
A nemfémes részecskék vagy az oxidált salak az öntvényben rekednek, és szabálytalan kéregrétegeket vagy üregeket képeznek, amelyek rontják a mechanikai tulajdonságokat, és megnehezítik az alkatrészek megmunkálását.
Fő okok
- Szennyezett töltőanyagok.
- A finomítás után nem folyik jól.
- A turbulencia hatására a fémáramba keveredő felületi salak.
Kizárási módszerek
- Alacsony töltési arány és alacsony visszavitt selejtarány.
- A finomítási folyamatot követően a megfelelő fluxálás és a kellő állásidő biztosítása.
- Szűrőlapok használata a járórendszerben.
Tűlyuk-porozitás
A pinholes számos apró, egyenletesen elosztott lyuk, amely elsősorban a megmunkálás után jelenik meg. Ezeket a szokásos röntgenfelvételeken nehéz észrevenni.
Fő okok
- Olvasszuk meg a szennyezett vagy túlmelegedett, és túl sok hidrogént felvevő anyagot.
- A termék gáztalanítása hosszabb ideig elmaradt.
- Az injekciót úgy hajtják végre, hogy az anyagot apró cseppekké porlasztják.
Kizárási módszerek
- A nyersanyagok szigorú ellenőrzése és a gáztalanított fém időben történő felhasználása.
- Pontos hőmérséklet-szabályozás
- A porlasztás elkerülése érdekében megfelelően alakítsák át a betáplálási rendszert.
Szivárgás (működési hiba)
A szivárgás önmagában nem minősül elsődleges hibának, hanem az egymással összekapcsolódó porozitás, repedések vagy hidegfolyás kritikus működési következménye, amelyek a falon keresztül szivárgási útvonalakat képeznek. A nyomáspróba elvégzésekor a hiba nyilvánvalóvá válik.
Fő okok
- Bármilyen gáz- vagy zsugorodási porozitás-keverék, amely folytonos hálózatokat képez.
- A testben fellépő hirtelen vagy mély hidegérzet.
Kizárási módszerek
- Javítsa ki a fent felsorolt mechanizmusokat az alapvető porozitás vagy repedés megoldása érdekében.
- Próbálja meg sűrűbbé tenni a szerkezetet az intenzifikációs nyomás növelésével.
- Ha a kritikus alkalmazások esetében nincs szükség impregnálásra, más alkalmazásokhoz viszont lehet választani ezt a megoldást.
Törékenység
A törékenység hirtelen törés formájában nyilvánul meg, alig kíséri plasztikus alakváltozás. Okai lehetnek a durva vagy túl finom szemcsés szerkezet, a magas szennyeződésszint, illetve az oxidréteg, amely repedésindítóként hat.
Fő okok
- Az olvadt anyag túlmelegedése vagy túlhosszú tartása.
- A vas-, cink- vagy rézszint nem felel meg a meghatározott határértékeknek.
- A gyors lehűtés rendkívül törékeny mikroszerkezeteket eredményez.
Kizárási módszerek
- A hőmérséklet és az összetétel szigorú ellenőrzése
- A szemcsék finomítására szolgáló eljárások
- Optimalizált hűtési sebességek
Összefoglaló táblázat az alumíniumöntvények gyakori hibáiról
| Hiba | Jellemző megjelenés | Fő okkategória | Főbb korrekciós intézkedések |
| Gáz porozitás | Sima, gömb alakú üregek | Olvadékminőség/gáztelenítés | Rotációs gáztalanítás + szellőzésoptimalizálás |
| Zsugorodási porozitás | Szabálytalan, érdes üregek | Adagolás/kötés | Emelkedés, lehűlés, irányított kicsapódás |
| Hideg zárások | Látható varratok | Hőmérséklet / töltési sebesség | Hőmérséklet-emelés, kapuvezérlés kiegyensúlyozása |
| Félresiklások | Hiányos szakaszok | Folyékonyság/bevonat | Szigetelő bevonatok, gyorsabb kitöltés |
| Oxid- és kettősrétegű zárványok | Vékony rétegek, fáradási kiváltók | Turbulencia/olvadékkezelés | Lamináris töltés, folyadékbevonás, szűrés |
| Forró könnyek | Repedések a szilárdulási hőmérséklet közelében | Korlátozás/tervezés | Vázlatos szögek, sima átmenetek |
| Die-forrasztás | A fém a szerszámhoz ragadt | A bevonat lebomlása | A szerszámbevonat rendszeres karbantartása |
| Villanás és érdesség | Bordák az elválasztóvonalnál | Öntési feltételek/nyomás | Sablonkarbantartás, befogás-vezérlés |
| Salakbeágyazódások | Szabálytalan alakú részecskék | Szennyezett olvadék | Felszínről való levétel, tiszta töltés |
| Tűlyukak | Finoman eloszló üregek | A hidrogén visszaszívódása | Az olvadék megfelelő időben történő felhasználása, hőmérséklet-szabályozás |
| Szivárgás | Nyomáspróba sikertelensége | Összekapcsolt porozitás | A gyökér porózusságának okainak kiküszöbölése |
| Törékenység | Hirtelen törés | Szemcsés szerkezet/szennyeződések | Összetétel és hűtésszabályozás |
Ezen hibák hatása a nyomásos öntési iparra
Az alumíniumöntvények hibái jelentős gazdasági és üzemeltetési költségekkel járnak. A fémhulladék látszólagos költsége csupán egy töredéke ennek; az ötvözet olvasztásához felhasznált energia, az öntőformával töltött időveszteség, az ellenőrzéshez és az utómunkálatokhoz szükséges munkaerő, valamint a szállítási ütemterv megzavarása mind hozzájárulnak a tényleges költségekhez. Nagy volumenű HPDC-gyártás esetén már a hulladékmennyiség csekély növekedése is elegendő ahhoz, hogy a vékonyfalú autóipari és elektronikai alkatrészeknél a nyereség teljesen eltűnjön.
Vannak továbbá közvetett költségek is, például a hírnév romlása. A szivárgás és a fáradás kritikus fontosságú az autóipari és repülőgépipari vásárlók számára, mivel szinte nulla szivárgás és magas fáradási teljesítmény esetén szerződéses bírságokhoz vezethetnek. Ezek a folyamatok negatív hatással vannak a szerszám élettartamára is, ami rosszul ellenőrzött műhelyekben 15–20%-vel növeli a szerszámcsere költségeit.
Másrészt viszont a pozitív oldalon azok az öntödék, amelyek szisztematikusan foglalkoznak a kiváltó okok kiküszöbölésével – az olvadék kezelésével, szimulációalapú tervezéssel és fegyelmezett folyamatirányítással –, rendszeresen 2% alatt tartják a selejtarányt. Ez a képesség egyre inkább versenyelőnyként jelenik meg, mivel az OEM-gyártók csökkentik beszállítóik számát, és inkább a minőségre összpontosító, integrált szolgáltatókat részesítik előnyben. A kontrollálatlan hibákért járó szankciókon túlmenően az iparági trendek – a vékonyabb falvastagság, a nagyobb integritású szerkezeti öntvények és a fenntarthatóság irányába – tovább növelik az ilyen hibák leküzdésének megtérülését.
Gyakorlati megelőzési keretrendszer
A hibák hatékonyabb csökkentése négy, egymással párhuzamos elven alapul:
- Az olvadék minősége: gáztalanítás, folyadékbevonás, szűrés és hidrogénszint-figyelés.
- A szerszám / öntőforma állapota: a bevonat épsége, a szellőzés, a hőmérséklet-szabályozás és a karbantartás.
- Folyamatparaméterek: öntési hőmérséklet, töltési profil, nyomásfokozás, megszilárdulás-szabályozás.
- Tervezés és szimuláció: szabványos szekciók, megfelelő adagolás és virtuális folyamatpróbák a szerszámgyártás előtt
Gyakran ismételt kérdések
Melyek az öntés 5 leggyakoribb hibája?
Az alumíniumöntvények öt leggyakoribb hibája között szerepel a gázporózusság, a zsugorodási porózusság, az oxidbeágyazódás és a hidezáródás, valamint a forrórepedés.
Hogyan lehet ellenőrizni az öntési hibákat?
A felületi hibák azonosítására szemrevételezéssel és festékbehatolásos vizsgálattal szokták eljárni. A belső hibák kimutatására röntgenfelvételt, ultrahangos vizsgálatot vagy roncsoló metszetkészítést alkalmaznak. A működési szivárgás igazolására nyomáspróbát (levegővel, vízzel vagy olajjal) végeznek. Ezt további sűrűségméréssel és/vagy metallográfiai vizsgálattal erősítik meg.
Melyek a legvalószínűbb okai az öntési hibáknak?
A leggyakoribb okok a feloldott hidrogén, a megszilárdulás során végzett helytelen adagolás, a fém turbulens áramlása, a megolvadt fém és/vagy a szerszám helytelen hőmérséklete, a szerszám nem megfelelő bevonata vagy szellőzése, valamint az olyan szerszámkialakítás, amely feszültségkoncentrációkat vagy túlmelegedési pontokat okoz.
Melyek az öntési hibák típusai?
A hibákat általában a következő csoportokba sorolják: kohászati hibák (porozitás, zárványok, ridegség), hőkezelési hibák (forrórepedések, hidegrepedések), penész-anyaghibák (homoköntésnél) és alakhibák (túlfolyás, folyási hibák, illesztési hibák). Az alumínium főbb kategóriái casting ezek a porozitás, a zárványok és a megszilárdulási repedések.
Van-e mód arra, hogy az alumíniumöntvények hibáit impregnálással kijavítsuk?
A gyantaimpregnálás a nem kritikus nyomású alkalmazások esetében lezárja a kisebb, egymással összekapcsolódó pórusokat, de ez csupán kiegészítő kezelésnek tekinthető. Hosszú távú megoldásnak továbbra is a „gyökérok-alapú folyamat” néven ismert folyamatirányítást tartják.
Mi köze van a szerszámbevonatnak a hibaarányhoz?
A DYCOTE-hoz hasonló szigetelő bevonatok csökkentik a hőveszteséget, javítják a folyékonyságot, és megakadályozzák a forrasztást. A rendszeres felvitel és az időben elvégzett újrabevonatolás közvetlenül csökkenti a folyadékfolyás-hibákat, a hidegzáródásokat és a chip-forrasztási hibákat.
Következtetés
Az alumíniumöntvények összes gyakori hibájának (például gáz- és zsugorodási porózusság, hidegzáródás, folyási hiba, oxidbeágyazódás, forrórepedés, öntőforma-összeforrás, öntvényperem, salakbeágyazódás, mikroszkopikus lyukak, szivárgás és ridegség) közös okai vannak: nem fordítanak kellő figyelmet az olvadék minőségére, az öntőforma állapotára, a gyártási paraméterekre és az alkatrész kialakítására. Minden hibának ismert kohászati és üzemeltetési oka van, és minden hiba szisztematikusan kiküszöbölhető vagy csökkenthető.
A hibamegelőző program nem egyszeri megoldás, hanem egy mindennapi munkamódszer, amelynek célja a selejt mennyiségének csökkentése, a szerszámok élettartamának növelése, valamint olyan megbízhatóság biztosítása, amely megfelel a mai autóipari, repülőgépipari és ipari ügyfelek követelményeinek. A minőség és a versenyképesség elérésének legjobb módja az, ha a teljes folyamat során az alumíniumöntés alapjaira összpontosítunk.