Turnarea aluminiului rămâne una dintre cele mai populare tehnici de fabricație pentru piese complexe, ușoare și rezistente în industriile auto, aerospațială, de sisteme de încălzire, ventilație și climatizare (HVAC), electronică și de utilaje industriale. Densitatea redusă, conductivitatea termică, rezistența la coroziune și reciclabilitatea se numără printre numeroasele sale avantaje, ceea ce îl face un material esențial. Cu toate acestea, procesul este susceptibil la defecte care pot duce la variații structurale nedorite, deșeuri în exces și costuri ridicate.
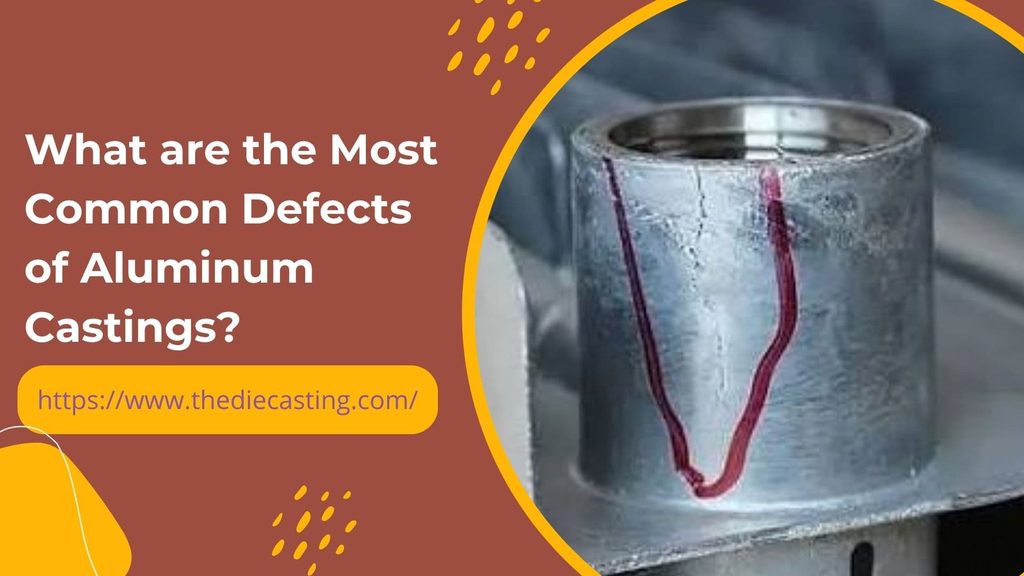
Pentru a menține rata deșeurilor sub 2% și a garanta o calitate constantă a pieselor, este important ca turnătoria să cunoască cele mai frecvente defecte de turnare, cauzele acestora și modul în care pot fi eliminate. Acest articol prezintă peste 10 defecte frecvente, explică modul în care acestea apar și oferă măsuri practice de control, tabele, metode obișnuite de prevenire a acestora, precum și modul în care acestea afectează industria în ansamblu.
Ce este un defect de turnare a aluminiului?
Defectele din Turnare aluminiu sunt defecte care se formează în timpul procesului de topire, turnare, solidificare sau post-prelucrare. Acestea pot fi interne (vizibile doar după tăiere sau examinare cu raze X) sau externe. Multe defecte interne pot crea căi de scurgere, pot reduce rezistența la oboseală sau pot provoca defectarea prematură sub presiune; cu toate acestea, defectele de suprafață pot fi sau nu acceptabile.
De obicei, defectele nu apar din cauza unui singur factor. Acestea sunt determinate de interacțiunea dintre diverși factori, cum ar fi calitatea materialului topit, proiectarea matriței sau matriță, temperatura de topire, presiunea, viteza de umplere și comportamentul operatorului. În consecință, toate cele patru aspecte trebuie luate în considerare pentru a asigura un control eficient.
Cele mai frecvente defecte în turnarea aluminiului
Cele peste 10 defecte întâlnite cel mai frecvent în turnarea sub acțiunea gravitației (GDC), turnarea sub presiune înaltă (HPDC) și turnarea în nisip a aliajelor de aluminiu sunt enumerate mai jos.
Porozitatea gazului
Porozitatea cauzată de gaz va avea aspectul unor goluri relativ netede, rotunde sau eliptice. Hidrogenul este cauza principală, deoarece este singurul gaz cu solubilitate ridicată în aluminiul topit. Prezența umidității din atmosferă, a materialelor de încărcare umede, a fluxurilor contaminate sau a căptușelilor cuptorului insuficient uscate expune metalul la hidrogen, care se depune pe măsură ce metalul se solidifică.
Cauzele principale
- Degazarea insuficientă a topiturii.
- Atunci când turnarea se produce în condiții turbulente, ceea ce duce la antrenarea aerului.
- O cantitate prea mare de agent de demulare sau umiditate în matriță.
- Ventilarea necorespunzătoare a matriței.
Metode de eliminare
- Pretratare prin degazare rotativă înainte de turnare, cu ajutorul unui gaz inert (argon sau azot).
- Testarea hidrogenului prin încercări la presiune redusă.
- Utilizarea vitezelor controlate de umplere și a designului cu canal de alimentare laminar. Aplicarea vitezelor controlate de umplere și a designului cu canal de alimentare laminar.
- Uscarea completă a materialelor de umplutură și a căptușelilor cuptorului.
Porozitate de contracție / Cavități de contracție
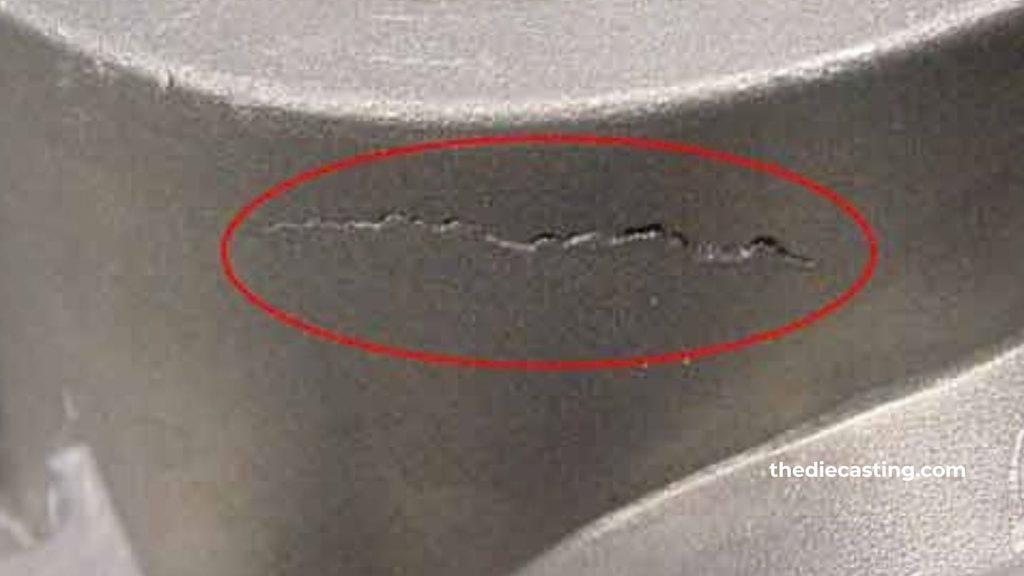
Porozitatea de contracție se caracterizează prin goluri neregulate, cu pereți aspri, care se formează de obicei în zonele care îngheață ultimele, cum ar fi zonele groase, centrele termice sau punctele fierbinți din apropierea canalelor de turnare. Contracția aluminiului în turnarea aluminiului este de 6-7% la solidificare, iar golurile vor apărea dacă nu se asigură o alimentare adecvată.
Cauzele principale
- Conducte ascendente necorespunzătoare sau sisteme de alimentare necorespunzătoare.
- Cu cât temperatura de turnare este mai ridicată, cu atât contracția totală este mai mare.
- Puncte fierbinți cauzate de grosimea neuniformă a pereților.
- Înghețarea prematură a porților care întrerup alimentarea cu metal.
Metode de eliminare
- Amplasarea corectă a canalelor de turnare și a canalelor de alimentare pentru solidificarea direcțională.
- Încălzire localizată (încălziri) în secțiuni subțiri.
- Presiunea de intensificare optimizată în HPDC.
- Programe informatice (ProCAST, MAGMAsoft) pentru previzionarea și eliminarea punctelor fierbinți.
Închideri din cauza frigului
O îmbinare la rece este o îmbinare sau o cusătură nesudată, vizibilă între două fluxuri de metal. Marginile frontale s-au întărit parțial înainte de contact.
Cauzele principale
- Temperatura de turnare sau a matriței este scăzută.
- Viteză de umplere redusă.
- Zonă moartă cauzată de o sincronizare dezechilibrată.
- Metode de eliminare.
- Măriți temperatura de turnare în limitele intervalului specific al aliajului.
- Căldura se disipă până la temperatura de funcționare.
- Reproiectarea și reinventarea sistemului de distribuție pentru o umplere simultană și echilibrată.
- În cazul în care designul matriței permite acest lucru, măriți viteza de umplere.
Rătăciri
The piese turnate sub presiune produsele rezultate din defecte de turnare sunt incomplete, ceea ce înseamnă că cavitatea nu este umplută în întregime. Cauzele sunt foarte similare cu cele ale defectelor de lipire la rece.
Cauzele principale
- Dacă temperatura metalului sau viteza este prea mică.
- Dacă secțiunile sunt înguste sau aflate la distanță mare una de alta, acestea sunt considerate secțiuni cu “îngheț precoce”.
- Acoperirea defectuoasă a matriței, care permite o pierdere prea rapidă a căldurii.
Metode de eliminare
- Aplicați acoperiri izolante pentru matrițe, precum DYCOTE, pentru a menține fluxul de fluid.
- Reduceți la minimum grosimea stratului și cantitatea aplicată.
- Optimizați controlul fluxului pentru a accelera alimentarea cu metal în secțiunile subțiri.
- Mențineți temperatura matriței la un nivel constant.
Incluziuni de oxid și bifilme
Aluminiul se topește și se oxidează imediat, formând un strat de oxid foarte subțire și rezistent. Aceste straturi rămân captive în masa topită în timpul transferului turbulent și se transformă în defecte aproape imperceptibile, care acționează ca inițiatori de fisuri sau bifilme.
Cauzele principale
- Pouring or ladling that is turbulent.
- Dirty melt surface and inadequate fluxing.
- Chemically and physically damaged charged or scrap material.
Metode de eliminare
- Ladles of bottom pour, tilting GDC, or low-pressure processes for laminar fill.
- The use of COVERAL-type fluxes regularly.
- The filtration and skimming procedures for melting.
- Reducing free fall distances when transferring the load.
Hot tears (Hot cracking)
Below the solidus temperature, hot tears have been developed in the semi-solid casting because the thermal contraction stresses could not be accommodated in the constrained casting. Cracks can be either internal or surface-breaking.
Cauzele principale
- To avoid abrupt section changes and sharp corners.
- Inadequate draft angles.
- Wide solidification range alloys (some grades of Al-Si).
- Premature ejection.
Metode de eliminare
- Smooth transitions and generous radii in part design.
- Properly drafted and timed ejections.
- Use of near-eutectic compositions for alloys, where feasible.
- Strategies to minimize residual stress in the form of sequential solidification.
Die Soldering
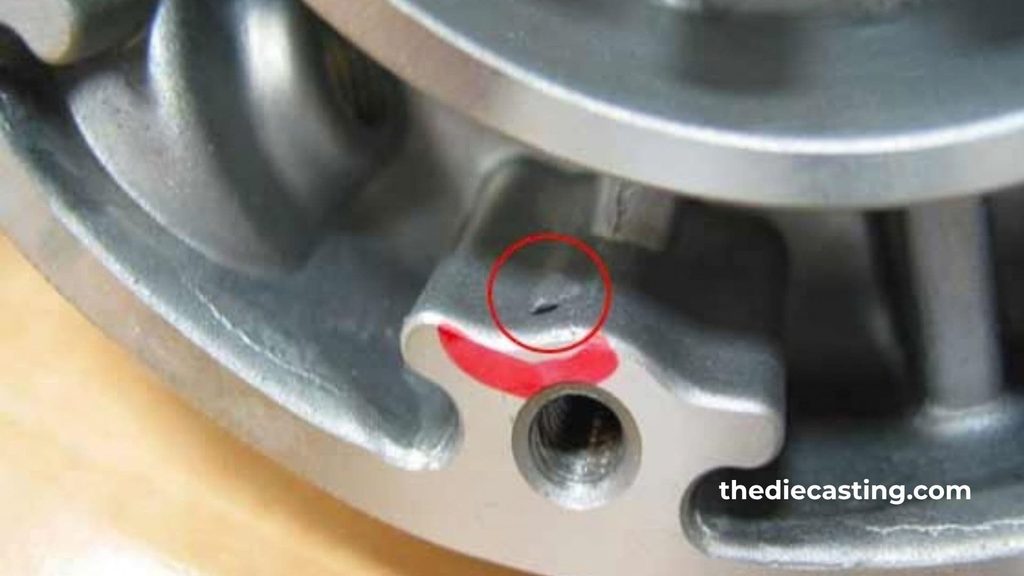
Die soldering is caused when the protective coating is destroyed, and molten aliaje de aluminiu react with the surface of the ferrous die to create intermetallics between the aluminum and iron in aluminum casting. This causes damage to the surface of the casting, and die wear and production downtime.
Cauzele principale
- Failure of the coating to withstand breakdown or to be sufficiently thick.
- High heat of the die surface
- A lack of iron in the alloy.
Metode de eliminare
- Regular application and checks of die coatings (including DYCOTE SAFEGUARD nano-ceramic coatings).
- Regulate the temperature of the cores and cooling circuits.
- To maintain alloy iron to the correct specification.
Surface Roughness and Flash
If the surface is too rough, it will increase the amount of material that needs to be machined and put wear on the tools. Removal of Flash (thin fin of metal at parting lines/core prints) is manual and may cause dimensional damage.
Cauzele principale
- Worn die separating surfaces.
- Too much pressure on the metal or too little clamping force.
- Inadequate die maintenance.
Metode de eliminare
- Regular inspection and reconditioning of parting faces.
- Properly set up machine clamping configuration.
- Optimized parting-line design.
Slag / Dross Inclusions
The non-metallic particles or oxidized slag get trapped in the casting to form irregular crusts or pockets, which decrease the mechanical properties and make the parts difficult to machine.
Cauzele principale
- Dirty charge materials.
- Not skimming well after refining.
- Surface dross that is entrained into the metal stream by turbulence.
Metode de eliminare
- Low charge ratio of clean and low return-scrap ratio.
- Correctly fluxing and sufficient standing time after the refining process.
- Use of filter screens in the runner system.
Pinhole Porosity
Pinholes are many small, evenly distributed holes that appear primarily after machining. They are hard to see with typical X-ray.
Cauzele principale
- Melt material that is contaminated or overheated and absorbs too much hydrogen.
- Failure to degas product for an extended period of time.
- The injection is made by atomizing the material into small gates.
Metode de eliminare
- Strict control of raw materials and timely use of degassed metal.
- Precise temperature management
- Properly redesign the gating to prevent atomization.
Leakage (Functional Failure)
Leakage is not a primary defect per se, but instead a critical functional outcome of interconnected porosity, cracks, or cold flow that form through wall leakage pathways. When the pressure test is performed, failure is revealed.
Cauzele principale
- Any mix of gas or shrinkage porosity that creates continuous networks.
- Bursting or deep cold holes in the body.
Metode de eliminare
- Correct the above-listed mechanisms to solve the underlying porosity or cracking.
- Try to make the structure denser by increasing the intensification pressure.
- If impregnation is not required for critical applications, it is possible to select it for other applications.
Brittleness
Brittleness will manifest itself as a sudden breakage with little plastic deformation. It is caused by coarse grain or overly fine grain, high impurity level, or oxide film as crack starters.
Cauzele principale
- Any overheating or over-holding of the melt.
- The levels of iron, zinc, or copper are out of specification.
- Rapid chilling causes very brittle microstructures.
Metode de eliminare
- Strict temperature & composition control
- Grain-refining practices
- Optimized cooling rates
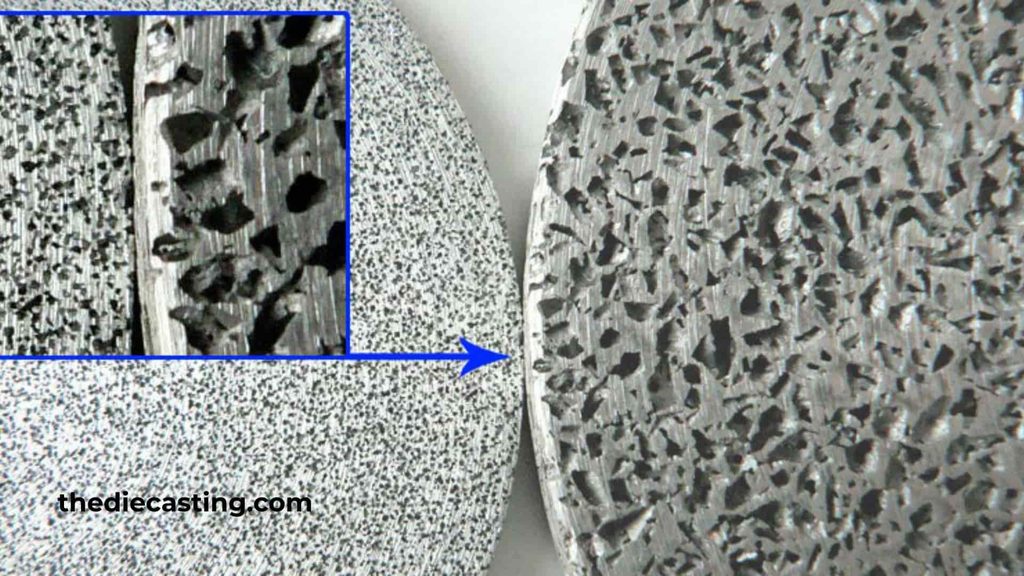
Summary Table of Common Aluminum Casting Defects
| Defect | Typical Appearance | Primary Cause Category | Key Corrective Action |
| Porozitatea gazului | Smooth spherical voids | Melt quality/venting | Rotary degassing + vent optimization |
| Porozitate de contracție | Irregular rough voids | Feeding/solidification | Risers, chills, directional solidification |
| Închiderea la rece | Visible seams | Temperature / fill speed | Raise temperatures, balance gating |
| Rătăciri | Incomplete sections | Fluidity/coating | Insulating coatings, faster fill |
| Oxide / bifilm inclusions | Thin films, fatigue initiators | Turbulence/melt handling | Laminar fill, fluxing, filtration |
| Lacrimi fierbinți | Cracks near solidus | Constraint/design | Draft angles, smooth transitions |
| Die soldering | Metal stuck to die | Coating breakdown | Consistent die coating maintenance |
| Flash & roughness | Fins at parting line | Die condition/pressure | Die maintenance, clamping control |
| Slag inclusions | Irregular particles | Dirty melt | Skimming, clean charge |
| Pinholes | Fine dispersed voids | Hydrogen reabsorption | Timely melt use, temperature control |
| Leakage | Pressure-test failure | Interconnected porosity | Eliminate root porosity sources |
| Brittleness | Sudden fracture | Grain structure/impurities | Composition & cooling control |
Impact of These Defects on the Die Casting Industry
Defects in aluminum casting have high economic and operational costs. The apparent cost of the scrap metal is just a fraction; energy used to melt the alloy, die time lost, labor used to inspect and rework, and disrupted delivery schedules all add to the true cost. For high-volume HPDC production, it costs only a small increase in the amount of scrap to wipe out margins on thin-walled automotive and electronics parts.
There are also indirect costs such as damage to reputation. Leakage and fatigue are critical for automotive and aerospace buyers, as they can result in contract penalties when there is near-zero leakage and high fatigue performance. These processes also have a negative impact on die life, increasing the cost of tooling replacement by 15-20% in poorly controlled shops.
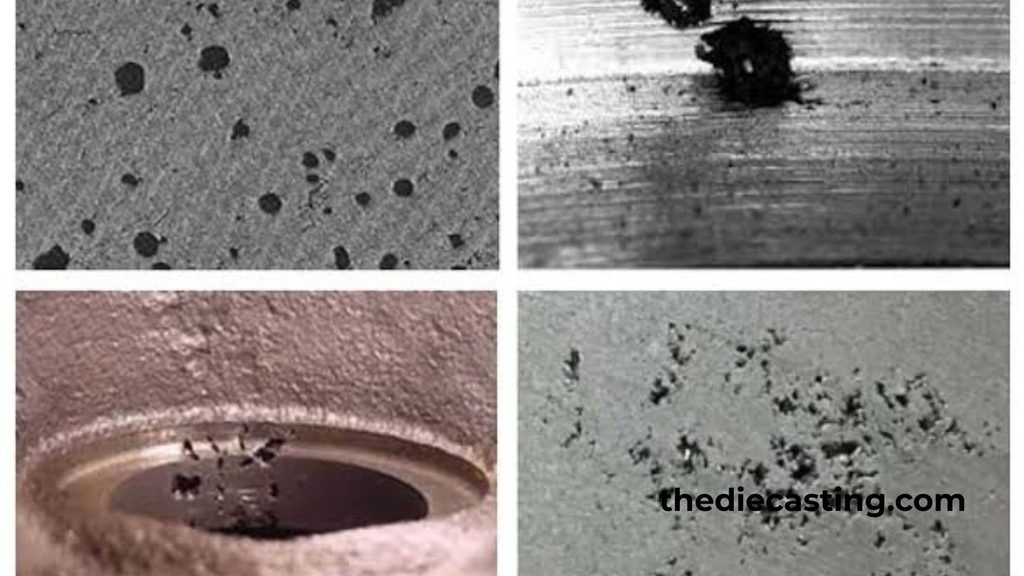
Then again, on the bright side, foundries that systematically work to address root causes—by treating the melt, using simulation-based design, and having a disciplined process control—routinely keep scrap rates under 2%. The ability to do so is emerging as a competitive differentiator as OEMs are reducing suppliers and are attracted to integrated suppliers with a focus on quality. In addition to the associated penalty for uncontrolled defects, industry trends toward thinner walls, higher integrity structural castings, and sustainability further add to the payoff for mastering these defects.
Practical Prevention Framework
Improved defect reduction is based on four parallel principles:
- Melt quality: degassing, fluxing, filtration, and hydrogen monitoring.
- Die / mold condition: coating integrity, venting, temperature control, and maintenance.
- Process parameters: pouring temp, fill profile, intensification pressure, solidification control.
- Design & simulation: uniform sections, suitable feeding & virtual process trials before tooling
Întrebări frecvente
What are 5 common defects of casting?
Among the top five common defects in aluminum casting, gas porosity, shrinkage porosity, oxide inclusion, and cold shut are included, as well as hot tears.
How to check casting defects?
Visual inspection and Dye penetrant are used to identify surface defects. Internal defects are caused by X-ray radiography, ultrasonic testing, or destructive sectioning. Pressure testing (air, water, or oil) is used to confirm functional leakage. This is confirmed by additional density measurement and/or metallographic examination.
What are the most likely reasons for casting fault?
Most common sources are dissolved hydrogen, improper feeding during solidification, turbulent metal flow, incorrect melt and/or die temperatures, poor die coating or venting, and die design that causes stress concentrations or hot spots.
What are types of casting defects?
The defects are usually classified into metallurgical defects (porosity, inclusions, brittleness), heat defects (hot tears, cold shuts), matriță-material defects (in sand casting), and shape defects (flash, misruns, mismatches). The main categories in aluminum turnare are porosity, inclusions, and solidification cracks.
Is there a way to repair aluminum casting defects by impregnation?
Resin impregnation will seal minor interconnected porosity for non-critical pressure applications, but can be a secondary treatment. The long-term solution is still considered to be the process control known as the root cause process.
What does die coating have to do with defect rates?
Insulating coatings like DYCOTE decrease heat loss, enhance fluidity, and do not allow soldering. Regular application and timely re-coating directly reduce misruns, cold shuts, and die-soldering defects.
Concluzie
All of the common defects of aluminum casting (such as gas and shrinkage porosity, cold shut, misrun, oxide inclusion, hot tear, die soldering, flash, slag inclusion, pinhole, leakage, and brittleness) have common causes: insufficient attention to melt quality, die condition, process parameters, and part design. Every defect has a known metallurgical and operational cause, and every defect can be systematically eliminated or reduced.
A defect prevention program is not a one-time solution, but a way of working that is practiced every day, in order to reduce SCRAPs, increase die life, and ensure reliability that meets the requirements of today’s automotive, aerospace, and industrial customers. The best route to quality and competitiveness is to maintain a focus on the basics of aluminum casting throughout the entire process.