Der Aluminiumguss ist nach wie vor eines der beliebtesten Fertigungsverfahren für komplexe, leichte und hochfeste Bauteile in der Automobil-, Luft- und Raumfahrt-, HLK-, Elektronik- und Industriemaschinenindustrie. Geringe Dichte, Wärmeleitfähigkeit, Korrosionsbeständigkeit und Recyclingfähigkeit zählen zu den zahlreichen Vorteilen, die dieses Material unverzichtbar machen. Allerdings ist das Verfahren anfällig für Fehler, die zu unerwünschten strukturellen Abweichungen, übermäßigem Ausschuss und hohen Kosten führen können.
Um den Ausschuss unter 2% zu halten und eine gleichbleibende Teilequalität zu gewährleisten, ist es wichtig, dass die Gießerei die häufigsten Gussfehler, deren Ursachen und die Möglichkeiten zu ihrer Beseitigung kennt. Dieser Artikel behandelt über 10 häufige Fehler, erläutert deren Entstehungsursachen und bietet praktische Kontrollmaßnahmen, Tabellen, gängige Präventionsmaßnahmen sowie Informationen darüber, wie sich diese Fehler auf die Branche insgesamt auswirken.
Was ist ein Gussfehler bei Aluminiumgussteilen?
Mängel bei Aluminiumguss sind Fehler, die während des Schmelz-, Gieß-, Erstarrungs- oder Nachbearbeitungsprozesses entstehen. Sie können innerlich (erst nach dem Schneiden oder bei einer Röntgenuntersuchung sichtbar) oder äußerlich sein. Viele innere Fehler können Leckagewege bilden, die Ermüdungslebensdauer verringern oder unter Druck zu einem vorzeitigen Versagen führen; Oberflächenfehler hingegen können akzeptabel sein oder auch nicht.
Fehler entstehen in der Regel nicht aufgrund einer einzigen Ursache. Sie werden durch das Zusammenspiel verschiedener Faktoren verursacht, wie beispielsweise die Qualität der Schmelze, die Konstruktion der Düse oder Schimmel, Schmelztemperatur, Druck, Füllrate und das Verhalten des Bedieners. Folglich müssen alle vier Bereiche berücksichtigt werden, um eine effektive Steuerung zu erreichen.
Die häufigsten Fehler bei Aluminiumgussteilen
Im Folgenden sind die zehn häufigsten Fehler aufgeführt, die beim Schwerkraftdruckguss (GDC), beim Hochdruckguss (HPDC) und beim Sandguss von Aluminiumgusslegierungen auftreten.
Gas Porosität
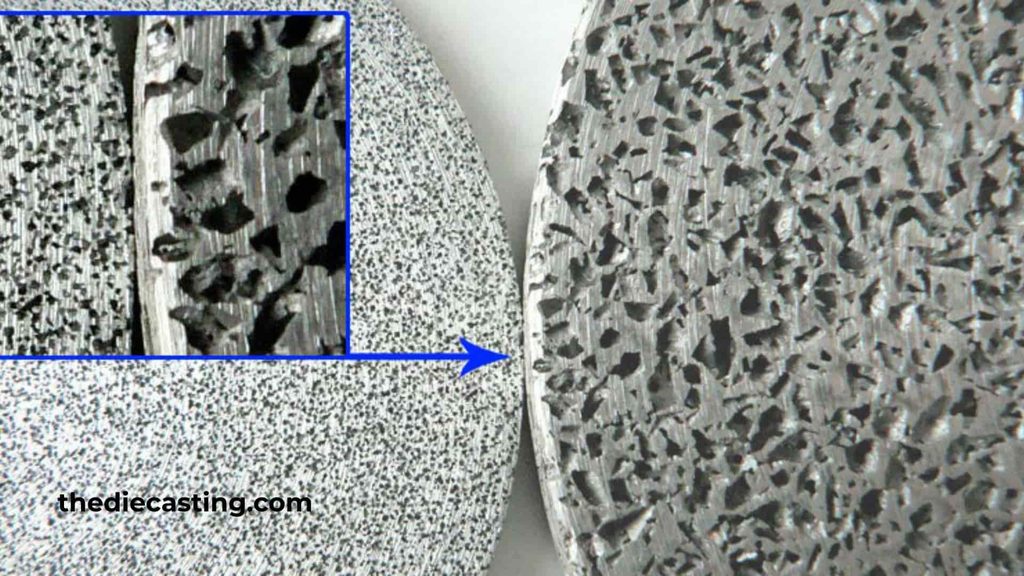
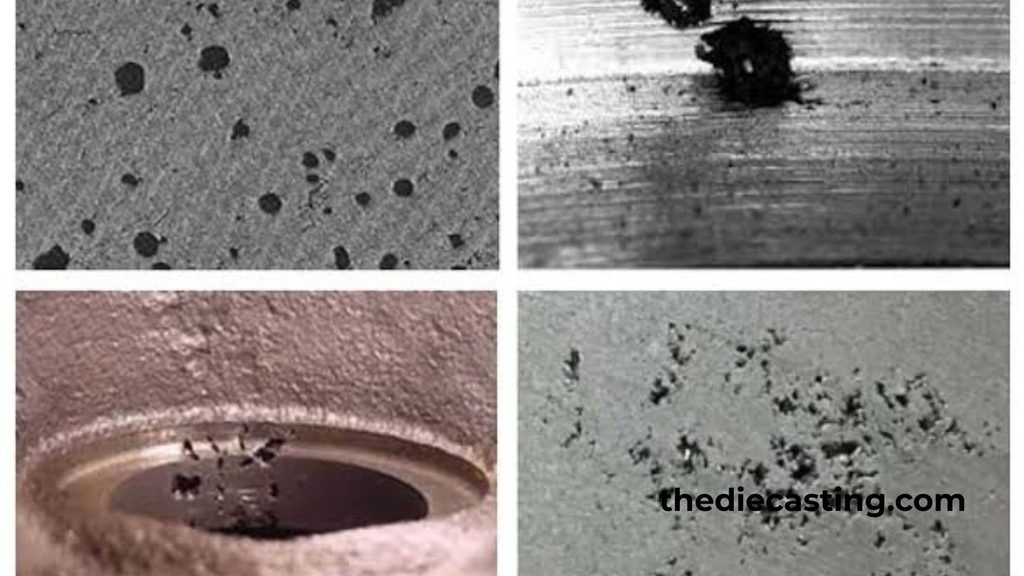
Gasporosität zeigt sich in Form von relativ glatten, runden oder elliptischen Hohlräumen. Wasserstoff ist die Hauptursache, da er das einzige Gas ist, das in geschmolzenem Aluminium in hohem Maße löslich ist. Das Vorhandensein von Feuchtigkeit in der Atmosphäre, feuchten Einsatzstoffen, verunreinigten Flussmitteln oder unzureichend getrockneten Ofenauskleidungen setzt das Metall Wasserstoff aus, der sich beim Erstarren des Metalls ablagert.
Hauptursachen
- Unzureichende Entgasung der Schmelze.
- Wenn der Guss turbulent verläuft, wodurch Luft mitgerissen wird.
- Zu viel Trennmittel oder Feuchtigkeit in der Form.
- Mangelhafte Entlüftung der Form.
Ausscheidungsverfahren
- Vorbehandlung durch Rotationsentgasung vor dem Gießen mit einem Inertgas (Argon oder Stickstoff).
- Wasserstoffprüfung mittels Unterdruckprüfungen.
- Die Verwendung kontrollierter Füllgeschwindigkeiten und eines laminaren Angussdesigns. Anwendung kontrollierter Füllgeschwindigkeiten und eines laminaren Angussdesigns.
- Völlig trockene Füllmassen und Ofenauskleidungen.
Schrumpfporosität / Schrumpfhohlräume
Schrumpfporosität zeichnet sich durch unregelmäßige, rauwandige Hohlräume aus, die sich in der Regel an den Stellen befinden, an denen die Erstarrung zuletzt erfolgt, wie beispielsweise an Stellen mit größerer Dicke, in thermischen Zentren oder an „Hot Spots“ in der Nähe der Angussstellen. Die Schrumpfung von Aluminium bei der Aluminiumgussherstellung beträgt beim Erstarren 6–7%, und es entstehen Hohlräume, wenn keine ausreichende Zufuhr gewährleistet ist.
Hauptursachen
- Unzureichende Steigleitungen oder ungeeignete Zuführsysteme.
- Je höher die Gießtemperatur, desto größer ist die Gesamtschrumpfung.
- Heißstellen aufgrund ungleichmäßiger Wandstärken.
- Vorzeitiges Einfrieren der Schleusen, wodurch die Metallzufuhr unterbrochen wird.
Ausscheidungsverfahren
- Korrekte Angussführung und Platzierung der Angusskanäle bei der gerichteten Erstarrung.
- Lokale Erwärmung (Erwärmt) in dünnen Schnitten.
- Im HPDC-Verfahren optimierter Verdichtungsdruck.
- Computerprogramme (ProCAST, MAGMAsoft) zur Vorhersage und Beseitigung von Hotspots.
Kaltverschlüsse
Eine Kaltnaht ist eine ungelötete Verbindungsstelle oder Naht, die zwischen zwei Metallströmen zu erkennen ist. Die Vorderkanten sind vor dem Kontakt teilweise ausgehärtet.
Hauptursachen
- Die Temperatur der Gussform oder des Gusskastens ist niedrig.
- Geringe Füllgeschwindigkeit.
- Totzone aufgrund unausgewogener Gating-Einstellung.
- Ausscheidungsverfahren.
- Erhöhen Sie die Gießtemperatur innerhalb des für die Legierung vorgesehenen Bereichs.
- Die Wärme nimmt auf Betriebstemperatur ab.
- Neugestaltung und Weiterentwicklung des Angusssystems für eine gleichzeitige, ausgewogene Befüllung.
- Sofern es die Konstruktion der Form zulässt, erhöhen Sie die Füllgeschwindigkeit.
Irrfahrten
Die Druckgussteile Die durch die Fehlgüsse entstandenen Fehlstellen sind unvollständig, was bedeutet, dass der Formhohlraum nicht vollständig ausgefüllt ist. Die Ursachen sind denen von Kaltnähten sehr ähnlich.
Hauptursachen
- Wenn die Metalltemperatur oder die Geschwindigkeit zu niedrig ist.
- Sind die Abschnitte dünn oder liegen sie weit auseinander, gelten sie als “früh gefrorene” Abschnitte.
- Mangelhafte Beschichtung des Stempels, wodurch die Wärme zu schnell entweicht.
Ausscheidungsverfahren
- Tragen Sie isolierende Formbeschichtungen wie DYCOTE auf, um den Flüssigkeitsfluss aufrechtzuerhalten.
- Die Schichtdicke und den Auftrag auf ein Minimum reduzieren.
- Optimieren Sie die Gusskanalführung, um die Metallzufuhr zu dünnen Bereichen zu beschleunigen.
- Halten Sie die Temperatur der Form konstant.
Oxideinschlüsse und Doppelschichten
Aluminium schmilzt und oxidiert sofort, wobei sich ein sehr dünner, fester Oxidfilm bildet. Diese Filme werden während des turbulenten Transfers in der Schmelze eingeschlossen und verwandeln sich in nahezu nicht wahrnehmbare Defekte, die als Rissauslöser oder Doppelschichten wirken.
Hauptursachen
- Turbulentes Eingießen oder Schöpfen.
- Verschmutzte Schmelzoberfläche und unzureichende Flussmittelversorgung.
- Chemisch und physikalisch beschädigtes, geladenes Material oder Schrott.
Ausscheidungsverfahren
- Füllverfahren mit Schöpfkellen, Kipp-GDC oder Niederdruckverfahren für die laminare Befüllung.
- Die regelmäßige Verwendung von Flussmitteln vom Typ COVERAL.
- Die Filter- und Abschöpfverfahren beim Schmelzen.
- Verringerung der Fallwege beim Umschlagen der Last.
Heiße Tränen (Heißrisse)
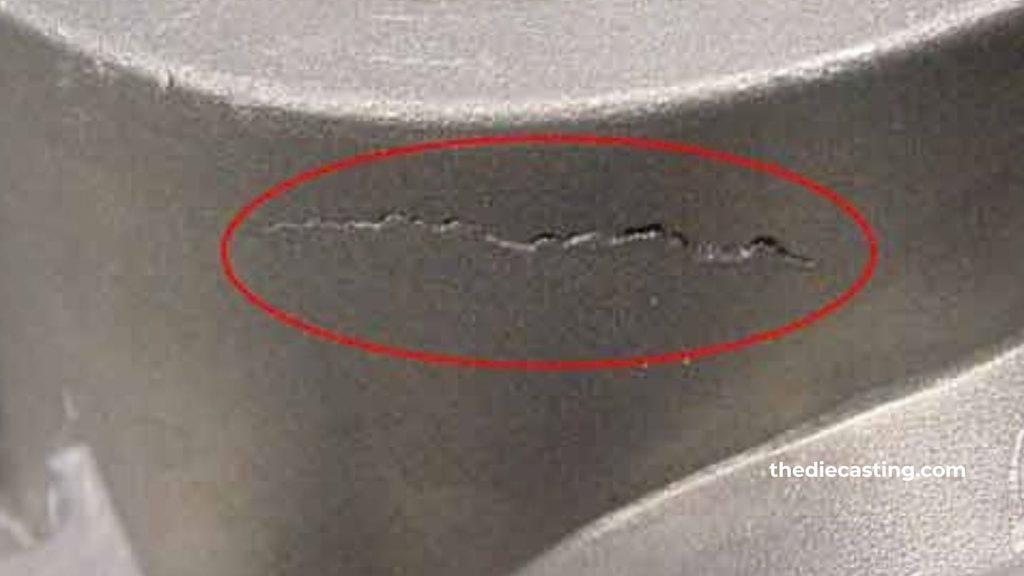
Unterhalb der Solidustemperatur sind im halbfesten Gussstück Heißrisse entstanden, da die thermischen Schrumpfspannungen in dem eingeschränkten Gussstück nicht abgebaut werden konnten. Risse können entweder innenliegend sein oder an die Oberfläche vordringen.
Hauptursachen
- Um abrupte Querschnittswechsel und scharfe Ecken zu vermeiden.
- Unzureichende Anstellwinkel.
- Legierungen mit großem Erstarrungsbereich (einige Al-Si-Sorten).
- Vorzeitiger Ausstoß.
Ausscheidungsverfahren
- Flüssige Übergänge und großzügige Radien bei der Konstruktion von Bauteilen.
- Sorgfältig geplante und zeitlich gut abgestimmte Auswechslungen.
- Verwendung von nahezu eutektischen Zusammensetzungen für Legierungen, sofern dies möglich ist.
- Strategien zur Minimierung von Restspannungen durch sequentielle Erstarrung.
Löten
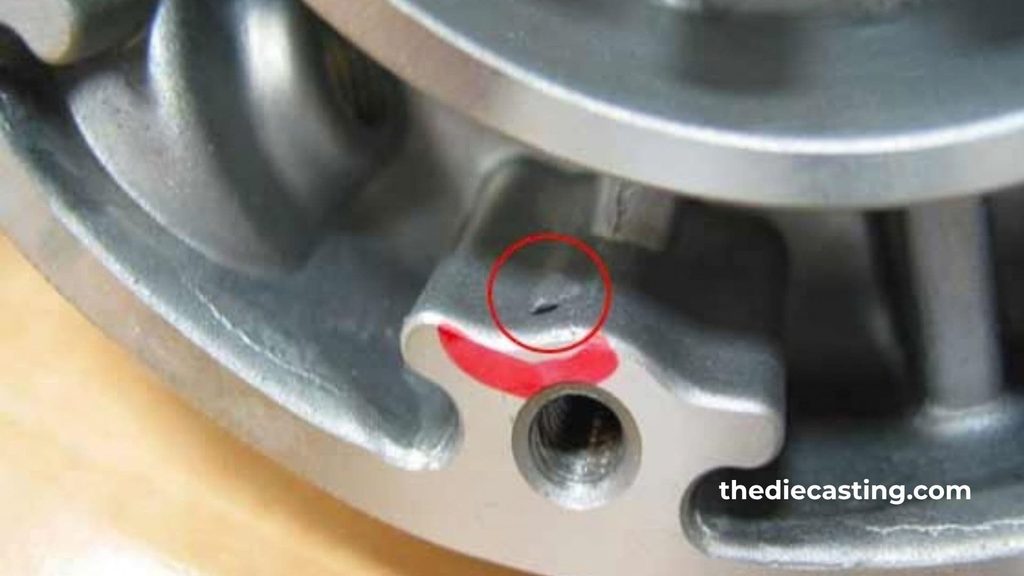
Lötstellen entstehen, wenn die Schutzschicht zerstört wird und geschmolzenes Aluminiumlegierungen reagieren mit der Oberfläche der Eisenform und bilden so intermetallische Verbindungen zwischen Aluminium und Eisen im Aluminiumguss. Dies führt zu Schäden an der Oberfläche des Gussteils sowie zu Formverschleiß und Produktionsausfällen.
Hauptursachen
- Die Beschichtung hält dem Durchschlag nicht stand oder ist nicht dick genug.
- Hohe Temperatur an der Matrizenoberfläche
- Ein Mangel an Eisen in der Legierung.
Ausscheidungsverfahren
- Regelmäßige Aufbringung und Überprüfung von Werkzeugbeschichtungen (einschließlich DYCOTE SAFEGUARD-Nanokeramikbeschichtungen).
- Regeln Sie die Temperatur der Kerne und der Kühlkreisläufe.
- Um die Legierungseisen auf dem richtigen Spezifikationsniveau zu halten.
Oberflächenrauheit und Grat
Ist die Oberfläche zu rau, erhöht sich die Menge des zu bearbeitenden Materials, und die Werkzeuge werden stärker abgenutzt. Das Entfernen von Graten (dünne Metallränder an Trennlinien/Kernabdrücken) erfolgt manuell und kann zu Maßabweichungen führen.
Hauptursachen
- Abgenutzte Trennflächen der Matrize.
- Zu hoher Druck auf das Metall oder zu geringe Spannkraft.
- Unzureichende Wartung der Werkzeuge.
Ausscheidungsverfahren
- Regelmäßige Überprüfung und Aufarbeitung der Trennflächen.
- Die Spannvorrichtung der Maschine ordnungsgemäß einrichten.
- Optimierte Gestaltung der Trennfuge.
Schlacke / Schlackeneinschlüsse
Die nichtmetallischen Partikel oder die oxidierte Schlacke bleiben im Gussstück zurück und bilden unregelmäßige Krusten oder Hohlräume, die die mechanischen Eigenschaften beeinträchtigen und die Bearbeitung der Teile erschweren.
Hauptursachen
- Verschmutzte Ladungsträger.
- Nach der Raffination lässt sich das Produkt nicht gut abschöpfen.
- Oberflächenkrätze, die durch Turbulenzen in den Metallstrom mitgerissen wird.
Ausscheidungsverfahren
- Geringer Anteil an einwandfreiem Material und geringer Anteil an Rücklaufschrott.
- Korrekte Flussmittelbehandlung und ausreichende Nachwirkzeit nach dem Raffiniervorgang.
- Einsatz von Filtersieben im Laufradsystem.
Lochporosität
Pinholes sind viele kleine, gleichmäßig verteilte Löcher, die vor allem nach der Bearbeitung auftreten. Sie sind mit herkömmlichen Röntgengeräten nur schwer zu erkennen.
Hauptursachen
- Schmelzen Sie Material, das verunreinigt oder überhitzt ist und zu viel Wasserstoff aufnimmt.
- Das Produkt wurde über einen längeren Zeitraum nicht entgast.
- Beim Spritzgießen wird das Material in kleine Strahlen zerstäubt.
Ausscheidungsverfahren
- Strenge Kontrolle der Rohstoffe und rechtzeitige Verwendung von entgastem Metall.
- Präzises Temperaturmanagement
- Die Angussführung muss entsprechend neu gestaltet werden, um eine Zerstäubung zu verhindern.
Leckage (Funktionsausfall)
Eine Leckage ist an sich kein primärer Defekt, sondern vielmehr eine kritische funktionelle Folge von miteinander verbundenen Poren, Rissen oder Kaltfluss, die Leckagewege durch die Wand bilden. Bei der Druckprüfung wird der Defekt sichtbar.
Hauptursachen
- Jede Kombination aus Gas- und Schrumpfporosität, die zusammenhängende Netzwerke bildet.
- Plötzliche Kälteeinbrüche oder Stellen am Körper, an denen man besonders stark friert.
Ausscheidungsverfahren
- Beheben Sie die oben aufgeführten Ursachen, um die zugrunde liegende Porosität oder Rissbildung zu beseitigen.
- Versuchen Sie, die Struktur durch Erhöhung des Verdichtungsdrucks zu verdichten.
- Wenn eine Imprägnierung für kritische Anwendungen nicht erforderlich ist, kann sie für andere Anwendungen gewählt werden.
Sprödigkeit
Sprödigkeit äußert sich in einem plötzlichen Bruch bei geringer plastischer Verformung. Sie wird durch grobe oder übermäßig feine Körnung, einen hohen Verunreinigungsgrad oder einen Oxidfilm als Rissauslöser verursacht.
Hauptursachen
- Jede Überhitzung oder zu lange Haltezeit der Schmelze.
- Die Werte für Eisen, Zink oder Kupfer liegen außerhalb der Spezifikation.
- Eine schnelle Abkühlung führt zu sehr spröden Mikrostrukturen.
Ausscheidungsverfahren
- Strenge Kontrolle von Temperatur und Zusammensetzung
- Verfahren zur Kornverfeinerung
- Optimierte Abkühlgeschwindigkeiten
Übersichtstabelle zu häufigen Fehlern bei Aluminiumgussteilen
| Defekt | Typisches Erscheinungsbild | Kategorie der Hauptursache | Wichtige Korrekturmaßnahme |
| Gasporosität | Glatte, kugelförmige Hohlräume | Schmelzequalität/Entgasung | Rotationsentgasung + Optimierung der Entlüftung |
| Schrumpfung Porosität | Unregelmäßige, raue Hohlräume | Zuführung/Verfestigung | Steigrohre, Abkühlung, gerichtete Erstarrung |
| Kalte Fensterläden | Sichtbare Nähte | Temperatur / Füllgeschwindigkeit | Temperaturen erhöhen, Gating ausgleichen |
| Irrfahrten | Unvollständige Abschnitte | Fließfähigkeit/Beschichtung | Isolierende Beschichtungen, schnelleres Befüllen |
| Oxid-/Doppelschicht-Einschlüsse | Dünnschichten, Ermüdungsauslöser | Turbulenz/Schmelzehandhabung | Laminare Befüllung, Flussmittelbehandlung, Filtration |
| Heiße Tränen | Risse in der Nähe der Soliduslinie | Einschränkung/Entwurf | Entwurfswinkel, fließende Übergänge |
| Löten von Chips | An der Matrize haftendes Metall | Beschichtungsversagen | Regelmäßige Wartung der Stempelbeschichtung |
| Blitz & Rauheit | Rippen an der Trennlinie | Formzustand/Druck | Werkzeugwartung, Spannkontrolle |
| Schlackeneinschlüsse | Unregelmäßige Partikel | Schmutzige Schmelze | Abschöpfen, reine Gebühr |
| Lochblenden | Fein verteilte Hohlräume | Wasserstoffrückgewinnung | Rechtzeitige Nutzung der Schmelze, Temperaturregelung |
| Leckage | Fehlgeschlagene Druckprüfung | Verbundene Porosität | Ursachen für Porosität im Wurzelbereich beseitigen |
| Sprödigkeit | Plötzlicher Bruch | Kornstruktur/Verunreinigungen | Zusammensetzung und Kühlungssteuerung |
Auswirkungen dieser Mängel auf die Druckgussindustrie
Fehler in Aluminiumgussteilen verursachen hohe wirtschaftliche und betriebliche Kosten. Die offensichtlichen Kosten für das Altmetall machen dabei nur einen Bruchteil aus; der Energieaufwand zum Schmelzen der Legierung, der Zeitverlust durch den Einsatz der Gussform, der Arbeitsaufwand für Prüfung und Nachbearbeitung sowie gestörte Liefertermine tragen alle zu den tatsächlichen Kosten bei. Bei der HPDC-Fertigung in Großserie reicht bereits eine geringfügige Zunahme der Ausschussmenge aus, um die Gewinnspannen bei dünnwandigen Automobil- und Elektronikbauteilen zunichte zu machen.
Hinzu kommen indirekte Kosten wie beispielsweise Reputationsschäden. Leckage und Ermüdung sind für Käufer aus der Automobil- und Luftfahrtindustrie von entscheidender Bedeutung, da sie zu Vertragsstrafen führen können, wenn die Leckage nahe Null liegt und eine hohe Ermüdungsfestigkeit erforderlich ist. Diese Prozesse wirken sich zudem negativ auf die Lebensdauer der Werkzeuge aus und erhöhen die Kosten für den Werkzeugwechsel in schlecht kontrollierten Betrieben um 15–20%.
Andererseits gibt es aber auch eine positive Seite: Gießereien, die systematisch daran arbeiten, die Ursachen zu beheben – durch die Aufbereitung der Schmelze, den Einsatz simulationsgestützter Konstruktion und eine disziplinierte Prozesssteuerung –, halten ihre Ausschussquoten regelmäßig unter 2%. Die Fähigkeit dazu entwickelt sich zunehmend zu einem Wettbewerbsvorteil, da Erstausrüster (OEMs) ihre Lieferantenbasis reduzieren und sich für integrierte Lieferanten mit Fokus auf Qualität interessieren. Neben den damit verbundenen Strafen für unkontrollierte Fehler tragen auch Branchentrends hin zu dünneren Wandstärken, strukturellen Gussteilen mit höherer Integrität und Nachhaltigkeit dazu bei, dass sich die Beherrschung dieser Fehler noch stärker auszahlt.
Rahmenkonzept für praktische Prävention
Die verbesserte Fehlerreduzierung basiert auf vier parallel geltenden Prinzipien:
- Schmelzqualität: Entgasung, Flussmittelbehandlung, Filtration und Wasserstoffüberwachung.
- Zustand der Stanzform / des Formteils: Unversehrtheit der Beschichtung, Entlüftung, Temperaturregelung und Wartung.
- Prozessparameter: Gießtemperatur, Füllprofil, Intensivierungsdruck, Erstarrungssteuerung.
- Konstruktion und Simulation: einheitliche Abschnitte, geeignete Beschickung und virtuelle Prozessversuche vor der Werkzeugherstellung
Häufig gestellte Fragen
Was sind die 5 häufigsten Fehler beim Gießen?
Zu den fünf häufigsten Fehlern bei Aluminiumgussteilen zählen Gasporosität, Schrumpfporosität, Oxideinschlüsse und Kaltverschlüsse sowie Heißrisse.
Wie lassen sich Gussfehler überprüfen?
Zur Erkennung von Oberflächenfehlern werden Sichtprüfungen und die Farbeindringprüfung eingesetzt. Innere Fehler werden mittels Röntgenprüfung, Ultraschallprüfung oder zerstörender Schnittuntersuchung festgestellt. Zur Überprüfung auf Funktionslecks werden Druckprüfungen (mit Luft, Wasser oder Öl) durchgeführt. Dies wird durch zusätzliche Dichtemessungen und/oder metallografische Untersuchungen bestätigt.
Was sind die wahrscheinlichsten Ursachen für Gussfehler?
Die häufigsten Ursachen sind gelöster Wasserstoff, eine unsachgemäße Zuführung während der Erstarrung, turbulente Metallströmungen, falsche Schmelz- und/oder Düsentemperaturen, eine unzureichende Beschichtung oder Entlüftung der Düse sowie eine Düsenkonstruktion, die Spannungskonzentrationen oder Heißstellen verursacht.
Welche Arten von Gussfehlern gibt es?
Die Fehler werden in der Regel in metallurgische Fehler (Porosität, Einschlüsse, Sprödigkeit) und Wärmebehandlungsfehler (Heißrisse, Kaltschlüsse) unterteilt, Schimmel-Materialfehler (beim Sandguss) und Formfehler (Gussgrate, Läufer, Passungsfehler). Die Hauptkategorien bei Aluminium Gießen sind Porosität, Einschlüsse und Erstarrungsrisse.
Gibt es eine Möglichkeit, Fehler in Aluminiumgussteilen durch Imprägnierung zu beheben?
Durch die Harzimprägnierung werden kleinere, miteinander verbundene Poren bei Anwendungen mit unkritischem Druck verschlossen; sie kann jedoch als sekundäre Behandlung dienen. Als langfristige Lösung gilt nach wie vor die Prozesssteuerung, die als „Root-Cause-Prozess“ bezeichnet wird.
Was hat die Beschichtung von Halbleiterwafern mit den Fehlerquoten zu tun?
Isolierende Beschichtungen wie DYCOTE verringern den Wärmeverlust, verbessern die Fließfähigkeit und verhindern das Verlöten. Eine regelmäßige Anwendung und rechtzeitige Neubeschichtung reduzieren direkt Läufer, Kaltverschlüsse und Lötfehler an den Chips.
Schlussfolgerung
Alle gängigen Fehler bei Aluminiumgussteilen (wie Gas- und Schrumpfporosität, Kaltverschluss, Läuferrand, Oxideinschlüsse, Heißrisse, Formlötstellen, Grate, Schlackeneinschlüsse, Poren, Undichtigkeiten und Sprödigkeit) haben gemeinsame Ursachen: unzureichende Beachtung der Schmelzqualität, des Formzustands, der Prozessparameter und der Bauteilkonstruktion. Jeder Fehler hat eine bekannte metallurgische und verfahrenstechnische Ursache, und jeder Fehler lässt sich systematisch beseitigen oder reduzieren.
Ein Programm zur Fehlervermeidung ist keine einmalige Lösung, sondern eine Arbeitsweise, die täglich praktiziert wird, um Ausschuss zu reduzieren, die Lebensdauer der Gussformen zu verlängern und eine Zuverlässigkeit zu gewährleisten, die den Anforderungen der heutigen Kunden aus der Automobil-, Luftfahrt- und Industriebranche gerecht wird. Der beste Weg zu Qualität und Wettbewerbsfähigkeit besteht darin, während des gesamten Prozesses den Fokus auf die Grundlagen des Aluminiumgusses zu legen.