
Odlévání hliníku je i nadále jednou z nejoblíbenějších výrobních technologií pro složité, lehké a pevné díly v automobilovém, leteckém a kosmickém průmyslu, v oblasti vzduchotechniky, elektroniky a průmyslových strojů. Mezi jeho četné výhody patří nízká hustota, tepelná vodivost, odolnost proti korozi a recyklovatelnost, díky čemuž je tento materiál nepostradatelný. Tento proces je však náchylný k vadám, které mohou vést k nežádoucím odchylkám ve struktuře, nadměrnému množství odpadu a zvýšeným nákladům.
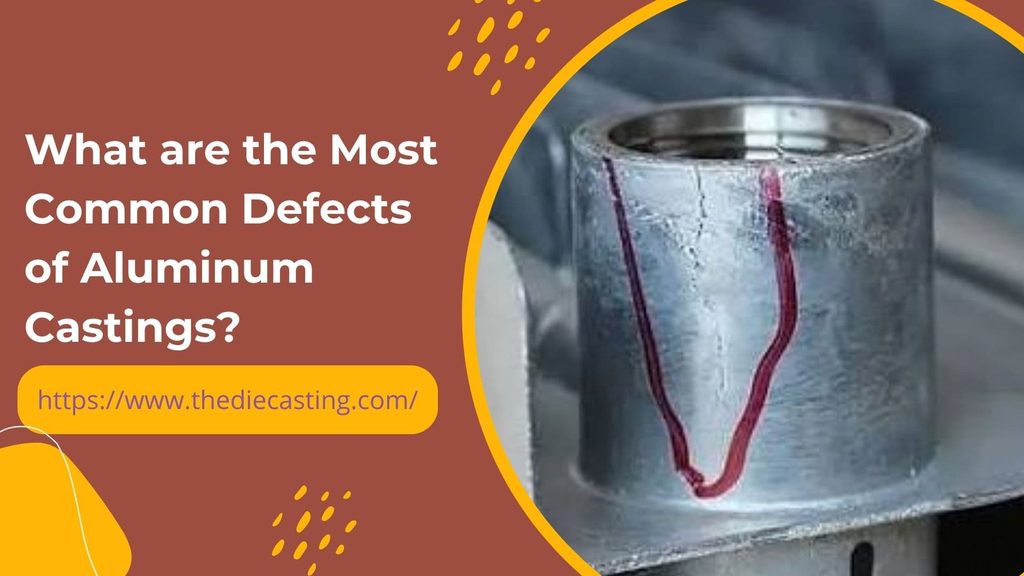
Aby se podařilo udržet množství šrotu pod hranicí 2% a zajistit konzistentní kvalitu dílů, je důležité, aby slévárna znala nejčastější vady odlitků, jejich příčiny a způsoby, jak je odstranit. Tento článek se zabývá více než 10 běžnými vadami, vysvětluje, jak k nim dochází, a nabízí praktická kontrolní opatření, tabulky, běžné způsoby jejich prevence a popisuje, jak tyto vady ovlivňují celé odvětví.
Co je to vada hliníkového odlitku?
Vady v Hliníkový odlitek jsou vady, které vznikají během procesu tavení, odlévání, tuhnutí nebo následného zpracování. Mohou být vnitřní (viditelné až po rozříznutí nebo rentgenovém vyšetření) nebo vnější. Mnohé vnitřní vady mohou vytvářet cesty úniku, zkracovat únavovou životnost nebo způsobit předčasné selhání pod tlakem; povrchové vady však mohou, ale nemusí být přijatelné.
Poruchy obvykle nevznikají v důsledku jediné příčiny. Jsou způsobeny vzájemným působením různých faktorů, jako je kvalita taveniny, konstrukce formy nebo plíseň, teplota taveniny, tlak, rychlost plnění a chování obsluhy. K dosažení účinné regulace je proto nutné věnovat pozornost všem čtyřem oblastem.
Nejčastější vady hliníkových odlitků
Níže je uveden seznam více než 10 nejčastějších vad, které se vyskytují při gravitačním lití (GDC), vysokotlakém lití (HPDC) a lití do pískových forem hliníkových slévárenských slitin.
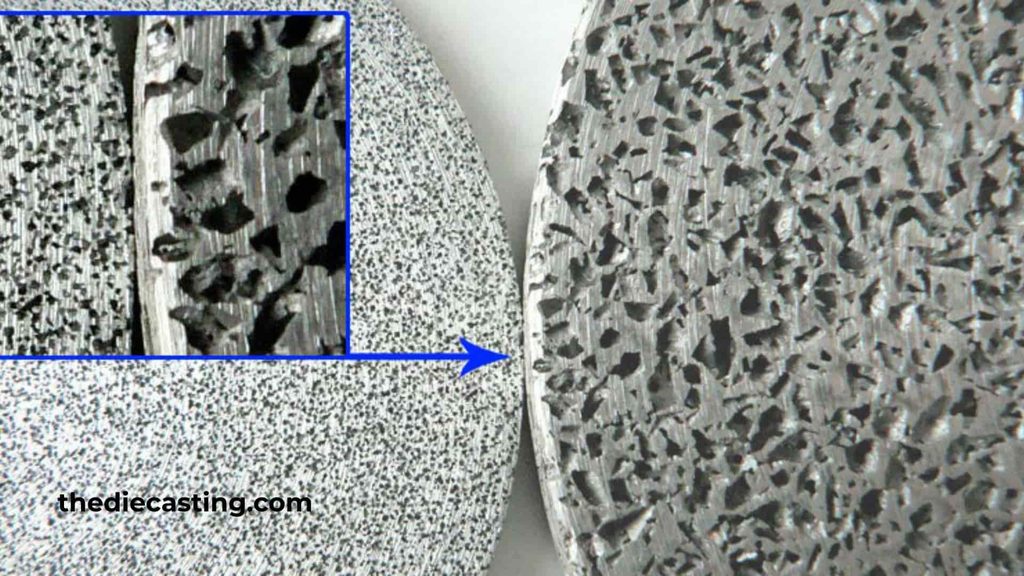
Pórovitost plynu
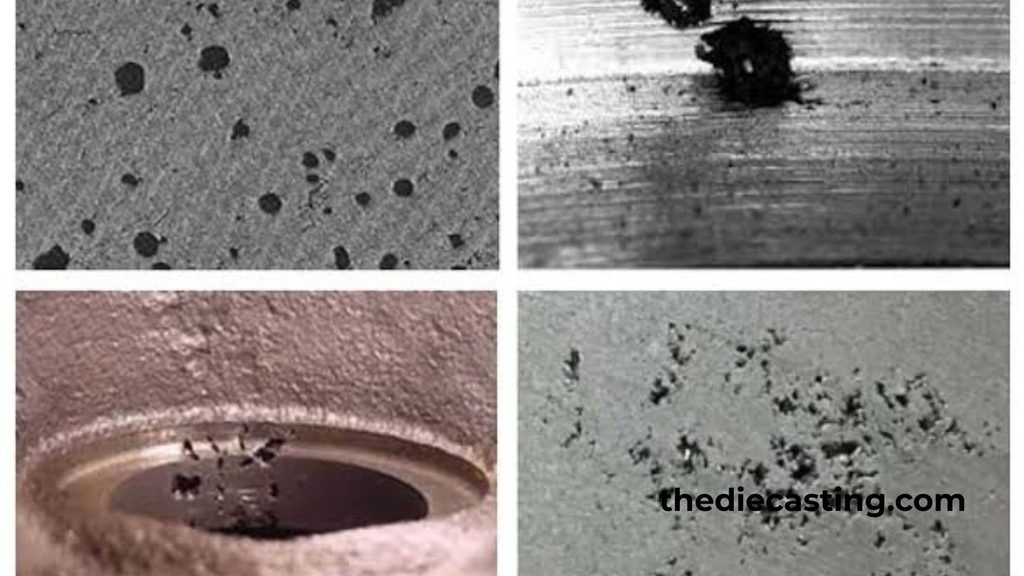
Pórovitost způsobená plynem se projeví jako relativně hladké, kulaté nebo eliptické mezery. Hlavní příčinou je vodík, protože je to jediný plyn, který je vysoce rozpustný v roztaveném hliníku. Přítomnost vlhkosti v ovzduší, vlhké výchozí suroviny, znečištěná tavidla nebo nedostatečně vysušené vyzdívky pecí vystavují kov působení vodíku, který se při tuhnutí kovu ukládá.
Hlavní příčiny
- Nedostatečné odplynění taveniny.
- Když dochází k turbulentnímu nalévání, což vede k vnášení vzduchu.
- Příliš velké množství uvolňovacího prostředku nebo vlhkosti ve formě.
- Nedostatečné odvětrávání formy.
Metody eliminace
- Předúprava pomocí rotačního odplyňování před nalitím za použití inertního plynu (argonu nebo dusíku).
- Zkoušky vodíku pomocí zkoušek při sníženém tlaku.
- Využití řízených rychlostí plnění a konstrukce s laminárním vtokem. Aplikace řízených rychlostí plnění a konstrukce s laminárním vtokem.
- Náplň a vyzdívky pece musí být zcela suché.
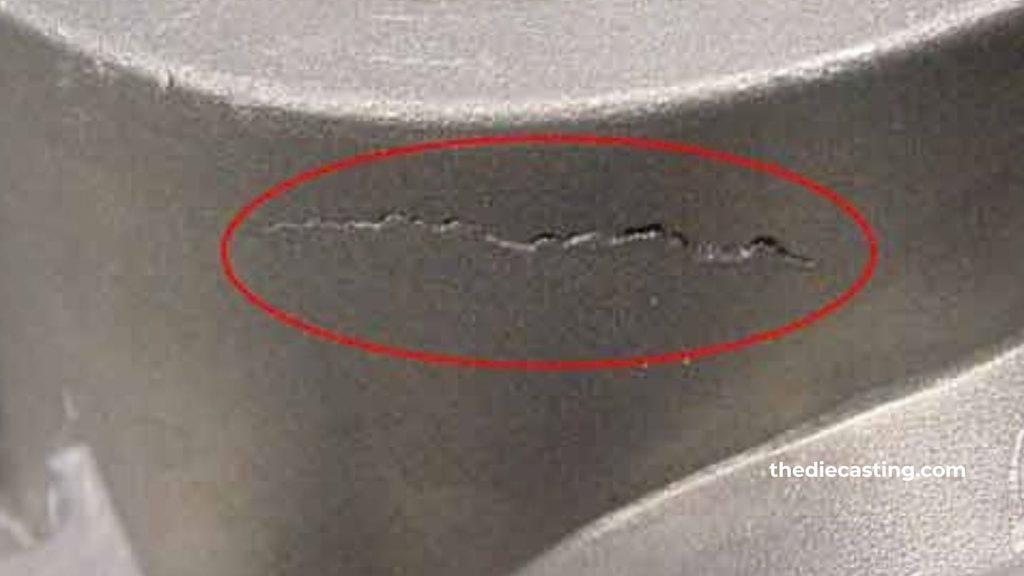
Poréznost způsobená smrštěním / dutiny způsobené smrštěním
Poréznost způsobená smršťováním se vyznačuje nepravidelnými dutinami s drsnými stěnami, které se obvykle vyskytují v místech, kde dochází k zamrzání jako posledním, jako jsou silnější části, tepelné jádra nebo horká místa v blízkosti vtoků. Smršťování hliníku při odlévání činí při tuhnutí 6–7% a pokud není zajištěno správné napájení, vzniknou dutiny.
Hlavní příčiny
- Nevhodné stoupačky nebo nesprávné systémy podávání.
- Čím vyšší je teplota lití, tím větší je celkové smrštění.
- Místa s nadměrným zahříváním způsobená nerovnoměrnou tloušťkou stěny.
- Předčasné zamrznutí bran, které přerušují přívod kovu.
Metody eliminace
- Správné umístění vtoků a výstupků při směrovém tuhnutí.
- Lokální zahřívání (teplo) v tenkých řezech.
- Optimalizace intenzifikačního tlaku v procesu HPDC.
- Výpočetní programy (ProCAST, MAGMAsoft) pro předpovídání a odstraňování horkých míst.
Zavření kvůli chladu
Chladný spoj je nepájený spoj nebo šev, který je vidět mezi dvěma proudy kovu. Před kontaktem částečně ztuhly přední hrany.
Hlavní příčiny
- Teplota odlévacího materiálu nebo formy je nízká.
- Nízká rychlost plnění.
- Mrtvá zóna způsobená nevyváženým spínáním.
- Metody eliminace.
- Zvyšte teplotu lití v rámci rozsahu stanoveného pro danou slitinu.
- Teplo se rozptýlí na provozní teplotu.
- Přepracujte a zdokonalte systém rozvodu materiálu tak, aby bylo možné dosáhnout současného a vyváženého plnění.
- Pokud to konstrukce formy umožňuje, zvyšte rychlost plnění.
Misruns
Na stránkách tlakové odlitky Výrobky vzniklé v důsledku vadného odlitku jsou neúplné, což znamená, že forma není zcela vyplněna. Příčiny jsou velmi podobné příčinám vzniku studených svarů.
Hlavní příčiny
- Pokud je teplota kovu nebo rychlost příliš nízká.
- Jsou-li úseky úzké nebo od sebe vzdálené, považují se za úseky s “časným mrazem”.
- Nedostatečné povlakování matrice, které způsobuje příliš rychlý únik tepla.
Metody eliminace
- Naneste izolační povlaky na matrice, jako je například DYCOTE, aby se zajistil plynulý průtok kapaliny.
- Omezte tloušťku nátěru a množství naneseného materiálu na minimum.
- Optimalizujte nastavení vtoků, aby se urychlilo přivádění kovu do tenkých částí.
- Udržujte teplotu formy na konstantní úrovni.
Oxidové inkluze a bifilmy
Hliník se taví a okamžitě oxiduje, přičemž vzniká velmi tenký a pevný oxidový film. Tyto filmy zůstávají zachyceny v tavenině během turbulentního přenosu a mění se v téměř nepostřehnutelné vady, které působí jako iniciátory trhlin nebo dvojité vrstvy.
Hlavní příčiny
- Nalévání nebo nabírání, při kterém dochází k víření.
- Znečištěný povrch taveniny a nedostatečné tavení.
- Chemicky a fyzicky poškozený nabitý materiál nebo šrot.
Metody eliminace
- Nalévání z dna pomocí naběraček, naklápěcí technologie GDC nebo nízkotlaké procesy pro laminární plnění.
- Pravidelné používání tavidel typu COVERAL.
- Postupy filtrace a odstraňování pěny při tavení.
- Zmenšení vzdálenosti volného pádu při přesunu břemene.
Horké slzy (horké praskání)
Pod teplotou solidusu se v polotuhém odlitku vytvořily tepelné trhliny, protože tepelné smršťovací napětí nemohlo být v omezeném odlitku vyrovnáno. Trhliny mohou být buď vnitřní, nebo se mohou projevit na povrchu.
Hlavní příčiny
- Aby se zabránilo náhlým změnám profilu a ostrým zatáčkám.
- Nevhodné úhly sklonu.
- Slitiny s širokým rozsahem tuhnutí (některé druhy Al-Si).
- Předčasné vyhození.
Metody eliminace
- Plynulé přechody a velkorysé poloměry při navrhování dílů.
- Správně naplánované a načasované vyřazení hráčů.
- V případě, že je to možné, používat pro slitiny téměř eutektické složení.
- Strategie pro minimalizaci zbytkového napětí při postupném tuhnutí.
Pájení
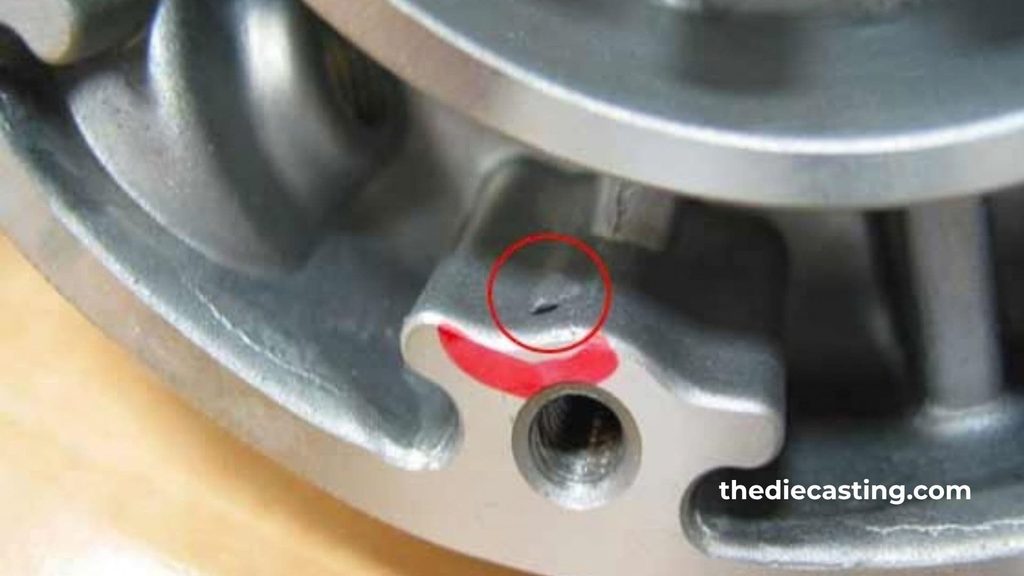
K pájení dochází, když dojde k poškození ochranného povlaku a roztavený slitiny hliníku reagují s povrchem železné formy a vytvářejí tak intermetalické sloučeniny mezi hliníkem a železem v hliníkovém odlitku. To způsobuje poškození povrchu odlitku, opotřebení formy a prostoje ve výrobě.
Hlavní příčiny
- Neschopnost povlaku odolat poškození nebo nedostatečná tloušťka povlaku.
- Vysoká teplota povrchu lisovací formy
- Nedostatek železa ve slitině.
Metody eliminace
- Pravidelné nanášení a kontrola povlaků lisovacích forem (včetně nanokeramických povlaků DYCOTE SAFEGUARD).
- Regulujte teplotu jader a chladicích okruhů.
- Udržovat legované železo v souladu se správnými specifikacemi.
Drsnost povrchu a otřepy
Je-li povrch příliš drsný, zvýší se tím množství materiálu, které je třeba obrobit, a dojde k opotřebení nástrojů. Odstraňování otřepů (tenkých kovových výčnělků na dělicích liniích/otiscích jádra) se provádí ručně a může způsobit rozměrové odchylky.
Hlavní příčiny
- Opotřebované oddělovací plochy matrice.
- Příliš velký tlak na kov nebo příliš malá upínací síla.
- Nedostatečná údržba lisovacích nástrojů.
Metody eliminace
- Pravidelná kontrola a renovace řezných ploch.
- Správně nastavte upínací konfiguraci stroje.
- Optimalizovaný návrh dělicí čáry.
Vměstky strusky / trosek
Nekovové částice nebo oxidovaná struska uvíznou v odlitku a vytvářejí nepravidelné krusty nebo dutiny, které zhoršují mechanické vlastnosti a ztěžují obrábění dílů.
Hlavní příčiny
- Znečištěné nabíjecí materiály.
- Po rafinaci se špatně odděluje.
- Povrchová struska, která je vířením vtahována do proudu kovu.
Metody eliminace
- Nízký podíl čistého materiálu a nízký podíl zpětného odpadu.
- Správné použití tavidla a dostatečná doba odležení po procesu rafinace.
- Použití filtračních sít v systému oběžných kol.
Poréznost způsobená dírkami
Dírky jsou četné malé, rovnoměrně rozložené otvory, které se objevují především po obrábění. Při běžném rentgenovém vyšetření jsou těžko viditelné.
Hlavní příčiny
- Roztavte materiál, který je znečištěný nebo přehřátý a absorbuje příliš mnoho vodíku.
- Dlouhodobé neprovedení odplynění produktu.
- Vstřikování se provádí rozprašováním materiálu do malých otvorů.
Metody eliminace
- Přísná kontrola surovin a včasné použití odplyněného kovu.
- Přesné řízení teploty
- Správně přepracujte systém vtoků, aby se zabránilo atomizaci.
Únik (funkční porucha)
Únik není sám o sobě primární vadou, ale spíše kritickým funkčním důsledkem vzájemně propojené pórovitosti, trhlin nebo studeného toku, které vytvářejí cesty pro únik skrz stěnu. Při provedení tlakové zkoušky se porucha projeví.
Hlavní příčiny
- Jakákoli kombinace pórů vzniklých v důsledku plynu nebo smršťování, která vytváří souvislé sítě.
- Pocit prudkého chladu nebo hlubokého mrazu v těle.
Metody eliminace
- Pro vyřešení problému s pórovitostí či praskáním je třeba provést nápravu výše uvedených mechanismů.
- Zkuste strukturu zhušťovat zvýšením intenzifikačního tlaku.
- Pokud impregnace není pro kritické aplikace nutná, je možné ji zvolit pro jiné aplikace.
Křehkost
Křehkost se projeví náhlým zlomením s minimální plastickou deformací. Je způsobena hrubozrnnou nebo příliš jemnozrnnou strukturou, vysokým obsahem nečistot či oxidovým povlakem, které slouží jako počátky trhlin.
Hlavní příčiny
- Jakékoli přehřátí nebo příliš dlouhé udržování roztaveného materiálu.
- Hodnoty železa, zinku nebo mědi nesplňují stanovené limity.
- Rychlé ochlazení vede ke vzniku velmi křehkých mikrostruktur.
Metody eliminace
- Přísná kontrola teploty a složení
- Postupy pro zjemnění zrna
- Optimalizované rychlosti ochlazování
Souhrnná tabulka běžných vad hliníkových odlitků
| Defekt | Typický vzhled | Kategorie primárních příčin | Klíčová nápravná opatření |
| Pórovitost plynu | Hladké sférické dutiny | Kvalita taveniny / odvětrávání | Rotační odplyňování + optimalizace odvětrávání |
| Smršťovací pórovitost | Nepravidelné drsné dutiny | Dávkování/tuhnutí | Stoupání, ochlazování, směrové tuhnutí |
| Studené uzávěry | Viditelné švy | Teplota / rychlost plnění | Zvýšit teploty, vyvážit časování |
| Misruns | Neúplné oddíly | Tekutost/povlakování | Izolační nátěry, rychlejší plnění |
| Vměstky oxidů / dvojvrstevných filmů | Tenké vrstvy, iniciátory únavy materiálu | Turbulence/manipulace s roztaveným materiálem | Laminární plnění, tavení, filtrace |
| Horké slzy | Trhliny v blízkosti solidusu | Omezení/návrh | Úhly náběhu, plynulé přechody |
| Pájení | Kov ulpěl na formě | Porucha povlaku | Pravidelná údržba povlaku matrice |
| Záblesk a drsnost | Žebra na dělicí linii | Stav/tlak matrice | Údržba lisů, řízení upínání |
| Vměstky strusky | Nepravidelné částice | Špinavá tavenina | Odčerpání, čistý poplatek |
| Dírky | Jemně rozptýlené dutiny | Reabsorpce vodíku | Včasné využití roztaveného materiálu, regulace teploty |
| Únik | Selhání tlakové zkoušky | Propojená pórovitost | Odstranit příčiny pórovitosti kořenů |
| Křehkost | Náhlá zlomenina | Struktura zrna/nečistoty | Složení a regulace chlazení |
Dopad těchto vad na odvětví tlakového lití
Vady v hliníkových odlitcích s sebou nesou vysoké ekonomické a provozní náklady. Zjevné náklady na kovový šrot představují pouze zlomek; ke skutečným nákladům se připočítávají náklady na energii spotřebovanou při tavení slitiny, ztráta času na formování, náklady na pracovní sílu vynaloženou na kontrolu a opravy a narušení dodacích termínů. U velkoobjemové výroby metodou HPDC stačí jen nepatrný nárůst množství šrotu k tomu, aby se zmařily ziskové marže u tenkostěnných automobilových a elektronických dílů.
K tomu se přidávají i nepřímé náklady, jako je poškození dobré pověsti. Úniky a únava materiálu jsou pro odběratele z automobilového a leteckého průmyslu kritickými faktory, protože v případě téměř nulových úniků a vysoké odolnosti proti únavě mohou vést k smluvním pokutám. Tyto procesy mají také negativní dopad na životnost lisovacích forem, což v nedostatečně kontrolovaných provozech zvyšuje náklady na výměnu nástrojů o 15–20%.
Na druhou stranu, z pozitivního hlediska lze říci, že slévárny, které se systematicky zaměřují na řešení příčin problémů – prostřednictvím úpravy taveniny, návrhu založeného na simulacích a důsledné kontroly procesů – běžně udržují míru zmetkovitosti pod hranicí 2%. Schopnost toho dosáhnout se stává konkurenční výhodou, protože výrobci OEM omezují počet dodavatelů a upřednostňují integrované dodavatele zaměřené na kvalitu. Kromě sankcí spojených s nekontrolovanými vadami přispívají k výhodám plynoucím z zvládnutí těchto vad také trendy v odvětví směřující k tenčím stěnám, konstrukčním odlitkům s vyšší integritou a udržitelnosti.
Rámec praktické prevence
Účinnější eliminace vad vychází ze čtyř souběžných principů:
- Kvalita taveniny: odplyňování, tavení, filtrace a monitorování obsahu vodíku.
- Stav lisovací formy / formy: neporušenost povlaku, odvětrávání, regulace teploty a údržba.
- Parametry procesu: teplota lití, profil plnění, tlak pro zvýšení intenzity, řízení tuhnutí.
- Návrh a simulace: standardizované úseky, vhodné podávání materiálu a virtuální testy procesů před výrobou nástrojů
Často kladené otázky
Jakých je 5 běžných vad odlitků?
Mezi pět nejčastějších vad hliníkových odlitků patří plynová poréznost, smršťovací poréznost, oxidové vměstky a studené uzavírky, stejně jako trhliny vzniklé při vysokých teplotách.
Jak zkontrolovat vady odlitků?
K identifikaci povrchových vad se používá vizuální kontrola a penetrační zkouška barvivem. Vnitřní vady se zjišťují pomocí rentgenové radiografie, ultrazvukové zkoušky nebo destruktivního řezání. K ověření funkční těsnosti se používá tlaková zkouška (vzduch, voda nebo olej). To se potvrzuje dalším měřením hustoty a/nebo metalografickým vyšetřením.
Jaké jsou nejčastější příčiny chyb při odlévání?
Mezi nejčastější příčiny patří rozpuštěný vodík, nesprávné dávkování během tuhnutí, turbulentní proudění kovu, nesprávné teploty taveniny a/nebo formy, nedostatečné povlakování nebo odvětrávání formy a konstrukce formy, která způsobuje koncentrace napětí nebo horká místa.
Jaké jsou druhy vad odlitků?
Vady se obvykle dělí na metalurgické vady (poréznost, vměstky, křehkost) a tepelné vady (trhliny vzniklé za tepla, studené svary), plíseň-materiálové vady (při odlévání do pískových forem) a tvarové vady (přebytečný materiál, nesprávné odtoky, nesoulad tvarů). Hlavní kategorie u hliníku odlévání jsou poréznost, vměstky a trhliny vzniklé při tuhnutí.
Existuje způsob, jak opravit vady hliníkových odlitků pomocí impregnace?
Impregnace pryskyřicí utěsní drobné propojené póry u aplikací s nekritickým tlakem, může však představovat pouze sekundární úpravu. Za dlouhodobé řešení se stále považuje řízení procesu známé jako „proces odstraňování příčin“.
Jaký vztah má povrchová úprava k míře vadnosti?
Izolační nátěry, jako je DYCOTE, snižují tepelné ztráty, zlepšují tekutost a zabraňují spájení. Pravidelné nanášení a včasné obnovování nátěru přímo snižují počet vadných výtisků, studených spojů a vad způsobených spájení čipů.
Závěr
Všechny běžné vady hliníkových odlitků (jako jsou plynové a smršťovací póry, studené uzavření, nesprávný tok taveniny, oxidové vměstky, trhliny vzniklé při vysokých teplotách, přilepení k formě, otřepy, struskové vměstky, dírky, netěsnosti a křehkost) mají společné příčiny: nedostatečná pozornost věnovaná kvalitě taveniny, stavu formy, procesním parametrům a konstrukci dílu. Každá vada má známou metalurgickou a provozní příčinu a každou vadu lze systematicky odstranit nebo omezit.
Program prevence vad není jednorázovým řešením, ale způsobem práce, který se uplatňuje každý den s cílem snížit množství zmetků, prodloužit životnost forem a zajistit spolehlivost, která splňuje požadavky dnešních zákazníků z automobilového, leteckého a průmyslového odvětví. Nejlepší cestou ke kvalitě a konkurenceschopnosti je soustředit se po celou dobu procesu na základy odlévání hliníku.