
Aluminiumgjutning är fortfarande en av de mest populära tillverkningsmetoderna för komplexa, lätta och hållbara komponenter inom bil-, flyg- och rymdindustrin, VVS-branschen, elektronikbranschen och industrimaskinbranschen. Låg densitet, värmeledningsförmåga, korrosionsbeständighet och återvinningsbarhet är några av dess många fördelar, vilket gör det till ett oumbärligt material. Processen är dock känslig för defekter som kan leda till oönskade strukturella avvikelser, onödigt spill och ökade kostnader.
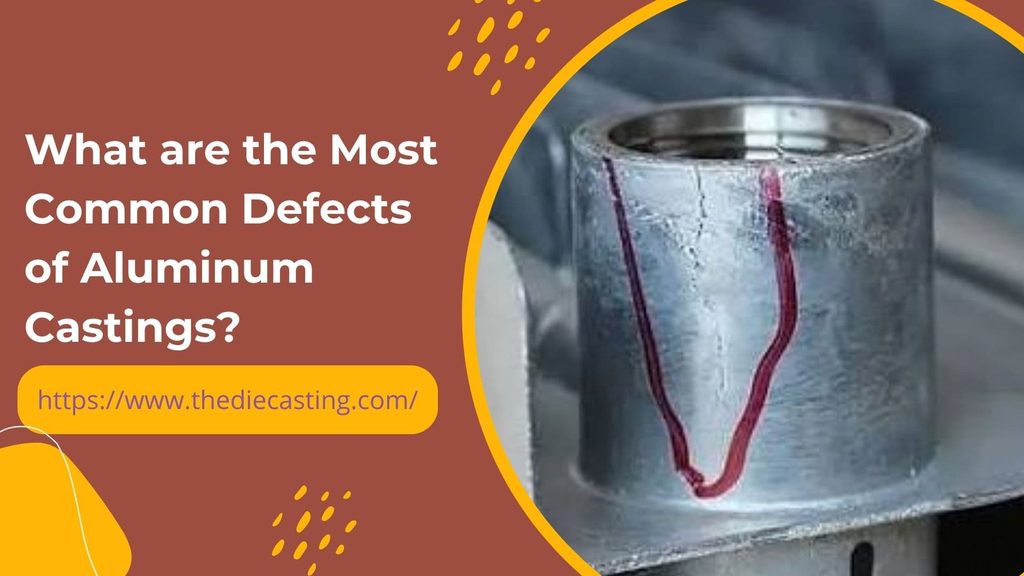
För att hålla skrotmängden under 2% och säkerställa enhetliga detaljer är det viktigt att gjuteriet har kunskap om de vanligaste gjutningsfelen, deras orsaker och hur de kan undvikas. Denna artikel behandlar över 10 vanliga defekter, förklarar hur de uppstår och erbjuder praktiska kontrollåtgärder, tabeller, vanliga sätt att förebygga dem samt hur de påverkar branschen som helhet.
Vad är ett gjutfel i aluminium?
Fel i Gjutning av aluminium är defekter som uppstår under smältnings-, gjutnings-, stelnings- eller efterbehandlingsprocessen. De kan vara inre (synliga först efter kapning eller röntgenundersökning) eller yttre. Många inre defekter kan bilda läckagevägar, minska utmattningshållfastheten eller leda till förtida brott under tryck; ytdefekter kan däremot vara acceptabla eller inte.
Fel uppstår vanligtvis inte på grund av en enda orsak. De beror på samspelet mellan olika faktorer, såsom smältans kvalitet, formens utformning eller form, smältpunkt, tryck, fyllningshastighet och operatörens beteende. Följaktligen måste alla fyra områden beaktas för att uppnå en effektiv styrning.
De vanligaste felen vid aluminiumgjutning
Nedan listas de 10 vanligaste defekterna som oftast förekommer vid gravitationsgjutning (GDC), högtrycksgjutning (HPDC) och sandgjutning av aluminiumlegeringar.
Gasporositet
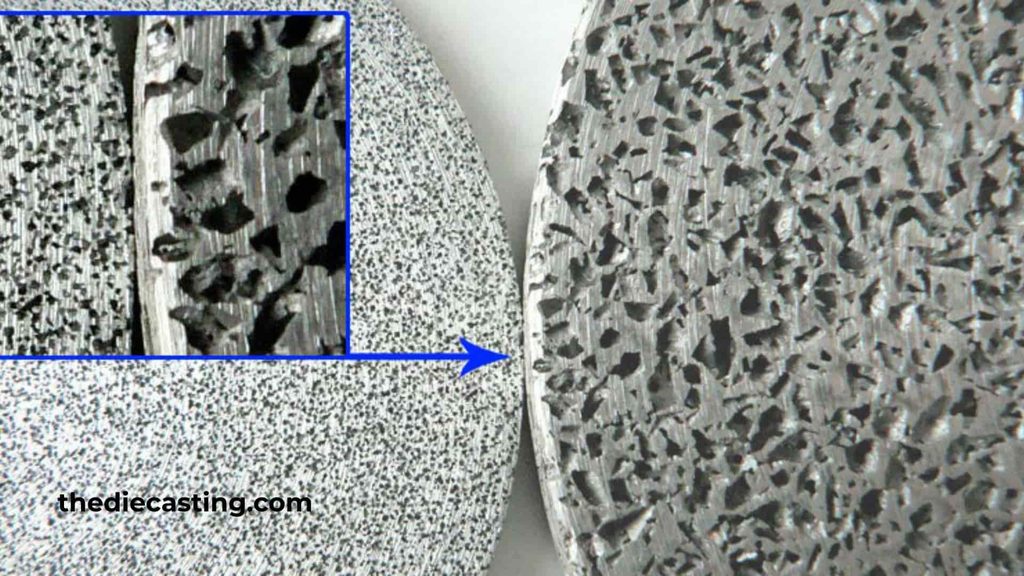
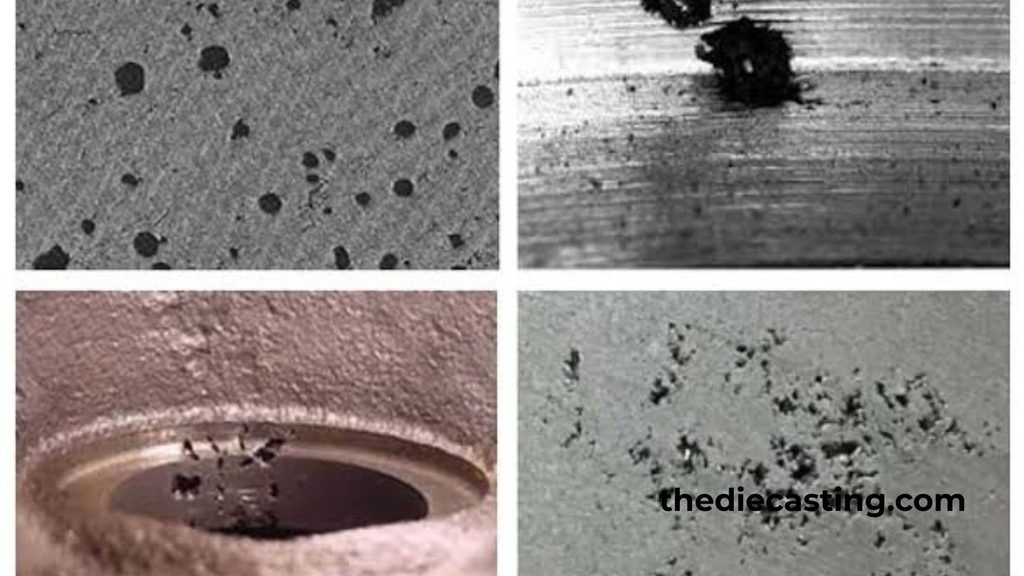
Gasporositet framträder som relativt släta, runda eller elliptiska hålrum. Väte är den främsta orsaken, eftersom det är den enda gasen som är mycket löslig i smält aluminium. Förekomsten av fukt i atmosfären, fuktiga insatsmaterial, förorenade flussmedel eller otillräckligt torkade ugnsfoder utsätter metallen för väte som avsätts när metallen stelnar.
Huvudorsaker
- Otillräcklig avgasning av smältan.
- När gjutningen sker under turbulenta förhållanden, vilket leder till att luft dras in.
- För mycket formavlägsningsmedel eller fukt i formen.
- Dålig ventilation av gjutformar.
Utslagningsmetoder
- Förbehandling genom roterande avgasning före gjutning med en inert gas (argon eller kväve).
- Vätgasprovning genom provning vid reducerat tryck.
- Användning av reglerade fyllningshastigheter och laminär inloppskonstruktion. Tillämpning av reglerade fyllningshastigheter och laminär inloppskonstruktion.
- Helt torra fyllningar och ugnsfoder.
Krympningsporositet / Krympningshålrum
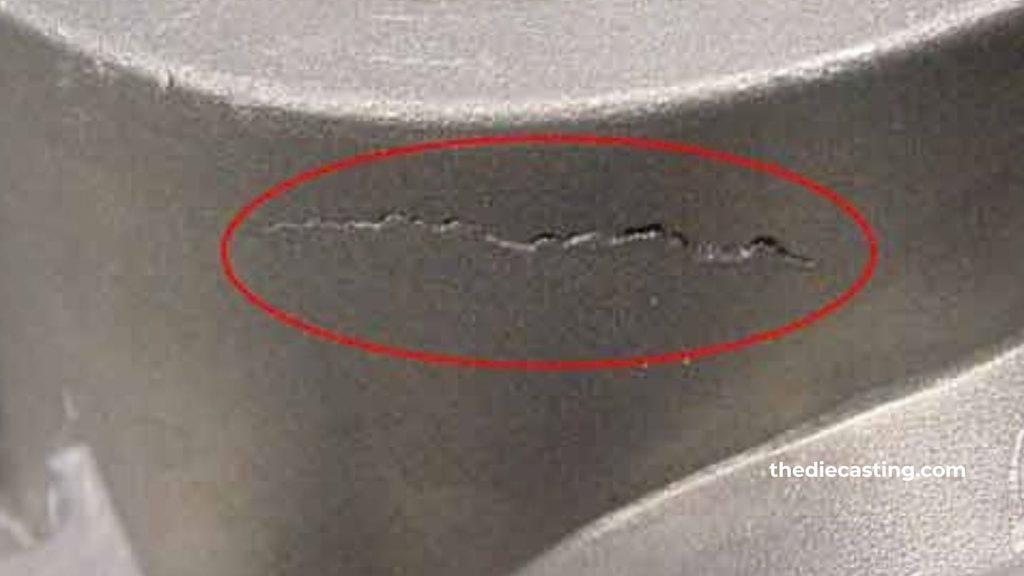
Krympningsporositet kännetecknas av oregelbundna hålrum med ojämna väggar, som vanligtvis uppstår på de ställen där smältan stelnar sist, till exempel på tjocka ställen, i värmecentrum eller i heta punkter nära ingötningskanalerna. Aluminiumets krympning vid gjutning uppgår till 6–7% vid stelning, och hålrum uppstår om tillförseln inte sker på rätt sätt.
Huvudorsaker
- Otillräckliga stigrör eller felaktiga matningssystem.
- Ju högre gjutningstemperatur, desto större blir den totala krympningen.
- Problemområden på grund av ojämn väggtjocklek.
- För tidig frysning av spjäll som avbryter metalltillförseln.
Utslagningsmetoder
- Korrekt utformning av ingångar och placering av matningskanaler vid riktad stelning.
- Lokal uppvärmning (värmer upp) i tunna sektioner.
- Trycket vid intensifiering har optimerats i HPDC.
- Beräkningsprogram (ProCAST, MAGMAsoft) för att förutsäga och eliminera hot spots.
Kylstängningar
En ”cold shut” är en olödd fog eller skarv som syns mellan två metallströmmar. Framkanterna har delvis härdat innan de kommit i kontakt med varandra.
Huvudorsaker
- Temperaturen i gjutformen eller gjutkärlet är låg.
- Långsam påfyllningshastighet.
- Dödzon på grund av obalanserad gating.
- Elimineringsmetoder.
- Höj gjutningstemperaturen inom legeringens tillåtna intervall.
- Värmeavledaren kyls ned till driftstemperatur.
- Omforma och förnya gating-systemet för samtidig, balanserad fyllning.
- Om formens utformning tillåter det, öka fyllningshastigheten.
Felkörningar
Den pressgjutgods De defekter som uppstår vid felaktiga gjutningar är ofullständiga, vilket innebär att gjutformen inte fylls helt. Orsakerna liknar i hög grad orsakerna till kallfogar.
Huvudorsaker
- Om metallens temperatur eller hastighet är för låg.
- Om sektionerna är tunna eller ligger långt ifrån varandra betraktas de som “tidig frysning”-sektioner.
- Dålig beläggning på matrisen, vilket leder till för snabb värmeförlust.
Utslagningsmetoder
- Applicera isolerande formbeläggningar, såsom DYCOTE, för att upprätthålla vätskeflödet.
- Minimera beläggningens tjocklek och appliceringsmängden.
- Optimera gating för att påskynda tillförseln av metall till tunna sektioner.
- Håll formtemperaturen konstant.
Oxidinneslutningar och bifilmer
Aluminium smälter och oxiderar omedelbart, vilket bildar en mycket tunn och stark oxidfilm. Dessa filmer fångas in i smältan under den turbulenta överföringen och omvandlas till nästan omärkbara defekter som fungerar som sprickutlösare eller bifilmer.
Huvudorsaker
- Hällning eller skopning som ger upphov till turbulens.
- Smutsig smältyta och otillräcklig flussning.
- Kemiskt och fysiskt skadat laddat material eller skrot.
Utslagningsmetoder
- Påfyllning med skopa, lutande GDC eller lågtrycksprocesser för laminär påfyllning.
- Regelbunden användning av flussmedel av typen COVERAL.
- Filtrerings- och avskiljningsförfaranden vid smältning.
- Att minska fritt fall vid överföring av lasten.
Heta tårar (värmesprickning)
Under solidustemperaturen har heta sprickor uppstått i det halvfasta gjutgodset, eftersom de termiska krympningsspänningarna inte kunde kompenseras i det inneslutna gjutgodset. Sprickorna kan vara antingen inre eller ytliga.
Huvudorsaker
- För att undvika plötsliga avsnittsbyten och skarpa hörn.
- Otillräckliga dragvinklar.
- Legeringar med brett stelningsintervall (vissa Al-Si-kvaliteter).
- För tidig utstötning.
Utslagningsmetoder
- Smidiga övergångar och generösa radier i konstruktionen av detaljerna.
- Väl genomtänkta och vältajmade utvisningar.
- Användning av nästan eutektiska sammansättningar för legeringar, där så är möjligt.
- Strategier för att minimera restspänningar vid sekventiell stelning.
Lödning
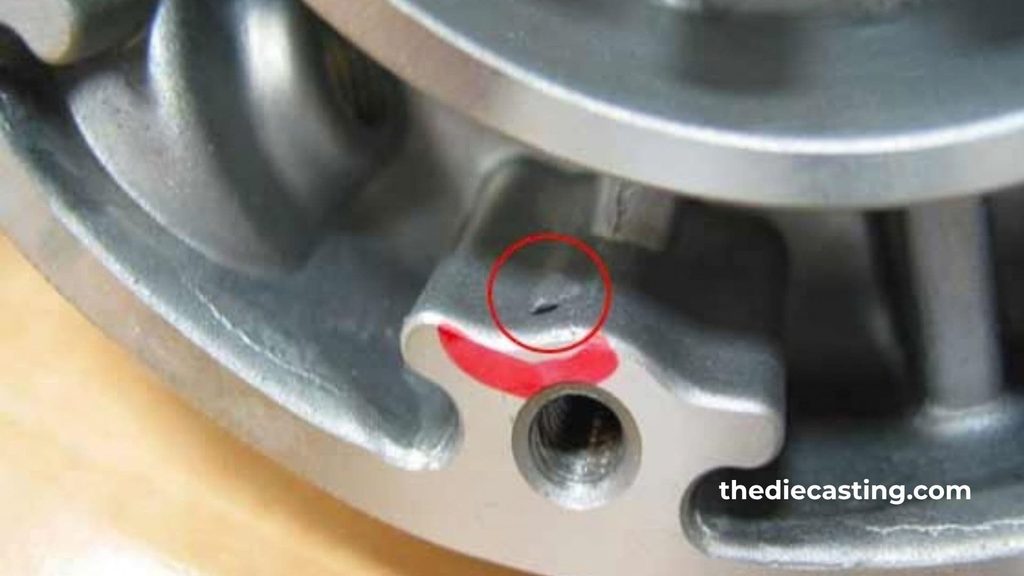
Lödning uppstår när skyddsbeläggningen förstörs och smält aluminiumlegeringar reagerar med ytan på den järnhaltiga gjutformen och bildar intermetalliska föreningar mellan aluminium och järn vid aluminiumgjutning. Detta orsakar skador på gjutgodsets yta, samt slitage på gjutformen och produktionsavbrott.
Huvudorsaker
- Att beläggningen inte klarar påfrestningarna eller inte är tillräckligt tjock.
- Hög värme vid formytan
- Brist på järn i legeringen.
Utslagningsmetoder
- Regelbunden applicering och kontroll av formbeläggningar (inklusive DYCOTE SAFEGUARD-beläggningar av nanokeramik).
- Reglera temperaturen i kärnorna och kylkretsarna.
- Att se till att legeringsjärnet uppfyller rätt specifikationer.
Ytornas ojämnhet och överskott
Om ytan är för grov ökar den mängd material som måste bearbetas, vilket leder till slitage på verktygen. Borttagningen av grät (tunna metallflikar vid delningslinjer/kärnavtryck) sker manuellt och kan orsaka måttavvikelser.
Huvudorsaker
- Slitna separationsytor på pressformen.
- För stor belastning på metallen eller för liten klämkraft.
- Bristfällig underhållning av formarna.
Utslagningsmetoder
- Regelbunden kontroll och renovering av skärkanter.
- Ställ in maskinens fastspänningskonfiguration på rätt sätt.
- Optimerad utformning av delningslinjen.
Slag-/slaginneslutningar
De icke-metalliska partiklarna eller den oxiderade slaggen fastnar i gjutgodset och bildar oregelbundna skorpor eller hålrum, vilket försämrar de mekaniska egenskaperna och gör det svårt att bearbeta detaljerna.
Huvudorsaker
- Smutsiga laddningsmaterial.
- Skummar inte bra efter raffinering.
- Ytavfall som dras med i metallströmmen på grund av turbulens.
Utslagningsmetoder
- Låg andel ren material och låg andel returskrot.
- Korrekt användning av flussmedel och tillräcklig vila efter reningsprocessen.
- Användning av filterskärmar i löparsystemet.
Porositet i nålhål
Pinholes är många små, jämnt fördelade hål som främst uppstår efter bearbetning. De är svåra att upptäcka med vanlig röntgen.
Huvudorsaker
- Smält material som är förorenat eller överhettat och som absorberar för mycket väte.
- Att produkten inte avgasats under en längre tid.
- Insprutningen sker genom att materialet finfördelas till små strålar.
Utslagningsmetoder
- Strikt kontroll av råvaror och användning av avgasad metall vid rätt tidpunkt.
- Exakt temperaturreglering
- Utforma matningssystemet på rätt sätt för att förhindra finfördelning.
Läckage (funktionsfel)
Läckage är i sig inte en primär defekt, utan snarare en kritisk funktionell följd av sammanlänkade porer, sprickor eller kallflöde som bildar läckagevägar genom väggarna. När tryckprovet utförs upptäcks felet.
Huvudorsaker
- Varje kombination av gas- eller krympningsporositet som bildar sammanhängande nätverk.
- Plötsliga eller djupa kylkänslor i kroppen.
Utslagningsmetoder
- Åtgärda de ovan angivna mekanismerna för att lösa problemet med porositet eller sprickbildning.
- Försök att göra strukturen tätare genom att öka intensifieringstrycket.
- Om impregnering inte krävs för kritiska tillämpningar går det att välja den för andra tillämpningar.
Sprödhet
Sprödhet yttrar sig som ett plötsligt brott med liten plastisk deformation. Den orsakas av grovkornighet eller alltför finkornighet, hög halt av föroreningar eller en oxidfilm som fungerar som sprickutlösare.
Huvudorsaker
- Överhettning eller för lång uppvärmningstid av smältan.
- Halterna av järn, zink eller koppar ligger utanför specifikationsgränserna.
- Snabb kylning ger upphov till mycket spröda mikrostrukturer.
Utslagningsmetoder
- Strikt kontroll av temperatur och sammansättning
- Metoder för kornförfining
- Optimerade kylhastigheter
Sammanfattande tabell över vanliga defekter vid aluminiumgjutning
| Defekt | Typiskt utseende | Kategori för primära orsaker | Viktiga korrigerande åtgärder |
| Gasporositet | Slätformade sfäriska hålrum | Smältkvalitet/avluftning | Rotationsavgasning + optimering av avluftningen |
| Krympning Porositet | Oregelbundna, grova hålrum | Matning/stelningsprocess | Stigningar, kylning, riktad stelning |
| Kall stängning | Synliga sömmar | Temperatur / påfyllningshastighet | Höj temperaturerna, justera gatingen |
| Felkörningar | Ofullständiga avsnitt | Flytbarhet/beläggning | Isolerande beläggningar, snabbare fyllning |
| Oxid-/bifilm-inneslutningar | Tunna skikt, utmattningsutlösare | Turbulens/hantering av smältmaterial | Laminär fyllning, flussning, filtrering |
| Heta tårar | Sprickor nära solidus | Begränsning/utformning | Teckningsvinklar, mjuka övergångar |
| Lödning | Metall som fastnat i matrisen | Beläggningens nedbrytning | Regelbundet underhåll av formbeläggningen |
| Blixtljus och ojämnheter | Fins vid delningslinjen | Formningsförhållanden/tryck | Formunderhåll, spänningskontroll |
| Slaginneslutningar | Oregelbundna partiklar | Smutsig smältning | Skimming, korrekt avgift |
| Hål | Fint fördelade hålrum | Väteåterupptag | Användning av smältmaterial vid rätt tidpunkt, temperaturreglering |
| Läckage | Misslyckat trycktest | Sammanhängande porositet | Eliminera orsakerna till porositet i rotpartiet |
| Sprödhet | Plötslig fraktur | Kornstruktur/föroreningar | Sammansättning och kylningsreglering |
Dessa defekters inverkan på tryckgjutningsindustrin
Defekter i aluminiumgjutgods medför höga ekonomiska och driftsmässiga kostnader. Den uppenbara kostnaden för skrotet utgör bara en bråkdel; den energi som går åt för att smälta legeringen, förlorad formtid, arbetskraft som krävs för kontroll och omarbetning samt störningar i leveransschemat bidrar alla till den verkliga kostnaden. Vid HPDC-produktion i stora volymer räcker det med en liten ökning av skrotmängden för att radera ut marginalerna på tunnväggiga bil- och elektronikdelar.
Det finns även indirekta kostnader, såsom skada på företagets anseende. Läckage och utmattning är avgörande faktorer för köpare inom fordons- och flygindustrin, eftersom de kan leda till avtalsviten när läckaget är nära noll och utmattningsprestandan hög. Dessa processer har också en negativ inverkan på formens livslängd, vilket ökar kostnaden för utbyte av verktyg med 15–20% i dåligt kontrollerade verkstäder.
Å andra sidan, om man ser det från den ljusa sidan, lyckas gjuterier som systematiskt arbetar med att åtgärda de bakomliggande orsakerna – genom att behandla smältan, använda simuleringsbaserad konstruktion och ha en disciplinerad processkontroll – rutinmässigt hålla skrotandelen under 2%. Förmågan att göra detta framstår alltmer som en konkurrensfördel, eftersom OEM-tillverkare minskar antalet leverantörer och dras till integrerade leverantörer med fokus på kvalitet. Utöver de påföljder som är förknippade med okontrollerade defekter bidrar branschtrenderna mot tunnare väggar, gjutgods med högre integritet och hållbarhet ytterligare till vinsten av att bemästra dessa defekter.
Ramverk för praktiskt förebyggande arbete
Den förbättrade minskningen av defekter bygger på fyra parallella principer:
- Smältkvalitet: avgasning, flussning, filtrering och övervakning av vätgas.
- Formens skick: beläggningens hållbarhet, ventilation, temperaturreglering och underhåll.
- Processparametrar: gjutningstemperatur, fyllningsprofil, intensifieringstryck, styvningskontroll.
- Konstruktion och simulering: standardiserade sektioner, lämplig matning och virtuella processtester före tillverkning av verktyg
Vanliga frågor och svar
Vilka är de fem vanligaste felen vid gjutning?
Bland de fem vanligaste defekterna vid aluminiumgjutning ingår gasporositet, krympningsporositet, oxidinneslutningar och kallstängning, liksom hetrivningar.
Hur kontrollerar man gjutfel?
Visuell besiktning och penetrerande färgmetod används för att upptäcka ytfel. Inre fel upptäcks genom röntgen, ultraljudsundersökning eller destruktiv snittanalys. Tryckprovning (med luft, vatten eller olja) används för att bekräfta funktionella läckor. Detta bekräftas genom ytterligare densitetsmätning och/eller metallografisk undersökning.
Vilka är de vanligaste orsakerna till gjutningsfel?
De vanligaste orsakerna är upplöst väte, felaktig matning under stelningen, turbulent metallflöde, felaktiga smält- och/eller formtemperaturer, bristfällig formbeläggning eller ventilering samt en formkonstruktion som ger upphov till spänningskoncentrationer eller överhettade områden.
Vilka typer av gjutfel finns det?
Defekterna klassificeras vanligtvis i metallurgiska defekter (porositet, inneslutningar, sprödhet) och värmebetingade defekter (värmesprickor, kallsprickor), form-materialfel (vid sandgjutning) och formfel (gjutkanter, gjutfel, avvikelser). De viktigaste kategorierna inom aluminium gjutning är porositet, inneslutningar och stelningssprickor.
Finns det något sätt att åtgärda defekter i aluminiumgjutgods genom impregnering?
Hartsimpregnering tätar mindre, sammanhängande porer vid icke-kritiska trycktillämpningar, men kan utgöra en sekundär behandling. Den långsiktiga lösningen anses fortfarande vara den processkontroll som kallas ”root cause-processen”.
Vad har ytbeläggning med felfrekvensen att göra?
Isolerande beläggningar som DYCOTE minskar värmeförlusten, förbättrar flytbarheten och förhindrar lödning. Regelbunden applicering och återbeläggning i rätt tid minskar direkt antalet felaktiga utlopp, kallfogar och defekter vid lödning av matriser.
Slutsats
Alla vanliga defekter vid aluminiumgjutning (såsom gas- och krympporositet, kallsvetsning, felaktig gjutning, oxidinneslutningar, värmesprickor, formlödning, överskott, slagginneslutningar, nålhål, läckage och sprödhet) har gemensamma orsaker: bristande uppmärksamhet på smältkvaliteten, formens skick, processparametrar och detaljkonstruktion. Varje defekt har en känd metallurgisk och driftsmässig orsak, och varje defekt kan systematiskt elimineras eller minskas.
Ett program för förebyggande av defekter är inte en engångslösning, utan ett arbetssätt som tillämpas varje dag för att minska antalet kasserade produkter, förlänga formarnas livslängd och säkerställa en tillförlitlighet som uppfyller kraven hos dagens kunder inom fordons-, flyg- och rymdindustrin samt den övriga industrin. Den bästa vägen till kvalitet och konkurrenskraft är att hela tiden fokusera på grunderna inom aluminiumgjutning genom hela processen.