La fusione dell’alluminio rimane una delle tecniche di produzione più diffuse per la realizzazione di componenti complessi, leggeri e resistenti nei settori automobilistico, aerospaziale, HVAC, elettronico e dei macchinari industriali. La bassa densità, la conduttività termica, la resistenza alla corrosione e la riciclabilità sono solo alcuni dei suoi numerosi vantaggi, che ne fanno un materiale indispensabile. Tuttavia, il processo è soggetto a difetti che possono causare variazioni strutturali indesiderate, scarti eccessivi e costi elevati.
Per mantenere la percentuale di scarti al di sotto del 2% e garantire la qualità costante dei pezzi, è importante che la fonderia sia a conoscenza dei difetti di fusione più comuni, delle loro cause e di come possano essere eliminati. Questo articolo tratta oltre 10 difetti comuni, ne spiega le cause e offre misure di controllo pratiche, tabelle, metodi comuni per prevenirli e illustra il loro impatto sul settore nel suo complesso.
Che cos’è un difetto di fusione dell’alluminio?
Difetti in Fusione di alluminio sono difetti che si formano durante i processi di fusione, colata, solidificazione o post-lavorazione. Possono essere interni (visibili solo dopo il taglio o l’esame ai raggi X) o esterni. Molti difetti interni possono creare percorsi di perdita, ridurre la resistenza alla fatica o causare un cedimento prematuro sotto pressione; tuttavia, i difetti superficiali possono essere accettabili oppure no.
Di solito i difetti non sono dovuti a un'unica causa. Sono causati dall'interazione tra vari fattori, quali la qualità del materiale fuso, il design dello stampo o stampo, temperatura di fusione, pressione, velocità di riempimento e comportamento dell'operatore. Di conseguenza, per ottenere un controllo efficace è necessario intervenire su tutte e quattro queste aree.
I difetti più comuni nella fusione dell'alluminio
Di seguito sono elencati i 10 principali difetti più frequenti riscontrati nella fusione in conchiglia a gravità (GDC), nella fusione in conchiglia ad alta pressione (HPDC) e nella fusione in sabbia delle leghe di alluminio.
Porosità del gas
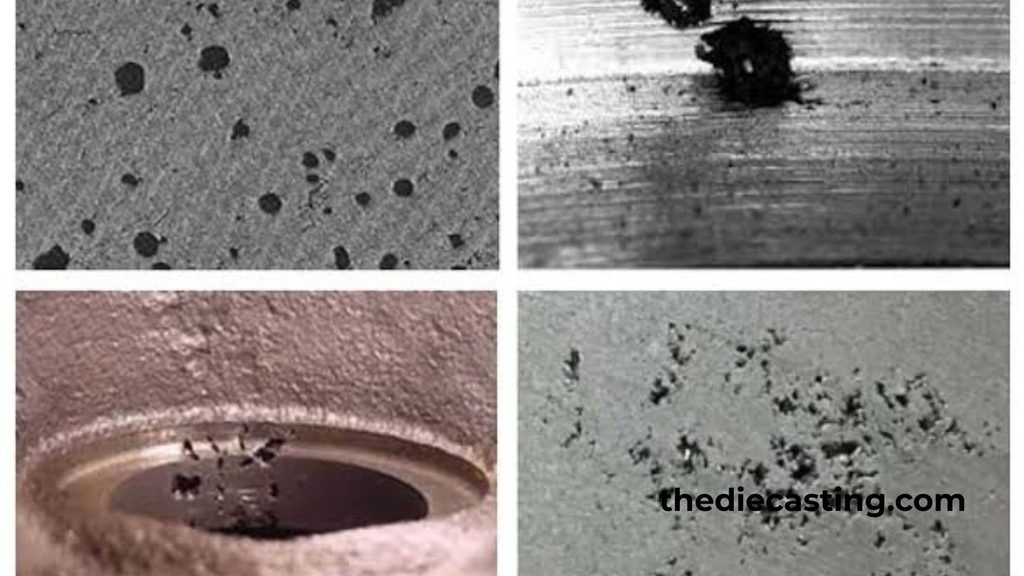
La porosità da gas si presenta sotto forma di cavità relativamente lisce, rotonde o ellittiche. L'idrogeno è la causa principale, poiché è l'unico gas altamente solubile nell'alluminio fuso. La presenza di umidità nell'atmosfera, di materiali di carica umidi, di fondenti contaminati o di rivestimenti del forno non sufficientemente essiccati espone il metallo all'idrogeno, che si deposita durante la solidificazione del metallo.
Cause principali
- Degassificazione del materiale fuso insufficiente.
- Quando il getto è turbolento, causando l'inclusione di aria.
- Eccessiva quantità di distaccante o umidità nello stampo.
- Scarso ricambio d'aria nello stampo.
Metodi di eliminazione
- Pretrattamento mediante degassificazione rotativa prima della colata con un gas inerte (argon o azoto).
- Prove sull'idrogeno mediante prove a pressione ridotta.
- L'uso di velocità di riempimento controllate e di un sistema di iniezione laminare. L'applicazione di velocità di riempimento controllate e di un sistema di iniezione laminare.
- Asciugare completamente il materiale di riempimento e i rivestimenti del forno.
Porosità da ritiro / Cavità da ritiro
La porosità da ritiro è caratterizzata da cavità irregolari con pareti ruvide che si formano solitamente nelle zone in cui il metallo si solidifica per ultime, quali punti di maggiore spessore, nuclei termici o punti caldi in prossimità dei canali di colata. Il ritiro dell’alluminio nella fusione di alluminio è pari a 6-7% durante la solidificazione e, se non viene garantita un’adeguata alimentazione, si formeranno delle cavità.
Cause principali
- Colonnine inadeguate o sistemi di alimentazione non corretti.
- Maggiore è la temperatura di colata, maggiore è il ritiro totale.
- Punti caldi dovuti allo spessore non uniforme delle pareti.
- Congelamento prematuro delle saracinesche che interrompono l'alimentazione del metallo.
Metodi di eliminazione
- Corretto posizionamento dei canali di colata e dei montanti per la solidificazione direzionale.
- Riscaldamento localizzato (riscaldamenti) in sezioni sottili.
- Pressione di intensificazione ottimizzata nell'HPDC.
- Programmi informatici (ProCAST, MAGMAsoft) per prevedere e rimuovere i punti caldi.
Chiusure a freddo
Una “cold shut” è un giunto o una giuntura non saldata visibile tra due filoni di metallo. I bordi anteriori si sono parzialmente induriti prima del contatto.
Cause principali
- La temperatura di colata o dello stampo è bassa.
- Velocità di riempimento ridotta.
- Zona morta dovuta a un gating sbilanciato.
- Metodi di eliminazione.
- Aumentare la temperatura di colata entro i limiti previsti per la lega.
- Il calore si dissipa fino a raggiungere la temperatura di esercizio.
- Riprogettare e reinventare il sistema di distribuzione per un riempimento simultaneo ed equilibrato.
- Laddove la configurazione dello stampo lo consenta, aumentare la velocità di riempimento.
Disavventure
Il pressofusioni I pezzi difettosi prodotti a causa di questi errori sono incompleti, il che significa che la cavità non viene riempita completamente. Le cause sono molto simili a quelle delle saldature a freddo.
Cause principali
- Se la temperatura o la velocità del metallo sono troppo basse.
- Se i tratti sono stretti o distanti tra loro, vengono considerati tratti soggetti a “gelo precoce”.
- Rivestimento del stampo inadeguato, che comporta una dispersione di calore troppo rapida.
Metodi di eliminazione
- Applicare rivestimenti isolanti per matrici, come DYCOTE, per garantire il corretto flusso del fluido.
- Ridurre al minimo lo spessore del rivestimento e la quantità applicata.
- Ottimizzare il sistema di alimentazione per accelerare l'apporto di metallo alle sezioni sottili.
- Mantenere costante la temperatura dello stampo.
Inclusioni di ossido e bifilm
L'alluminio si fonde e si ossida immediatamente formando una pellicola di ossido molto sottile e resistente. Queste pellicole rimangono intrappolate nella fusione durante il trasferimento turbolento e si trasformano in difetti quasi impercettibili che fungono da nuclei di fessurazione o da bifilm.
Cause principali
- Versamento o travaso turbolento.
- Superficie di fusione sporca e flussaggio inadeguato.
- Materiale caricato o di scarto danneggiato dal punto di vista chimico e fisico.
Metodi di eliminazione
- Versamento dal fondo con mestoli, inclinazione del GDC o processi a bassa pressione per il riempimento laminare.
- L'uso regolare di fondenti di tipo COVERAL.
- Le procedure di filtrazione e separazione per la fusione.
- Riduzione delle distanze di caduta libera durante il trasferimento del carico.
Lacrime calde (fessurazione a caldo)
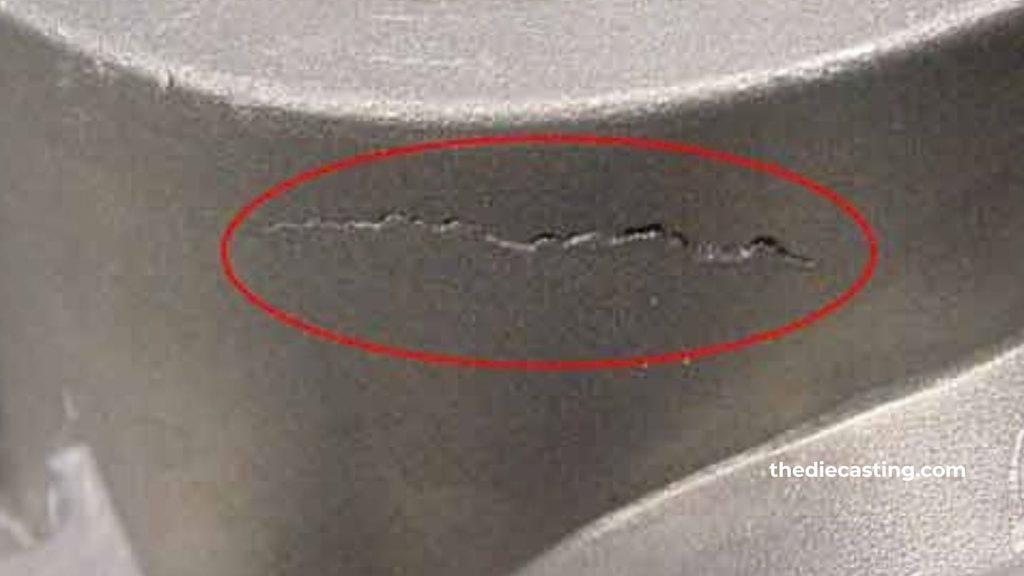
Al di sotto della temperatura del solidus, nel getto semisolido si sono formate delle fessure da calore, poiché le sollecitazioni da contrazione termica non hanno potuto trovare sfogo nel getto vincolato. Le fessure possono essere interne o superficiali.
Cause principali
- Per evitare cambiamenti bruschi di sezione e angoli acuti.
- Angoli di sformo inadeguati.
- Leghe con ampio intervallo di solidificazione (alcune qualità di Al-Si).
- Espulsione prematura.
Metodi di eliminazione
- Transizioni fluide e raggi generosi nella progettazione delle parti.
- Espulsioni correttamente motivate e tempestive.
- Utilizzo, ove possibile, di composizioni quasi eutettiche per le leghe.
- Strategie per ridurre al minimo le tensioni residue mediante solidificazione sequenziale.
La saldatura
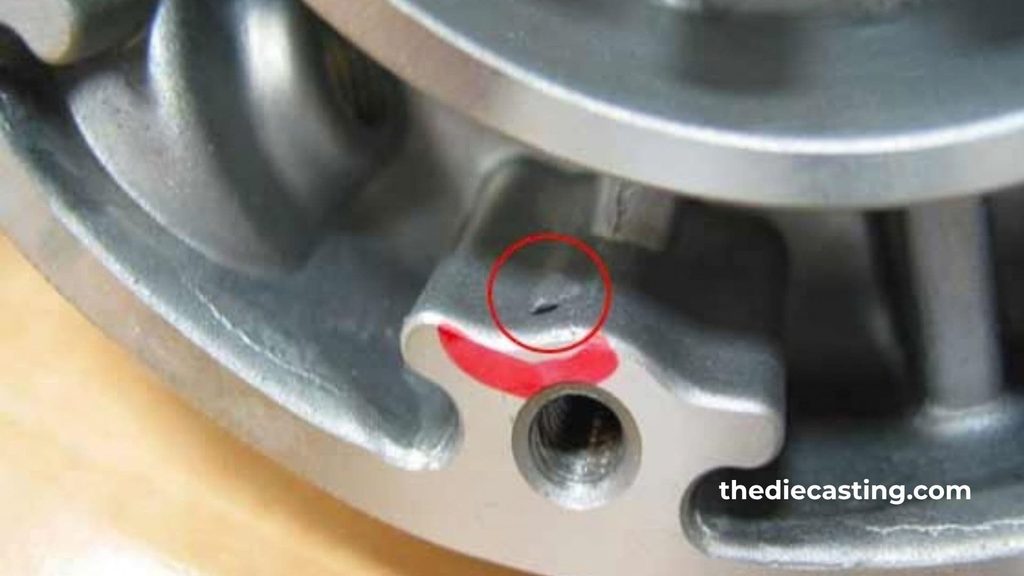
La saldatura a punto si verifica quando il rivestimento protettivo viene distrutto e il materiale fuso leghe di alluminio reagiscono con la superficie dello stampo ferroso, dando origine a composti intermetallici tra l’alluminio e il ferro nella fusione dell’alluminio. Ciò provoca danni alla superficie del pezzo fuso, nonché l’usura dello stampo e tempi di fermo della produzione.
Cause principali
- L'incapacità del rivestimento di resistere alla rottura o di avere uno spessore sufficiente.
- Elevato calore della superficie dello stampo
- Una carenza di ferro nella lega.
Metodi di eliminazione
- Applicazione e controlli regolari dei rivestimenti degli stampi (compresi i rivestimenti nanoceramici DYCOTE SAFEGUARD).
- Regolare la temperatura dei nuclei e dei circuiti di raffreddamento.
- Per mantenere la lega di ferro entro i valori specificati.
Rugosità superficiale e bava
Se la superficie è troppo ruvida, aumenterà la quantità di materiale da asportare e si causerà un’usura degli utensili. La rimozione delle bave (sottili linguette di metallo in corrispondenza delle linee di divisione/impronte dell’anima) avviene manualmente e può causare danni dimensionali.
Cause principali
- Superfici di separazione dello stampo usurate.
- Pressione eccessiva sul metallo o forza di serraggio insufficiente.
- Manutenzione inadeguata degli stampi.
Metodi di eliminazione
- Ispezione e revisione periodiche delle superfici di taglio.
- Configurare correttamente il sistema di serraggio della macchina.
- Progettazione ottimizzata della linea di divisione.
Inclusioni di scorie
Le particelle non metalliche o le scorie ossidate rimangono intrappolate nel getto formando croste irregolari o cavità, che ne riducono le proprietà meccaniche e rendono i pezzi difficili da lavorare.
Cause principali
- Materiali di carica sporchi.
- Non scivola bene dopo la raffinazione.
- Scorie superficiali trascinate nel flusso di metallo dalla turbolenza.
Metodi di eliminazione
- Basso rapporto di carica dei prodotti puliti e basso rapporto di scarti di ritorno.
- Una corretta applicazione del fondente e un tempo di riposo sufficiente dopo il processo di raffinazione.
- Utilizzo di filtri a rete nel sistema di canalizzazione.
Porosità a foro stenopeico
I fori minuscoli sono numerosi fori di piccole dimensioni, distribuiti in modo uniforme, che compaiono soprattutto dopo la lavorazione meccanica. Sono difficili da individuare con i normali raggi X.
Cause principali
- Fondere il materiale contaminato o surriscaldato che assorbe una quantità eccessiva di idrogeno.
- Mancata degassificazione del prodotto per un periodo di tempo prolungato.
- L'iniezione avviene atomizzando il materiale in piccoli getti.
Metodi di eliminazione
- Rigoroso controllo delle materie prime e impiego tempestivo del metallo degassato.
- Gestione precisa della temperatura
- Riprogettare correttamente il sistema di alimentazione per evitare l'atomizzazione.
Perdita (guasto funzionale)
La perdita non è di per sé un difetto primario, bensì una conseguenza funzionale critica derivante dall’interazione tra porosità, crepe o scorrimento a freddo che formano percorsi di perdita attraverso le pareti. Quando viene eseguita la prova di pressione, il cedimento viene messo in evidenza.
Cause principali
- Qualsiasi combinazione di porosità gassosa o da ritiro che dia origine a reti continue.
- Sensazioni di freddo intenso o improvviso in alcune parti del corpo.
Metodi di eliminazione
- Intervenire sui meccanismi sopra elencati per risolvere i problemi di porosità o fessurazione sottostanti.
- Cerca di rendere la struttura più compatta aumentando la pressione di intensificazione.
- Se l'impregnazione non è necessaria per le applicazioni critiche, è possibile optare per essa in altre applicazioni.
Fragilità
La fragilità si manifesta con una rottura improvvisa accompagnata da una deformazione plastica minima. È causata da una granulometria troppo grossa o troppo fine, da un elevato livello di impurità o dalla presenza di una pellicola di ossido che funge da punto di inizio della frattura.
Cause principali
- Qualsiasi surriscaldamento o mantenimento troppo prolungato dello stato fuso.
- I livelli di ferro, zinco o rame non rientrano nei valori specificati.
- Il raffreddamento rapido provoca la formazione di microstrutture molto fragili.
Metodi di eliminazione
- Rigoroso controllo della temperatura e della composizione
- Pratiche di affinamento del grano
- Velocità di raffreddamento ottimizzate
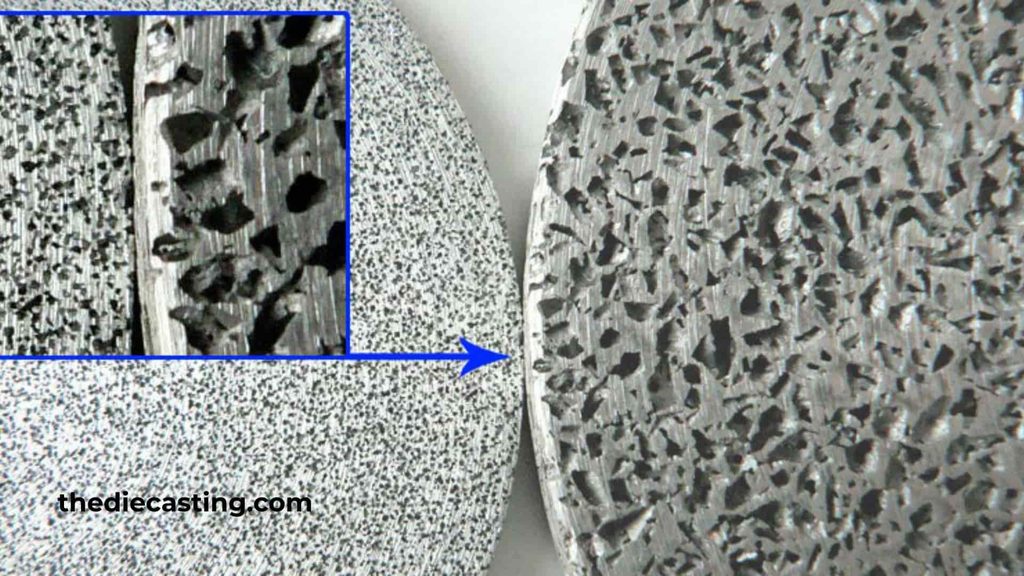
Tabella riassuntiva dei difetti più comuni nella fusione dell'alluminio
| Difetto | Aspetto tipico | Categoria della causa primaria | Azione correttiva chiave |
| Porosità del gas | Cavità sferiche lisce | Qualità della fusione/sfiato | Degassificazione rotativa + ottimizzazione dello sfiato |
| Porosità da ritiro | Vuoti irregolari e ruvidi | Alimentazione/solidificazione | Riser, raffreddamento, solidificazione direzionale |
| Chiusura a freddo | Cuciture a vista | Temperatura / velocità di riempimento | Aumentare le temperature, bilanciare il gating |
| Disavventure | Sezioni incomplete | Fluidità/rivestimento | Rivestimenti isolanti, riempimento più rapido |
| Inclusioni di ossido / bifilm | Film sottili, fattori scatenanti della fatica | Gestione delle turbolenze e dello scioglimento | Riempimento laminare, fusione, filtrazione |
| Lacrime calde | Fessure in prossimità del punto di fusione | Vincoli/progettazione | Angoli di disegno, transizioni fluide |
| Saldatura a punto | Metallo incastrato nello stampo | Deterioramento del rivestimento | Manutenzione costante del rivestimento degli stampi |
| Flash e rugosità | Alette sulla linea di separazione | Condizione/pressione dello stampo | Manutenzione delle matrici, controllo del serraggio |
| Inclusioni di scorie | Particelle irregolari | Fusione sporca | Prelievo, addebito corretto |
| Fori di aghi | Porosità finemente disperse | Riassorbimento dell'idrogeno | Utilizzo tempestivo del materiale fuso, controllo della temperatura |
| Perdita | Fallimento della prova di pressione | Porosità interconnessa | Eliminare le cause della porosità delle radici |
| Fragilità | Frattura improvvisa | Struttura del chicco/impurità | Composizione e controllo del raffreddamento |
Impatto di questi difetti sul settore della pressofusione
I difetti nella fusione dell’alluminio comportano elevati costi economici e operativi. Il costo apparente dei rottami metallici rappresenta solo una minima parte; l’energia impiegata per fondere la lega, il tempo perso per lo stampo, la manodopera impiegata per l’ispezione e la rilavorazione, nonché i ritardi nelle consegne, contribuiscono tutti ad aumentare il costo reale. Nella produzione HPDC ad alto volume, basta un leggero aumento della quantità di scarti per azzerare i margini di profitto sui componenti automobilistici ed elettronici a pareti sottili.
Esistono inoltre costi indiretti, quali il danno alla reputazione. Le perdite e la resistenza alla fatica sono fattori critici per gli acquirenti del settore automobilistico e aerospaziale, poiché possono comportare penali contrattuali quando le perdite sono quasi nulle e le prestazioni in termini di resistenza alla fatica sono elevate. Questi processi hanno inoltre un impatto negativo sulla durata degli stampi, aumentando il costo di sostituzione degli utensili del 15-20% in officine scarsamente controllate.
D’altra parte, guardando il lato positivo, le fonderie che lavorano sistematicamente per affrontare le cause alla radice — trattando il metallo fuso, utilizzando una progettazione basata sulla simulazione e adottando un controllo di processo rigoroso — mantengono abitualmente i tassi di scarto al di sotto del 2%. La capacità di farlo sta emergendo come un fattore di differenziazione competitiva, poiché gli OEM stanno riducendo il numero dei fornitori e sono attratti da fornitori integrati che puntano sulla qualità. Oltre alle penalità associate ai difetti non controllati, le tendenze del settore verso pareti più sottili, fusioni strutturali di maggiore integrità e sostenibilità aumentano ulteriormente i vantaggi derivanti dalla gestione di questi difetti.
Quadro operativo per la prevenzione
Il miglioramento nella riduzione dei difetti si basa su quattro principi paralleli:
- Qualità della fusione: degassificazione, flussaggio, filtrazione e monitoraggio dell'idrogeno.
- Stato dello stampo: integrità del rivestimento, sfiato, controllo della temperatura e manutenzione.
- Parametri di processo: temperatura di colata, profilo di riempimento, pressione di intensificazione, controllo della solidificazione.
- Progettazione e simulazione: sezioni uniformi, alimentazione adeguata e prove di processo virtuali prima della realizzazione degli stampi
Domande frequenti
Quali sono i 5 difetti più comuni nella fusione?
Tra i cinque difetti più comuni nella fusione dell'alluminio figurano la porosità da gas, la porosità da ritiro, le inclusioni di ossido e le chiusure a freddo, oltre alle lacerazioni a caldo.
Come verificare la presenza di difetti di fusione?
Per individuare i difetti superficiali si ricorre all'ispezione visiva e alla prova con liquidi penetranti. I difetti interni vengono individuati mediante radiografia a raggi X, prove ultrasoniche o sezionamento distruttivo. Per verificare la presenza di perdite funzionali si ricorre alle prove di pressione (con aria, acqua o olio). Tale verifica viene confermata da ulteriori misurazioni della densità e/o da esami metallografici.
Quali sono le cause più probabili dei difetti di colata?
Le cause più comuni sono l’idrogeno disciolto, un’alimentazione non corretta durante la solidificazione, un flusso turbolento del metallo, temperature errate del fuso e/o dello stampo, un rivestimento o uno sfiato inadeguati dello stampo e una progettazione dello stampo che provoca concentrazioni di sollecitazioni o punti caldi.
Quali sono i tipi di difetti di fusione?
I difetti vengono solitamente classificati in difetti metallurgici (porosità, inclusioni, fragilità) e difetti termici (fessurazioni a caldo, chiusure a freddo), stampo- difetti di materiale (nella fusione in sabbia) e difetti di forma (bavature, colate irregolari, disallineamenti). Le principali categorie nell'alluminio getto sono la porosità, le inclusioni e le fessure di solidificazione.
Esiste un modo per riparare i difetti della fusione di alluminio tramite impregnazione?
L'impregnazione con resina sigilla le piccole porosità interconnesse nelle applicazioni a pressione non critica, ma può rappresentare un trattamento secondario. La soluzione a lungo termine è tuttora considerata il controllo di processo noto come "processo della causa radice".
Che cosa c'entra il rivestimento degli stampi con i tassi di difettosità?
I rivestimenti isolanti come DYCOTE riducono la dispersione termica, migliorano la fluidità e impediscono la saldatura. Un’applicazione regolare e un ritocco tempestivo riducono direttamente gli errori di colata, le saldature a freddo e i difetti di saldatura dello stampo.
Conclusione
Tutti i difetti più comuni della fusione di alluminio (quali porosità da gas e da ritiro, chiusura a freddo, colata difettosa, inclusioni di ossido, strappo a caldo, saldatura dello stampo, bave, inclusioni di scoria, fori capillari, perdite e fragilità) hanno cause comuni: scarsa attenzione alla qualità del metallo fuso, alle condizioni dello stampo, ai parametri di processo e alla progettazione del pezzo. Ogni difetto ha una causa metallurgica e operativa nota, e ogni difetto può essere sistematicamente eliminato o ridotto.
Un programma di prevenzione dei difetti non è una soluzione una tantum, ma un modo di lavorare che viene messo in pratica ogni giorno, al fine di ridurre gli scarti, aumentare la durata degli stampi e garantire un’affidabilità che soddisfi le esigenze degli attuali clienti dei settori automobilistico, aerospaziale e industriale. La strada migliore verso la qualità e la competitività consiste nel mantenere l’attenzione sui fondamenti della fusione dell’alluminio durante l’intero processo.