Aluminiumsstøping er fortsatt en av de mest populære produksjonsteknikkene for komplekse, lette og sterke komponenter innen bilindustrien, luftfartsindustrien, VVS-bransjen, elektronikkbransjen og industrimaskinbransjen. Lav tetthet, varmeledningsevne, korrosjonsbestandighet og gjenvinnbarhet er blant de mange fordelene, noe som gjør det til et uunnværlig materiale. Prosessen er imidlertid utsatt for feil som kan føre til uønskede strukturelle variasjoner, unødvendig avfall og økte kostnader.
For å holde avfallsandelen under 2% og sikre ensartede deler, er det viktig at støperiet er klar over de vanligste støpefeilene, årsakene til dem og hvordan de kan elimineres. Denne artikkelen omhandler over 10 vanlige feil, forklarer hvordan de oppstår og gir praktiske kontrolltiltak, tabeller, vanlige forebyggingsmetoder samt hvordan de påvirker bransjen som helhet.
Hva er en støfeil i aluminium?
Feil i Støping av aluminium er feil som oppstår under smelting, støping, størkning eller etterbehandling. De kan være indre (kun synlige etter kutting eller røntgenundersøkelse) eller ytre. Mange indre feil kan danne lekkasjeveier, redusere utmattingslevetiden eller føre til tidlig svikt under trykk; overflatefeil kan derimot være akseptable eller ikke.
Feil oppstår vanligvis ikke på grunn av bare én årsak. De skyldes samspillet mellom ulike faktorer, som smeltens kvalitet, utformingen av matrisen eller mugg, smeltetemperatur, trykk, fyllingshastighet og operatørens atferd. Derfor må alle disse fire områdene tas i betraktning for å oppnå effektiv kontroll.
De vanligste feilene ved aluminiumsstøping
Nedenfor er det oppført de 10 vanligste feilene som oftest forekommer ved tyngdekraftsstøping (GDC), høytrykksstøping (HPDC) og sandstøping av aluminiumslegeringer.
Gassporøsitet
Gassporøsitet vil fremstå som relativt glatte, runde eller elliptiske hulrom. Hydrogen er den viktigste årsaken, da det er den eneste gassen som er svært løselig i smeltet aluminium. Tilstedeværelsen av fuktighet i atmosfæren, fuktige råmaterialer, forurensede flussmidler eller utilstrekkelig tørkede ovnsforinger utsettes metallet for hydrogen som avsettes når metallet stivner.
Hovedårsaker
- Utilstrekkelig avgassing av smelten.
- Når støpingen foregår urolig, noe som fører til at det blandes inn luft.
- For mye formløsningsmiddel eller fuktighet i formen.
- Dårlig ventilasjon av støpeformen.
Eliminasjonsmetoder
- Forbehandling ved hjelp av roterende avgassing før støping med et inert gass (argon eller nitrogen).
- Hydrogenprøving ved hjelp av undertrykkstester.
- Bruk av kontrollerte fyllingshastigheter og laminær innløpsutforming. Anvendelse av kontrollerte fyllingshastigheter og laminær innløpsutforming.
- Tørk ladningen og ovnsforingene fullstendig.
Krympeporositet / Krympehuler
Krympeporositet kjennetegnes ved uregelmessige hulrom med ru vegger, som vanligvis oppstår på de stedene som stivner sist, for eksempel på tykke steder, i termiske sentre eller i varmepunkter nær innløpene. Krympingen av aluminium ved støping er 6–7% ved størkning, og det vil oppstå hulrom dersom tilførselen ikke er tilstrekkelig.
Hovedårsaker
- Mangelfulle stigerør eller feilaktige tilførselssystemer.
- Jo høyere støpetemperaturen er, desto større blir den totale krympingen.
- Problemområder på grunn av ujevn veggtykkelse.
- For tidlig frysing av portene som avskjærer tilførselen av metall.
Eliminasjonsmetoder
- Riktig utforming av innløp og plassering av stigerør ved retningsbestemt størkning.
- Lokalisert oppvarming (varme) i tynne seksjoner.
- Trykket for intensivering er optimalisert i HPDC.
- Dataprogrammer (ProCAST, MAGMAsoft) for å forutsi og fjerne «hot spots».
Kaldlåser
En «cold shut» er en ikke-loddet skjøt eller søm som kan ses mellom to metallstrømmer. Forkantene har delvis stivnet før de kommer i kontakt med hverandre.
Hovedårsaker
- Temperaturen på støpemassen eller støpeformen er lav.
- Lav påfyllingshastighet.
- Død sone på grunn av ubalansert gating.
- Eliminasjonsmetoder.
- Øk støpetemperaturen innenfor legeringens temperaturområde.
- Varmeavlederen når driftstemperatur.
- Omforme og videreutvikle gating-systemet for samtidig, balansert fylling.
- Der formgivningen tillater det, bør påfyllingshastigheten økes.
Feilkjøringer
Den trykkstøpegods De som oppstår ved feilstøp, er ufullstendige, noe som betyr at støpehulen ikke blir fullstendig fylt. Årsakene ligner i stor grad på årsakene til kaldsømmer.
Hovedårsaker
- Hvis metalltemperaturen eller hastigheten er for lav.
- Hvis seksjonene er smale eller ligger langt fra hverandre, regnes de som “tidlig frost”-seksjoner.
- Dårlig belegg på formen, noe som fører til for raskt varmetap.
Eliminasjonsmetoder
- Påfør isolerende belegg som DYCOTE for å opprettholde væskestrømmen.
- Reduser beleggtykkelsen og påføringsmengden.
- Optimaliser gating for å øke hastigheten på tilførselen av metall til tynne seksjoner.
- Hold temperaturen på matrisen konstant.
Oksidinneslutninger og bifilmer
Aluminium smelter og oksiderer umiddelbart, og danner et svært tynt, sterkt oksidlag. Disse lagene blir innfanget i smelten under den turbulente overføringen og blir til nesten umerkelige feil som fungerer som sprekkinitiatorer eller bifilmer.
Hovedårsaker
- Helling eller skjenking som skaper turbulens.
- Skitten smelteflate og utilstrekkelig flussmiddel.
- Kjemisk og fysisk skadet ladet materiale eller skrap.
Eliminasjonsmetoder
- Påfylling med øser fra bunnen, vippende GDC eller lavtrykksprosesser for laminær påfylling.
- Regelmessig bruk av flussmidler av typen COVERAL.
- Prosedyrene for filtrering og avskumming ved smelting.
- Redusere frittfallaavstanden ved overføring av lasten.
Varme tårer (Varmsprekkdannelse)
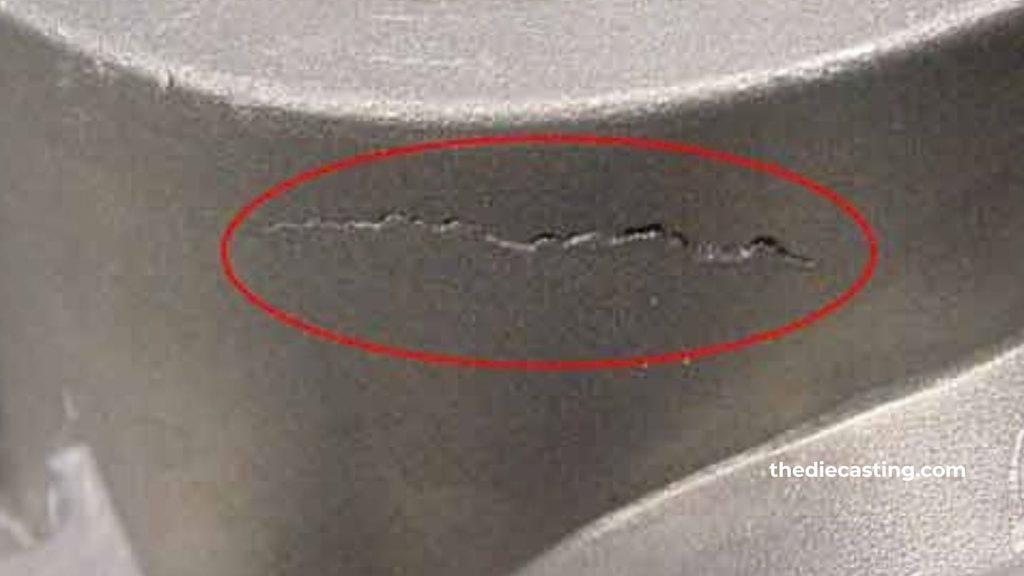
Under solidustemperaturen har det oppstått varme sprekker i det halvfaste støpegodset, fordi de termiske krympespenningene ikke kunne utlignes i det innestengte støpegodset. Sprekkene kan være enten indre eller gå ut til overflaten.
Hovedårsaker
- For å unngå brå overganger mellom seksjoner og skarpe hjørner.
- Uhensiktsmessige trekkvinkler.
- Legeringer med bredt størkningsområde (visse Al-Si-kvaliteter).
- For tidlig utløsning.
Eliminasjonsmetoder
- Jevne overganger og store radier i komponentutformingen.
- Utvisninger som er riktig utformet og tidsbestemt.
- Bruk av nesten-eutektiske sammensetninger i legeringer, der det er mulig.
- Strategier for å minimere restspenning ved sekvensiell størkning.
Lodding
Lodding oppstår når beskyttelsesbelegget ødelegges, og smeltet aluminiumslegeringer reagerer med overflaten på jernformen og danner intermetalliske forbindelser mellom aluminium og jern i aluminiumsstøpingen. Dette fører til skader på støpegodset, slitasje på formen og driftsstans i produksjonen.
Hovedårsaker
- At belegget ikke tåler slitasje eller ikke er tykt nok.
- Høy varme på matrisens overflate
- Mangel på jern i legeringen.
Eliminasjonsmetoder
- Regelmessig påføring og kontroll av belegg på matriser (inkludert DYCOTE SAFEGUARD nano-keramiske belegg).
- Reguler temperaturen i kjernene og kjølekretsene.
- For å sikre at legeringsjernet oppfyller de riktige spesifikasjonene.
Overflateruhet og grater
Hvis overflaten er for ru, vil det øke mengden materiale som må bearbeides og føre til slitasje på verktøyene. Fjerning av grat (tynne metallfliker ved delelinjer/kjernemønstre) gjøres manuelt og kan føre til dimensjonsavvik.
Hovedårsaker
- Slitte skilleflater på matrisen.
- For stort trykk på metallet eller for liten klemkraft.
- Mangelfullt vedlikehold av matriser.
Eliminasjonsmetoder
- Regelmessig kontroll og opparbeiding av skjæreflater.
- Sørg for at maskinens festesystem er riktig innstilt.
- Optimalisert utforming av delelinjen.
Inneslutninger av slagg / dross
De ikke-metalliske partiklene eller den oksiderte slaggen blir fanget opp i støpegodset og danner uregelmessige skorper eller hulrom, noe som forringer de mekaniske egenskapene og gjør delene vanskelige å bearbeide.
Hovedårsaker
- Forurenset ladningsmateriale.
- Skummer ikke godt etter raffinering.
- Overflateslagg som blir ført med inn i metallstrømmen på grunn av turbulens.
Eliminasjonsmetoder
- Lav andel av rent materiale og lav andel returskrot.
- Riktig påføring av flussmiddel og tilstrekkelig hviletid etter raffineringsprosessen.
- Bruk av filterskjermer i løpesystemet.
Porøsitet ved nålehull
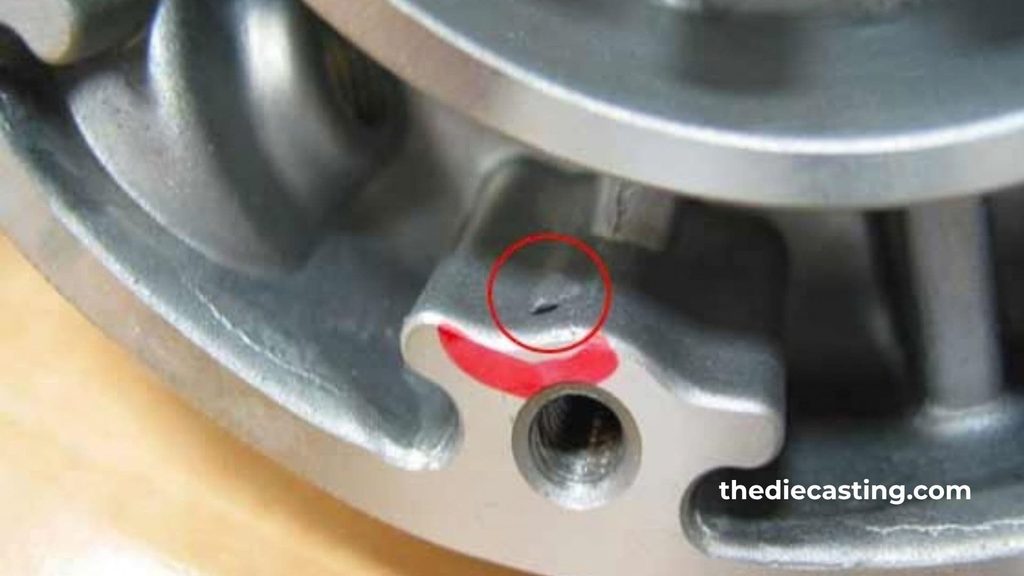
Pinholes er mange små, jevnt fordelt hull som hovedsakelig oppstår etter maskinering. De er vanskelige å se med vanlig røntgen.
Hovedårsaker
- Smelt materiale som er forurenset eller overopphetet og som tar opp for mye hydrogen.
- Manglende avgassing av produktet over en lengre periode.
- Injeksjonen utføres ved å forstøve materialet til små dråper.
Eliminasjonsmetoder
- Streng kontroll av råvarer og rettidig bruk av avgassert metall.
- Nøyaktig temperaturregulering
- Utform innløpskanalen på riktig måte for å forhindre forstøvning.
Lekkasje (funksjonsfeil)
Lekkasje er ikke en primær defekt i seg selv, men snarere et kritisk funksjonelt resultat av sammenhengende porøsitet, sprekker eller kaldflyt som danner lekkasjeveier gjennom veggen. Når trykktesten utføres, avsløres feilen.
Hovedårsaker
- Enhver kombinasjon av gass- eller krympeporositet som danner sammenhengende nettverk.
- Smertefulle eller iskalde områder i kroppen.
Eliminasjonsmetoder
- Rett opp de ovennevnte mekanismene for å løse problemet med porøsitet eller sprekkdannelse.
- Prøv å gjøre strukturen tettere ved å øke intensiveringstrykket.
- Selv om impregnering ikke er nødvendig for kritiske bruksområder, er det mulig å velge denne løsningen for andre bruksområder.
Sprøhet
Sprøhet vil vise seg som et plutselig brudd med liten plastisk deformasjon. Det skyldes grovkornet eller altfor finkornet struktur, høyt innhold av urenheter eller oksidfilm som utløser sprekker.
Hovedårsaker
- Eventuell overoppheting eller for lang oppbevaringstid av smelten.
- Nivåene av jern, sink eller kobber ligger utenfor spesifikasjonene.
- Rask avkjøling fører til svært sprø mikrostrukturer.
Eliminasjonsmetoder
- Streng kontroll av temperatur og sammensetning
- Metoder for kornforedling
- Optimaliserte kjølehastigheter
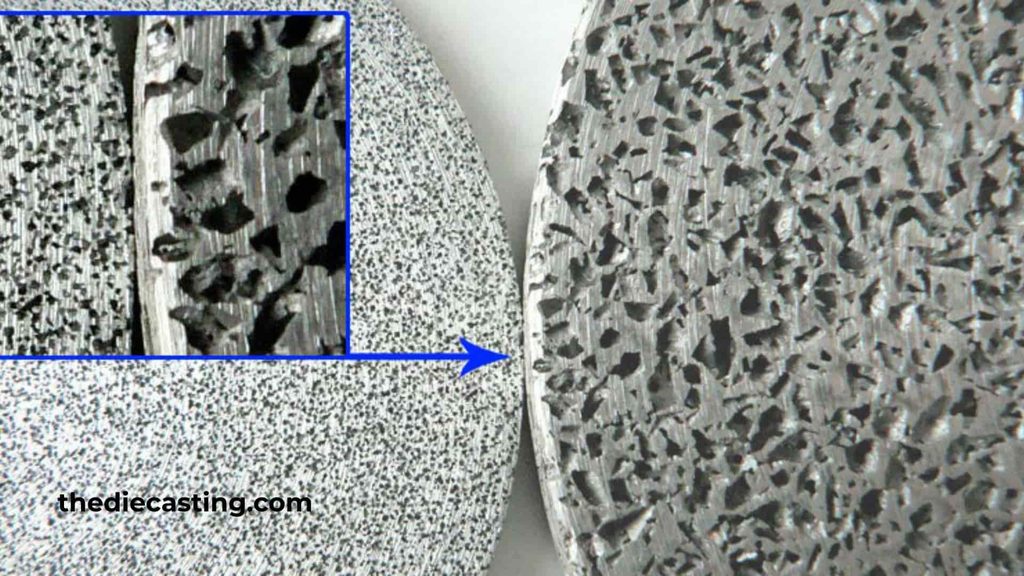
Oversiktstabell over vanlige feil ved aluminiumsstøping
| Defekt | Typisk utseende | Kategori for hovedårsaker | Viktige korrigerende tiltak |
| Gassporøsitet | Glatte, sfæriske hulrom | Smeltekvalitet/avluftning | Roterende avgassing + optimalisering av ventilasjon |
| Krympeporøsitet | Uregelmessige, grove hulrom | Tilførsel/størkning | Stigninger, avkjøling, retningsbestemt størkning |
| Kaldt stenger | Synlige sømmer | Temperatur / påfyllingshastighet | Øke temperaturene, justere ventilstyringen |
| Feilkjøringer | Ufullstendige avsnitt | Flytbarhet/belegg | Isolerende belegg, raskere fylling |
| Oksid-/bifilm-inneslutninger | Tynne filmer, utmattingsutløsere | Turbulens/håndtering av smeltemasse | Laminær fylling, smelting, filtrering |
| Varme tårer | Sprekker nær soliduspunktet | Begrensning/utforming | Tegningsvinkler, jevne overganger |
| Lodding av matriser | Metall som sitter fast i matrisen | Nedbrytning av belegg | Regelmessig vedlikehold av belegget på støpeformene |
| Blits og ruhet | Finner ved delelinjen | Stansbetingelser/trykk | Vedlikehold av matriser, kontroll av fastspenning |
| Slaginneslutninger | Uregelmessige partikler | Skitten smelte | Skimming, ren avgift |
| Hull | Fint spredte hulrom | Hydrogenreabsorpsjon | Riktig bruk av smeltet materiale, temperaturregulering |
| Lekkasje | Feil ved trykkprøve | Sammenhengende porøsitet | Fjerne kildene til porøsitet i roten |
| Sprøhet | Plutselig brudd | Kornstruktur/urenheter | Sammensetning og kjølekontroll |
Virkningen av disse feilene på trykkstøpeindustrien
Feil i aluminiumsstøping medfører høye økonomiske og driftsmessige kostnader. Den synlige kostnaden for skrapmetallet utgjør bare en brøkdel; energiforbruket til smelting av legeringen, tapt formtid, arbeidskraft brukt på inspeksjon og omarbeiding, samt forstyrrede leveringsfrister bidrar alle til den reelle kostnaden. Ved HPDC-produksjon i store volumer kreves det bare en liten økning i mengden avfall for å uthule fortjenestemarginene på tynnveggede deler til bilindustrien og elektronikkindustrien.
Det finnes også indirekte kostnader, som for eksempel omdømmeskade. Lekkasje og utmattingsstyrke er avgjørende for kjøpere i bil- og luftfartsindustrien, da de kan føre til kontraktsstraff når lekkasjen er nær null og utmattingsstyrken er høy. Disse prosessene har også en negativ innvirkning på formens levetid, noe som øker kostnadene for utskifting av verktøy med 15–20% i dårlig kontrollerte verksteder.
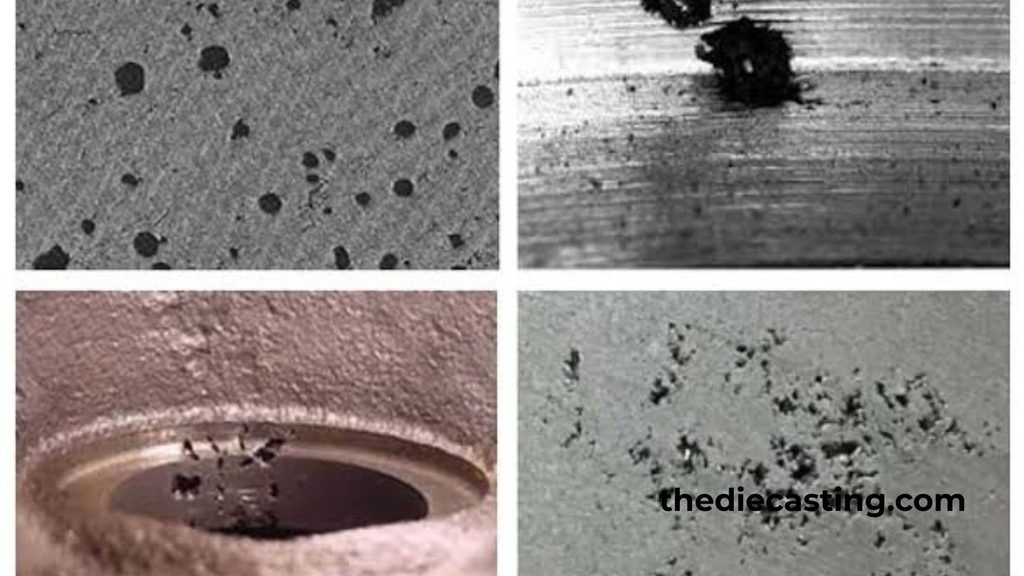
På den positive siden holder imidlertid støperier som systematisk arbeider for å løse grunnårsakene – ved å behandle smelten, bruke simuleringsbasert design og ha en disiplinert prosesskontroll – rutinemessig avfallsandelen under 2%. Evnen til å gjøre dette fremstår i økende grad som et konkurransefortrinn, ettersom OEM-produsenter reduserer antall leverandører og tiltrekkes av integrerte leverandører med fokus på kvalitet. I tillegg til de økonomiske konsekvensene av ukontrollerte feil, bidrar bransjetrender mot tynnere vegger, støpegods med høyere integritet og bærekraft ytterligere til fordelene ved å få bukt med disse feilene.
Rammeverk for praktisk forebygging
Den forbedrede feilreduksjonen bygger på fire parallelle prinsipper:
- Smeltekvalitet: avgassing, flussbehandling, filtrering og overvåking av hydrogen.
- Tilstanden til matrisen / støpeformen: beleggets tilstand, ventilasjon, temperaturregulering og vedlikehold.
- Prosessparametere: støpetemperatur, fyllingsprofil, forsterkningstrykk, kontroll av størkning.
- Design og simulering: standardiserte seksjoner, riktig mating og virtuelle prosessforsøk før verktøyproduksjon
Ofte stilte spørsmål
Hva er de 5 vanligste feilene ved støping?
Blant de fem vanligste feilene ved aluminiumsstøping finner man gassporøsitet, krympeporøsitet, oksidinneslutninger og kaldlukk, samt varmsprekker.
Hvordan kontrollerer man støpefeil?
Visuell inspeksjon og penetrantprøving brukes til å påvise overflatefeil. Innvendige feil påvises ved hjelp av røntgenfotografering, ultralydprøving eller destruktiv snittprøving. Trykkprøving (med luft, vann eller olje) brukes til å påvise funksjonelle lekkasjer. Dette bekreftes ved ytterligere tetthetsmåling og/eller metallografisk undersøkelse.
Hva er de mest sannsynlige årsakene til støpefeil?
De vanligste årsakene er oppløst hydrogen, feil tilførsel under størkning, turbulent metallstrømning, feil smelte- og/eller formtemperaturer, mangelfull formbelegg eller ventilering, samt formkonstruksjon som fører til spenningskonsentrasjoner eller varmepunkter.
Hvilke typer støpefeil finnes det?
Feilene klassifiseres vanligvis som metallurgiske feil (porøsitet, inneslutninger, sprøhet) og varmefeil (varmesprekker, kaldsveiser), mugg-materialefeil (ved sandstøping) og formfeil (overflødig støpemateriale, feilstøpninger, avvik). Hovedkategoriene innen aluminium støping er porøsitet, inneslutninger og størkningssprekker.
Finnes det en måte å reparere feil i aluminiumsstøpegods ved hjelp av impregnering?
Impregnering med harpiks vil tette mindre, sammenhengende porøsiteter i ikke-kritiske trykkapplikasjoner, men kan være en sekundær behandling. Den langsiktige løsningen anses fortsatt å være prosesskontrollen kjent som «root cause»-prosessen.
Hva har belegg av matriser å gjøre med feilfrekvensen?
Isolerende belegg som DYCOTE reduserer varmetapet, forbedrer flytbarheten og forhindrer lodding. Regelmessig påføring og rettidig påføring av nytt belegg reduserer direkte feilstrømninger, kaldloddinger og feil ved lodding av matriser.
Konklusjon
Alle vanlige feil ved aluminiumsstøping (som gass- og krympeporøsitet, kaldlukking, feilstøping, oksidinneslutninger, varmsprekker, formlodding, støpeflis, slagginneslutninger, nålehull, lekkasjer og sprøhet) har felles årsaker: manglende oppmerksomhet på smeltekvalitet, formtilstand, prosessparametere og komponentutforming. Hver feil har en kjent metallurgisk og driftsmessig årsak, og hver feil kan systematisk elimineres eller reduseres.
Et program for feilforebygging er ikke en engangsløsning, men en arbeidsmåte som praktiseres hver dag for å redusere antall kasserte deler, øke formens levetid og sikre en pålitelighet som oppfyller kravene fra dagens kunder innen bilindustrien, luftfartsindustrien og industrien for øvrig. Den beste veien til kvalitet og konkurransekraft er å holde fokus på grunnleggende prinsipper for aluminiumsstøping gjennom hele prosessen.