La fundición de aluminio sigue siendo una de las técnicas de fabricación más populares para piezas complejas, ligeras y resistentes en los sectores de la automoción, la industria aeroespacial, la climatización, la electrónica y la maquinaria industrial. Su baja densidad, conductividad térmica, resistencia a la corrosión y reciclabilidad se encuentran entre sus numerosas ventajas, lo que lo convierte en un material esencial. Sin embargo, el proceso es propenso a defectos que pueden provocar variaciones estructurales no deseadas, un exceso de desechos y un aumento de los costes.
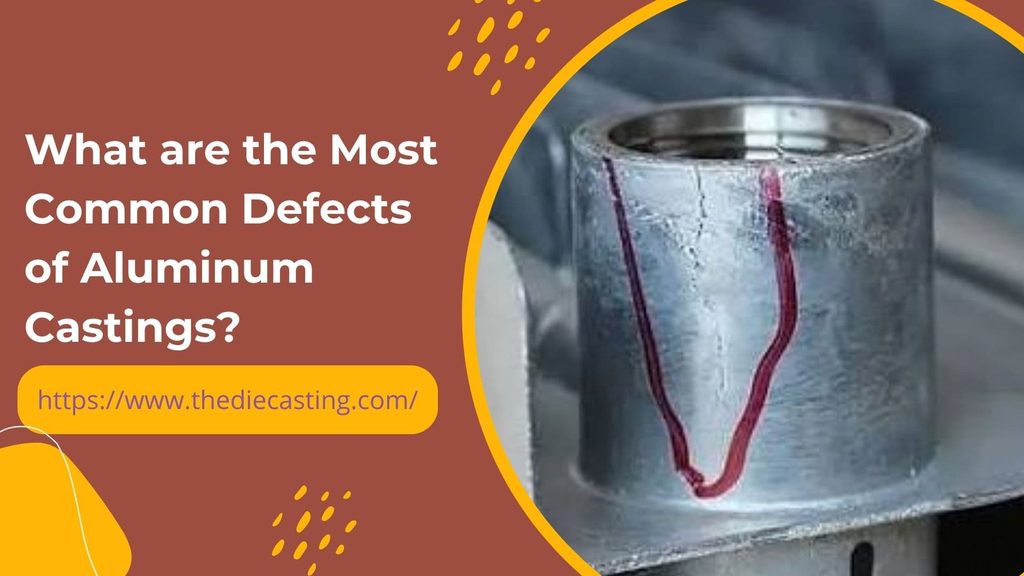
Para mantener el porcentaje de chatarra por debajo del 2% y garantizar la uniformidad de las piezas, es importante que la fundición conozca los defectos de fundición más comunes, sus causas y cómo pueden eliminarse. Este artículo aborda más de 10 defectos habituales, explica cómo se producen y ofrece medidas de control prácticas, tablas, métodos habituales para prevenirlos y cómo afectan al sector en su conjunto.
¿Qué es un defecto en una pieza de fundición de aluminio?
Defectos en Fundición de aluminio Son defectos que se forman durante el proceso de fusión, colada, solidificación o posprocesamiento. Pueden ser internos (solo visibles tras el corte o mediante rayos X) o externos. Muchos defectos internos pueden crear vías de fuga, reducir la vida útil a la fatiga o provocar un fallo prematuro bajo presión; sin embargo, los defectos superficiales pueden ser aceptables o no.
Por lo general, los defectos no se deben a una única causa. Se deben a la interacción entre diversos factores, como la calidad del material fundido, el diseño de la matriz o moho, la temperatura de fusión, la presión, la velocidad de llenado y el comportamiento del operario. Por consiguiente, es necesario tener en cuenta estas cuatro aspectos para lograr un control eficaz.
Los defectos más comunes en la fundición de aluminio
A continuación se enumeran los 10 defectos más frecuentes, además de otros, que se observan en la fundición por gravedad (GDC), la fundición a alta presión (HPDC) y la fundición en arena de aleaciones de aluminio.
Porosidad del gas
La porosidad por gas se presenta en forma de huecos relativamente lisos, redondos o elípticos. El hidrógeno es la causa principal, ya que es el único gas altamente soluble en el aluminio fundido. La presencia de humedad en la atmósfera, los materiales de carga húmedos, los fundentes contaminados o los revestimientos de los hornos insuficientemente secos exponen al metal al hidrógeno, que se deposita a medida que el metal se solidifica.
Causas principales
- Desgasificación insuficiente de la masa fundida.
- Cuando el vertido es turbulento, lo que provoca que se arrastre aire.
- Exceso de desmoldeante o humedad en el molde.
- Mala ventilación del molde.
Métodos de eliminación
- Pretratamiento mediante desgasificación rotativa antes del vertido con un gas inerte (argón o nitrógeno).
- Pruebas de hidrógeno mediante ensayos a presión reducida.
- El uso de velocidades de llenado controladas y un diseño de entrada laminar. La aplicación de velocidades de llenado controladas y un diseño de entrada laminar.
- Secar completamente los revestimientos de las cámaras de carga y de los hornos.
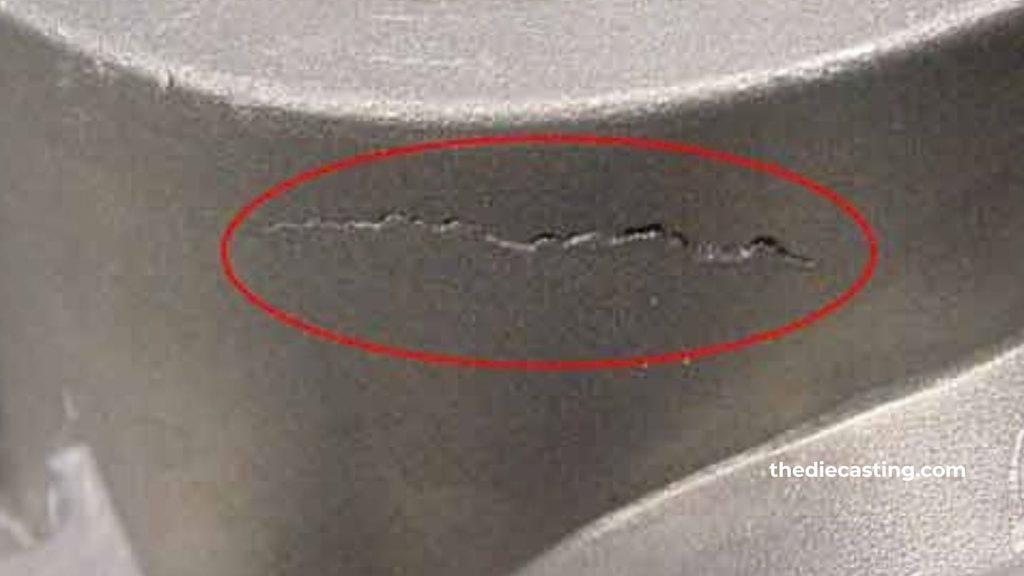
Porosidad por contracción / Cavidades por contracción
La porosidad por contracción se caracteriza por la presencia de huecos irregulares de paredes rugosas que suelen aparecer en las zonas que se solidifican en último lugar, como los puntos de mayor espesor, los centros térmicos o los puntos calientes cercanos a las entradas de colada. La contracción del aluminio en la fundición de aluminio es de 6-7% durante la solidificación, y se producirán huecos si no se garantiza una alimentación adecuada.
Causas principales
- Tubos ascendentes inadecuados o sistemas de alimentación incorrectos.
- Cuanto mayor sea la temperatura de vertido, mayor será la contracción total.
- Puntos calientes debidos a un espesor de pared no uniforme.
- Congelación prematura de las compuertas que cortan el suministro de metal.
Métodos de eliminación
- Colocación adecuada de los conductos de alimentación y los canales de subida para la solidificación direccional.
- Calentamiento localizado (calienta) en secciones delgadas.
- Presión de intensificación optimizada en HPDC.
- Programas informáticos (ProCAST, MAGMAsoft) para predecir y eliminar los puntos calientes.
Cierres por frío
Un «cold shut» es una unión o junta sin soldar que se aprecia entre dos corrientes de metal. Los bordes frontales se han endurecido parcialmente antes del contacto.
Causas principales
- La temperatura de vertido o del molde es baja.
- Velocidad de llenado lenta.
- Zona muerta debida a una sincronización desequilibrada.
- Métodos de eliminación.
- Aumenta la temperatura de colada dentro del rango de la aleación.
- El calor se disipa hasta alcanzar la temperatura de funcionamiento.
- Rediseñar y reinventar el sistema de distribución para lograr un llenado simultáneo y equilibrado.
- Siempre que el diseño del troquel lo permita, aumente la velocidad de llenado.
Errores
En fundición a presión Las piezas resultantes de los fallos de colada están incompletas, lo que significa que la cavidad no se ha llenado por completo. Las causas son muy similares a las de las soldaduras en frío.
Causas principales
- Si la temperatura o la velocidad del metal son demasiado bajas.
- Si los tramos son estrechos o están muy separados entre sí, se consideran tramos de “heladas tempranas”.
- Un recubrimiento deficiente del troquel, lo que provoca una pérdida de calor demasiado rápida.
Métodos de eliminación
- Aplica recubrimientos aislantes para matrices, como DYCOTE, para mantener el flujo de fluido.
- Reducir al mínimo el espesor del recubrimiento y la cantidad aplicada.
- Optimizar el sistema de distribución para acelerar el suministro de metal a las secciones delgadas.
- Mantén constante la temperatura del troquel.
Inclusiones de óxido y bicapas
El aluminio se funde y se oxida inmediatamente, formando una película de óxido muy fina y resistente. Estas películas quedan atrapadas en la masa fundida durante la transferencia turbulenta y se convierten en defectos casi imperceptibles que actúan como iniciadores de grietas o bifilmes.
Causas principales
- Verter o servir con el cucharón de forma turbulenta.
- Superficie de fusión sucia y fundente insuficiente.
- Material cargado o de desecho que presenta daños químicos o físicos.
Métodos de eliminación
- Vertido por cuchara desde la parte inferior, GDC basculante o procesos de baja presión para el llenado laminar.
- El uso habitual de fundentes del tipo COVERAL.
- Los procedimientos de filtración y desnatado para la fundición.
- Reducir las distancias de caída libre al trasladar la carga.
Lágrimas calientes (agrietamiento en caliente)
Por debajo de la temperatura del sólido, se han producido grietas por calor en la pieza de fundición semisólida, ya que las tensiones de contracción térmica no pudieron compensarse en la pieza de fundición sometida a restricciones. Las grietas pueden ser internas o superficiales.
Causas principales
- Para evitar cambios bruscos de sección y esquinas pronunciadas.
- Ángulos de desmoldeo inadecuados.
- Aleaciones con un amplio intervalo de solidificación (algunas calidades de Al-Si).
- Eyaculación precoz.
Métodos de eliminación
- Transiciones suaves y radios generosos en el diseño de las piezas.
- Expulsiones bien planteadas y en el momento oportuno.
- Utilización de composiciones casi eutécticas para las aleaciones, siempre que sea posible.
- Estrategias para minimizar la tensión residual mediante la solidificación secuencial.
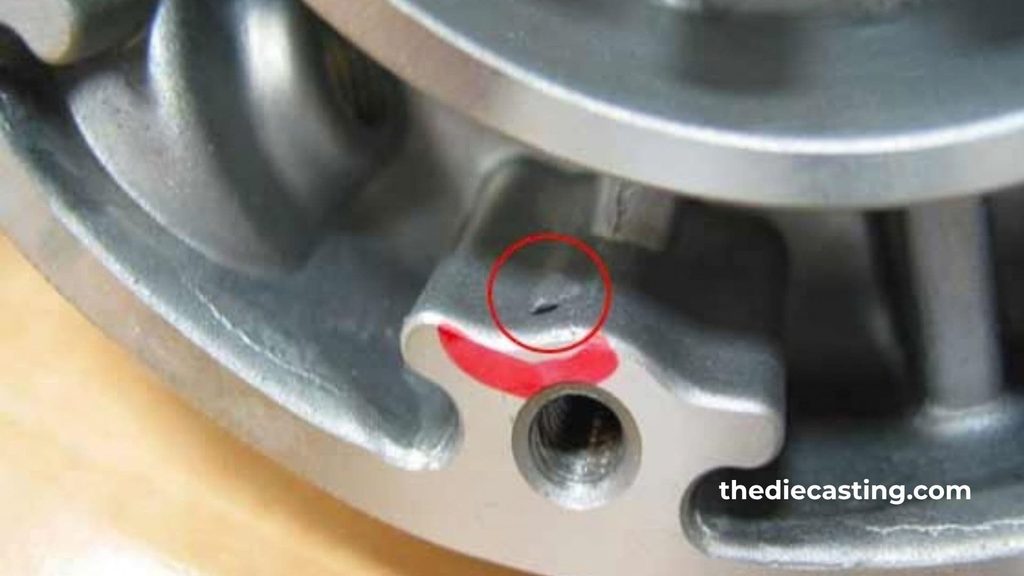
Soldadura con pasta
La soldadura por fundición se produce cuando se destruye la capa protectora y el material fundido aleaciones de aluminio reaccionan con la superficie del molde ferroso y dan lugar a compuestos intermetálicos entre el aluminio y el hierro en la fundición de aluminio. Esto provoca daños en la superficie de la pieza fundida, así como el desgaste del molde y paradas en la producción.
Causas principales
- El recubrimiento no resiste la degradación o no tiene el espesor suficiente.
- Elevada temperatura de la superficie del troquel
- La falta de hierro en la aleación.
Métodos de eliminación
- Aplicación y comprobación periódicas de los recubrimientos de los troqueles (incluidos los recubrimientos nanocerámicos DYCOTE SAFEGUARD).
- Regular la temperatura de los núcleos y de los circuitos de refrigeración.
- Mantener el hierro aleado según las especificaciones correctas.
Rugosidad superficial y rebabas
Si la superficie es demasiado rugosa, aumentará la cantidad de material que hay que mecanizar y se producirá un mayor desgaste de las herramientas. La eliminación de rebabas (pequeñas protuberancias metálicas en las líneas de separación o en las huellas del núcleo) se realiza manualmente y puede provocar alteraciones dimensionales.
Causas principales
- Superficies de separación del troquel desgastadas.
- Demasiada presión sobre el metal o muy poca fuerza de sujeción.
- Mantenimiento inadecuado de los troqueles.
Métodos de eliminación
- Inspección y reacondicionamiento periódicos de las superficies de corte.
- Configurar correctamente el sistema de sujeción de la máquina.
- Diseño optimizado de la línea de separación.
Inclusiones de escoria
Las partículas no metálicas o la escoria oxidada quedan atrapadas en la pieza fundida y forman costras irregulares o cavidades, lo que reduce las propiedades mecánicas y dificulta el mecanizado de las piezas.
Causas principales
- Materiales de carga sucios.
- No se separa bien tras el refinado.
- Escoria superficial que es arrastrada hacia el flujo de metal por la turbulencia.
Métodos de eliminación
- Baja proporción de carga de material limpio y baja proporción de chatarra de retorno.
- Una aplicación correcta del fundente y un tiempo de reposo suficiente tras el proceso de refinado.
- Uso de tamices filtrantes en el sistema de canalización.
Porosidad de poros minúsculos
Los poros son numerosos orificios pequeños, distribuidos de manera uniforme, que aparecen principalmente tras el mecanizado. Son difíciles de detectar con los rayos X habituales.
Causas principales
- Fundir el material que esté contaminado o sobrecalentado y que absorba demasiado hidrógeno.
- No se ha desgasificado el producto durante un periodo prolongado.
- La inyección se realiza atomizando el material en pequeñas gotas.
Métodos de eliminación
- Control riguroso de las materias primas y uso oportuno de metal desgasificado.
- Control preciso de la temperatura
- Rediseña adecuadamente el sistema de alimentación para evitar la atomización.
Fuga (fallo funcional)
Las fugas no son un defecto primario en sí mismas, sino más bien una consecuencia funcional crítica de la porosidad, las grietas o el flujo en frío interconectados que forman vías de fuga a través de la pared. Cuando se realiza la prueba de presión, se pone de manifiesto el fallo.
Causas principales
- Cualquier combinación de porosidad gaseosa o porosidad por contracción que dé lugar a redes continuas.
- Sensación de frío intenso o punzante en el cuerpo.
Métodos de eliminación
- Corrija los mecanismos mencionados anteriormente para resolver los problemas subyacentes de porosidad o agrietamiento.
- Intenta hacer que la estructura sea más densa aumentando la presión de intensificación.
- Si la impregnación no es necesaria para aplicaciones críticas, es posible seleccionarla para otras aplicaciones.
Fragilidad
La fragilidad se manifiesta como una rotura repentina con escasa deformación plástica. Se debe a un grano grueso o excesivamente fino, a un alto nivel de impurezas o a una película de óxido que actúan como focos de fisuración.
Causas principales
- Cualquier sobrecalentamiento o mantenimiento prolongado de la masa fundida.
- Los niveles de hierro, zinc o cobre no se ajustan a los valores especificados.
- El enfriamiento rápido da lugar a microestructuras muy frágiles.
Métodos de eliminación
- Control riguroso de la temperatura y la composición
- Prácticas de refinado de grano
- Velocidades de enfriamiento optimizadas
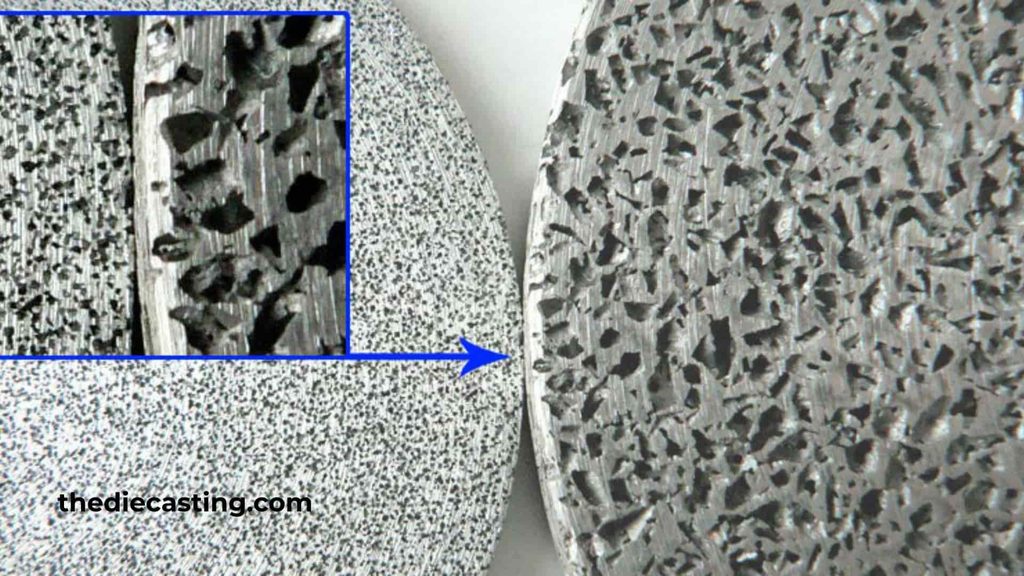
Tabla resumen de los defectos más comunes en la fundición de aluminio
| Defecto | Aspecto típico | Categoría de causa principal | Medida correctiva clave |
| Porosidad del gas | Huecos esféricos lisos | Calidad de la masa fundida/desgasificación | Desgasificación rotativa + optimización de la ventilación |
| Porosidad de contracción | Huecos irregulares y rugosos | Alimentación/solidificación | Canales ascendentes, enfriamiento, solidificación direccional |
| Cierres fríos | Costuras visibles | Temperatura / velocidad de llenado | Aumentar las temperaturas, equilibrar la controlación |
| Errores | Secciones incompletas | Fluidez/recubrimiento | Recubrimientos aislantes, llenado más rápido |
| Inclusiones de óxido / bifilm | Películas delgadas, iniciadores de fatiga | Turbulencias/gestión del derretimiento | Relleno laminar, fundición, filtración |
| Lágrimas calientes | Grietas cerca del punto de fusión | Restricción/diseño | Ángulos de trazo, transiciones suaves |
| Soldadura con matriz | Metal adherido al troquel | Deterioro del recubrimiento | Mantenimiento constante del recubrimiento de los troqueles |
| Destellos y rugosidad | Aletas en la línea de separación | Condición/presión del troquel | Mantenimiento de los troqueles, control de sujeción |
| Inclusiones de escoria | Partículas irregulares | Fusión sucia | Desvío de fondos, cargo legítimo |
| Agujeros de alfiler | Poros finos y dispersos | Reabsorción de hidrógeno | Uso oportuno del material fundido, control de la temperatura |
| Fuga | Fallo en la prueba de presión | Porosidad interconectada | Eliminar las causas de la porosidad de la raíz |
| Fragilidad | Fractura repentina | Estructura del grano/impurezas | Composición y control de la refrigeración |
Repercusión de estos defectos en el sector de la fundición a presión
Los defectos en la fundición de aluminio conllevan elevados costes económicos y operativos. El coste aparente de la chatarra es solo una fracción; la energía utilizada para fundir la aleación, el tiempo de moldeo perdido, la mano de obra empleada en la inspección y el reacondicionamiento, así como los retrasos en los plazos de entrega, se suman al coste real. En la producción de HPDC a gran escala, basta un pequeño aumento en la cantidad de chatarra para acabar con los márgenes de beneficio de las piezas de pared delgada para la automoción y la electrónica.
También hay costes indirectos, como el daño a la reputación. Las fugas y la fatiga son aspectos críticos para los compradores del sector de la automoción y el sector aeroespacial, ya que pueden dar lugar a penalizaciones contractuales cuando las fugas son prácticamente nulas y el rendimiento frente a la fatiga es elevado. Estos procesos también tienen un impacto negativo en la vida útil de los troqueles, lo que aumenta el coste de sustitución de las herramientas entre un 15 y un 20% en talleres con un control deficiente.
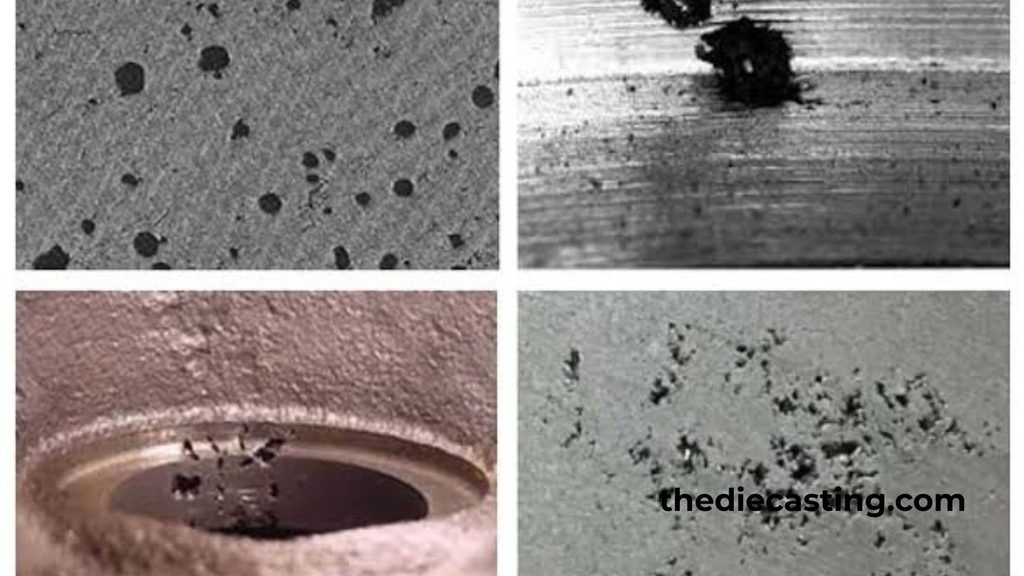
Por otro lado, en el lado positivo, las fundiciones que trabajan de forma sistemática para abordar las causas fundamentales —mediante el tratamiento de la masa fundida, el uso de un diseño basado en la simulación y un control disciplinado de los procesos— mantienen habitualmente las tasas de desechos por debajo del 2%. La capacidad para hacerlo se está convirtiendo en un factor diferenciador competitivo, ya que los fabricantes de equipos originales (OEM) están reduciendo el número de proveedores y se sienten atraídos por proveedores integrados que se centran en la calidad. Además de las sanciones asociadas a los defectos no controlados, las tendencias del sector hacia paredes más finas, piezas de fundición estructurales de mayor integridad y la sostenibilidad aumentan aún más la rentabilidad de dominar estos defectos.
Marco práctico de prevención
La mejora en la reducción de defectos se basa en cuatro principios paralelos:
- Calidad del fundido: desgasificación, aplicación de fundente, filtración y control del hidrógeno.
- Estado de la matriz / del molde: integridad del revestimiento, ventilación, control de la temperatura y mantenimiento.
- Parámetros del proceso: temperatura de colada, perfil de llenado, presión de intensificación, control de la solidificación.
- Diseño y simulación: secciones uniformes, alimentación adecuada y pruebas virtuales del proceso antes de la fabricación de las herramientas
Preguntas frecuentes
¿Cuáles son los cinco defectos más comunes en la fundición?
Entre los cinco defectos más comunes en la fundición de aluminio se encuentran la porosidad por gas, la porosidad por contracción, las inclusiones de óxido y los cierres en frío, así como las grietas en caliente.
¿Cómo se comprueban los defectos de fundición?
Para detectar defectos superficiales se recurre a la inspección visual y al ensayo con penetrante. Los defectos internos se detectan mediante radiografía con rayos X, ensayos por ultrasonidos o seccionamiento destructivo. Los ensayos de presión (con aire, agua o aceite) se utilizan para confirmar la existencia de fugas funcionales. Esto se confirma mediante mediciones adicionales de densidad y/o un examen metalográfico.
¿Cuáles son las causas más probables de los defectos de fundición?
Las causas más habituales son el hidrógeno disuelto, una alimentación inadecuada durante la solidificación, un flujo turbulento del metal, temperaturas incorrectas de la masa fundida y/o del troquel, un recubrimiento o ventilación deficientes del troquel, y un diseño del troquel que provoque concentraciones de tensiones o puntos calientes.
¿Cuáles son los tipos de defectos de fundición?
Los defectos suelen clasificarse en defectos metalúrgicos (porosidad, inclusiones, fragilidad) y defectos térmicos (roturas en caliente, cierres en frío), moho-defectos de material (en la fundición en arena) y defectos de forma (rebabas, defectos de colada, desajustes). Las principales categorías en el aluminio fundición son la porosidad, las inclusiones y las grietas de solidificación.
¿Hay alguna forma de reparar los defectos de las piezas de fundición de aluminio mediante impregnación?
La impregnación con resina sellará la porosidad menor interconectada en aplicaciones con presiones no críticas, pero puede constituir un tratamiento secundario. Se sigue considerando que la solución a largo plazo es el control de procesos conocido como «proceso de causa raíz».
¿Qué relación hay entre el recubrimiento de los troqueles y las tasas de defectos?
Los recubrimientos aislantes como DYCOTE reducen la pérdida de calor, mejoran la fluidez y evitan la soldadura. Su aplicación regular y el re-recubrimiento oportuno reducen directamente los defectos de colada, los cierres en frío y los defectos de soldadura del troquel.
Conclusión
Todos los defectos habituales de la fundición de aluminio (como la porosidad por gas y por contracción, el cierre en frío, el flujo defectuoso, las inclusiones de óxido, el desgarro en caliente, la soldadura del molde, las rebabas, las inclusiones de escoria, los poros, las fugas y la fragilidad) tienen causas comunes: una atención insuficiente a la calidad de la masa fundida, al estado del molde, a los parámetros del proceso y al diseño de la pieza. Cada defecto tiene una causa metalúrgica y operativa conocida, y todos los defectos pueden eliminarse o reducirse de forma sistemática.
Un programa de prevención de defectos no es una solución puntual, sino una forma de trabajar que se aplica a diario con el fin de reducir los desechos, aumentar la vida útil de los moldes y garantizar una fiabilidad que satisfaga los requisitos de los clientes actuales de los sectores de la automoción, la aeronáutica y la industria. El mejor camino hacia la calidad y la competitividad consiste en centrarse en los fundamentos de la fundición de aluminio a lo largo de todo el proceso.