Um die Komplexität der Bearbeitung von eloxiertem Aluminium zu meistern, ist ein fundiertes Verständnis der Oberflächenhärte, der thermodynamischen Vorgänge und der Mechanismen des Werkzeugverschleißes erforderlich. Dieser Leitfaden erläutert die praktischen Aspekte der Durchführung präziser Schnitte an eloxierten Bauteilen, des Umgangs mit Mikrorissen sowie der Optimierung von Vorschub und Schnittgeschwindigkeit für Anwendungen mit engen Toleranzen. Durch die Analyse des Materialverhaltens und der Wechselwirkungen mit den Schneidwerkzeugen können Ingenieure und Zerspanungsfachkräfte Ausbrüche vermeiden, ein Ablösen der Beschichtung verhindern und durchweg leistungsstarke Bauteile liefern.
Wichtigste Erkenntnisse:
- Eloxierte Schichten weisen eine deutlich höhere Vickers-Härte auf als Rohaluminium, was spezielle Schneidwerkzeuggeometrien und abriebfeste Beschichtungen erfordert.
- Die Bearbeitung von Aluminium nach dem Eloxieren verändert die Korrosionsbeständigkeit und die Maßtoleranzen, was eine strategische Planung hinsichtlich der Fertigungsabläufe vor bzw. nach der Beschichtung erfordert.
- Kleine Bauteile und dünnwandige Strukturen erfordern optimierte Spanndrücke und Strategien für den Einsatz von Mikrofräsern, um thermische Verformungen zu vermeiden.
Sollte die Bearbeitung vor oder nach dem Eloxieren erfolgen?
Die Entscheidung, wann Sie Ihre Bauteile bearbeiten lassen, bestimmt Ihren gesamten Fertigungsablauf. Das Eloxieren ist ein elektrochemischer Prozess, bei dem die Aluminiumoberfläche in eine dauerhafte, korrosionsbeständige anodische Aluminiumoxidschicht umgewandelt wird. Diese Umwandlung führt zu einer Zunahme der Schichtdicke – typischerweise zwischen 5 und 25 Mikrometer bei der Standard-Schwefelsäure-Eloxierung und bis zu 50 Mikrometer bei Hartbeschichtungsvarianten –, was sich direkt auf die Endmaße auswirkt.
Bei der Ausführung ASTM B580-Normen Bei anodischen Oxidbeschichtungen müssen Ingenieure die Maßzunahme berücksichtigen. Die Bearbeitung von Rohaluminium vor der Anodisierung ist bei komplexen Geometrien gängige Praxis, da sie eine präzise Kontrolle der Toleranzen ermöglicht, bevor die Oberflächenumwandlung stattfindet. Scharfe Innenecken müssen jedoch vermieden werden, da sich die Anodisierungsschicht an spitzen Winkeln naturgemäß ungleichmäßig aufbaut, was zu lokalen Rissen und einem vorzeitigen Versagen der Beschichtung führt.
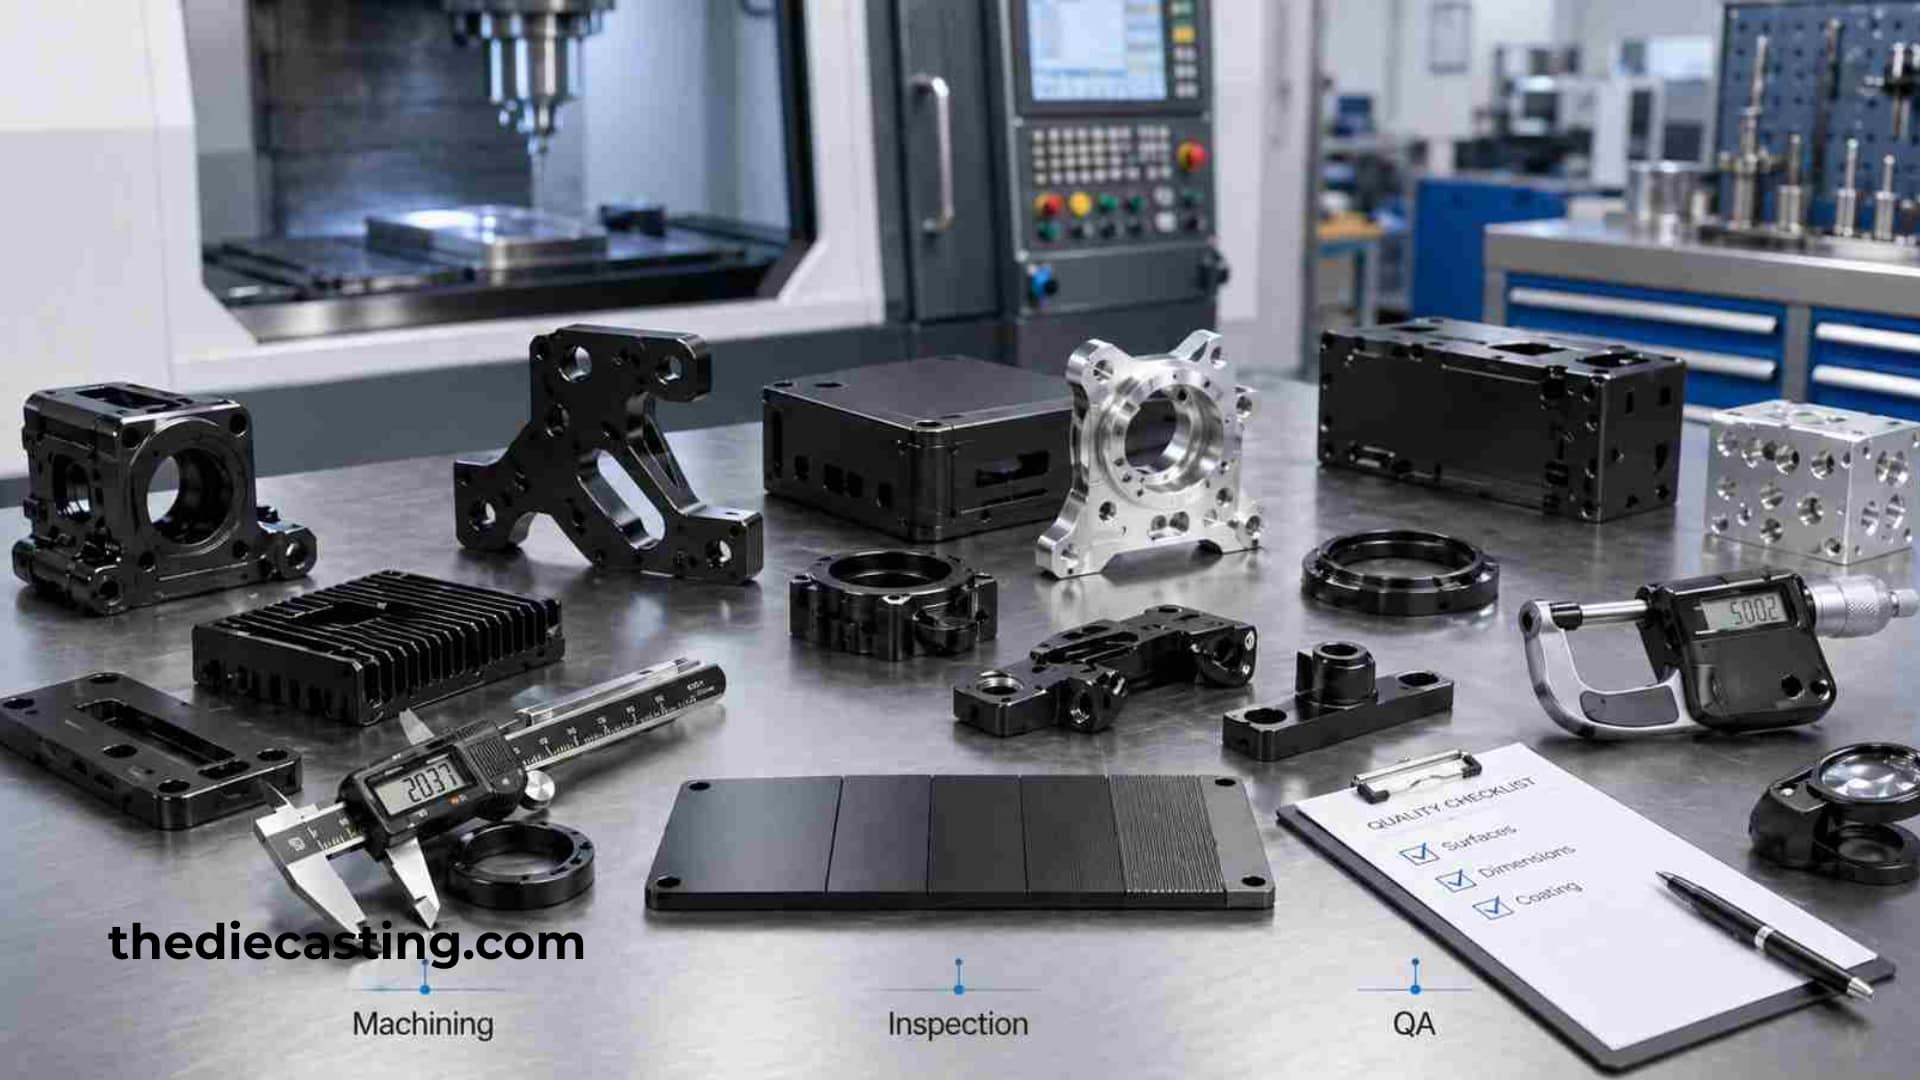
Umgekehrt ist bei kritischen Passflächen und extrem engen Toleranzen gelegentlich die Bearbeitung von harteloxiertem Aluminium nach dem Beschichtungsprozess erforderlich. Dieser Ansatz erfordert extreme Zerspanungsparameter, da die keramikähnliche Aluminiumoxidschicht herkömmliche Hartmetallwerkzeuge rasch zerstört. Einsätze aus polykristallinem Diamant (PCD) oder spezielle, diamantbeschichtete Hochleistungs-Schaftfräser sind unerlässlich, um katastrophales Ausbrechen der Schneidkanten und die Zerstörung des Werkstücks zu verhindern.
Was sind die optimalen Schnittparameter für eloxiertes Aluminium?
Präzise Ergebnisse hängen davon ab, dass hohe Schnittgeschwindigkeiten mit kontrollierten Vorschubgeschwindigkeiten in Einklang gebracht werden, um die Wärmezufuhr zu minimieren. Da Aluminiumoxid als Wärmeisolator wirkt, kann die an der Scherzone entstehende Wärme nicht ohne Weiteres in das Grundmaterial abgeleitet werden. Wenn sich Wärmeenergie ansammelt, führt dies zu Mikrorissen in der spröden Anodenschicht und beschleunigt den thermischen Verschleiß der Schneidkante.
Um optimale Ergebnisse bei der CNC-Bearbeitung von eloxierten Aluminiumteilen zu erzielen, sollten Bediener auf positive Spanwinkel, hochschmierfähige Beschichtungen wie TiB₂ oder diamantähnlichen Kohlenstoff (DLC) sowie aggressive und dennoch stabile Spanbelastungen achten. Das Vermeiden von Reibung ist entscheidend; sinkt die Vorschubgeschwindigkeit zu stark ab, drückt das Werkzeug gegen die gehärtete Oberfläche, anstatt sie abzuscheren, was zu sofortiger Kaltverfestigung und übermäßigem Werkzeugverschleiß führt.
Hochdruck-Kühlmittelsysteme oder spezielle Nebelanlagen sind unerlässlich, um Späne abzutransportieren und eine stabile thermische Schwelle aufrechtzuerhalten. Das erneute Bearbeiten von Spänen in tiefen Taschen beeinträchtigt sofort die optische Oberfläche und untergräbt die Schutzbarriere der eloxierten Oberfläche, wodurch das Bauteil anfällig für Umwelteinflüsse wird.
Wie verhindert man Verformungen bei der Fertigung kleiner, eloxierter Aluminiumteile?
Das Eloxieren kleiner Aluminiumteile bringt besondere Herausforderungen hinsichtlich der Spanntechnik und Handhabung mit sich. Da Miniaturbauteile eine geringe Masse und minimale Steifigkeit aufweisen, führen zu hohe Spannkräfte zu einer Verformung des Teils, während zu geringe Spannkräfte bei Fräsvorgängen mit hohen Drehzahlen zu Rattern führen.
Bei empfindlichen Werkstücken werden Vakuumspannvorrichtungen, weiche, genau an die Geometrie des Werkstücks angepasste Spannbacken und niedrigviskose Klebstoffe gegenüber herkömmlichen mechanischen Schraubstöcken bevorzugt. Zudem führt der Eloxalprozess selbst zu inneren Spannungen in dünnen Bereichen. Um diese Spannungen auszugleichen, ist ein symmetrischer Materialabtrag erforderlich; bei hochpräzisen Anwendungen in der Luft- und Raumfahrt oder der Medizin sind zudem Spannungsarmglühbehandlungen vor den abschließenden Endbearbeitungsdurchgängen notwendig.
Bei der Arbeit mit Bearbeitung von eloxiertem Aluminium Bei Mikrostrukturen muss die Werkzeugdurchbiegung mathematisch berechnet und innerhalb der CAM-Software kompensiert werden. Schon eine Durchbiegung von einem Mikrometer kann dazu führen, dass eine Bohrung unrund wird oder eine konische Wand entsteht, was unmittelbar zu einem Montagefehler führt.
Wie lassen sich die Oberflächenintegrität und die Korrosionsbeständigkeit gewährleisten?
Das Hauptziel der Eloxierung besteht darin, das darunterliegende Aluminiumsubstrat vor Verschleiß und Umgebungskorrosion zu schützen. Jeder nachträgliche Bearbeitungsvorgang beeinträchtigt diese Schutzschicht auf den frisch freigelegten Rohmetalloberflächen. Um dies zu mindern, müssen Ingenieure chemische Konversionsbeschichtungen, wie beispielsweise eine Chromatierung, auf nach der Eloxierung bearbeitete Bauteile auftragen, wenn absolute Korrosionsbeständigkeit erforderlich ist.
Qualitätskontrollprotokolle müssen Wirbelstromprüfungen oder optische zerstörungsfreie Prüfverfahren umfassen, um sicherzustellen, dass sich die Anodenschicht im Bereich der bearbeiteten Kanten nicht abgelöst hat oder Mikrorisse aufweist. Die Aufrechterhaltung scharfer Werkzeuge ist die mit Abstand wirksamste Methode, um die Kantenintegrität zu bewahren; stumpfe Werkzeuge üben übermäßige Radialkräfte aus, wodurch die Anodenschicht vom Aluminium-Substrat abgezogen wird, anstatt sauber durch sie hindurchzuschneiden.
Die Bewertung der Oberflächenrauheit mit einem Profilometer stellt sicher, dass die tribologischen Eigenschaften des Bauteils erhalten bleiben. Durch die Einhaltung strenger Werkzeugwechselpläne und die Beachtung der berechneten Vorschübe und Schnittgeschwindigkeiten kann Ihr Betrieb einwandfreie Bauteile herstellen, die strenge industrielle Standards erfüllen, ohne dabei die strukturelle Integrität zu beeinträchtigen.
FAQs
F: Warum lässt sich eloxiertes Aluminium so viel schwerer bearbeiten als unbehandeltes Aluminium? A: Die eloxierte Schicht besteht aus Aluminiumoxid, einem keramikähnlichen Material, dessen Vickers-Härte weit über der des Aluminium-Grundmaterials liegt. Es ist äußerst abrasiv und führt zu einem schnellen Verschleiß von Standard-Hartmetallfräsern, wenn keine Diamantwerkzeuge oder hochwertig beschichtete Werkzeuge verwendet werden.
F: Kann ich harteloxiertes Aluminium mit herkömmlichen Hartmetall-Schaftfräsern bearbeiten? A: Im Allgemeinen nicht empfehlenswert. Harteloxierte Schichten führen zu einem schnellen Abrieb von Standard-Hartmetall, was zu Kantenausbrüchen, Ablösung der Beschichtung und einer schlechten Oberflächenqualität führt. PCD- oder DLC-diamantbeschichtete Werkzeuge sind die bevorzugte Lösung für die Bearbeitung nach dem Eloxieren.
F: Wie viel Maßzugabe sollte ich für die Ausdehnung beim Eloxieren einplanen? A: Bei der Standard-Schwefelsäure-Eloxierung beträgt die Schichtdicke in der Regel 5–25 μm, während sie bei der Harteloxierung bis zu 50 μm erreichen kann. Sie müssen die vor der Eloxierung bearbeiteten Maße entsprechend anpassen, um diesen Schichtaufbau auszugleichen.
F: Wird durch die Bearbeitung nach dem Eloxieren der Korrosionsschutz entfernt? A: Ja. Durch die Bearbeitung wird die Anodenschicht durchtrennt und das blanke Aluminium freigelegt. Wenn an diesen bearbeiteten Stellen weiterhin Korrosionsbeständigkeit erforderlich ist, ist eine zusätzliche Konversionsbeschichtung notwendig.
F: Was ist die beste Spannmethode für winzige, dünnwandige Teile aus eloxiertem Aluminium? A: Vakuumspannfutter, speziell geformte weiche Spannbacken und niedrigviskose, wiederentfernbare Klebstoffe eignen sich am besten. Bei Mikrokomponenten mit geringer Steifigkeit kommt es bei herkömmlichen Schraubstöcken leicht zu Verformungen oder Vibrationen.
F: Was verursacht Mikrorisse entlang der bearbeiteten Kanten einer eloxierten Beschichtung? A: Übermäßige Schnittwärme, stumpfe Schneidwerkzeuge, eine zu geringe Vorschubgeschwindigkeit (Reiben statt Scheren) und ungleichmäßige Beanspruchung können zu Mikrorissen führen. Ein stabiles Kühlmittel und scharfe Werkzeuge sind wichtige vorbeugende Maßnahmen.
F: Ist eine Spannungsentlastung bei eloxierten Aluminiumteilen für die Luft- und Raumfahrt oder für medizinische Anwendungen erforderlich? A: Es wird üblicherweise für hochpräzise, dünnwandige Bauteile vorgeschrieben. Das Spannungsabbauen vor der Endbearbeitung trägt dazu bei, Restspannungen zu reduzieren, die nach dem Eloxieren zu Verformungen führen können.
F: Wie kann ich überprüfen, ob die Eloxalschicht nach der Bearbeitung noch fest haftet? A: Wirbelstromprüfungen und optische zerstörungsfreie Prüfungen sind gängige Verfahren zur Feststellung von Beschichtungsablösungen und Mikrorissen an bearbeiteten Kanten. Die Oberflächenrauheit lässt sich mit einem Profilometer überprüfen.