
Eloksallı alüminyumun işlenmesindeki karmaşıklıkların üstesinden gelmek, yüzey sertliği, termal dinamikler ve takım aşınma mekaniği konularında net bir anlayış gerektirir. Bu kılavuz, eloksallı parçalarda hassas kesimlerin gerçekleştirilmesi, mikro çatlakların yönetilmesi ve sıkı toleranslı uygulamalar için ilerleme hızları ile kesme hızlarının optimize edilmesi gibi operasyonel gerçekleri ayrıntılı olarak ele almaktadır. Malzeme davranışını ve kesici takım etkileşimlerini analiz ederek, mühendisler ve operatörler yontulmayı ortadan kaldırabilir, kaplamanın soyulmasını önleyebilir ve tutarlı bir şekilde yüksek performanslı parçalar üretebilirler.
Anahtar Çıkarımlar:
- Eloksal kaplamalar, işlenmemiş alüminyuma kıyasla önemli ölçüde daha yüksek bir Vickers sertliğine sahiptir; bu da özel kesici takım geometrileri ve aşınmaya dayanıklı kaplamalar gerektirir.
- Alüminyumun anodize işleminden sonra işlenmesi, korozyon direncini ve boyutsal toleransları değiştirdiğinden, kaplama öncesi ve kaplama sonrası üretim iş akışları konusunda stratejik bir planlama gerektirir.
- Küçük bileşenler ve ince cidarlı parçalar, termal bozulmayı önlemek için optimize edilmiş sıkıştırma basınçları ve mikro freze stratejileri gerektirir.
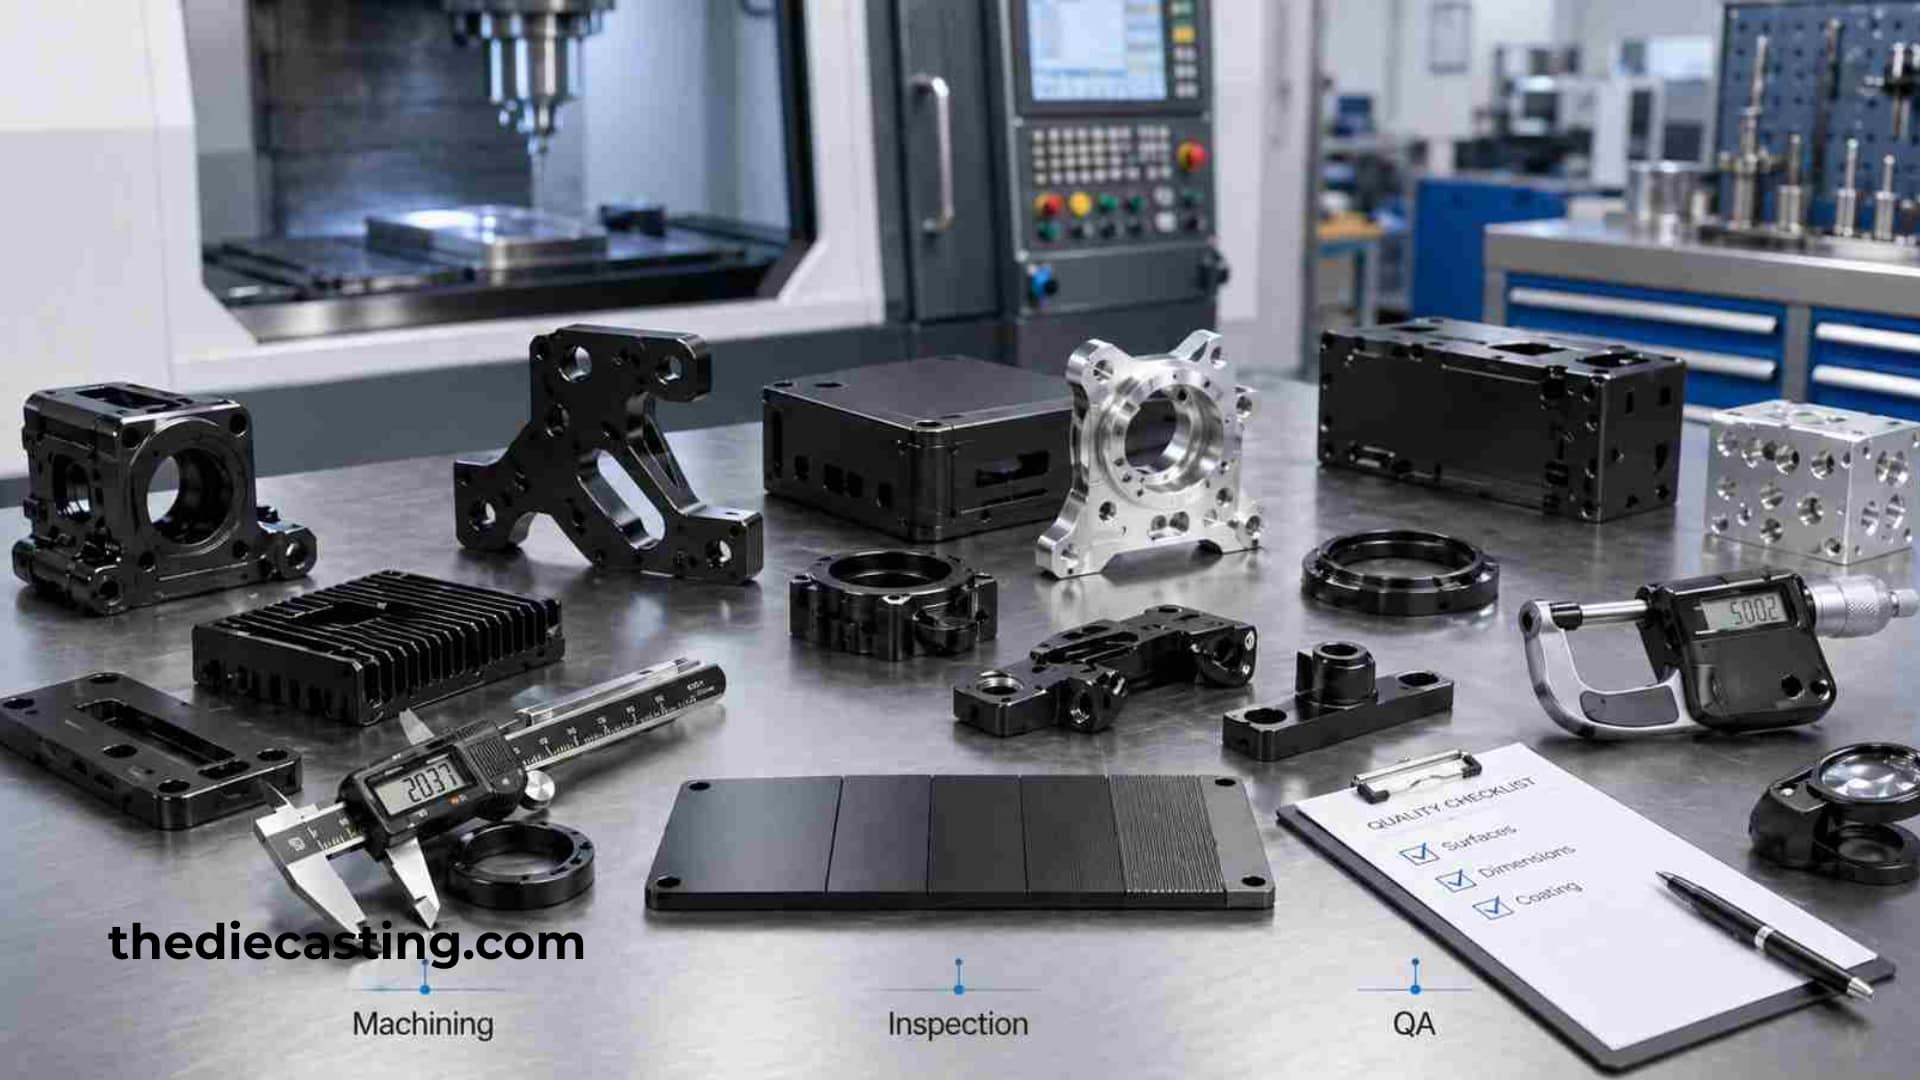
Talaşlı işlemeyi eloksal işleminden önce mi, yoksa sonra mı yapmalısınız?
Parçalarınızı ne zaman işleyeceğinizi belirlemek, tüm üretim iş akışınızı şekillendirir. Eloksal kaplama, alüminyum yüzeyi dayanıklı ve korozyona dirençli bir anodik alüminyum oksit kaplamaya dönüştüren elektrokimyasal bir işlemdir. Bu dönüşüm, kalınlık artışı sağlar — standart sülfürik eloksal kaplamada genellikle 5 ila 25 mikron arasında, sert kaplama çeşitlerinde ise 50 mikrona kadar — ve bu da nihai boyutları doğrudan etkiler.
Yürütme sırasında ASTM B580 standartları Anodik oksit kaplamalar söz konusu olduğunda, mühendisler boyutsal kalınlaşma artışını hesaba katmalıdır. Anotlama öncesinde ham alüminyumu işleme, karmaşık geometriler için standart bir uygulamadır; zira bu, yüzey dönüşümü gerçekleşmeden önce toleranslar üzerinde hassas bir kontrol sağlar. Bununla birlikte, keskin iç köşelerden kaçınılmalıdır; çünkü anotlama işlemi, dar açılarda doğal olarak düzensiz bir şekilde birikerek, lokalize çatlaklara ve kaplamanın erken bozulmasına yol açar.
Buna karşılık, kritik birleşme yüzeyleri ve son derece sıkı toleranslar söz konusu olduğunda, kaplama işleminden sonra sert eloksal kaplamalı alüminyumun işlenmesi zaman zaman gerekli olabilir. Bu yaklaşım, seramik benzeri alüminyum oksit tabakasının geleneksel karbür takımları hızla tahrip etmesi nedeniyle aşırı kesme parametreleri gerektirir. Ciddi kenar kırılmalarını ve iş parçasının bozulmasını önlemek için polikristalin elmas (PCD) uçlar veya özel yüksek performanslı elmas kaplı parmak frezeler kullanılması zorunludur.
Eloksal kaplı alüminyum için en uygun kesme parametreleri nelerdir?
Hassas sonuçlar, ısıl girişi en aza indirmek için yüksek kesme hızları ile kontrollü ilerleme hızları arasında bir denge kurulmasına bağlıdır. Alüminyum oksit bir ısı yalıtkanı görevi gördüğü için, kesme bölgesinde oluşan ısı, malzemenin iç kısmına kolayca yayılmaz. Isı enerjisi birikirse, kırılgan anodik tabakada mikro çatlaklara neden olur ve kesme kenarının ısıl bozulmasını hızlandırır.
Eloksallı alüminyum parçaların CNC işlenmesinde en iyi sonuçları elde etmek için, operatörler pozitif eğim açılarına, TiB₂ veya elmas benzeri karbon (DLC) gibi yüksek yağlama özelliğine sahip kaplamalara ve agresif ancak istikrarlı talaş yüklerine öncelik vermelidir. Sürtünmeyi önlemek çok önemlidir; ilerleme hızı çok düşerse, takım sertleşmiş yüzeyi kesmek yerine ona baskı uygular ve bu da anında iş sertleşmesine ve aşırı takım aşınmasına neden olur.
Yüksek basınçlı soğutma sıvısı sistemleri veya özel sisleme düzenekleri, talaşların uzaklaştırılması ve istikrarlı bir ısıl eşiğin korunması için vazgeçilmezdir. Derin ceplerdeki talaşların yeniden kesilmesi, yüzeyin estetik görünümünü anında bozar ve eloksal kaplamanın koruyucu bariyerini zayıflatarak parçayı çevresel bozulmalara karşı savunmasız hale getirir.
Küçük, işlenmiş ve eloksal kaplamalı alüminyum parçalar üretirken bozulmayı nasıl önlersiniz?
Küçük alüminyum parçaların eloksal işlemine tabi tutulması, sıkıştırma ve işleme konusunda kendine özgü zorluklar ortaya çıkarır. Minyatür bileşenler düşük kütleye ve asgari sertliğe sahip olduğundan, çok yüksek sıkıştırma kuvvetleri parçanın eğrilmesine neden olurken, çok düşük kuvvetler ise yüksek devirli frezeleme işlemleri sırasında titreşime yol açar.
Hassas iş parçaları için geleneksel mekanik mengene yerine vakumlu tutma sistemi, parçanın tam geometrisine göre şekillendirilmiş yumuşak çeneler ve düşük viskoziteli yapıştırıcılar tercih edilir. Ayrıca, eloksal işlemi de ince kesitlerde iç gerilimler oluşturur. Bu gerilmeleri dengelemek için simetrik malzeme kaldırma işlemi ve yüksek hassasiyet gerektiren havacılık veya tıbbi uygulamalarda, son finiş işlemlerinden önce gerilim giderici ısıl işlemler gereklidir.
Şununla çalışırken eloksallı alüminyum işleme Mikro özellikler söz konusu olduğunda, takım sapması matematiksel olarak hesaplanmalı ve CAM yazılımı içinde telafi edilmelidir. Bir mikronluk sapma bile deliğin dairesel şeklini bozabilir veya konik bir duvar oluşturabilir; bu da montajda anında arızaya yol açar.
Yüzey bütünlüğünü ve korozyon direncini nasıl koruyabilirsiniz?
Eloksal işleminin temel amacı, altta yatan alüminyum alt tabakayı aşınmaya ve çevresel korozyona karşı korumaktır. Her türlü ikincil işleme işlemi, yeni açığa çıkan ham metal yüzeylerdeki bu koruyucu tabakayı zayıflatır. Bunu en aza indirmek için, mutlak korozyon direnci gerekliyse mühendisler, eloksal işleminden sonra işlenen parçalara kromat dönüşümü gibi kimyasal dönüşüm kaplamaları uygulamalıdır.
Kalite kontrol protokolleri, anot tabakasının işlenmiş kenarların yakınında ayrılmadığını veya mikro çatlaklar oluşmadığını doğrulamak için girdap akımı testi veya optik tahribatsız muayeneyi içermelidir. Keskin takımların korunması, kenar bütünlüğünü muhafaza etmenin en etkili yoludur; körelmiş takımlar aşırı radyal kuvvet uygular ve anodik kaplamayı alüminyum alt tabakadan temiz bir şekilde kesmek yerine soyarak ayırır.
Profilometre ile yüzey pürüzlülüğünün değerlendirilmesi, parçanın tribolojik özelliklerinin bozulmamasını sağlar. Titiz takım değiştirme programlarına uyulması ve hesaplanan ilerleme hızları ile kesme hızlarına bağlı kalınmasıyla, tesisiniz yapısal bütünlüğünden ödün vermeden, katı endüstriyel standartlara uygun kusursuz parçalar üretebilir.
SSS
S: Eloksallı alüminyumun işlenmesi, işlenmemiş alüminyuma kıyasla neden bu kadar zor? C: Eloksal tabaka, alüminyum ana malzemeden çok daha yüksek Vickers sertliğine sahip, seramik benzeri bir malzeme olan alüminyum oksittir. Bu malzeme son derece aşındırıcıdır ve elmas aletler veya yüksek kaliteli kaplamalı aletler kullanılmadığı takdirde standart karbür kesicileri hızla aşındırır.
S: Sert eloksallı alüminyumu normal karbür uçlu frezelerle işleyebilir miyim? C: Genellikle tavsiye edilmez. Sert eloksal katmanları, standart karbürü hızla aşındırır; bu da kenarların kırılmasına, kaplamanın soyulmasına ve yüzey kalitesinin düşmesine yol açar. Eloksal işleminden sonra yapılacak işleme için PCD veya DLC elmas kaplamalı takımlar tercih edilen çözümdür.
S: Eloksal işleminin genişlemesi için ne kadar boyut payı bırakmalıyım? C: Standart sülfürik anotlama genellikle 5–25 μm kalınlık kazandırırken, sert kaplama anotlamada bu kalınlık 50 μm’ye kadar çıkabilir. Bu tabaka kalınlığını telafi etmek için, anotlama öncesi işlenmiş boyutunuzu buna göre ayarlamanız gerekir.
S: Eloksal işleminden sonra yapılacak işleme, korozyon korumasını ortadan kaldırır mı? C: Evet. İşleme işlemi, anodik tabakayı keserek çıplak alüminyumu ortaya çıkarır. İşlenmiş bu alanlarda korozyon direncinin yine de sağlanması gerekiyorsa, ek bir dönüşüm kaplaması uygulanması gerekir.
S: Küçük, ince cidarlı eloksal kaplı alüminyum parçalar için en uygun sıkıştırma yöntemi nedir? C: Vakumlu mandrenler, özel olarak şekillendirilmiş yumuşak çeneler ve düşük viskoziteli çıkarılabilir yapıştırıcılar en iyi sonucu verir. Standart mengene kullanımı, rijitliği düşük mikro bileşenlerde kolayca çarpılma veya titreşime neden olur.
S: Eloksal kaplamanın işlenmiş kenarlarında mikro çatlakların oluşmasına ne sebep olur? C: Aşırı kesme ısısı, körelmiş kesici aletler, yetersiz ilerleme hızı (kesme yerine sürtünme) ve dengesiz gerilim, mikro çatlaklara neden olabilir. Kararlı soğutma sıvısı ve keskin kesici aletler, bu sorunu önlemenin temel unsurlarıdır.
S: Havacılık ve uzay sektöründe veya tıbbi alanda kullanılan eloksal kaplamalı alüminyum parçalar için gerilim giderme gerekli midir? C: Genellikle yüksek hassasiyetli ince cidarlı parçalar için belirtilir. Nihai işleme öncesinde gerilim giderme işlemi, eloksal işleminden sonra şekil bozulmasına yol açabilecek kalıntı gerilimin azaltılmasına yardımcı olur.
S: İşleme sonrasında anotlanmış tabakanın hâlâ yapışık olup olmadığını nasıl kontrol edebilirim? C: Girdap akımı testi ve optik tahribatsız muayene, işlenmiş kenarlarda kaplama ayrılması ve mikro çatlakları kontrol etmek için yaygın olarak kullanılan yöntemlerdir. Yüzey pürüzlülüğü ise bir profilometre ile doğrulanabilir.