
Abordar las complejidades del mecanizado del aluminio anodizado requiere un conocimiento profundo de la dureza superficial, la dinámica térmica y la mecánica del desgaste de las herramientas. Esta guía desglosa los aspectos prácticos de la realización de cortes precisos en componentes anodizados, la gestión de las microfisuras y la optimización de los avances y velocidades para aplicaciones con tolerancias ajustadas. Mediante el análisis del comportamiento del material y las interacciones con las herramientas de corte, los ingenieros y operarios pueden eliminar las astillas, evitar la delaminación del recubrimiento y fabricar de forma constante piezas de alto rendimiento.
Principales conclusiones:
- Las capas anodizadas presentan una dureza Vickers considerablemente superior a la del aluminio en bruto, lo que exige geometrías específicas para las herramientas de corte y recubrimientos resistentes a la abrasión.
- El mecanizado del aluminio tras el anodizado altera la resistencia a la corrosión y las tolerancias dimensionales, lo que exige una planificación estratégica en torno a los flujos de trabajo de fabricación «antes del recubrimiento» frente a los de «después del recubrimiento».
- Los componentes pequeños y las piezas de paredes delgadas requieren presiones de sujeción optimizadas y estrategias de fresado con microfresas para evitar la deformación térmica.
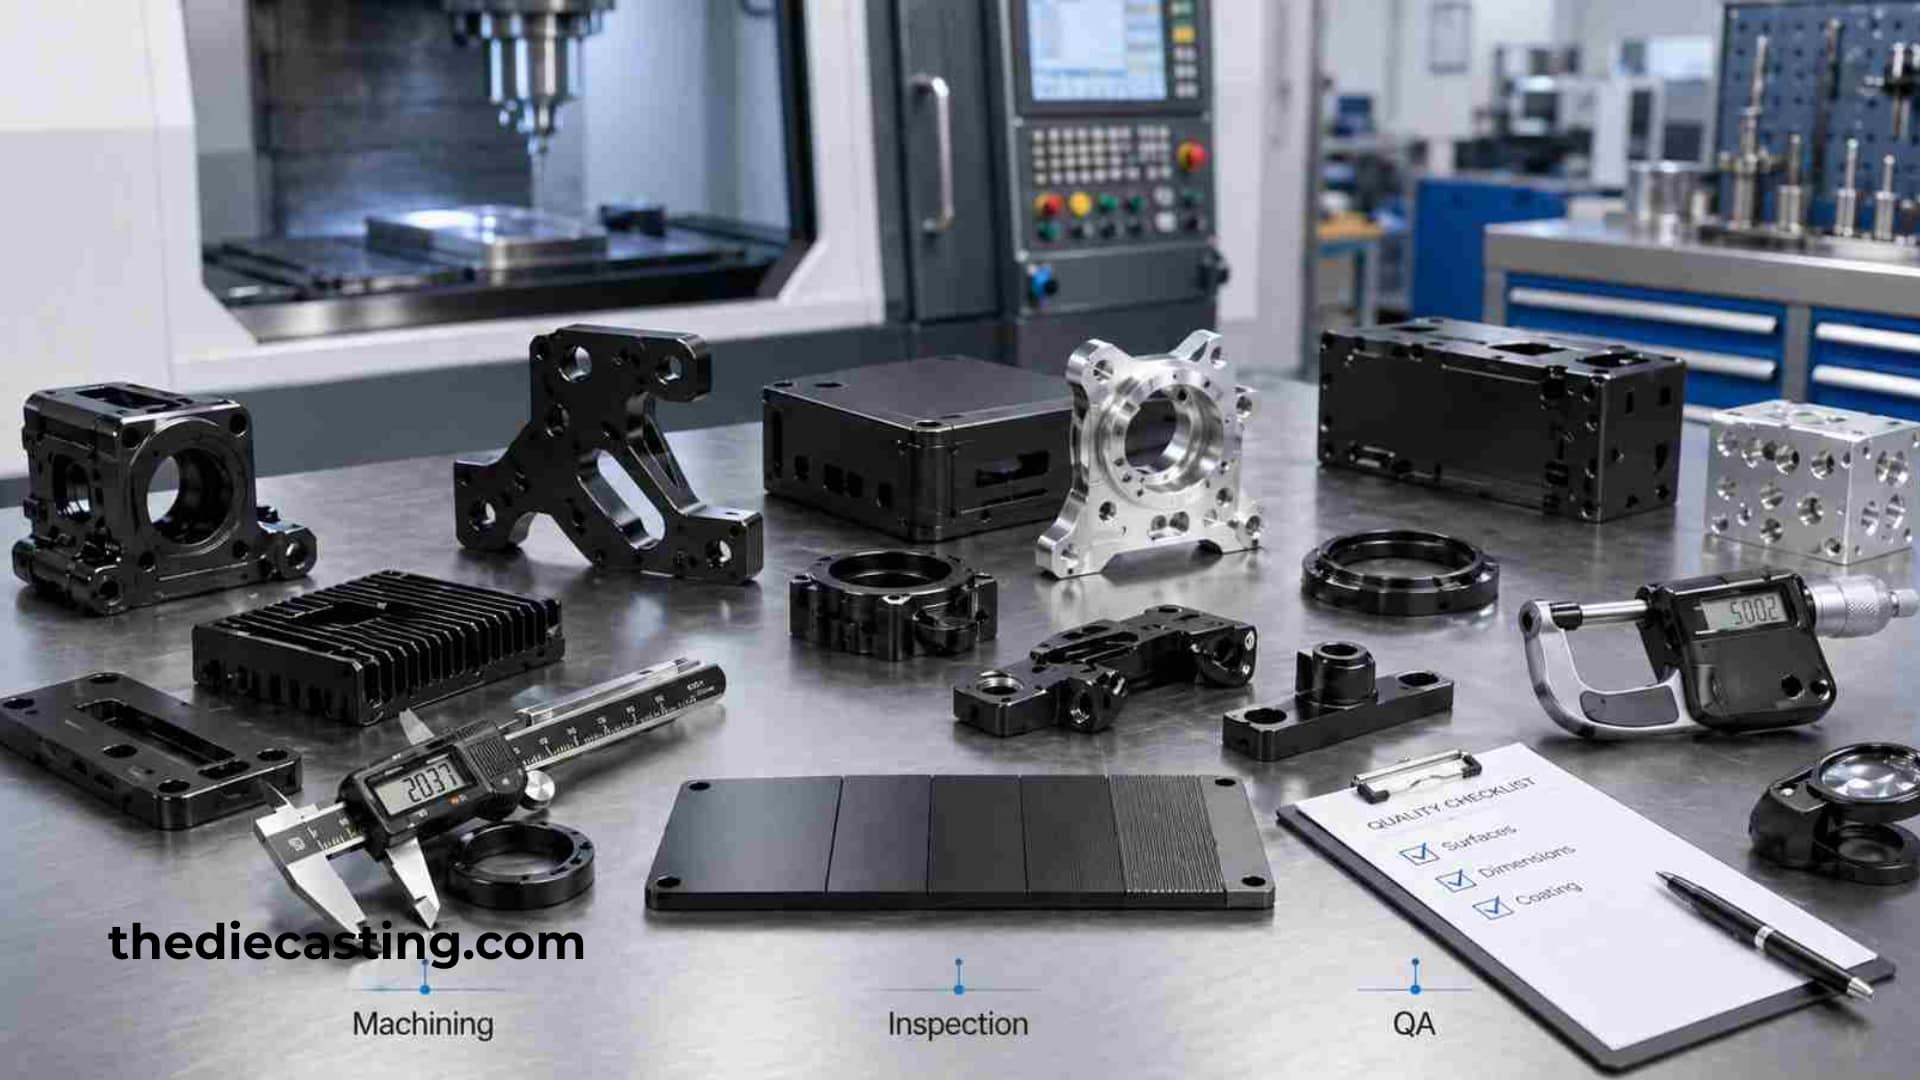
¿Es mejor realizar el mecanizado antes o después del proceso de anodizado?
La elección del momento en que se van a mecanizar los componentes determina todo el flujo de trabajo de fabricación. El anodizado es un proceso electroquímico que transforma la superficie del aluminio en un acabado de óxido de aluminio anódico duradero y resistente a la corrosión. Esta transformación añade espesor —normalmente entre 5 y 25 micras en el caso del anodizado sulfúrico estándar, y hasta 50 micras en las variantes de recubrimiento duro—, lo que influye directamente en las dimensiones finales.
Al ejecutar Normas ASTM B580 En el caso de los recubrimientos de óxido anódico, los ingenieros deben tener en cuenta el aumento dimensional. El mecanizado del aluminio en bruto antes de la anodización es una práctica habitual en geometrías complejas, ya que permite un control preciso de las tolerancias antes de que se produzca la transformación de la superficie. Sin embargo, deben evitarse las esquinas internas afiladas, ya que el proceso de anodización se acumula de forma natural de manera desigual en los ángulos agudos, lo que provoca grietas localizadas y un fallo prematuro del recubrimiento.
Por el contrario, en ocasiones es necesario mecanizar aluminio anodizado duro tras el proceso de recubrimiento cuando se trata de superficies de acoplamiento críticas y tolerancias extremadamente ajustadas. Este enfoque exige parámetros de corte extremos, ya que la capa de óxido de aluminio, de características similares a las de la cerámica, destruye rápidamente las herramientas de carburo convencionales. Es imprescindible utilizar plaquitas de diamante policristalino (PCD) o fresas de extremo recubiertas de diamante de alto rendimiento para evitar astillamientos catastróficos en los filos y el deterioro de la pieza de trabajo.
¿Cuáles son los parámetros de corte óptimos para el aluminio anodizado?
Para obtener resultados de precisión, es necesario equilibrar las altas velocidades de corte con velocidades de avance controladas, con el fin de minimizar la aportación térmica. Dado que el óxido de aluminio actúa como aislante térmico, el calor generado en la zona de corte no puede disiparse fácilmente hacia el interior del material. Si se acumula energía térmica, se producen microfracturas en la capa anódica, que es frágil, y se acelera la degradación térmica del filo de corte.
Para obtener resultados óptimos en el mecanizado CNC de piezas de aluminio anodizado, los operarios deben dar prioridad a los ángulos de inclinación positivos, a los recubrimientos de alta lubricidad, como el TiB₂ o el carbono tipo diamante (DLC), y a cargas de viruta agresivas pero estables. Es fundamental evitar el roce; si la velocidad de avance desciende demasiado, la herramienta empujará contra la superficie endurecida en lugar de cortarla, lo que provocará un endurecimiento por deformación inmediato y un desgaste excesivo de la herramienta.
Los sistemas de refrigeración a alta presión o los sistemas especializados de nebulización son esenciales para eliminar las virutas y mantener un umbral térmico estable. El recorte de las virutas en cavidades profundas estropeará al instante el acabado estético y comprometerá la barrera protectora de la superficie anodizada, lo que hará que el componente sea vulnerable a la degradación ambiental.
¿Cómo se evita la deformación al fabricar piezas pequeñas de aluminio anodizado mediante mecanizado?
El anodizado de piezas pequeñas de aluminio plantea retos específicos en cuanto a la sujeción y la manipulación. Dado que los componentes en miniatura tienen poca masa y una rigidez mínima, unas fuerzas de sujeción demasiado elevadas deformarán la pieza, mientras que unas fuerzas demasiado bajas provocarán vibraciones durante las operaciones de fresado a altas revoluciones.
Para piezas delicadas, se prefieren los sistemas de sujeción por vacío, las mordazas blandas adaptadas a la geometría exacta de la pieza y los adhesivos de baja viscosidad frente a los tornillos de banco mecánicos tradicionales. Además, el propio proceso de anodizado introduce tensiones internas en las secciones delgadas. Para equilibrar estas tensiones es necesario realizar un desbaste simétrico y, en aplicaciones aeroespaciales o médicas de alta precisión, aplicar tratamientos térmicos de alivio de tensiones antes de las pasadas finales de acabado.
Al trabajar con mecanizado de aluminio anodizado En el caso de los microdetalles, la desviación de la herramienta debe calcularse matemáticamente y compensarse dentro del software CAM. Incluso una micra de desviación puede provocar que un orificio quede ovalado o que la pared adquiera una forma cónica, lo que provocaría un fallo inmediato en el montaje.
¿Cómo se puede mantener la integridad de la superficie y la resistencia a la corrosión?
El objetivo principal del anodizado es proteger el sustrato de aluminio subyacente del desgaste y la corrosión ambiental. Cualquier operación de mecanizado posterior compromete esta barrera en las superficies metálicas en bruto recién expuestas. Para mitigar este efecto, los ingenieros deben aplicar recubrimientos de conversión química, como la conversión con cromato, a las piezas mecanizadas tras el anodizado si se requiere una resistencia absoluta a la corrosión.
Los protocolos de control de calidad deben incluir ensayos por corrientes parásitas o evaluación óptica no destructiva para verificar que la capa anódica no se haya desprendido ni presente microfisuras cerca de los bordes mecanizados. Mantener las herramientas afiladas es la forma más eficaz de preservar la integridad de los bordes; las herramientas desafiladas ejercen una fuerza radial excesiva, lo que hace que el recubrimiento anódico se desprenda del sustrato de aluminio en lugar de cortarlo limpiamente.
La evaluación de la rugosidad superficial con un perfilómetro garantiza que las propiedades tribológicas del componente se mantengan intactas. Al respetar unos programas rigurosos de cambio de herramientas y cumplir con los avances y velocidades calculados, su planta puede fabricar componentes impecables que cumplan con las normas industriales más exigentes sin sacrificar la integridad estructural.
Preguntas frecuentes
P: ¿Por qué el aluminio anodizado es mucho más difícil de mecanizar que el aluminio sin tratar? R: La capa anodizada es óxido de aluminio, un material similar a la cerámica con una dureza Vickers mucho mayor que la del aluminio base. Es muy abrasiva y desgastará rápidamente las fresas de metal duro estándar si no se utilizan herramientas de diamante o herramientas con recubrimiento de alta calidad.
P: ¿Puedo mecanizar aluminio anodizado duro con fresas de metal duro normales? R: Por lo general, no se recomienda. Las capas de anodizado duro desgastan rápidamente el carburo estándar, lo que provoca astillas en los bordes, la delaminación del recubrimiento y una mala calidad de la superficie. Las herramientas recubiertas de diamante (PCD o DLC) son la solución más recomendable para el mecanizado posterior al anodizado.
P: ¿Qué margen dimensional debo dejar para el aumento de tamaño debido al anodizado? R: El anodizado sulfúrico estándar suele aportar un espesor de entre 5 y 25 μm, mientras que el anodizado de recubrimiento duro puede alcanzar hasta 50 μm. Es necesario ajustar las dimensiones de mecanizado previas al anodizado para compensar esta acumulación de capa.
P: ¿El mecanizado tras el anodizado elimina la protección contra la corrosión? R: Sí. El mecanizado atraviesa la película anódica y deja al descubierto el aluminio sin recubrimiento. Si se sigue necesitando resistencia a la corrosión en esas zonas mecanizadas, es necesario aplicar un recubrimiento de conversión adicional.
P: ¿Cuál es el mejor método de sujeción para piezas de aluminio anodizado muy pequeñas y de paredes finas? R: Las pinzas de vacío, las mordazas blandas con contorno personalizado y los adhesivos removibles de baja viscosidad son los que mejor funcionan. Los tornillos de banco estándar suelen provocar fácilmente deformaciones o vibraciones en los microcomponentes de baja rigidez.
P: ¿A qué se deben las microfisuras que aparecen a lo largo de los bordes mecanizados del recubrimiento anodizado? R: El calor excesivo generado durante el corte, las herramientas de corte desafiladas, una velocidad de avance insuficiente (lo que provoca roce en lugar de corte por cizallamiento) y una distribución desigual de la tensión pueden provocar microfisuras. Un líquido refrigerante estable y unas herramientas bien afiladas son medidas preventivas fundamentales.
P: ¿Es necesario el alivio de tensiones en las piezas de aluminio anodizado para el sector aeroespacial o médico? R: Se suele especificar para componentes de pared delgada de alta precisión. El alivio de tensiones antes del mecanizado final ayuda a reducir las tensiones residuales que podrían provocar deformaciones tras el anodizado.
P: ¿Cómo puedo comprobar si la capa anodizada sigue adherida tras el mecanizado? R: Las pruebas por corrientes de Foucault y la inspección óptica no destructiva son métodos habituales para detectar desprendimientos del recubrimiento y microfisuras en los bordes mecanizados. La rugosidad superficial puede verificarse con un perfilómetro.