
For å håndtere de komplekse utfordringene ved maskinering av anodisert aluminium kreves det en grundig forståelse av overflatehardhet, termodynamikk og mekanikken bak verktøyslitasje. Denne veiledningen gir en detaljert oversikt over de praktiske utfordringene ved å utføre presise skjæringer på anodiserte komponenter, håndtere mikrosprekker og optimalisere fremføringshastigheter og spinnhastigheter for anvendelser med strenge toleranser. Ved å analysere materialets oppførsel og samspillet med skjæreverktøyene kan ingeniører og maskinoperatører eliminere avskalling, forhindre delaminering av belegget og konsekvent levere deler med høy ytelse.
De viktigste erfaringene:
- Anodiserte lag har en Vickers-hardhet som er betydelig høyere enn rå aluminium, noe som krever spesialtilpassede skjæreverktøygeometrier og slitesterke belegg.
- Mekanisk bearbeiding av aluminium etter anodisering påvirker korrosjonsbestandigheten og dimensjonstoleransene, noe som krever strategisk planlegging når det gjelder valg mellom produksjonsprosesser før og etter anodisering.
- Små komponenter og tynnveggede detaljer krever optimaliserte klemtrykk og strategier for bruk av mikrofræsere for å forhindre termisk deformasjon.
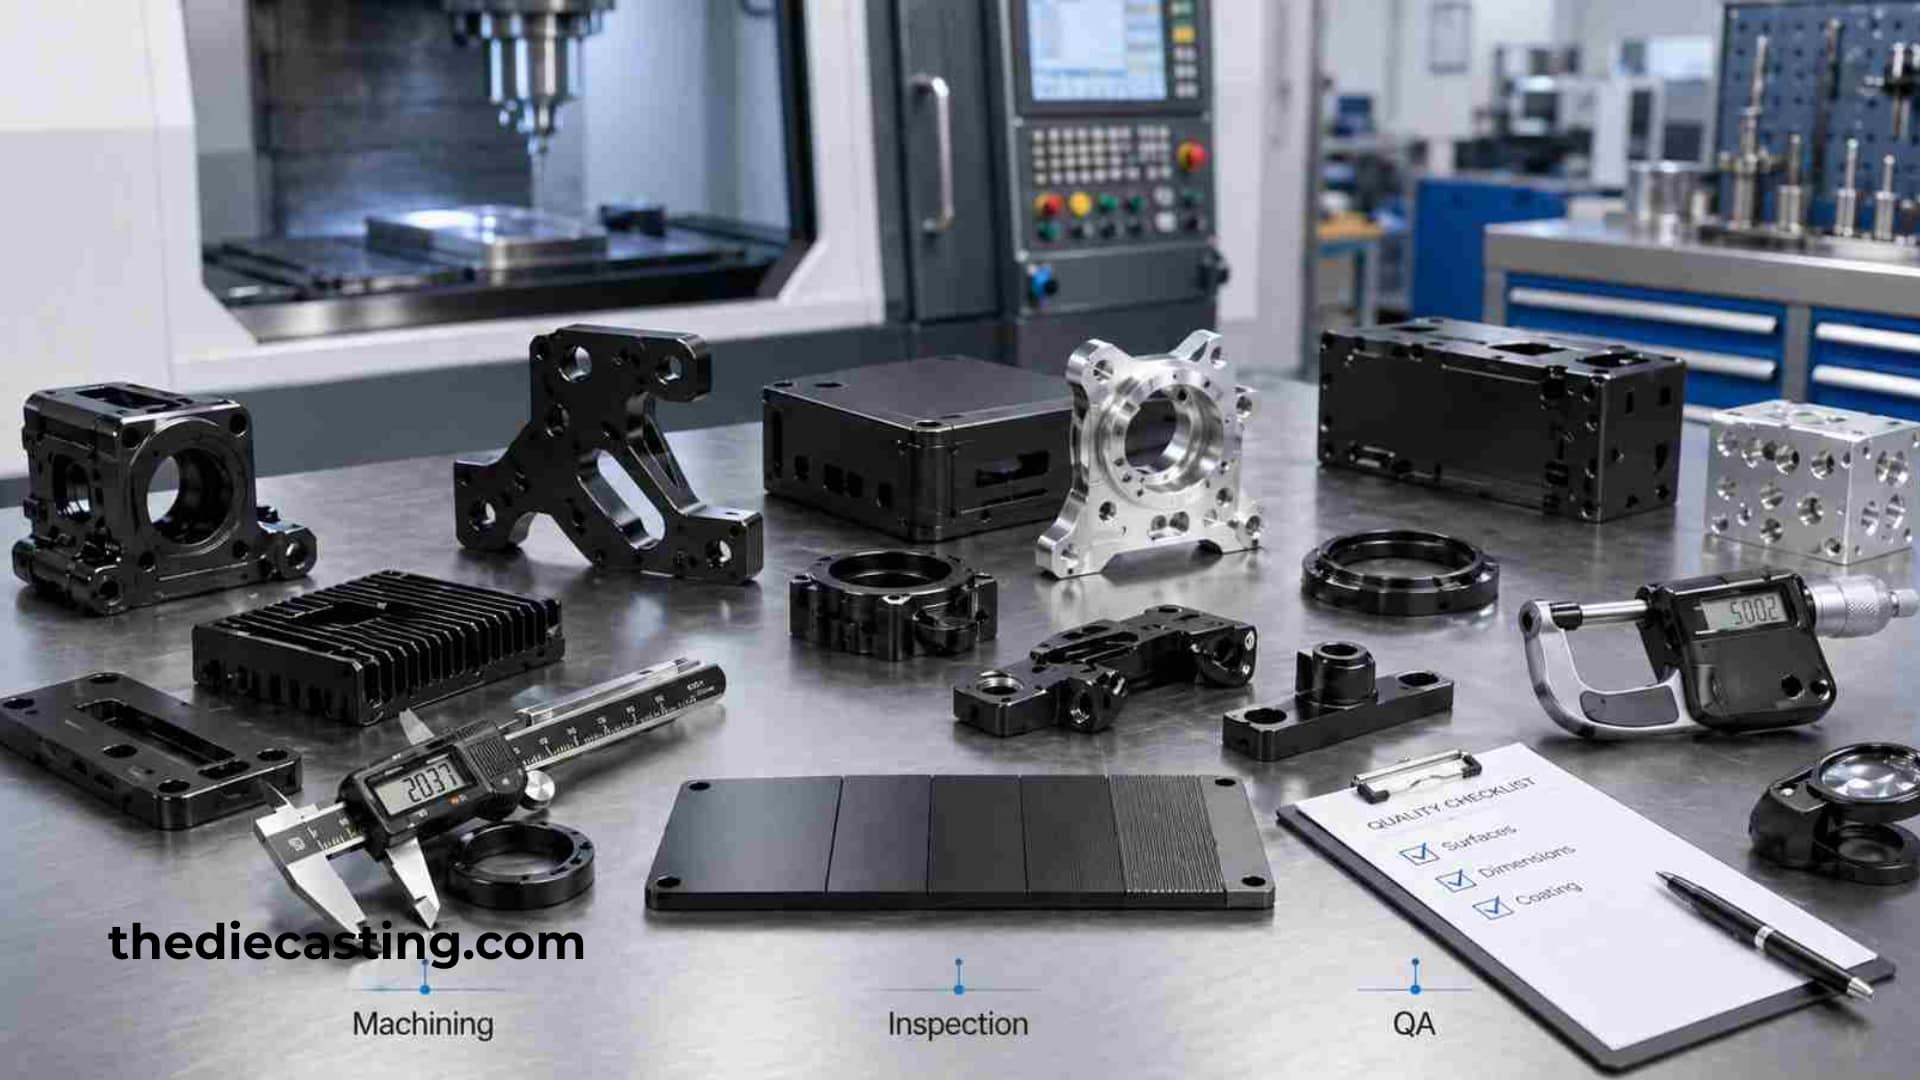
Bør man utføre maskinbearbeiding før eller etter anodiseringsprosessen?
Valget av når komponentene skal bearbeides, bestemmer hele produksjonsprosessen. Anodisering er en elektrokjemisk prosess som omdanner aluminiumsoverflaten til en slitesterk, korrosjonsbestandig overflate av anodisk aluminiumoksid. Denne omdannelsen gir økt tykkelse – vanligvis mellom 5 og 25 mikron ved standard svovelanodisering, og opptil 50 mikron ved hardcoat-varianter – noe som har direkte innvirkning på de endelige dimensjonene.
Ved utførelse ASTM B580-standarder Når det gjelder anodiske oksidbelegg, må ingeniører ta høyde for dimensjonsøkningen. Bearbeiding av råaluminium før anodisering er standard praksis for komplekse geometrier, da dette gir mulighet for presis kontroll over toleransene før overflatebehandlingen finner sted. Skarpe innvendige hjørner må imidlertid unngås, da anodiseringsprosessen naturlig bygger seg opp ujevnt på spisse vinkler, noe som fører til lokal sprekkdannelse og for tidlig svikt i belegget.
Omvendt er det av og til nødvendig å bearbeide hardanodisert aluminium etter beleggingsprosessen, særlig for kritiske sammenføyningsflater og svært strenge toleranser. Denne fremgangsmåten krever ekstreme skjæreparametere, fordi det keramikk-lignende aluminiumoksidlaget raskt ødelegger konvensjonelle karbidverktøy. Skjæreinnsatser av polykrystallinsk diamant (PCD) eller spesialiserte, høytytende diamantbelagte endefræsere er obligatoriske for å forhindre katastrofale sponbrudd på skjærekanten og ødeleggelse av arbeidsstykket.
Hva er de optimale skjæreparametrene for anodisert aluminium?
For å oppnå presise resultater må man finne en balanse mellom høye skjærehastigheter og kontrollerte fremføringshastigheter for å minimere varmetilførselen. Siden aluminiumoksid fungerer som en varmeisolator, kan ikke varmen som genereres i skjærsonen lett ledes bort inn i resten av materialet. Hvis varmeenergi akkumuleres, fører dette til mikrosprekker i det sprø anodiske laget og fremskynder termisk nedbrytning av skjærekanten.
For å oppnå optimale resultater ved CNC-bearbeiding av anodiserte aluminiumsdeler bør operatørene prioritere positive sponvinkler, belegg med høy smøreevne som TiB₂ eller diamantlignende karbon (DLC), samt aggressive, men stabile sponbelastninger. Det er avgjørende å unngå gnidning; hvis fremføringshastigheten blir for lav, vil verktøyet presse mot den herdede overflaten i stedet for å skjære gjennom den, noe som fører til umiddelbar arbeidsherding og overdreven verktøyslitasje.
Høytrykkskjølesystemer eller spesialiserte tåkeanlegg er avgjørende for å fjerne spon og opprettholde en stabil temperaturgrense. Hvis sponene skjæres inn igjen i dype lommer, vil dette umiddelbart ødelegge den estetiske overflaten og svekke den beskyttende barrieren på den anodiserte overflaten, noe som gjør komponenten sårbar for miljøpåvirkning.
Hvordan unngår man deformasjon ved produksjon av små, maskinbearbeidede komponenter i anodisert aluminium?
Anodisering av små aluminiumsdeler medfører spesielle utfordringer når det gjelder oppspenning og håndtering. Siden miniatyrkomponenter har lav masse og minimal stivhet, vil for høye oppspenningskrefter føre til at delen blir skjev, mens for lave krefter vil forårsake vibrasjoner under fresing med høyt turtall.
Vakuumfesting, myke kjever som er tilpasset delens nøyaktige geometri, og lim med lav viskositet foretrekkes fremfor tradisjonelle mekaniske skrustikker for delikate arbeidsstykker. Videre fører selve anodiseringsprosessen til indre spenninger i tynne seksjoner. For å balansere disse spenningene kreves det symmetrisk materialfjerning, og i høypresisjonsapplikasjoner innen luftfart eller medisinsk utstyr kreves det spenningsavlastende varmebehandlinger før de siste etterbehandlingsoperasjonene.
Når man arbeider med maskinering av anodisert aluminium Når det gjelder mikroelementer, må verktøyets avbøyning beregnes matematisk og kompenseres for i CAM-programvaren. Selv en avbøyning på én mikron kan føre til at et hull blir urundt eller at veggen blir konisk, noe som umiddelbart vil føre til feil ved montering.
Hvordan kan man opprettholde overflatens integritet og korrosjonsbestandighet?
Hovedformålet med anodisering er å beskytte det underliggende aluminiumsunderlaget mot slitasje og miljøkorrosjon. Enhver etterfølgende maskinering svekker denne beskyttelsen på de nylig eksponerte, ubehandlede metalloverflatene. For å redusere denne risikoen må ingeniører påføre kjemiske konverteringsbelegg, for eksempel kromatkonvertering, på deler som er maskinert etter anodisering, dersom det stilles krav om absolutt korrosjonsbestandighet.
Kvalitetskontrollprosedyrene må omfatte virvelstrømstesting eller optisk ikke-destruktiv prøving for å kontrollere at det anodiserte laget ikke har løsnet eller fått mikrosprekker i nærheten av de bearbeidede kantene. Å holde verktøyene skarpe er den aller mest effektive måten å bevare kantintegriteten på; sløve verktøy utøver for stor radial kraft, noe som fører til at det anodiske belegget skrelles av aluminiumsunderlaget i stedet for å skjære rent gjennom det.
Ved å måle overflateruhet med et profilometer sikrer man at komponentens tribologiske egenskaper forblir intakte. Ved å følge strenge tidsplaner for verktøybytte og holde seg til beregnede fremføringshastigheter og spinn, kan anlegget produsere feilfrie komponenter som oppfyller strenge industrielle standarder uten at det går på bekostning av den strukturelle integriteten.
Vanlige spørsmål
Spørsmål: Hvorfor er anodisert aluminium så mye vanskeligere å bearbeide enn ubehandlet aluminium? A: Det anodiserte laget består av aluminiumoksid, et keramikk-lignende materiale med langt høyere Vickers-hardhet enn grunnmaterialet aluminium. Det er svært slipende og vil raskt slite ut standard karbidskjær hvis man ikke bruker diamantverktøy eller verktøy med spesialbelegg.
Spørsmål: Kan jeg bearbeide hardanodisert aluminium med vanlige karbid-endefræsere? A: Generelt sett anbefales det ikke. Hardanodiserte lag vil raskt slite ned standard karbid, noe som fører til avskårne kanter, delaminering av belegget og dårlig overflatekvalitet. Verktøy med PCD- eller DLC-diamantbelegg er den foretrukne løsningen for maskinering etter anodisering.
Spørsmål: Hvor mye dimensjonstoleranse bør jeg legge til for å ta høyde for utvidelsen ved anodisering? A: Ved standard svovelanodisering oppnås vanligvis en tykkelse på 5–25 μm, mens hardcoat-anodisering kan gi en tykkelse på opptil 50 μm. Du må justere dimensjonene på det bearbeidede emnet før anodiseringen for å kompensere for denne lagoppbyggingen.
Spørsmål: Fjerner maskinbearbeiding etter anodisering korrosjonsbeskyttelsen? A: Ja. Maskinbearbeiding skjærer gjennom anodiseringsfilmen og blottlegger det rene aluminiumet. Dersom det fortsatt er behov for korrosjonsbestandighet på disse maskinbearbeidede områdene, må det påføres et supplerende konverteringsbelegg.
Spørsmål: Hva er den beste festemetoden for små, tynnveggede deler av anodisert aluminium? A: Vakuumspenner, spesialtilpassede, konturformede myke kjever og avtakbare lim med lav viskositet fungerer best. Standard skrustikker fører lett til vridning eller vibrasjon på mikrokomponenter med lav stivhet.
Spørsmål: Hva forårsaker mikrosprekker langs bearbeidede kanter på et anodisert belegg? A: For høy skjærevarm, sløve skjæreverktøy, for lav fremføringshastighet (gnidning i stedet for skjæring) og ujevn belastning kan alle føre til mikrosprekker. Stabilt kjølevæske og skarpe verktøy er viktige forebyggende tiltak.
Spørsmål: Er det nødvendig med spenningsavlastning for anodiserte aluminiumsdeler til luftfarts- eller medisinsk bruk? A: Dette er vanlig praksis for tynnveggede komponenter som krever høy presisjon. Spenningsavlastning før sluttbearbeiding bidrar til å redusere restspenninger som kan føre til deformasjon etter anodisering.
Spørsmål: Hvordan kan jeg sjekke om det anodiserte laget fortsatt sitter fast etter maskinering? A: Virvelstrømsprøving og optisk ikke-destruktiv prøving er vanlige metoder for å kontrollere om det foreligger avløsning av belegg og mikrosprekker ved bearbeidede kanter. Overflateruhet kan måles med et profilometer.