
Η αντιμετώπιση των πολυπλοκοτήτων της κατεργασίας ανοδιωμένου αλουμινίου απαιτεί σαφή κατανόηση της σκληρότητας της επιφάνειας, της θερμοδυναμικής και των μηχανισμών φθοράς των εργαλείων. Ο παρών οδηγός αναλύει τις πρακτικές πτυχές της εκτέλεσης ακριβών κοπών σε ανοδιωμένα εξαρτήματα, της διαχείρισης των μικρορωγμών και της βελτιστοποίησης των ταχυτήτων προώθησης και περιστροφής για εφαρμογές με αυστηρές ανοχές. Μέσω της ανάλυσης της συμπεριφοράς του υλικού και των αλληλεπιδράσεων με τα εργαλεία κοπής, οι μηχανικοί και οι χειριστές μηχανημάτων μπορούν να εξαλείψουν το σπάσιμο του υλικού, να αποτρέψουν την αποκόλληση της επίστρωσης και να παράγουν με συνέπεια εξαρτήματα υψηλής απόδοσης.
Βασικά συμπεράσματα:
- Τα ανοδιωμένα στρώματα παρουσιάζουν σκληρότητα κατά Vickers σημαντικά υψηλότερη από εκείνη του ακατέργαστου αλουμινίου, γεγονός που απαιτεί ειδικές γεωμετρίες εργαλείων κοπής και επιστρώσεις ανθεκτικές στην τριβή.
- Η κατεργασία του αλουμινίου μετά την ανοδίωση επηρεάζει την αντοχή στη διάβρωση και τις διαστατικές ανοχές, γεγονός που απαιτεί στρατηγικό σχεδιασμό όσον αφορά τις ροές εργασίας πριν και μετά την ανοδίωση.
- Τα μικρά εξαρτήματα και τα στοιχεία με λεπτούς τοίχους απαιτούν βελτιστοποιημένες πιέσεις σύσφιξης και στρατηγικές χρήσης μικροφρεζών, προκειμένου να αποφεύγεται η θερμική παραμόρφωση.
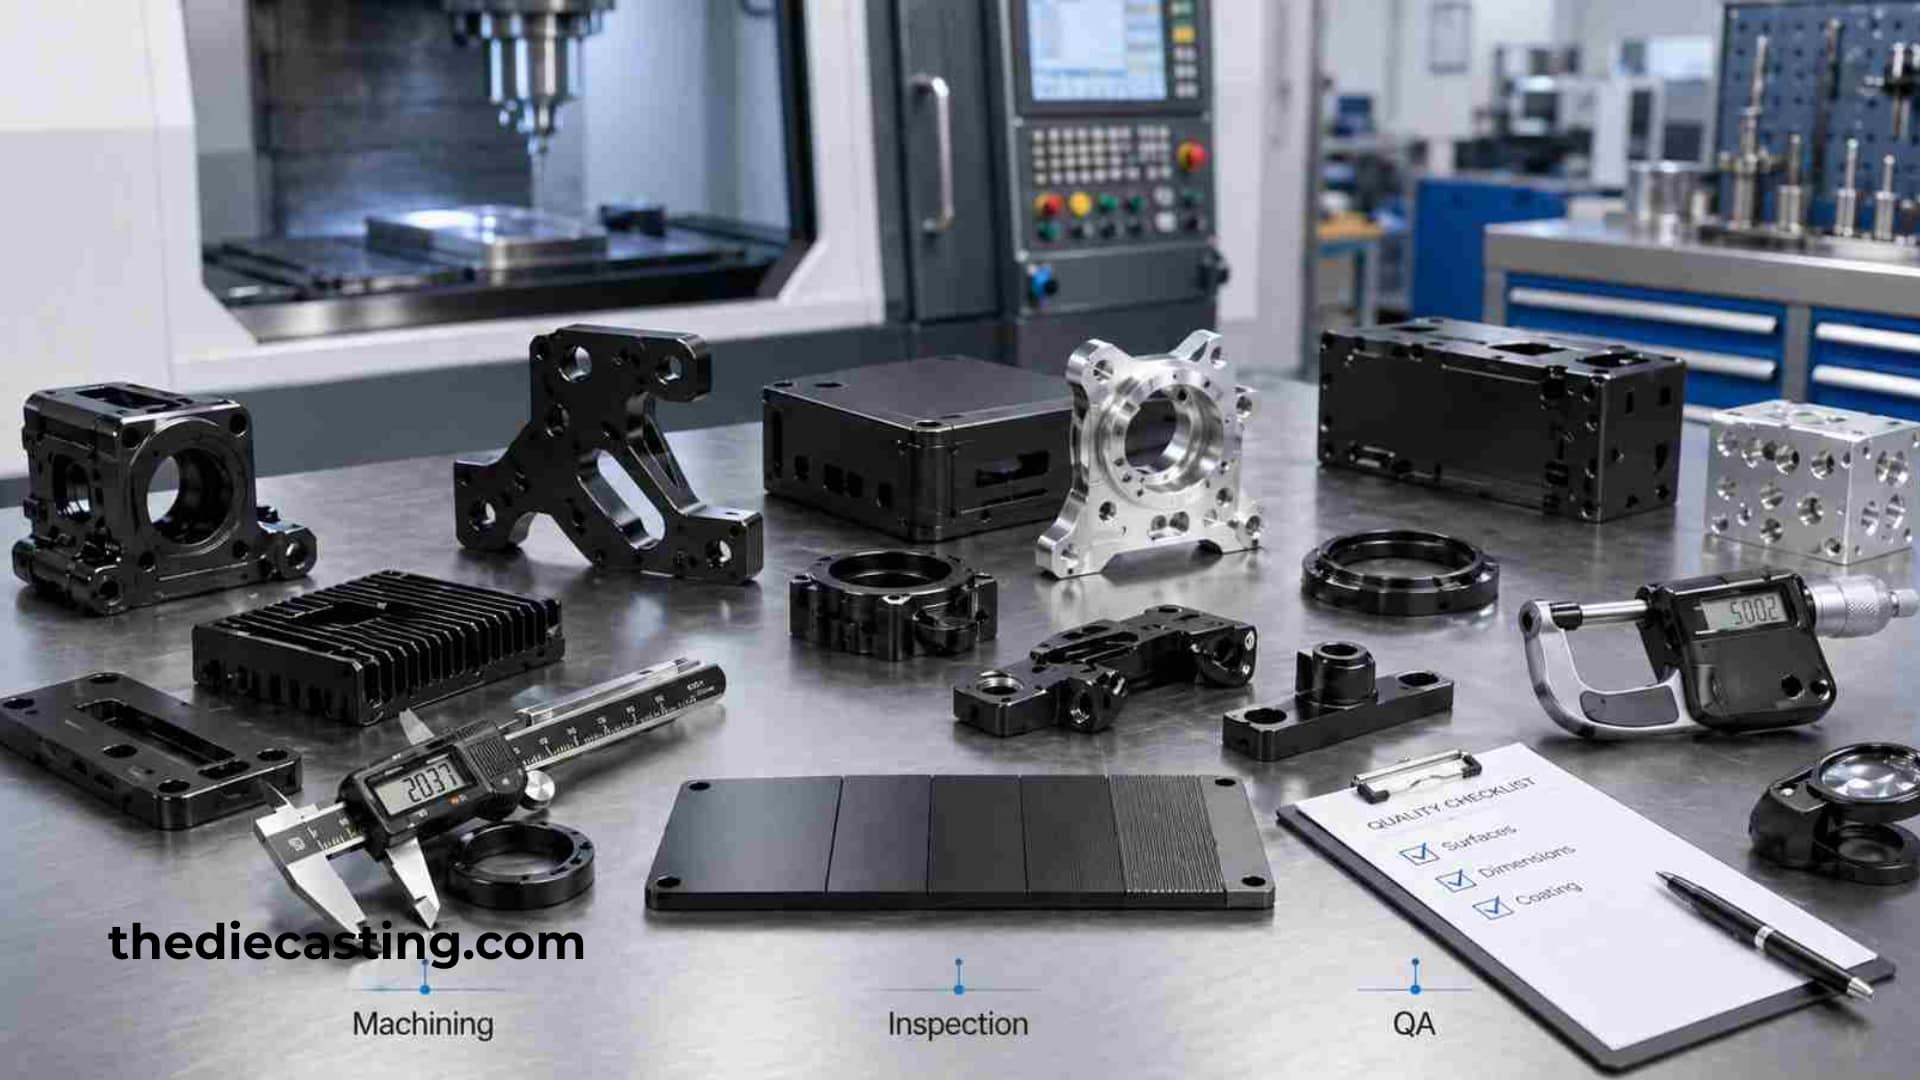
Πρέπει η μηχανική κατεργασία να γίνει πριν ή μετά τη διαδικασία ανοδίωσης;
Η επιλογή του χρόνου κατεργασίας των εξαρτημάτων σας καθορίζει ολόκληρη τη ροή εργασιών της παραγωγής σας. Η ανοδίωση είναι μια ηλεκτροχημική διαδικασία που μετατρέπει την επιφάνεια του αλουμινίου σε ένα ανθεκτικό, ανθεκτικό στη διάβρωση φινίρισμα από ανοδικό οξείδιο του αλουμινίου. Αυτή η μετατροπή προσθέτει πάχος — συνήθως μεταξύ 5 και 25 μικρών για την τυπική ανοδίωση με θειικό οξύ, και έως 50 μικρά για τις παραλλαγές σκληρής επίστρωσης — το οποίο επηρεάζει άμεσα τις τελικές διαστάσεις.
Κατά την εκτέλεση Πρότυπα ASTM B580 Όσον αφορά τις ανοδικές επικαλύψεις οξειδίου, οι μηχανικοί πρέπει να λαμβάνουν υπόψη την αύξηση των διαστάσεων. Η μηχανική κατεργασία του ακατέργαστου αλουμινίου πριν από την ανοδίωση αποτελεί συνήθη πρακτική για πολύπλοκες γεωμετρίες, καθώς επιτρέπει τον ακριβή έλεγχο των ανοχών πριν από τη μετατροπή της επιφάνειας. Ωστόσο, πρέπει να αποφεύγονται οι αιχμηρές εσωτερικές γωνίες, καθώς η διαδικασία ανοδίωσης δημιουργεί φυσικά άνιση συσσώρευση σε οξείες γωνίες, οδηγώντας σε τοπικές ρωγμές και πρόωρη αστοχία της επίστρωσης.
Αντίθετα, η κατεργασία σκληρού ανοδιωμένου αλουμινίου μετά τη διαδικασία επικάλυψης απαιτείται περιστασιακά για κρίσιμες επιφάνειες επαφής και εξαιρετικά στενές ανοχές. Αυτή η προσέγγιση απαιτεί ακραίες παραμέτρους κοπής, καθώς το κεραμοειδές στρώμα οξειδίου του αλουμινίου καταστρέφει γρήγορα τα συμβατικά εργαλεία από καρβίδιο. Τα ένθετα από πολυκρυσταλλικό διαμάντι (PCD) ή οι εξειδικευμένες φρέζες υψηλής απόδοσης με επίστρωση διαμαντιού είναι απαραίτητα για την αποφυγή καταστροφικής αποσάθρωσης των άκρων και καταστροφής του τεμαχίου κατεργασίας.
Ποιες είναι οι βέλτιστες παράμετροι κοπής για το ανοδιωμένο αλουμίνιο;
Τα αποτελέσματα ακριβείας εξαρτώνται από την εξισορρόπηση των υψηλών ταχυτήτων κοπής με ελεγχόμενους ρυθμούς προώθησης, ώστε να ελαχιστοποιείται η θερμική εισροή. Επειδή το οξείδιο του αλουμινίου λειτουργεί ως θερμικός μονωτής, η θερμότητα που παράγεται στη ζώνη διάτμησης δεν μπορεί να διαχυθεί εύκολα στο υπόλοιπο υλικό. Εάν συσσωρευτεί θερμική ενέργεια, προκαλεί μικρορωγμές στο εύθραυστο ανοδικό στρώμα και επιταχύνει τη θερμική υποβάθμιση της κοπτικής άκρης.
Για βέλτιστα αποτελέσματα στην κατεργασία εξαρτημάτων αλουμινίου με CNC που έχουν υποστεί ανοδίωση, οι χειριστές θα πρέπει να δίνουν προτεραιότητα στις θετικές γωνίες πρόσπτωσης, στις επικαλύψεις υψηλής λιπαντικότητας όπως το TiB₂ ή ο άνθρακας τύπου διαμαντιού (DLC), καθώς και σε επιθετικά αλλά σταθερά φορτία ρινισμάτων. Η αποφυγή της τριβής είναι κρίσιμη· εάν ο ρυθμός προώθησης μειωθεί υπερβολικά, το εργαλείο θα πιέζει την σκληρυμένη επιφάνεια αντί να την κόβει, προκαλώντας άμεση σκλήρυνση λόγω κατεργασίας και υπερβολική φθορά του εργαλείου.
Τα συστήματα ψύξης υψηλής πίεσης ή οι εξειδικευμένες διατάξεις ψεκασμού υδρατμών είναι απαραίτητα για την απομάκρυνση των ρινισμάτων και τη διατήρηση ενός σταθερού θερμικού ορίου. Η επανακοπή των ρινισμάτων σε βαθιές εσοχές θα αλλοιώσει αμέσως το αισθητικό φινίρισμα και θα υποβαθμίσει το προστατευτικό στρώμα της ανοδιωμένης επιφάνειας, καθιστώντας το εξάρτημα ευάλωτο στη φθορά από τις περιβαλλοντικές επιδράσεις.
Πώς αποτρέπετε την παραμόρφωση κατά την κατασκευή μικρών εξαρτημάτων από ανοδιωμένο αλουμίνιο που υποβάλλονται σε μηχανική κατεργασία;
Η ανοδίωση μικρών εξαρτημάτων αλουμινίου δημιουργεί ιδιαίτερες προκλήσεις όσον αφορά τη σύσφιξη και το χειρισμό. Επειδή τα μικροσκοπικά εξαρτήματα έχουν μικρή μάζα και ελάχιστη ακαμψία, οι υπερβολικά υψηλές δυνάμεις σύσφιξης θα παραμορφώσουν το εξάρτημα, ενώ οι υπερβολικά χαμηλές δυνάμεις θα προκαλέσουν δονήσεις κατά τη διάρκεια εργασιών φρεζαρίσματος σε υψηλές στροφές.
Για ευαίσθητα τεμάχια, προτιμώνται οι συσφιγκτήρες κενού, οι μαλακές σιαγόνες που προσαρμόζονται στην ακριβή γεωμετρία του εξαρτήματος και οι κόλλες χαμηλού ιξώδους έναντι των παραδοσιακών μηχανικών μέγγενων. Επιπλέον, η ίδια η διαδικασία ανοδίωσης δημιουργεί εσωτερικές τάσεις στα λεπτά τμήματα. Η εξισορρόπηση αυτών των τάσεων απαιτεί συμμετρική αφαίρεση υλικού και, σε εφαρμογές υψηλής ακρίβειας στον τομέα της αεροδιαστημικής ή της ιατρικής, θερμικές επεξεργασίες ανακούφισης τάσεων πριν από τα τελικά στάδια φινιρίσματος.
Όταν εργάζεστε με κατεργασία ανοδιωμένου αλουμινίου Για μικροστοιχεία, η παραμόρφωση του εργαλείου πρέπει να υπολογίζεται μαθηματικά και να αντισταθμίζεται μέσα στο λογισμικό CAM. Ακόμη και ένα μικρόν παραμόρφωσης μπορεί να προκαλέσει παραμόρφωση της οπής ή να δημιουργήσει κωνικό τοίχωμα, με αποτέλεσμα την άμεση αποτυχία της συναρμολόγησης.
Πώς μπορείτε να διατηρήσετε την ακεραιότητα της επιφάνειας και την αντοχή στη διάβρωση;
Ο πρωταρχικός στόχος της ανοδίωσης είναι η προστασία του υποκείμενου υποστρώματος αλουμινίου από τη φθορά και τη διάβρωση λόγω περιβαλλοντικών παραγόντων. Οποιαδήποτε δευτερεύουσα κατεργασία υπονομεύει αυτό το προστατευτικό φράγμα στις επιφάνειες του ακατέργαστου μετάλλου που έχουν μόλις εκτεθεί. Για να μετριαστεί αυτό το φαινόμενο, οι μηχανικοί πρέπει να εφαρμόζουν χημικές επιστρώσεις μετατροπής, όπως η επίστρωση χρωμικού, στα στοιχεία που έχουν υποστεί κατεργασία μετά την ανοδίωση, εφόσον απαιτείται απόλυτη αντοχή στη διάβρωση.
Τα πρωτόκολλα ποιοτικού ελέγχου πρέπει να περιλαμβάνουν έλεγχο με ρεύματα στροβιλισμού ή οπτική μη καταστροφική αξιολόγηση, προκειμένου να επαληθευτεί ότι το ανοδικό στρώμα δεν έχει αποκολληθεί ή παρουσιάσει μικρορωγμές κοντά στις κατεργασμένες άκρες. Η διατήρηση των εργαλείων σε καλή κατάσταση είναι ο πιο αποτελεσματικός τρόπος για τη διατήρηση της ακεραιότητας των ακμών· τα αμβλιά εργαλεία ασκούν υπερβολική ακτινική δύναμη, αποκολλώντας την ανοδική επίστρωση από το υπόστρωμα αλουμινίου αντί να την κόβουν καθαρά.
Η αξιολόγηση της τραχύτητας της επιφάνειας με προφιλομετρητή διασφαλίζει ότι οι τριβολογικές ιδιότητες του εξαρτήματος παραμένουν ανέπαφες. Τηρώντας αυστηρά προγράμματα αλλαγής εργαλείων και ακολουθώντας τις υπολογισμένες τιμές προώθησης και ταχύτητας, η μονάδα σας μπορεί να παράγει άψογα εξαρτήματα που πληρούν αυστηρά βιομηχανικά πρότυπα, χωρίς να θυσιάζεται η δομική ακεραιότητα.
Συχνές ερωτήσεις
Ε: Γιατί το ανοδιωμένο αλουμίνιο είναι πολύ πιο δύσκολο να υποβληθεί σε μηχανική κατεργασία από το απλό αλουμίνιο; Α: Το ανοδιωμένο στρώμα αποτελείται από οξείδιο του αλουμινίου, ένα υλικό παρόμοιο με κεραμικό, με σκληρότητα κατά Vickers πολύ υψηλότερη από εκείνη του βασικού υλικού, του αλουμινίου. Είναι εξαιρετικά διαβρωτικό και θα φθείρει γρήγορα τα τυπικά κοπτικά από καρβίδιο, εάν δεν χρησιμοποιηθούν διαμαντένια εργαλεία ή εργαλεία με επίστρωση υψηλής ποιότητας.
Ε: Μπορώ να επεξεργαστώ σκληρά ανοδιωμένο αλουμίνιο με συνηθισμένες φρέζες καρβιδίου; Α: Γενικά, δεν συνιστάται. Τα σκληρά στρώματα ανοδίωσης θα προκαλέσουν ταχεία τριβή στο τυπικό καρβίδιο, με αποτέλεσμα την αποκόλληση των άκρων, την αποκόλληση της επίστρωσης και την κακή ποιότητα της επιφάνειας. Τα εργαλεία με επίστρωση διαμαντιού (PCD ή DLC) αποτελούν την προτιμώμενη λύση για την κατεργασία μετά την ανοδίωση.
Ε: Πόσο περιθώριο διαστάσεων πρέπει να αφήσω για την αύξηση του πάχους λόγω της ανοδίωσης; Α: Η τυπική ανοδίωση με θειικό οξύ προσθέτει συνήθως πάχος 5–25 μm, ενώ η ανοδίωση σκληρού στρώματος μπορεί να φτάσει έως και τα 50 μm. Πρέπει να προσαρμόσετε τις διαστάσεις του εξαρτήματος μετά την κατεργασία πριν από την ανοδίωση, ώστε να αντισταθμίσετε αυτή τη συσσώρευση στρώματος.
Ε: Η μηχανική κατεργασία μετά την ανοδίωση αφαιρεί την αντιδιαβρωτική προστασία; Α: Ναι. Η μηχανική κατεργασία διαπερνά την ανοδική μεμβράνη και αποκαλύπτει το γυμνό αλουμίνιο. Εάν εξακολουθεί να απαιτείται αντοχή στη διάβρωση σε αυτές τις κατεργασμένες περιοχές, απαιτείται μια συμπληρωματική επίστρωση μετατροπής.
Ε: Ποια είναι η καλύτερη μέθοδος σύσφιξης για μικροσκοπικά εξαρτήματα από ανοδιωμένο αλουμίνιο με λεπτούς τοίχους; Α: Οι βεντούζες κενού, οι ειδικά διαμορφωμένες μαλακές σιαγόνες και οι αφαιρούμενες κόλλες χαμηλού ιξώδους αποδίδουν καλύτερα. Οι τυπικές μέγγενες προκαλούν εύκολα στρέβλωση ή δονήσεις σε μικροεξαρτήματα χαμηλής ακαμψίας.
Ε: Τι προκαλεί τις μικρορωγμές κατά μήκος των κατεργασμένων άκρων της ανοδιωμένης επίστρωσης; Α: Η υπερβολική θερμότητα κοπής, τα αμβλιά εργαλεία κοπής, ο ανεπαρκής ρυθμός προώθησης (τρίψιμο αντί για διάτμηση) και η άνιση κατανομή τάσεων μπορούν όλα να προκαλέσουν μικρορωγμές. Η σταθερή ροή ψυκτικού υγρού και τα κοφτερά εργαλεία αποτελούν βασικά μέτρα πρόληψης.
Ε: Είναι απαραίτητη η αποσυμπίεση για τα αεροδιαστημικά ή ιατρικά εξαρτήματα από ανοδιωμένο αλουμίνιο; Α: Χρησιμοποιείται συνήθως για εξαρτήματα υψηλής ακρίβειας με λεπτούς τοίχους. Η αποσυμπίεση πριν από την τελική κατεργασία συμβάλλει στη μείωση των υπολειπόμενων τάσεων που ενδέχεται να οδηγήσουν σε παραμόρφωση μετά την ανοδίωση.
Ε: Πώς μπορώ να ελέγξω αν το στρώμα ανοδίωσης παραμένει προσκολλημένο μετά τη μηχανική κατεργασία; Α: Ο έλεγχος με ρεύματα Foucault και ο οπτικός έλεγχος χωρίς καταστροφή (NDT) είναι τυπικές μέθοδοι για τον έλεγχο της αποκόλλησης της επίστρωσης και των μικρορωγμών στις κατεργασμένες ακμές. Η τραχύτητα της επιφάνειας μπορεί να ελεγχθεί με προφιλομετρητή.