
Pour maîtriser les complexités de l'usinage de l'aluminium anodisé, il est indispensable de bien comprendre la dureté de surface, la dynamique thermique et les mécanismes d'usure des outils. Ce guide détaille les aspects pratiques liés à la réalisation de coupes précises sur des composants anodisés, à la gestion des microfissures et à l'optimisation des avances et des vitesses de coupe pour les applications à tolérances serrées. En analysant le comportement du matériau et les interactions avec les outils de coupe, les ingénieurs et les opérateurs peuvent éliminer l'écaillage, prévenir la délamination du revêtement et produire systématiquement des pièces hautement performantes.
Principaux enseignements :
- Les couches anodisées présentent une dureté Vickers nettement supérieure à celle de l'aluminium brut, ce qui nécessite des géométries d'outils de coupe spécifiques et des revêtements résistants à l'abrasion.
- L'usinage de l'aluminium après anodisation modifie la résistance à la corrosion et les tolérances dimensionnelles, ce qui nécessite une planification stratégique concernant les processus de fabrication « avant anodisation » et « après anodisation ».
- Les petits composants et les éléments à parois minces nécessitent des pressions de serrage optimisées et des stratégies d'usinage à la micro-fraise afin d'éviter toute déformation thermique.
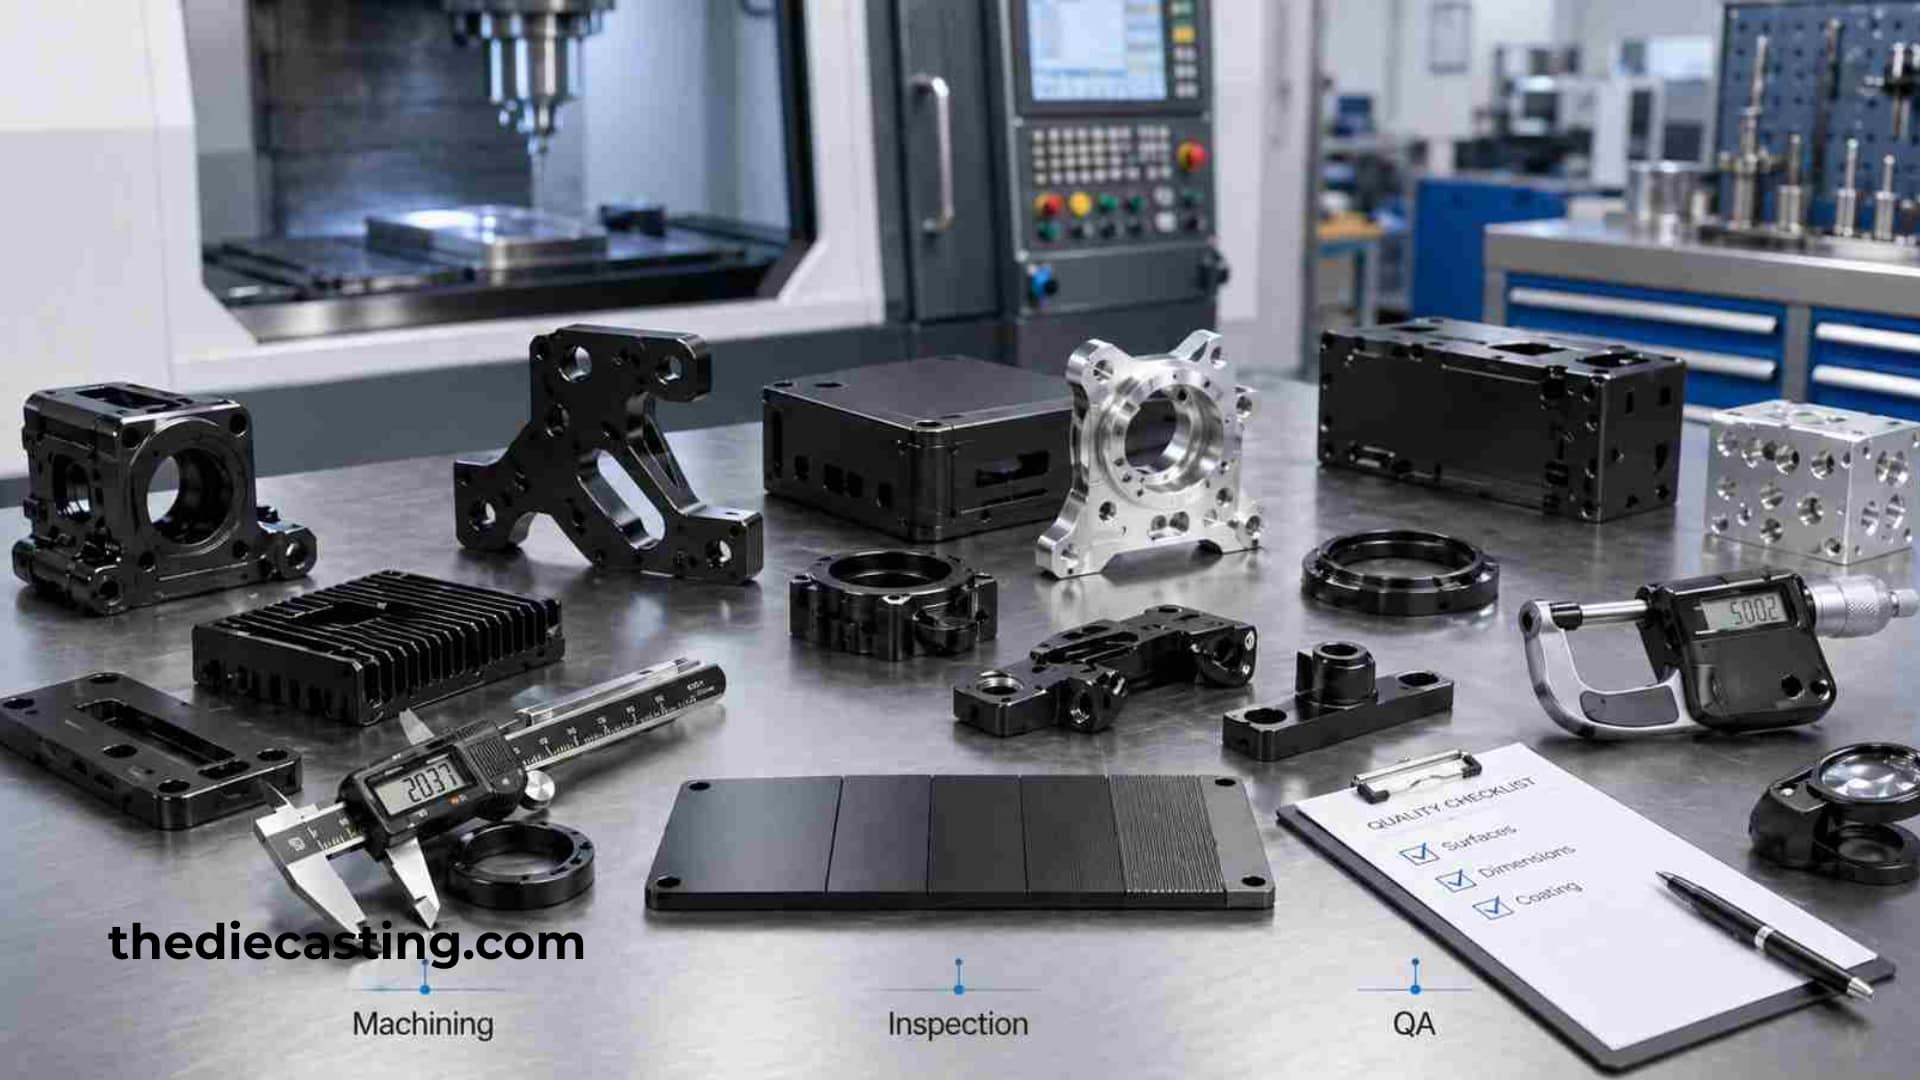
Faut-il procéder à l'usinage avant ou après le processus d'anodisation ?
Le choix du moment où usiner vos composants détermine l'ensemble de votre processus de fabrication. L'anodisation est un procédé électrochimique qui transforme la surface de l'aluminium en une couche d'oxyde d'aluminium anodique durable et résistante à la corrosion. Cette transformation ajoute de l'épaisseur — généralement comprise entre 5 et 25 microns pour l'anodisation sulfurique standard, et jusqu'à 50 microns pour les variantes à revêtement dur — ce qui a un impact direct sur les dimensions finales.
Lors de l'exécution Normes ASTM B580 Pour les revêtements d'oxyde anodique, les ingénieurs doivent tenir compte de l'épaisseur du revêtement. L'usinage de l'aluminium brut avant l'anodisation est une pratique courante pour les géométries complexes, car il permet un contrôle précis des tolérances avant que la transformation de la surface n'ait lieu. Cependant, les angles internes aigus doivent être évités, car le processus d'anodisation entraîne naturellement une accumulation inégale sur les angles aigus, ce qui provoque des fissures localisées et une défaillance prématurée du revêtement.
À l’inverse, l’usinage d’aluminium anodisé dur après le processus de revêtement est parfois nécessaire pour les surfaces d’accouplement critiques et les tolérances extrêmement serrées. Cette approche exige des paramètres de coupe extrêmes, car la couche d’oxyde d’aluminium, de nature céramique, détruit rapidement les outils en carbure conventionnels. L'utilisation de plaquettes en diamant polycristallin (PCD) ou de fraises spécialisées à revêtement diamanté haute performance est indispensable pour éviter un ébréchage catastrophique des arêtes et la destruction de la pièce.
Quels sont les paramètres de découpe optimaux pour l'aluminium anodisé ?
Pour obtenir des résultats de précision, il faut trouver le juste équilibre entre des vitesses de coupe élevées et des vitesses d'avance contrôlées afin de minimiser l'apport thermique. L'oxyde d'aluminium agissant comme un isolant thermique, la chaleur générée au niveau de la zone de cisaillement ne peut pas se dissiper facilement dans le matériau. Si l'énergie thermique s'accumule, elle provoque des microfractures dans la couche anodique fragile et accélère la dégradation thermique de l'arête de coupe.
Pour obtenir des résultats optimaux lors de l'usinage CNC de pièces en aluminium anodisé, les opérateurs doivent privilégier les angles de coupe positifs, les revêtements hautement lubrifiants tels que le TiB₂ ou le carbone adamantin (DLC), ainsi que des charges de copeaux agressives mais stables. Il est essentiel d'éviter le frottement ; si la vitesse d'avance est trop faible, l'outil appuiera contre la surface durcie au lieu de la cisailler, ce qui provoquera un écrouissage immédiat et une usure excessive de l'outil.
Les systèmes de refroidissement à haute pression ou les dispositifs de brumisation spécialisés sont indispensables pour évacuer les copeaux et maintenir un seuil thermique stable. Le réusinage des copeaux dans les poches profondes altère instantanément l'aspect esthétique et compromet la barrière protectrice de la surface anodisée, rendant ainsi le composant vulnérable à la dégradation due aux facteurs environnementaux.
Comment éviter la déformation lors de la fabrication de petites pièces usinées en aluminium anodisé ?
L'anodisation de petites pièces en aluminium pose des défis particuliers en matière de serrage et de manipulation. Les composants miniatures ayant une faible masse et une rigidité minimale, des forces de serrage trop élevées risquent de déformer la pièce, tandis que des forces trop faibles entraîneront des vibrations lors des opérations de fraisage à haut régime.
Pour les pièces délicates, on privilégie le serrage sous vide, les mâchoires souples épousant parfaitement la géométrie de la pièce et les adhésifs à faible viscosité, plutôt que les étaux mécaniques traditionnels. De plus, le procédé d’anodisation lui-même génère des contraintes internes dans les sections minces. Pour équilibrer ces contraintes, il est nécessaire de procéder à un enlèvement de matière symétrique et, dans les applications aérospatiales ou médicales de haute précision, de réaliser des traitements thermiques de détente avant les dernières passes de finition.
Lorsque vous travaillez avec usinage de l'aluminium anodisé Pour les micro-détails, la déviation de l'outil doit être calculée mathématiquement et compensée au sein du logiciel de FAO. Même un micron de déviation peut entraîner un alésage non circulaire ou créer une paroi conique, ce qui provoque immédiatement un défaut d'assemblage.
Comment préserver l'intégrité de la surface et la résistance à la corrosion ?
L'anodisation a pour objectif principal de protéger le substrat en aluminium sous-jacent contre l'usure et la corrosion environnementale. Toute opération d'usinage secondaire compromet cette barrière sur les surfaces métalliques brutes fraîchement exposées. Pour pallier ce problème, les ingénieurs doivent appliquer des revêtements de conversion chimique, tels que la conversion au chromate, sur les éléments usinés après anodisation si une résistance absolue à la corrosion est requise.
Les protocoles de contrôle qualité doivent inclure des contrôles par courants de Foucault ou des essais optiques non destructifs afin de vérifier que la couche anodique ne s'est pas décollée et ne présente pas de microfissures à proximité des arêtes usinées. Le maintien d’outils bien affûtés est le moyen le plus efficace de préserver l’intégrité des arêtes ; les outils émoussés exercent une force radiale excessive, ce qui arrache le revêtement anodique du substrat en aluminium au lieu de le couper proprement.
L'évaluation de la rugosité de surface à l'aide d'un profilomètre garantit le maintien des propriétés tribologiques du composant. En respectant scrupuleusement les calendriers de changement d'outils et en se conformant aux avances et vitesses de coupe calculées, votre site de production peut fabriquer des composants irréprochables, conformes aux normes industrielles les plus strictes, sans compromettre leur intégrité structurelle.
FAQ
Q : Pourquoi l'aluminium anodisé est-il tellement plus difficile à usiner que l'aluminium brut ? R : La couche anodisée est constituée d'oxyde d'aluminium, un matériau de type céramique dont la dureté Vickers est bien supérieure à celle de l'aluminium de base. Elle est très abrasive et use rapidement les fraises en carbure standard si l'on n'utilise pas d'outils diamantés ou d'outils à revêtement haut de gamme.
Q : Puis-je usiner de l'aluminium anodisé dur avec des fraises en carbure standard ? R : En général, cela n'est pas recommandé. Les couches d'anodisation dure usent rapidement le carbure standard, ce qui entraîne l'ébréchure des arêtes, la délamination du revêtement et une mauvaise qualité de surface. Les outils revêtus de diamant (PCD ou DLC) constituent la solution privilégiée pour l'usinage après anodisation.
Q : Quelle marge dimensionnelle dois-je prévoir pour tenir compte de l'augmentation due à l'anodisation ? R : L'anodisation standard au sulfate de soufre apporte généralement une épaisseur de 5 à 25 μm, tandis que l'anodisation « hardcoat » peut atteindre jusqu'à 50 μm. Vous devez ajuster les cotes d'usinage avant anodisation afin de tenir compte de cette épaisseur de couche.
Q : L'usinage après anodisation supprime-t-il la protection anticorrosion ? R : Oui. L'usinage endommage la couche anodique et met à nu l'aluminium. Si une résistance à la corrosion est toujours requise sur ces zones usinées, un revêtement de conversion supplémentaire est nécessaire.
Q : Quelle est la meilleure méthode de serrage pour les pièces minuscules en aluminium anodisé à parois minces ? R : Les mandrins à vide, les mâchoires souples aux contours sur mesure et les adhésifs amovibles à faible viscosité sont les plus efficaces. Les étaux standard provoquent facilement des déformations ou des vibrations sur les microcomposants à faible rigidité.
Q : Qu'est-ce qui provoque l'apparition de microfissures le long des arêtes usinées d'un revêtement anodisé ? R : Une chaleur de coupe excessive, des outils de coupe émoussés, une vitesse d'avance insuffisante (frottement au lieu de cisaillement) et des contraintes inégales peuvent tous entraîner l'apparition de microfissures. Un liquide de refroidissement stable et des outils bien affûtés constituent des mesures préventives essentielles.
Q : Le détensionnement est-il nécessaire pour les pièces en aluminium anodisé destinées à l'aérospatiale ou au secteur médical ? R : Ce procédé est couramment utilisé pour les pièces à parois minces nécessitant une grande précision. Le recuit de détente avant l'usinage final permet de réduire les contraintes résiduelles susceptibles d'entraîner une déformation après l'anodisation.
Q : Comment puis-je vérifier si la couche anodisée est toujours bien adhérente après l'usinage ? R : Le contrôle par courants de Foucault et le contrôle non destructif optique sont des méthodes couramment utilisées pour détecter le décollement des revêtements et les microfissures au niveau des arêtes usinées. La rugosité de surface peut être vérifiée à l'aide d'un profilomètre.