At håndtere de komplekse udfordringer ved bearbejdning af anodiseret aluminium kræver en indgående forståelse af overfladehårdhed, termodynamik og mekanismerne bag værktøjsslid. Denne vejledning gennemgår de praktiske aspekter ved udførelse af præcise skæringer på anodiserede komponenter, håndtering af mikrorevner samt optimering af fremføringshastigheder og spindelhastigheder til anvendelser med snævre tolerancer. Ved at analysere materialets opførsel og samspillet med skæreværktøjet kan ingeniører og maskinarbejdere undgå afskalning, forhindre delaminering af belægningen og konsekvent levere højtydende emner.
Det vigtigste at tage med:
- Anodiserede lag har en Vickers-hårdhed, der er betydeligt højere end rå aluminium, hvilket kræver specialudviklede skæreværktøjsgeometrier og slidfaste belægninger.
- Bearbejdning af aluminium efter anodisering ændrer korrosionsbestandigheden og dimensionstolerancerne, hvilket kræver en strategisk planlægning af produktionsforløbene, hvor der skal vælges mellem bearbejdning før og efter anodisering.
- Små komponenter og tyndvæggede detaljer kræver optimerede fastspændingstryk og strategier for mikrofræsning for at forhindre termisk deformation.
Skal man udføre bearbejdningen før eller efter anodiseringsprocessen?
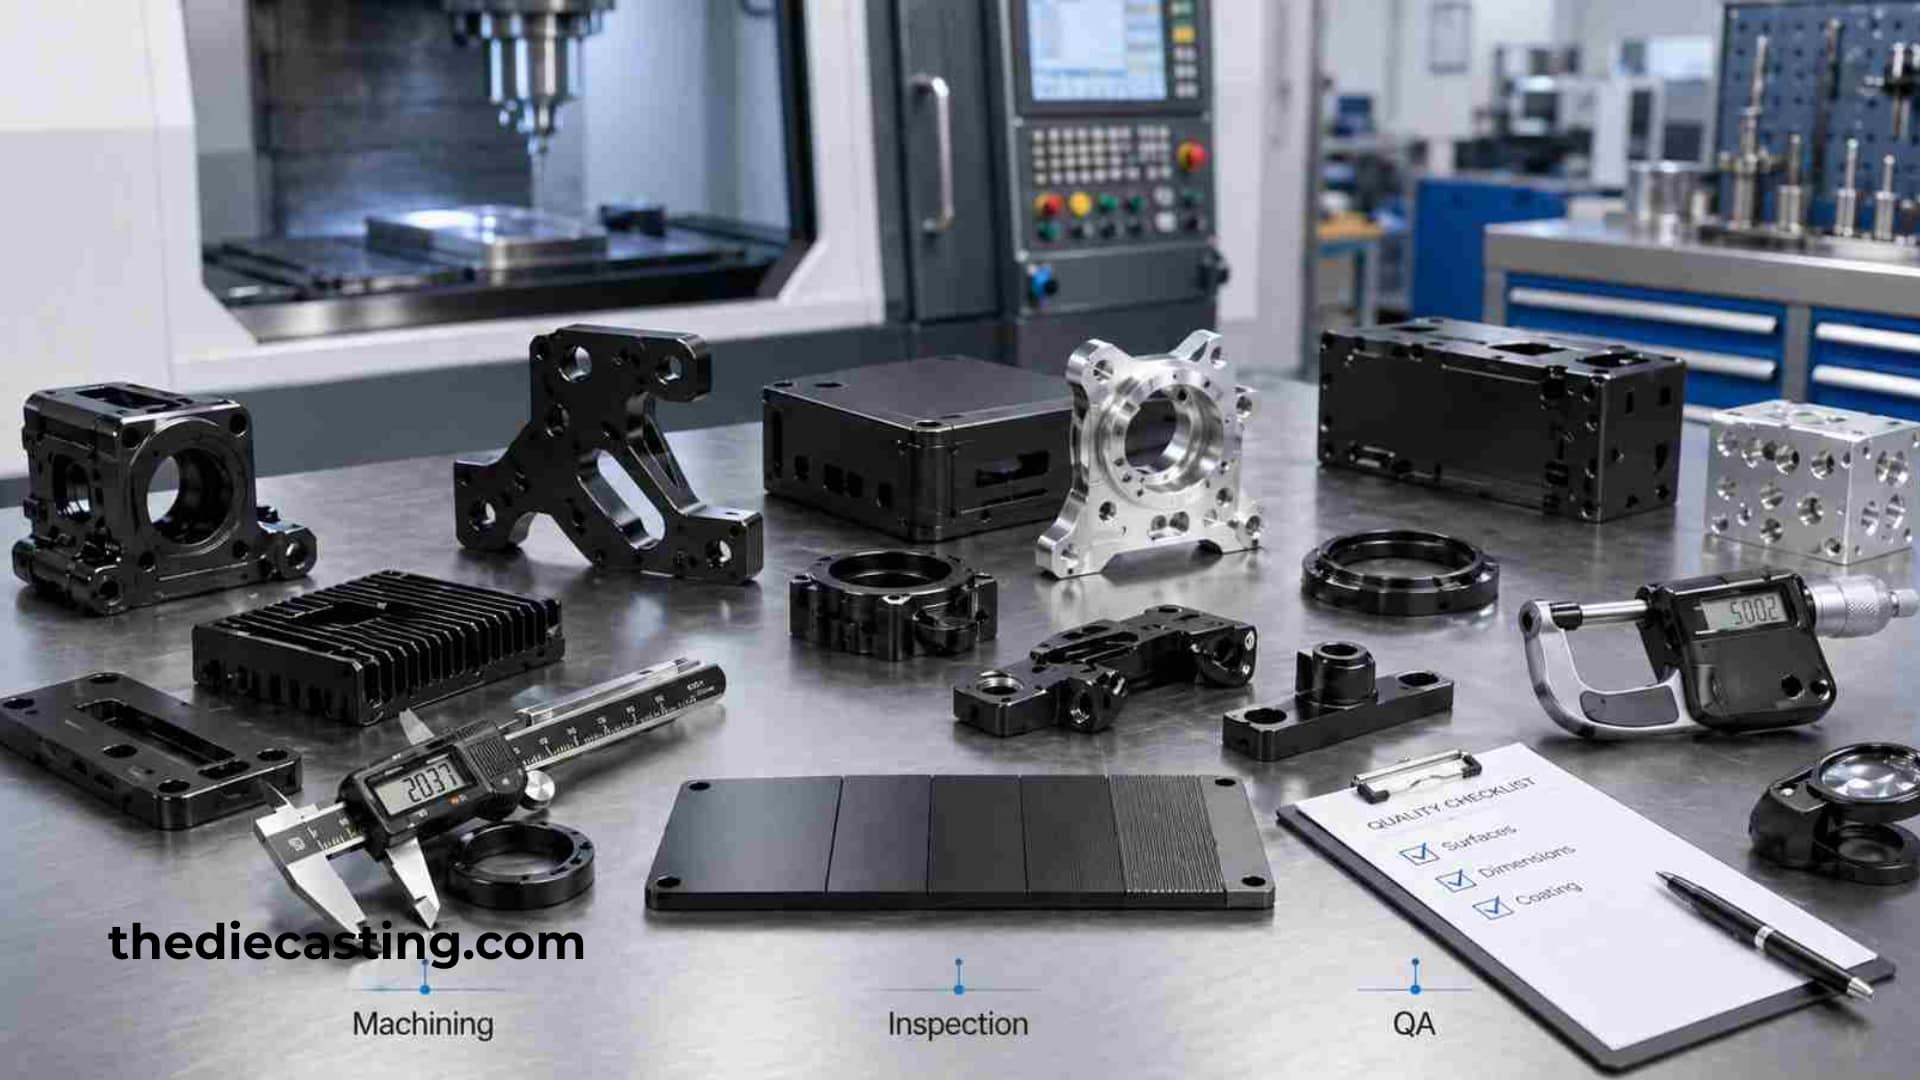
Valget af, hvornår komponenterne skal bearbejdes, er afgørende for hele produktionsforløbet. Anodisering er en elektrokemisk proces, der omdanner aluminiumsoverfladen til en holdbar, korrosionsbestandig anodisk aluminiumoxidbelægning. Denne omdannelse tilføjer tykkelse – typisk mellem 5 og 25 mikron ved standard svovlsyreanodisering og op til 50 mikron ved hardcoat-varianter – hvilket har direkte indflydelse på de endelige dimensioner.
Ved udførelse ASTM B580-standarder Ved anodiske oxidbelægninger skal ingeniører tage højde for den dimensionelle tykkelse. Bearbejdning af rå aluminium før anodisering er standardpraksis ved komplekse geometrier, da det giver mulighed for præcis kontrol over tolerancerne, inden overfladebehandlingen finder sted. Skarpe indvendige hjørner skal dog undgås, da anodiseringsprocessen naturligt opbygges ujævnt på spidse vinkler, hvilket fører til lokal revnedannelse og for tidligt svigt af belægningen.
Omvendt er det af og til nødvendigt at bearbejde hårdanodiseret aluminium efter belægningsprocessen, især når der er tale om kritiske samlingsflader og ekstremt snævre tolerancer. Denne fremgangsmåde kræver ekstreme skæreparametre, da det keramiklignende aluminiumoxidlag hurtigt ødelægger konventionelle hårdmetalsværktøjer. Indsatser af polykrystallinsk diamant (PCD) eller specialiserede højtydende diamantbelagte endefræsere er nødvendige for at forhindre katastrofale skærekantafskalninger og ødelæggelse af emnet.
Hvad er de optimale skæreparametre for anodiseret aluminium?
Præcise resultater afhænger af, at man finder den rette balance mellem høje skærehastigheder og kontrollerede fremføringshastigheder for at minimere varmetilførslen. Da aluminiumoxid fungerer som en varmeisolator, kan den varme, der genereres i skærezonen, ikke let ledes væk til resten af materialet. Hvis varmeenergien ophobes, forårsager det mikrorevner i det sprøde anodiske lag og fremskynder den termiske nedbrydning af skærekanten.
For at opnå optimale resultater ved CNC-bearbejdning af anodiserede aluminiumsdele bør operatørerne prioritere positive spånvinkler, belægninger med høj smøreevne, såsom TiB₂ eller diamantlignende kulstof (DLC), samt aggressive, men stabile spånbelastninger. Det er afgørende at undgå gnidning; hvis fremføringshastigheden falder for meget, vil værktøjet skubbe mod den hærdede overflade i stedet for at skære igennem den, hvilket medfører øjeblikkelig hærdning af emnet og overdreven værktøjsslid.
Højtrykskølesystemer eller specialiserede tågeanlæg er afgørende for at fjerne spåner og opretholde en stabil termisk tærskel. Genbearbejdning af spåner i dybe lommer vil øjeblikkeligt ødelægge den æstetiske overflade og svække den anodiserede overflades beskyttende barriere, hvilket gør komponenten sårbar over for miljøpåvirkninger.
Hvordan undgår man deformation ved fremstilling af små, bearbejdede og anodiserede aluminiumsdele?
Anodisering af små aluminiumsdele medfører særlige udfordringer i forbindelse med fastspænding og håndtering. Da miniatyrkomponenter har lav masse og minimal stivhed, vil for store fastspændingskræfter få delen til at vride sig, mens for små kræfter vil forårsage rystelser under fræsning ved høje omdrejningstal.
Vakuumspænding, bløde kæber, der er tilpasset emnets nøjagtige geometri, og klæbemidler med lav viskositet foretrækkes frem for traditionelle mekaniske skruestikker til sarte emner. Desuden medfører selve anodiseringsprocessen indre spændinger i tynde sektioner. For at udligne disse spændinger kræves der symmetrisk spåntagning og, i højpræcisionsanvendelser inden for luftfart eller medicin, spændingsaflastende varmebehandlinger inden de afsluttende efterbearbejdningstrin.
Når man arbejder med bearbejdning af anodiseret aluminium Ved fremstilling af mikroelementer skal værktøjets afbøjning beregnes matematisk og kompenseres for i CAM-softwaren. Selv en afbøjning på blot en mikron kan medføre, at en boring bliver uregelmæssig eller får en konisk væg, hvilket straks vil føre til, at samlingen svigter.
Hvordan kan man bevare overfladens integritet og korrosionsbestandighed?
Det primære formål med anodisering er at beskytte det underliggende aluminiumsunderlag mod slid og miljøbetinget korrosion. Enhver efterfølgende bearbejdning svækker denne beskyttelse på de nyligt blotlagte rå metaloverflader. For at afbøde dette skal ingeniører påføre kemiske konverteringsbelægninger, såsom kromatkonvertering, på de dele, der er bearbejdet efter anodiseringen, hvis der kræves absolut korrosionsbestandighed.
Kvalitetskontrolprocedurerne skal omfatte hvirvelstrømsprøvning eller optisk ikke-destruktiv undersøgelse for at kontrollere, at det anodiserede lag ikke har løsnet sig eller udviklet mikrorevner nær de bearbejdede kanter. At holde værktøjet skarpt er den mest effektive måde at bevare kanternes integritet på; sløve værktøjer udøver for stor radial kraft, hvilket får den anodiske belægning til at skrælle af aluminiumsunderlaget i stedet for at skære rent igennem det.
Ved at måle overfladeruhed med et profilometer sikres det, at komponentens tribologiske egenskaber bevares. Ved at overholde strenge tidsplaner for værktøjsskift og holde sig til de beregnede fremføringshastigheder og omdrejningstal kan jeres produktionsanlæg fremstille fejlfri komponenter, der opfylder strenge industrielle standarder uden at gå på kompromis med den strukturelle integritet.
Ofte stillede spørgsmål
Spørgsmål: Hvorfor er anodiseret aluminium så meget sværere at bearbejde end ubehandlet aluminium? A: Det anodiserede lag består af aluminiumoxid, et keramiklignende materiale med en langt højere Vickers-hårdhed end det underliggende aluminiumsmateriale. Det er meget slibende og vil hurtigt slide standardskær af hårdmetal ned, hvis der ikke anvendes diamantværktøj eller værktøj med højkvalitetsbelægning.
Spørgsmål: Kan jeg bearbejde hårdanodiseret aluminium med almindelige hårdmetalspånfræsere? A: Det anbefales generelt ikke. Hårdanodiserede lag vil hurtigt slibe standardkarbid ned, hvilket fører til afskårne kanter, afskalning af belægningen og dårlig overfladekvalitet. PCD- eller DLC-diamantbelagte værktøjer er den foretrukne løsning til bearbejdning efter anodisering.
Spørgsmål: Hvor meget ekstra plads skal jeg sørge for til udvidelsen ved anodisering? A: Ved standardanodisering med svovlsyre opnås der typisk en tykkelse på 5–25 μm, mens tykkelsen ved hardcoat-anodisering kan nå op på 50 μm. Du skal justere de bearbejdede dimensioner før anodiseringen for at kompensere for denne lagopbygning.
Spørgsmål: Fjerner bearbejdning efter anodisering korrosionsbeskyttelsen? A: Ja. Ved bearbejdning skæres den anodiserede film igennem, og det rå aluminium blottes. Hvis der stadig er behov for korrosionsbeskyttelse på disse bearbejdede områder, er det nødvendigt at påføre en supplerende konverteringsbelægning.
Spørgsmål: Hvad er den bedste fastspændingsmetode til små, tyndvæggede dele af anodiseret aluminium? A: Vakuumspændepatroner, specialformede bløde kæber og aftagelige klæbemidler med lav viskositet fungerer bedst. Standardskruestikker kan let forårsage vridning eller rystelser på mikrokomponenter med lav stivhed.
Spørgsmål: Hvad forårsager mikrorevner langs de bearbejdede kanter af den anodiserede overflade? A: For høj skærevarm, sløve skæreværktøjer, utilstrækkelig fremføringshastighed (gnidning i stedet for afskæring) og ujævn belastning kan alle medføre mikrorevner. Stabilt kølevæske og skarpe værktøjer er de vigtigste forebyggende foranstaltninger.
Spørgsmål: Er spændingsaflastning nødvendig for anodiserede aluminiumsdele til luftfarts- eller medicinsk brug? A: Det anvendes ofte til tyndvæggede komponenter, der kræver høj præcision. Spændingsaflastning inden den endelige bearbejdning bidrager til at reducere restspændinger, der kan føre til deformation efter anodisering.
Spørgsmål: Hvordan kan jeg kontrollere, om det anodiserede lag stadig sidder fast efter bearbejdningen? A: Hvirvelstrømsprøvning og optisk ikke-destruktiv prøvning er typiske metoder til at kontrollere for afskalning af belægninger og mikrorevner ved bearbejdede kanter. Overfladeruhed kan måles med et profilometer.