Чтобы справиться со сложностями обработки анодированного алюминия, необходимо четко понимать особенности твердости поверхности, тепловую динамику и механику износа режущего инструмента. В данном руководстве подробно рассмотрены практические аспекты выполнения прецизионной резки анодированных деталей, устранения микротрещин, а также оптимизации подач и скоростей резания для задач с жесткими допусками. Анализируя поведение материала и взаимодействие с режущим инструментом, инженеры и операторы станков могут устранить сколы, предотвратить отслоение покрытия и стабильно получать детали высокого качества.
Основные выводы:
- Слои анодированного покрытия обладают твёрдостью по Виккерсу, значительно превышающей твёрдость необработанного алюминия, что требует применения режущих инструментов со специальной геометрией и износостойких покрытий.
- Обработка алюминия после анодирования влияет на коррозионную стойкость и допуски на размеры, что требует тщательного планирования технологических процессов с учетом того, будут ли операции выполняться до или после нанесения покрытия.
- При обработке мелких деталей и тонкостенных элементов необходимо использовать оптимизированное давление зажима и стратегии обработки микрофрезами, чтобы предотвратить термическую деформацию.
Механическую обработку следует проводить до или после анодирования?
Выбор момента обработки деталей определяет весь производственный процесс. Анодирование — это электрохимический процесс, в ходе которого на поверхности алюминия образуется прочное, коррозионно-стойкое анодное покрытие из оксида алюминия. В результате этого процесса толщина покрытия увеличивается — как правило, от 5 до 25 микрон при стандартном сернокислом анодировании и до 50 микрон при анодировании с твёрдым покрытием, — что напрямую влияет на конечные размеры.
При выполнении Стандарты ASTM B580 При нанесении анодных оксидных покрытий инженеры должны учитывать увеличение размеров. Обработка необработанного алюминия перед анодированием является стандартной практикой для сложных геометрических форм, поскольку позволяет точно контролировать допуски до того, как произойдет трансформация поверхности. Однако следует избегать острых внутренних углов, так как в процессе анодирования оксидный слой естественным образом наносится неравномерно на острых углах, что приводит к локальному растрескиванию и преждевременному разрушению покрытия.
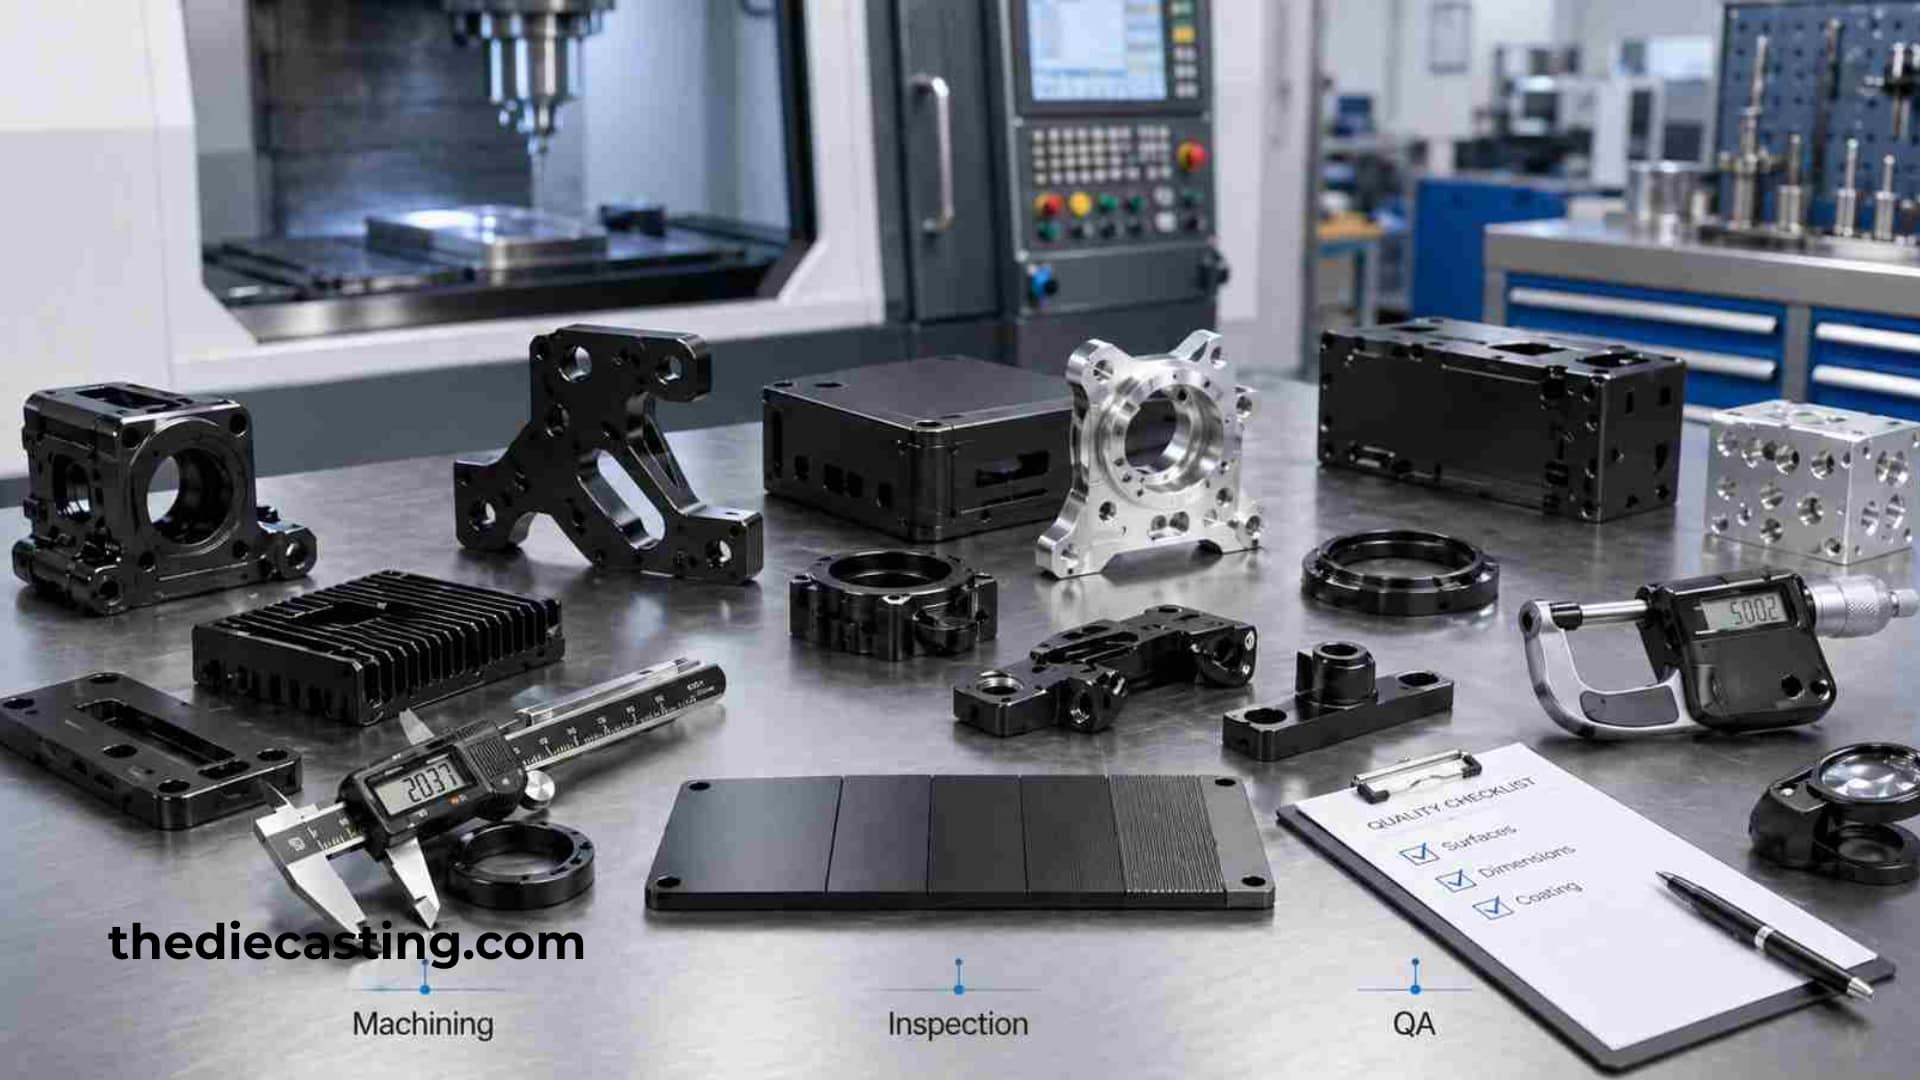
С другой стороны, для критически важных соприкасающихся поверхностей и сверхжестких допусков иногда требуется механическая обработка алюминия с твёрдым анодированным покрытием после нанесения покрытия. Такой подход требует применения экстремальных параметров резания, поскольку керамикоподобный слой оксида алюминия быстро разрушает обычные твердосплавные режущие инструменты. Для предотвращения катастрофического скола режущей кромки и порчи заготовки обязательно необходимо использовать пластины из поликристаллического алмаза (PCD) или специальные высокопроизводительные концевые фрезы с алмазным покрытием.
Каковы оптимальные параметры резки анодированного алюминия?
Для достижения высокой точности обработки необходимо соблюдать баланс между высокими скоростями резания и контролируемыми скоростями подачи, чтобы свести к минимуму тепловыделение. Поскольку оксид алюминия действует как теплоизолятор, тепло, выделяющееся в зоне сдвига, не может легко рассеиваться в объёме материала. Накопление тепловой энергии приводит к образованию микротрещин в хрупком анодном слое и ускоряет термическое изнашивание режущей кромки.
Для достижения оптимальных результатов при обработке алюминиевых деталей с анодированным покрытием на станках с ЧПУ операторам следует отдавать предпочтение положительным углам наклона режущей кромки, покрытиям с высокой смазывающей способностью, таким как TiB₂ или алмазоподобный углерод (DLC), а также агрессивным, но стабильным нагрузкам на стружку. Крайне важно избегать трения; если скорость подачи снизится слишком сильно, инструмент будет давить на закаленную поверхность, а не срезать её, что приведёт к немедленному упрочнению заготовки и чрезмерному износу инструмента.
Системы охлаждения под высоким давлением или специальные установки для распыления тумана необходимы для удаления стружки и поддержания стабильного температурного порога. Повторное попадание стружки в глубокие углубления мгновенно испортит внешний вид изделия и нарушит защитный барьер анодированной поверхности, что сделает деталь уязвимой для воздействия внешних факторов.
Как предотвратить деформацию при изготовлении мелких деталей из анодированного алюминия?
Анодирование мелких алюминиевых деталей сопряжено с особыми сложностями при зажиме и манипулировании. Поскольку миниатюрные детали имеют небольшую массу и минимальную жесткость, слишком большие силы зажима приведут к деформации детали, а слишком малые — к вибрации во время фрезерования на высоких оборотах.
Для обработки хрупких деталей предпочтительнее использовать вакуумные зажимные устройства, мягкие зажимные губки, точно повторяющие геометрию детали, и клеи с низкой вязкостью, чем традиционные механические тиски. Кроме того, сам процесс анодирования приводит к появлению внутренних напряжений в тонких участках. Для уравновешивания этих напряжений требуется симметричное снятие материала, а в высокоточных аэрокосмических или медицинских применениях — термообработка для снятия напряжений перед окончательной отделкой.
При работе с обработка анодированного алюминия При обработке микродеталей прогиб инструмента необходимо математически рассчитать и компенсировать в программном обеспечении CAM. Даже прогиб в один микрон может привести к некруглости отверстия или образованию конической стенки, что сразу же приведет к отказу сборки.
Как можно обеспечить сохранность поверхности и коррозионную стойкость?
Основная цель анодирования заключается в защите алюминиевой основы от износа и коррозии под воздействием окружающей среды. Любая последующая механическая обработка нарушает целостность этого защитного барьера на только что обнажившихся поверхностях необработанного металла. Чтобы смягчить это воздействие, инженеры должны наносить химические конверсионные покрытия, такие как хроматирование, на детали, подвергшиеся механической обработке после анодирования, если требуется абсолютная коррозионная стойкость.
Протоколы контроля качества должны предусматривать вихретоковый контроль или оптическую неразрушающую диагностику для проверки отсутствия отслоения или микротрещин в анодированном слое вблизи обработанных кромок. Поддержание остроты инструмента — это самый эффективный способ сохранить целостность кромок; тупые инструменты оказывают чрезмерное радиальное усилие, отслаивая анодированное покрытие от алюминиевой подложки, вместо того чтобы аккуратно прорезать его.
Оценка шероховатости поверхности с помощью профилометра позволяет гарантировать сохранность трибологических свойств детали. Соблюдая строгий график смены инструмента и точно следуя расчётным значениям подачи и скорости, ваше предприятие сможет производить безупречные детали, соответствующие строгим промышленным стандартам, без ущерба для прочности конструкции.
Вопросы и ответы
Вопрос: Почему анодированный алюминий гораздо сложнее обрабатывать, чем необработанный алюминий? A: Анодированный слой представляет собой оксид алюминия — материал, схожий с керамикой, который обладает гораздо более высокой твердостью по Виккерсу, чем исходный алюминиевый материал. Он обладает высокой абразивностью и быстро изнашивает стандартные твердосплавные режущие инструменты, если не использовать алмазные инструменты или инструменты с высококачественным покрытием.
Вопрос: Можно ли обрабатывать алюминий с твёрдым анодированным покрытием с помощью обычных твердосплавных концевых фрез? A: Как правило, это не рекомендуется. Слои с твёрдым анодированным покрытием быстро истирают стандартный карбид, что приводит к сколам на кромках, отслоению покрытия и ухудшению качества поверхности. Для обработки после анодирования предпочтительным решением являются инструменты с алмазным покрытием PCD или DLC.
Вопрос: Какой припуск на усадку при анодировании следует оставить? A: При стандартном анодировании в серной кислоте толщина покрытия обычно составляет 5–25 мкм, тогда как при анодировании с твердым покрытием она может достигать 50 мкм. Чтобы учесть это увеличение толщины слоя, необходимо скорректировать размеры детали, обработанные перед анодированием.
Вопрос: Удаляется ли антикоррозионное покрытие при механической обработке после анодирования? A: Да. В процессе механической обработки анодная пленка удаляется, и обнажается чистый алюминий. Если на этих обработанных участках по-прежнему требуется коррозионная стойкость, необходимо нанести дополнительное конверсионное покрытие.
Вопрос: Какой способ зажима лучше всего подходит для крошечных тонкостенных деталей из анодированного алюминия? A: Лучше всего подходят вакуумные зажимные устройства, мягкие зажимные губки индивидуальной формы и съемные клеи с низкой вязкостью. Стандартные тиски легко приводят к деформации или вибрации микрокомпонентов с низкой жесткостью.
Вопрос: Что вызывает появление микротрещин вдоль обработанных кромок анодированного покрытия? A: Чрезмерное тепловыделение при резании, затупленные режущие инструменты, недостаточная скорость подачи (трение вместо сдвига) и неравномерное распределение напряжений — все это может привести к образованию микротрещин. Ключевыми мерами профилактики являются стабильная подача охлаждающей жидкости и использование острого инструмента.
Вопрос: Необходимо ли снимать напряжение в анодированных алюминиевых деталях, используемых в аэрокосмической или медицинской отраслях? A: Обычно это указывается для высокоточных тонкостенных деталей. Снятие напряжений перед окончательной механической обработкой помогает уменьшить остаточные напряжения, которые могут привести к деформации после анодирования.
Вопрос: Как проверить, сохранилась ли прочность сцепления анодированного слоя после механической обработки? A: Контроль вихревыми токами и оптический неразрушающий контроль — это типичные методы проверки на отслоение покрытия и наличие микротрещин на обработанных кромках. Шероховатость поверхности можно определить с помощью профилометра.