Poruszanie się po zawiłościach obróbki anodowanego aluminium wymaga dogłębnego zrozumienia twardości powierzchni, dynamiki termicznej oraz mechaniki zużycia narzędzi. Niniejszy przewodnik szczegółowo omawia praktyczne aspekty wykonywania precyzyjnych cięć na elementach anodowanych, radzenia sobie z mikropęknięciami oraz optymalizacji posuwów i prędkości obrotowych w zastosowaniach wymagających wąskich tolerancji. Analizując zachowanie materiału i interakcje z narzędziami skrawającymi, inżynierowie i operatorzy maszyn mogą wyeliminować odpryski, zapobiegać rozwarstwianiu się powłoki oraz konsekwentnie dostarczać części o wysokiej jakości.
Kluczowe wnioski:
- Warstwy anodowane charakteryzują się twardością w skali Vickersa znacznie wyższą niż surowe aluminium, co wymaga zastosowania specjalistycznych geometrii narzędzi skrawających oraz powłok odpornych na ścieranie.
- Obróbka aluminium po anodowaniu wpływa na odporność na korozję i tolerancje wymiarowe, co wymaga strategicznego planowania procesów produkcyjnych z uwzględnieniem wyboru między obróbką przed a po anodowaniu.
- Małe elementy i elementy o cienkich ściankach wymagają zoptymalizowanego nacisku mocującego oraz strategii obróbki mikrofrezami, aby zapobiec odkształceniom termicznym.
Czy obróbkę skrawaniem należy przeprowadzić przed czy po procesie anodowania?
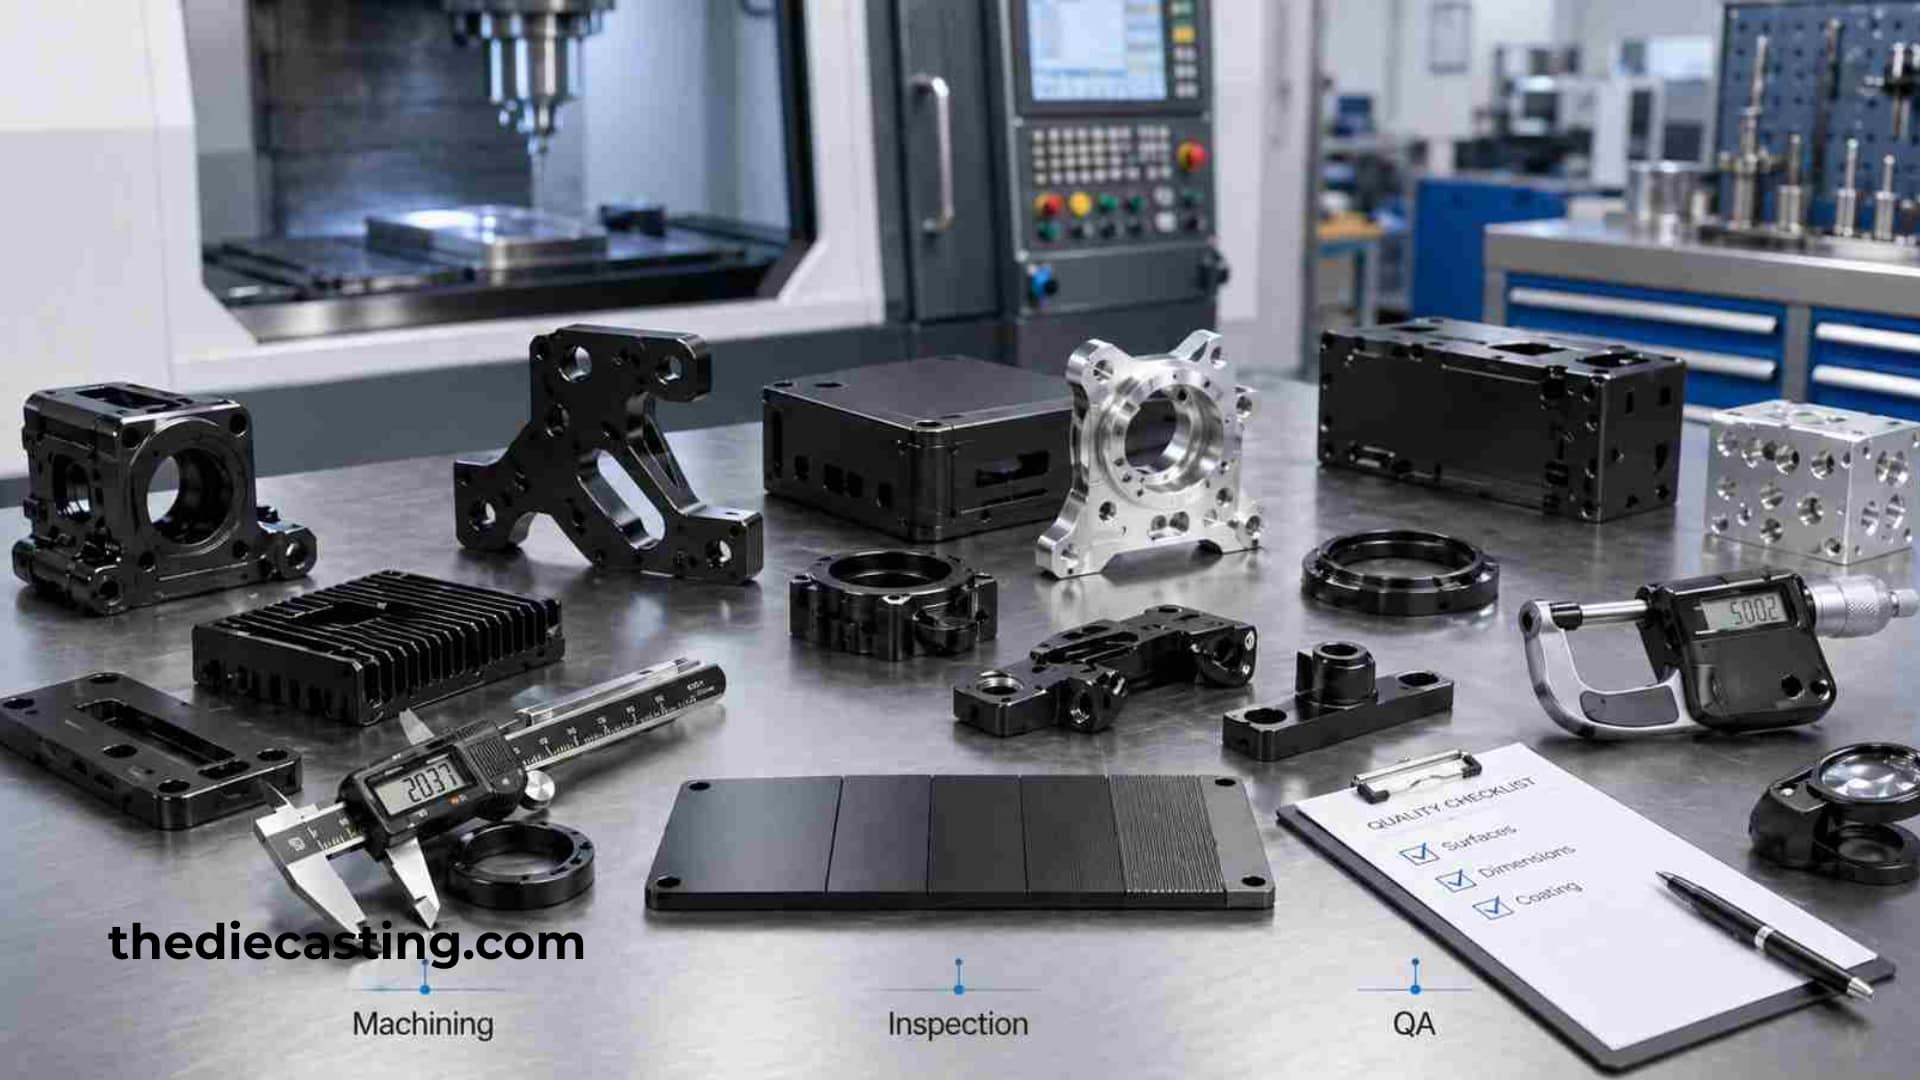
Wybór momentu obróbki skrawaniem elementów determinuje cały przebieg procesu produkcyjnego. Anodowanie to proces elektrochemiczny, w wyniku którego na powierzchni aluminium powstaje trwała, odporna na korozję powłoka z tlenku glinu. Powstająca w ten sposób powłoka zwiększa grubość powierzchni — zazwyczaj od 5 do 25 mikronów w przypadku standardowego anodowania siarkowego oraz do 50 mikronów w przypadku wariantów z powłoką twardą — co ma bezpośredni wpływ na ostateczne wymiary.
Podczas wykonywania Normy ASTM B580 W przypadku powłok tlenku anodowego inżynierowie muszą uwzględnić przyrost wymiarów. Obróbka surowego aluminium przed anodowaniem jest standardową praktyką w przypadku skomplikowanych geometrii, ponieważ pozwala na precyzyjną kontrolę tolerancji przed zmianą właściwości powierzchni. Należy jednak unikać ostrych narożników wewnętrznych, ponieważ proces anodowania w naturalny sposób przebiega nierównomiernie na kątach ostrych, co prowadzi do miejscowego pękania i przedwczesnego uszkodzenia powłoki.
Z drugiej strony, w przypadku krytycznych powierzchni styku i bardzo wąskich tolerancji czasami konieczna jest obróbka twardego, anodowanego aluminium po zakończeniu procesu powlekania. Takie podejście wymaga zastosowania ekstremalnych parametrów skrawania, ponieważ warstwa tlenku glinu o właściwościach ceramicznych bardzo szybko niszczy konwencjonalne narzędzia z węglika spiekanego. Aby zapobiec katastrofalnemu wykruszaniu się krawędzi tnących i zniszczeniu obrabianego elementu, konieczne jest stosowanie płytek z diamentu polikrystalicznego (PCD) lub specjalistycznych, wysokowydajnych frezów trzpieniowych pokrytych powłoką diamentową.
Jakie są optymalne parametry skrawania dla anodowanego aluminium?
Precyzyjne wyniki zależą od zrównoważenia wysokich prędkości skrawania z kontrolowanymi prędkościami posuwu w celu zminimalizowania dopływu ciepła. Ponieważ tlenek glinu działa jak izolator termiczny, ciepło wytwarzane w strefie ścinania nie może łatwo rozpraszać się w objętości materiału. Jeśli energia cieplna się kumuluje, powoduje to powstawanie mikropęknięć w kruchej warstwie anodowej i przyspiesza degradację termiczną krawędzi skrawającej.
Aby uzyskać optymalne wyniki podczas obróbki CNC anodowanych elementów aluminiowych, operatorzy powinni stawiać na dodatnie kąty natarcia, powłoki o wysokiej smarowności, takie jak TiB₂ lub węgiel diamentopodobny (DLC), oraz agresywne, ale stabilne obciążenia wiórowe. Kluczowe znaczenie ma unikanie tarcia; jeśli prędkość posuwu spadnie zbyt nisko, narzędzie będzie naciskać na utwardzoną powierzchnię zamiast ją ścinąć, powodując natychmiastowe utwardzenie materiału i nadmierne zużycie narzędzia.
Systemy chłodzenia wysokociśnieniowego lub specjalistyczne instalacje mgłowe są niezbędne do usuwania wiórów i utrzymania stabilnego progu termicznego. Ponowne cięcie wiórów w głębokich zagłębieniach natychmiast zniszczy estetyczne wykończenie i naruszy barierę ochronną powierzchni anodowanej, narażając element na degradację pod wpływem czynników środowiskowych.
Jak zapobiegać odkształceniom podczas produkcji małych, obrabianych i anodowanych elementów aluminiowych?
Anodowanie małych elementów aluminiowych wiąże się z wyjątkowymi wyzwaniami w zakresie mocowania i obsługi. Ponieważ miniaturowe elementy charakteryzują się małą masą i minimalną sztywnością, zbyt duże siły mocujące spowodują wypaczenie elementu, natomiast zbyt małe siły doprowadzą do drgań podczas frezowania z dużą prędkością obrotową.
W przypadku delikatnych elementów preferowane są uchwyty próżniowe, miękkie szczęki dopasowane do dokładnej geometrii detalu oraz kleje o niskiej lepkości zamiast tradycyjnych imadeł mechanicznych. Ponadto sam proces anodowania powoduje powstawanie naprężeń wewnętrznych w cienkich przekrojach. Zrównoważenie tych naprężeń wymaga symetrycznego usuwania materiału, a w przypadku precyzyjnych zastosowań lotniczych lub medycznych – obróbki cieplnej odprężającej przed końcowymi operacjami wykańczającymi.
Podczas pracy z obróbka anodowanego aluminium W przypadku mikroelementów ugięcie narzędzia należy obliczyć matematycznie i skompensować w oprogramowaniu CAM. Nawet mikron ugięcia może spowodować owalność otworu lub powstanie stożkowej ścianki, co prowadzi do natychmiastowej awarii zespołu.
Jak można zachować integralność powierzchni i odporność na korozję?
Głównym celem anodowania jest ochrona podłoża aluminiowego przed zużyciem i korozją środowiskową. Każda dodatkowa operacja obróbki mechanicznej osłabia tę barierę na świeżo odsłoniętych powierzchniach surowego metalu. Aby temu zapobiec, inżynierowie muszą nakładać powłoki konwersyjne, takie jak powłoka chromianowa, na elementy poddane obróbce mechanicznej po anodowaniu, jeśli wymagana jest absolutna odporność na korozję.
Protokoły kontroli jakości muszą uwzględniać badania prądami wirowymi lub optyczną ocenę nieniszczącą w celu sprawdzenia, czy warstwa anodowa nie uległa odwarstwieniu ani nie pojawiły się w niej mikropęknięcia w pobliżu obrabianych krawędzi. Utrzymywanie ostrych narzędzi jest najskuteczniejszym sposobem na zachowanie integralności krawędzi; tępe narzędzia wywierają nadmierną siłę promieniową, co powoduje odrywanie powłoki anodowej od podłoża aluminiowego zamiast jej czystego przecięcia.
Ocena chropowatości powierzchni za pomocą profilometru gwarantuje zachowanie właściwości tribologicznych elementu. Dzięki przestrzeganiu rygorystycznych harmonogramów wymiany narzędzi oraz stosowaniu się do obliczonych wartości posuwu i prędkości obrotowej Państwa zakład może wytwarzać elementy bez wad, spełniające rygorystyczne normy przemysłowe, bez uszczerbku dla integralności strukturalnej.
Najczęściej zadawane pytania
Pytanie: Dlaczego anodowane aluminium jest o wiele trudniejsze w obróbce niż aluminium nieanodowane? O: Warstwa anodowana to tlenek glinu – materiał o właściwościach zbliżonych do ceramiki, charakteryzujący się znacznie wyższą twardością w skali Vickersa niż podstawowy materiał aluminiowy. Jest on bardzo ścierny i szybko zużywa standardowe frezy z węglika spiekanego, jeśli nie stosuje się narzędzi diamentowych lub narzędzi z powłoką najwyższej jakości.
Pytanie: Czy mogę obrabiać twardo anodowane aluminium za pomocą zwykłych frezów z węglików spiekanych? O: Zasadniczo nie jest to zalecane. Twarde warstwy anodowane powodują szybkie ścieranie standardowego węglików, co prowadzi do wyszczerbienia krawędzi, rozwarstwienia powłoki i niskiej jakości powierzchni. Narzędzia z powłoką diamentową PCD lub DLC są preferowanym rozwiązaniem do obróbki skrawaniem po anodowaniu.
Pytanie: Jak duży naddatek wymiarowy należy pozostawić na rozszerzenie się materiału w wyniku anodowania? O: Standardowe anodowanie siarkowe zazwyczaj zapewnia grubość powłoki wynoszącą 5–25 μm, natomiast w przypadku anodowania typu „hardcoat” grubość ta może sięgać nawet 50 μm. Należy odpowiednio skorygować wymiary elementu po obróbce skrawaniem przed anodowaniem, aby uwzględnić grubość tej powłoki.
Pytanie: Czy obróbka skrawaniem po anodowaniu usuwa ochronę antykorozyjną? O: Tak. Obróbka skrawaniem przebija warstwę anodową i odsłania surowe aluminium. Jeśli na tych obrabianych obszarach nadal wymagana jest odporność na korozję, konieczne jest nałożenie dodatkowej powłoki konwersyjnej.
Pytanie: Jaka jest najlepsza metoda mocowania bardzo małych, cienkościennych elementów z anodowanego aluminium? Odp.: Najlepiej sprawdzają się uchwyty próżniowe, specjalnie wyprofilowane miękkie szczęki oraz usuwalne kleje o niskiej lepkości. Standardowe imadła często powodują wypaczenia lub drgania w przypadku mikrokomponentów o niskiej sztywności.
Pytanie: Co powoduje powstawanie mikropęknięć wzdłuż obrabianych krawędzi powłoki anodowanej? O: Nadmierne ciepło powstające podczas cięcia, stępione narzędzia skrawające, niewystarczająca prędkość posuwu (tarcie zamiast ścinania) oraz nierównomierne obciążenia mogą powodować powstawanie mikropęknięć. Kluczowymi środkami zapobiegawczymi są stabilny płyn chłodzący i ostre narzędzia.
Pytanie: Czy w przypadku anodowanych elementów aluminiowych stosowanych w przemyśle lotniczym i kosmicznym lub medycynie konieczne jest usuwanie naprężeń? O: Jest to powszechnie stosowane w przypadku precyzyjnych elementów o cienkich ściankach. Odprężanie przed ostateczną obróbką skrawaniem pomaga zmniejszyć naprężenia szczątkowe, które mogą prowadzić do odkształceń po anodowaniu.
Pytanie: Jak sprawdzić, czy warstwa anodowana nadal przylega po obróbce skrawaniem? O: Badania prądami wirowymi oraz optyczne badania nieniszczące to typowe metody sprawdzania, czy na obrabianych krawędziach nie występuje odklejenie powłoki lub mikropęknięcia. Chropowatość powierzchni można sprawdzić za pomocą profilometru.