Affrontare le complessità della lavorazione dell’alluminio anodizzato richiede una comprensione approfondita della durezza superficiale, della dinamica termica e dei meccanismi di usura degli utensili. Questa guida illustra in dettaglio gli aspetti operativi relativi all’esecuzione di tagli precisi su componenti anodizzati, alla gestione delle microfessurazioni e all’ottimizzazione delle velocità di avanzamento e di rotazione per applicazioni con tolleranze strette. Analizzando il comportamento del materiale e le interazioni con gli utensili da taglio, ingegneri e operatori possono eliminare le scheggiature, prevenire la delaminazione del rivestimento e garantire costantemente la produzione di componenti ad alte prestazioni.
Punti di forza:
- Gli strati anodizzati presentano una durezza Vickers notevolmente superiore rispetto all’alluminio grezzo, il che richiede geometrie specifiche degli utensili da taglio e rivestimenti resistenti all’abrasione.
- La lavorazione dell'alluminio dopo l'anodizzazione modifica la resistenza alla corrosione e le tolleranze dimensionali, rendendo necessaria una pianificazione strategica dei flussi di lavoro di produzione prima e dopo l'anodizzazione.
- I componenti di piccole dimensioni e le strutture a pareti sottili richiedono pressioni di serraggio ottimizzate e strategie di fresatura con microfresine per evitare la deformazione termica.
È meglio eseguire la lavorazione prima o dopo il processo di anodizzazione?
La scelta del momento in cui lavorare i componenti determina l’intero flusso di lavoro produttivo. L'anodizzazione è un processo elettrochimico che trasforma la superficie dell'alluminio in un rivestimento di ossido di alluminio anodico durevole e resistente alla corrosione. Questa trasformazione aggiunge spessore — in genere compreso tra 5 e 25 micron per l'anodizzazione solforica standard e fino a 50 micron per le varianti con rivestimento duro — il che influisce direttamente sulle dimensioni finali.
Durante l'esecuzione Norme ASTM B580 Per i rivestimenti in ossido anodico, gli ingegneri devono tenere conto dell’aumento dimensionale. La lavorazione dell’alluminio grezzo prima dell’anodizzazione è una pratica standard per le geometrie complesse, poiché consente un controllo preciso delle tolleranze prima che avvenga la trasformazione superficiale. Tuttavia, è necessario evitare angoli interni acuti, poiché il processo di anodizzazione tende naturalmente ad accumularsi in modo non uniforme sugli angoli acuti, causando fessurazioni localizzate e il cedimento prematuro del rivestimento.
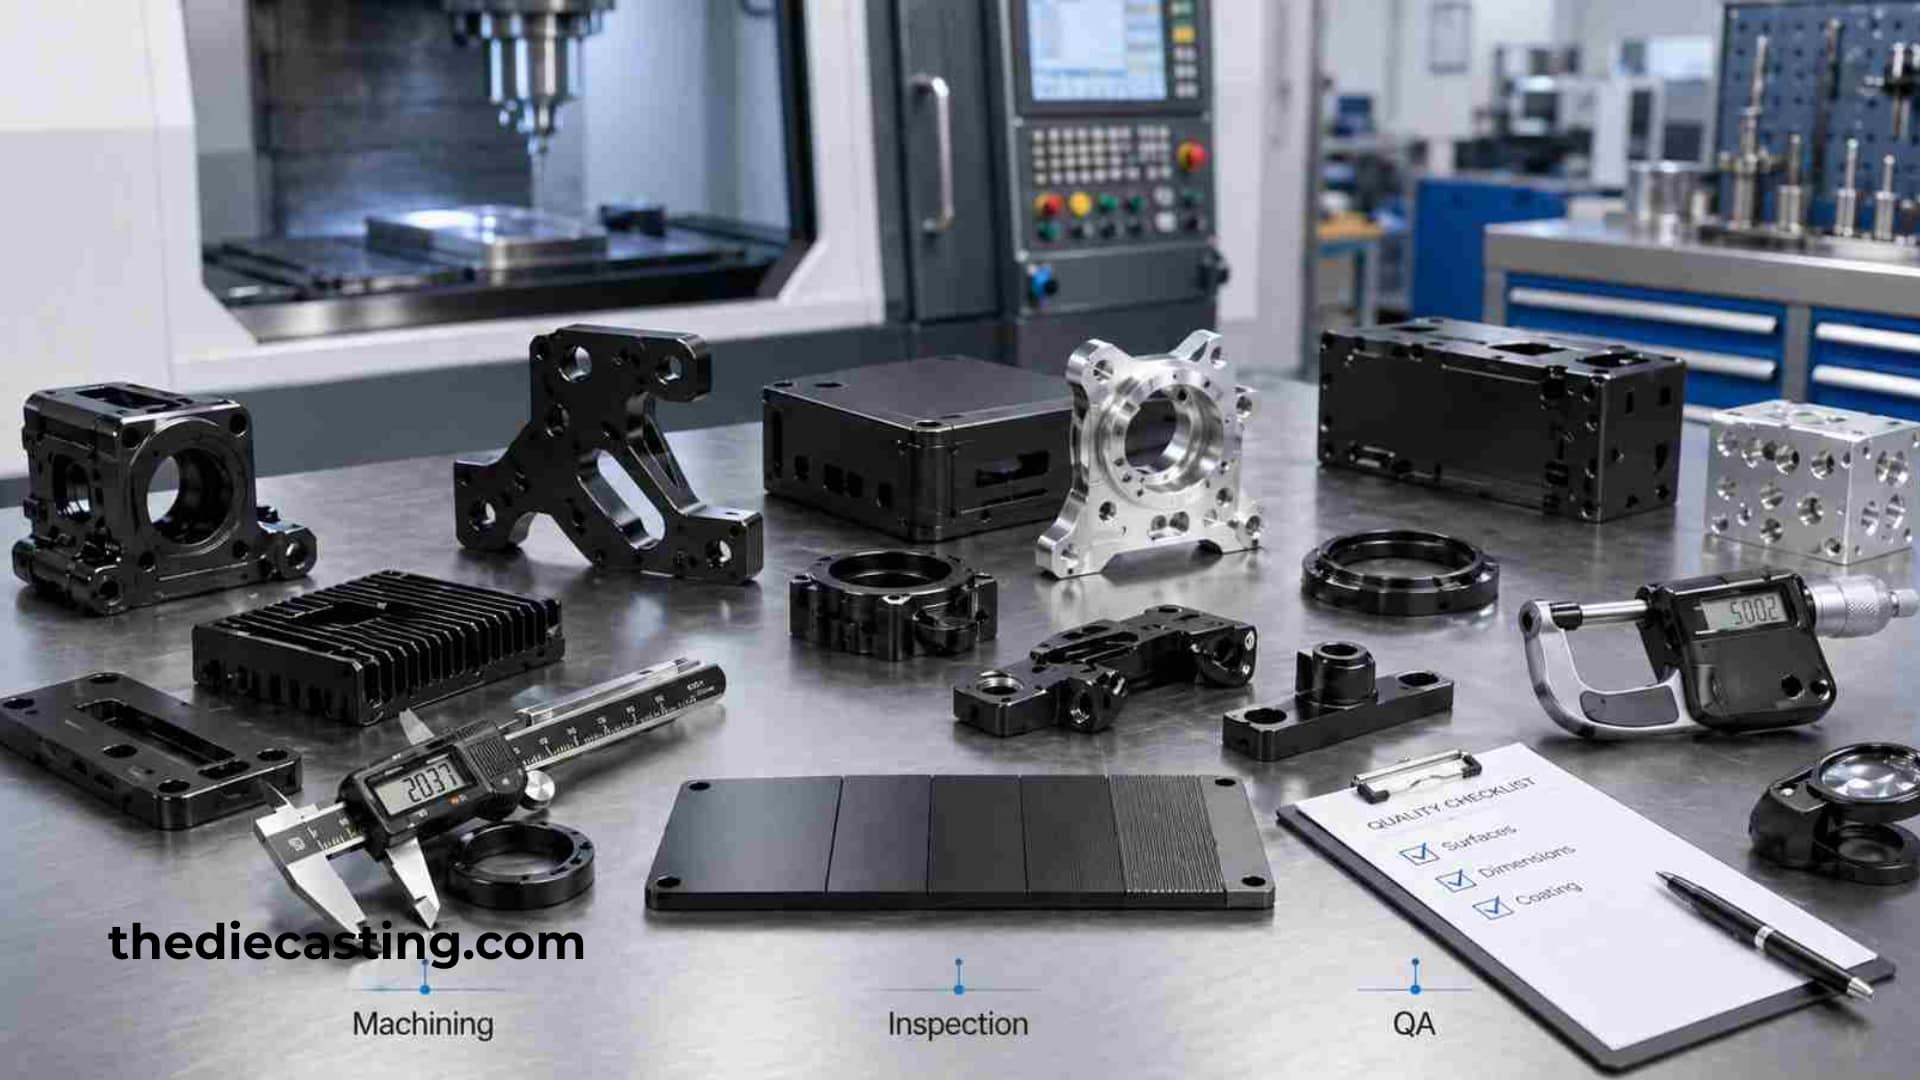
Al contrario, la lavorazione dell’alluminio anodizzato duro dopo il processo di rivestimento è talvolta necessaria per superfici di accoppiamento critiche e tolleranze estremamente strette. Questo approccio richiede parametri di taglio estremi, poiché lo strato di ossido di alluminio, simile alla ceramica, distrugge rapidamente gli utensili convenzionali in carburo. È indispensabile utilizzare inserti in diamante policristallino (PCD) o frese specializzate ad alte prestazioni con rivestimento in diamante per evitare scheggiature catastrofiche dei taglienti e il danneggiamento del pezzo.
Quali sono i parametri di taglio ottimali per l'alluminio anodizzato?
Per ottenere risultati di precisione è necessario trovare il giusto equilibrio tra elevate velocità di taglio e velocità di avanzamento controllate, al fine di ridurre al minimo l’apporto termico. Poiché l’ossido di alluminio funge da isolante termico, il calore generato nella zona di taglio non riesce a dissiparsi facilmente nel materiale circostante. L’accumulo di energia termica provoca microfratture nello strato anodico, che è fragile, e accelera il degrado termico del tagliente.
Per ottenere risultati ottimali nella lavorazione CNC di pezzi in alluminio anodizzato, gli operatori dovrebbero privilegiare angoli di spoglia positivi, rivestimenti ad alta lubrificazione come il TiB₂ o il carbonio simile al diamante (DLC) e carichi di truciolo aggressivi ma stabili. È fondamentale evitare lo sfregamento; se la velocità di avanzamento scende troppo, l’utensile spingerà contro la superficie temprata anziché tagliarla, causando un immediato incrudimento e un’eccessiva usura dell’utensile.
I sistemi di raffreddamento ad alta pressione o gli impianti specializzati per la nebulizzazione sono fondamentali per l'evacuazione dei trucioli e il mantenimento di una soglia termica stabile. Il ritaglio dei trucioli nelle cavità profonde rovinerà immediatamente la finitura estetica e comprometterà la barriera protettiva della superficie anodizzata, rendendo il componente vulnerabile al degrado ambientale.
Come si evita la distorsione nella produzione di piccoli componenti in alluminio anodizzato lavorati a macchina?
L'anodizzazione di piccoli componenti in alluminio comporta particolari difficoltà in termini di serraggio e movimentazione. Poiché i componenti miniaturizzati hanno una massa ridotta e una rigidità minima, forze di serraggio eccessive causano la deformazione del pezzo, mentre forze troppo basse provocano vibrazioni durante le operazioni di fresatura ad alto numero di giri.
Per i pezzi delicati, il serraggio a vuoto, le ganasce morbide modellate in base alla geometria esatta del pezzo e gli adesivi a bassa viscosità sono preferibili alle tradizionali morse meccaniche. Inoltre, il processo di anodizzazione stesso introduce tensioni interne nelle sezioni sottili. Per bilanciare queste sollecitazioni è necessaria una asportazione simmetrica di materiale e, nelle applicazioni aerospaziali o mediche ad alta precisione, trattamenti termici di distensione prima delle passate finali di finitura.
Quando si lavora con lavorazione dell'alluminio anodizzato Per le micro-lavorazioni, la deflessione dell’utensile deve essere calcolata matematicamente e compensata all’interno del software CAM. Anche un solo micron di deflessione può causare l’ovalizzazione di un foro o la formazione di una parete conica, con conseguente immediato fallimento dell’assemblaggio.
Come è possibile preservare l'integrità della superficie e la resistenza alla corrosione?
L'obiettivo principale dell'anodizzazione è proteggere il substrato di alluminio sottostante dall'usura e dalla corrosione ambientale. Qualsiasi operazione di lavorazione secondaria compromette questa barriera sulle superfici metalliche grezze appena esposte. Per ovviare a questo problema, gli ingegneri devono applicare rivestimenti di conversione chimica, come la conversione al cromato, alle parti lavorate dopo l'anodizzazione, qualora sia richiesta una resistenza assoluta alla corrosione.
I protocolli di controllo qualità devono prevedere prove a correnti parassite o valutazioni ottiche non distruttive per verificare che lo strato anodico non si sia distaccato né presenti microfessurazioni in prossimità dei bordi lavorati. Mantenere gli utensili affilati è il modo più efficace in assoluto per preservare l’integrità dei bordi; gli utensili smussati esercitano una forza radiale eccessiva, staccando il rivestimento anodico dal substrato di alluminio anziché tagliarlo in modo netto.
La valutazione della rugosità superficiale mediante un profilometro garantisce che le proprietà tribologiche del componente rimangano inalterate. Rispettando rigorosamente i programmi di sostituzione degli utensili e attenendosi alle velocità di avanzamento e ai regimi calcolati, il vostro stabilimento potrà produrre componenti impeccabili, conformi a rigorosi standard industriali, senza compromettere l’integrità strutturale.
Domande frequenti
D: Perché l'alluminio anodizzato è molto più difficile da lavorare rispetto all'alluminio non trattato? R: Lo strato anodizzato è costituito da ossido di alluminio, un materiale simile alla ceramica con una durezza Vickers di gran lunga superiore a quella del materiale di base in alluminio. È altamente abrasivo e consuma rapidamente le frese standard in carburo se non si utilizzano utensili diamantati o utensili con rivestimento di alta qualità.
D: Posso lavorare l'alluminio anodizzato duro con normali frese in carburo? R: In genere non è consigliabile. Gli strati anodizzati duri consumano rapidamente il carburo standard, causando scheggiature dei bordi, delaminazione del rivestimento e scarsa qualità della superficie. Gli utensili con rivestimento in diamante (PCD o DLC) rappresentano la soluzione preferibile per la lavorazione post-anodizzazione.
D: Quanto margine dimensionale devo lasciare per compensare l'aumento delle dimensioni dovuto all'anodizzazione? R: L'anodizzazione standard con acido solforico aggiunge in genere uno spessore compreso tra 5 e 25 μm, mentre l'anodizzazione hardcoat può raggiungere i 50 μm. È necessario modificare le dimensioni delle parti lavorate prima dell'anodizzazione per compensare l'accumulo di questo strato.
D: La lavorazione meccanica successiva all'anodizzazione elimina la protezione anticorrosiva? R: Sì. La lavorazione meccanica intacca il film anodico ed espone l’alluminio nudo. Se in quelle aree lavorate è comunque necessaria una resistenza alla corrosione, è richiesto un rivestimento di conversione supplementare.
D: Qual è il metodo di serraggio più indicato per componenti in alluminio anodizzato di piccole dimensioni e con pareti sottili? R: I mandrini a vuoto, le ganasce morbide sagomate su misura e gli adesivi rimovibili a bassa viscosità sono la soluzione più efficace. Le morse standard causano facilmente deformazioni o vibrazioni sui microcomponenti a bassa rigidità.
D: Quali sono le cause delle microfessurazioni lungo i bordi lavorati del rivestimento anodizzato? R: Un calore di taglio eccessivo, utensili da taglio smussati, una velocità di avanzamento insufficiente (sfregamento anziché taglio) e sollecitazioni irregolari possono tutti causare la formazione di microfessure. Un refrigerante stabile e utensili affilati sono misure preventive fondamentali.
D: È necessario lo stress relief per i componenti in alluminio anodizzato destinati al settore aerospaziale o medico? A: Viene comunemente specificato per componenti ad alta precisione con pareti sottili. Il trattamento di distensione prima della lavorazione finale contribuisce a ridurre le tensioni residue che potrebbero causare deformazioni dopo l'anodizzazione.
D: Come faccio a verificare se lo strato anodizzato è ancora ben aderente dopo la lavorazione? A: Il controllo mediante correnti parassite e l'ispezione ottica non distruttiva sono metodi tipici per verificare la presenza di distacco del rivestimento e microfessurazioni sui bordi lavorati. La rugosità superficiale può essere verificata con un profilometro.