Abordarea complexității prelucrării aluminiului anodizat necesită o înțelegere clară a durității suprafeței, a dinamicii termice și a mecanismelor de uzură a sculelor. Acest ghid prezintă în detaliu aspectele practice ale realizării tăieturilor precise pe componente anodizate, gestionarea microfisurilor și optimizarea avansurilor și vitezelor de tăiere pentru aplicații cu toleranțe stricte. Prin analizarea comportamentului materialului și a interacțiunilor cu sculele de tăiere, inginerii și operatorii pot elimina așchierea, pot preveni delaminarea stratului de acoperire și pot produce în mod constant piese de înaltă performanță.
Principalele concluzii:
- Straturile anodizate prezintă o duritate Vickers semnificativ mai mare decât aluminiul brut, ceea ce necesită geometrii specializate ale sculelor de tăiere și acoperiri rezistente la abraziune.
- Prelucrarea aluminiului după anodizare modifică rezistența la coroziune și toleranțele dimensionale, ceea ce necesită o planificare strategică în ceea ce privește fluxurile de lucru de fabricație înainte și după anodizare.
- Componentele de dimensiuni reduse și elementele cu pereți subțiri necesită presiuni de prindere optimizate și strategii de prelucrare cu freze micro, pentru a preveni deformarea termică.
Prelucrarea mecanică trebuie efectuată înainte sau după procesul de anodizare?
Alegerea momentului în care se prelucrează componentele determină întregul flux de lucru de fabricație. Anodizarea este un proces electrochimic care transformă suprafața aluminiului într-un strat durabil de oxid de aluminiu anodic, rezistent la coroziune. Această transformare adaugă grosime — de obicei între 5 și 25 de microni pentru anodizarea standard cu acid sulfuric și până la 50 de microni pentru variantele cu strat dur — ceea ce influențează direct dimensiunile finale.
La executare Standardele ASTM B580 În cazul straturilor de oxid anodic, inginerii trebuie să țină cont de creșterea dimensiunilor. Prelucrarea aluminiului brut înainte de anodizare este o practică standard pentru geometriile complexe, deoarece permite un control precis al toleranțelor înainte ca transformarea suprafeței să aibă loc. Cu toate acestea, colțurile interne ascuțite trebuie evitate, deoarece procesul de anodizare se acumulează în mod natural inegal pe unghiurile ascuțite, ceea ce duce la fisurarea localizată și la defectarea prematură a stratului de acoperire.
Pe de altă parte, prelucrarea aluminiului anodizat dur după procesul de acoperire este uneori necesară pentru suprafețele de contact critice și toleranțe extrem de stricte. Această abordare necesită parametri de tăiere extremi, deoarece stratul de oxid de aluminiu, cu proprietăți similare ceramicii, distruge rapid sculele convenționale din carbură. Plăcuțele din diamant policristalin (PCD) sau frezele speciale de înaltă performanță acoperite cu diamant sunt obligatorii pentru a preveni ciobirea catastrofală a muchiilor și distrugerea piesei de prelucrat.
Care sunt parametrii optimi de tăiere pentru aluminiul anodizat?
Obținerea unor rezultate de precizie depinde de echilibrul dintre vitezele mari de tăiere și viteza de avans controlată, pentru a reduce la minimum aportul termic. Deoarece oxidul de aluminiu acționează ca un izolator termic, căldura generată în zona de forfecare nu se poate disipa cu ușurință în masa materialului. Dacă energia termică se acumulează, aceasta provoacă microfracturi în stratul anodic fragil și accelerează degradarea termică a muchiei de tăiere.
Pentru rezultate optime în prelucrarea CNC a pieselor din aluminiu anodizat, operatorii ar trebui să acorde prioritate unghiurilor de înclinare pozitive, acoperirilor cu lubrifiere ridicată, precum TiB₂ sau carbonul de tip diamant (DLC), precum și sarcinilor de așchie agresive, dar stabile. Este esențial să se evite frecarea; dacă viteza de avans scade prea mult, scula va apăsa pe suprafața călită în loc să o taie, provocând o întărire imediată a piesei și o uzură excesivă a sculei.
Sistemele de răcire cu presiune înaltă sau instalațiile specializate de pulverizare sunt esențiale pentru îndepărtarea așchiilor și menținerea unui prag termic stabil. Reîncărcarea așchiilor în cavități adânci va deteriora instantaneu finisajul estetic și va compromite bariera protectoare a suprafeței anodizate, făcând componenta vulnerabilă la degradarea cauzată de factorii de mediu.
Cum se poate preveni deformarea în timpul fabricării pieselor mici din aluminiu anodizat prelucrate mecanic?
Anodizarea pieselor mici din aluminiu prezintă provocări unice în ceea ce privește prinderea și manipularea. Deoarece componentele miniaturale au o masă redusă și o rigiditate minimă, forțele de prindere prea mari vor deforma piesa, în timp ce forțele prea mici vor provoca vibrații în timpul operațiunilor de frezare la turații ridicate.
Fixarea prin vid, fălcile moi adaptate exact la geometria piesei și adezivii cu vâscozitate redusă sunt preferați în locul menghinelor mecanice tradiționale pentru piesele delicate. În plus, procesul de anodizare în sine introduce tensiuni interne în secțiunile subțiri. Echilibrarea acestor tensiuni necesită îndepărtarea simetrică a materialului și, în aplicațiile aerospațiale sau medicale de înaltă precizie, tratamente termice de detensionare înainte de operațiunile finale de finisare.
Atunci când se lucrează cu prelucrarea aluminiului anodizat În cazul microelementelor, devierea sculei trebuie calculată matematic și compensată în cadrul software-ului CAM. Chiar și o deviere de un micron poate determina o alungire a alezajului sau poate crea un perete conic, ceea ce duce la defectarea imediată a ansamblului.
Cum se poate menține integritatea suprafeței și rezistența la coroziune?
Obiectivul principal al anodizării este protejarea substratului de aluminiu de sub stratul de anodizare împotriva uzurii și coroziunii cauzate de factorii de mediu. Orice operație secundară de prelucrare compromite această barieră pe suprafețele metalice brute proaspăt expuse. Pentru a atenua acest efect, inginerii trebuie să aplice acoperiri de conversie chimică, cum ar fi conversia cu cromat, pe elementele prelucrate după anodizare, în cazul în care este necesară o rezistență absolută la coroziune.
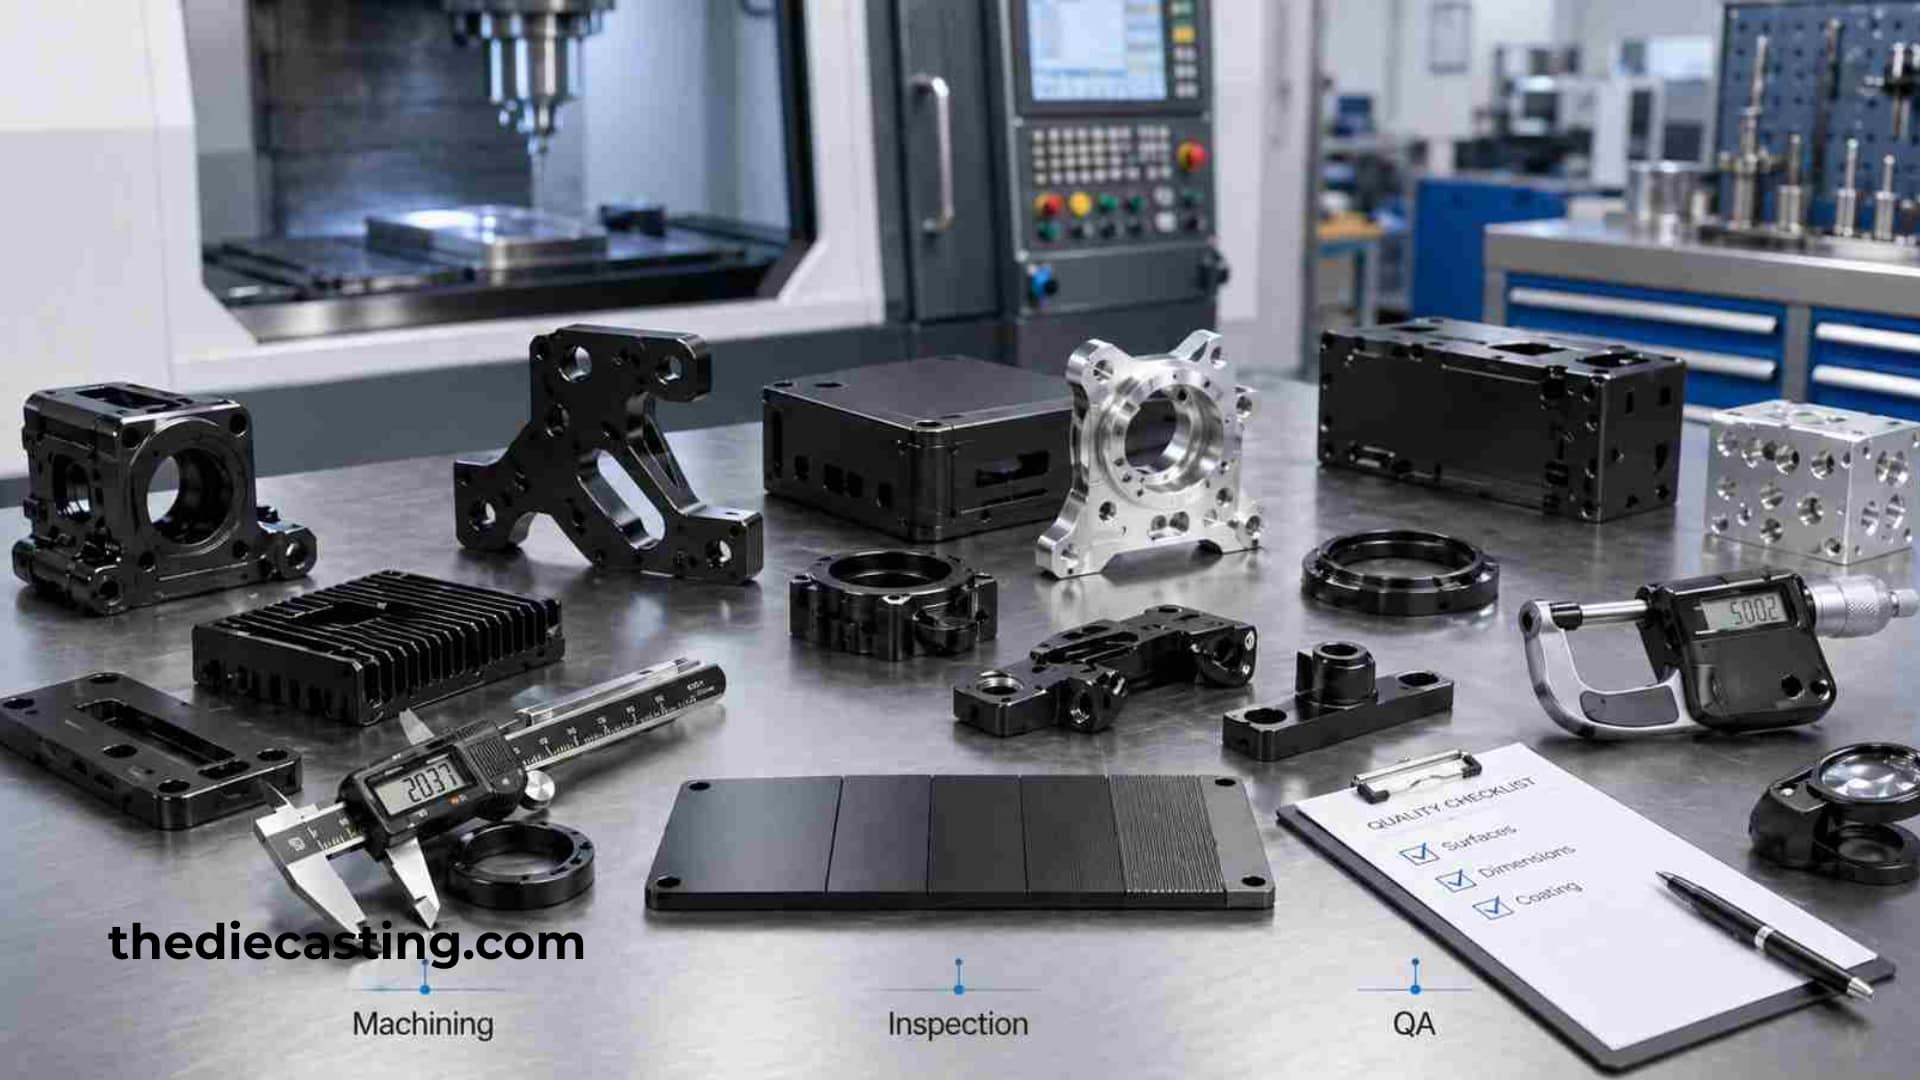
Protocoalele de control al calității trebuie să includă testarea cu curenți turbionari sau evaluarea optică nedistructivă pentru a verifica dacă stratul anodic nu s-a desprins sau nu prezintă microfisuri în apropierea marginilor prelucrate. Menținerea uneltelor ascuțite este cea mai eficientă metodă de a păstra integritatea marginilor; uneltele tocite exercită o forță radială excesivă, desprinzând stratul anodic de pe substratul de aluminiu, în loc să-l taie curat.
Evaluarea rugozității suprafeței cu ajutorul unui profilometru garantează menținerea intactă a proprietăților tribologice ale componentei. Prin respectarea unor programe riguroase de schimbare a sculelor și a valorilor calculate pentru avans și viteză, unitatea dumneavoastră de producție poate fabrica componente impecabile, care îndeplinesc standardele industriale stricte, fără a compromite integritatea structurală.
Întrebări frecvente
Î: De ce este aluminiul anodizat mult mai greu de prelucrat decât aluminiul neanodizat? R: Stratul anodizat este format din oxid de aluminiu, un material asemănător ceramicii, cu o duritate Vickers mult mai mare decât cea a materialului de bază din aluminiu. Acesta este extrem de abraziv și va uza rapid frezele standard din carbură dacă nu se utilizează scule cu diamant sau scule cu acoperire de înaltă calitate.
Î: Pot prelucra aluminiu anodizat dur cu freze cu vârf din carbură obișnuite? R: În general, nu este recomandat. Straturile anodizate dur vor abraza rapid carbură standard, ceea ce va duce la ciobirea muchiilor, delaminarea stratului de acoperire și o calitate slabă a suprafeței. Uneltele cu acoperire diamantată PCD sau DLC reprezintă soluția preferată pentru prelucrarea după anodizare.
Î: Câtă marjă dimensională ar trebui să las pentru expansiunea produsă de procesul de anodizare? R: Anodizarea standard cu acid sulfuric conferă, de obicei, o grosime de 5–25 μm, în timp ce anodizarea cu strat dur poate ajunge până la 50 μm. Trebuie să ajustați dimensiunile piesei prelucrate înainte de anodizare pentru a compensa această acumulare de strat.
Î: Prelucrarea mecanică după anodizare elimină protecția împotriva coroziunii? R: Da. Prelucrarea mecanică străpunge pelicula anodică și expune aluminiul neacoperit. Dacă este necesară în continuare rezistența la coroziune în zonele prelucrate, este necesar un strat de conversie suplimentar.
Î: Care este cea mai bună metodă de prindere pentru piesele mici din aluminiu anodizat, cu pereți subțiri? R: Mandrinele cu vid, fălcile moi cu contur personalizat și adezivii detașabili cu vâscozitate redusă sunt cele mai eficiente. Menghinele standard pot provoca cu ușurință deformări sau vibrații la microcomponentele cu rigiditate redusă.
Î: Ce cauzează apariția microfisurilor de-a lungul marginilor prelucrate ale stratului de anodizare? R: Căldura excesivă generată de tăiere, uneltele de tăiere tocite, viteza de avans insuficientă (frecare în loc de forfecare) și solicitările inegale pot duce la apariția microfisurilor. Utilizarea unui lichid de răcire stabil și a uneltelor ascuțite reprezintă măsuri preventive esențiale.
Î: Este necesară eliminarea tensiunilor interne în cazul pieselor din aluminiu anodizat utilizate în industria aerospațială sau medicală? R: Se utilizează în mod obișnuit pentru componente cu pereți subțiri de înaltă precizie. Eliminarea tensiunilor înainte de prelucrarea finală contribuie la reducerea tensiunilor reziduale care ar putea duce la deformări după anodizare.
Î: Cum pot verifica dacă stratul anodizat este încă intact după prelucrare? R: Testarea cu curenți turbionari și inspecția optică nedistructivă sunt metode obișnuite de verificare a desprinderii stratului de acoperire și a microfisurilor la marginile prelucrate. Rugozitatea suprafeței poate fi verificată cu ajutorul unui profilometru.