
Indledning
Letvægtskonstruktion, god mekanisk styrke, korrosionsbestandighed og fremragende dimensionel præcision er de egenskaber, der gør, at trykstøbt aluminium som er så udbredt i moderne produktion. Støbning af aluminium Producenterne kan hurtigt og præcist fremstille komplicerede metalkomponenter, uanset om der er tale om bildele, elektronikkabinetter, industrielt udstyr eller køleplader.
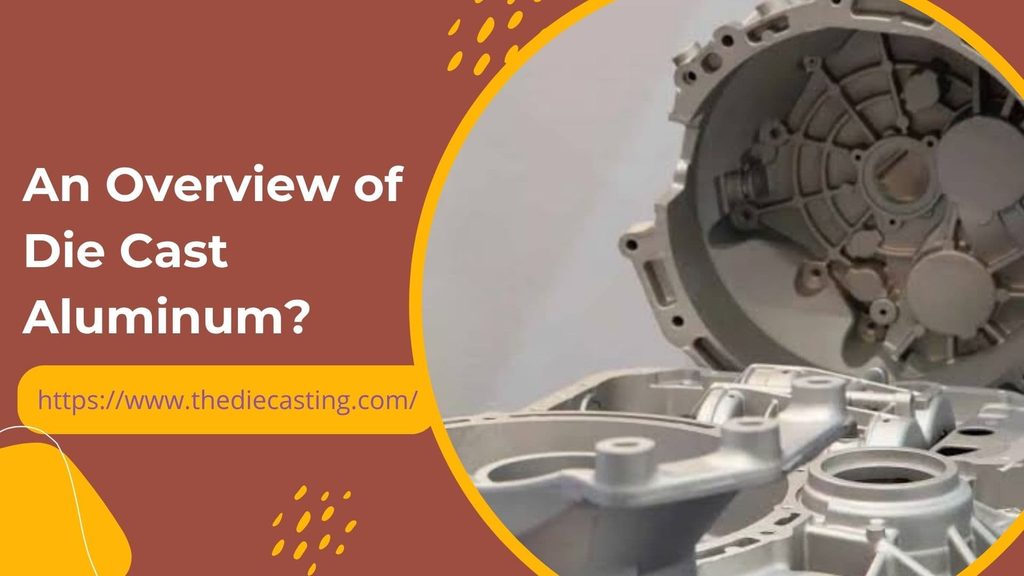
Det foregår ved trykstøbning af smeltet aluminiumslegering i en genanvendelig stålform skimmel. Når metallet er afkølet og hærdet, åbnes formen, og støbegodset tages ud. Dele kan derefter gennemgå yderligere bearbejdningstrin såsom overfladebehandling, afgratning, samling og CNC-bearbejdning, så de bliver klar til deres specifikke anvendelse.
Denne vejledning beskriver, hvordan aluminiumsstøbeprocessen fungerer, de mest anvendte legeringer, tips til komponentdesign samt, hvad man skal være opmærksom på, når man vælger en produktionsleverandør.
Hvad er trykstøbt aluminium?
En metaldel fremstillet ved at presse smeltet aluminiumslegering under højt tryk ind i en præcisionsfremstillet ståldel, der kaldes en form. Metallet hærder i formen, hvorved der dannes en kopi af dens form og overfladeegenskaber.
Aluminiumstrykstøbning udføres ved hjælp af et sæt genanvendelige værktøjer, i modsætning til sandstøbning, hvor der normalt anvendes en sandform. Højtryksindsprøjtningen kan bruges til hurtigt at fylde komplekse hulrum med tynde vægge, ribber og monteringselementer og er velegnet til emner med komplekse geometrier.
Aluminiumslegeringer er særligt velegnede til denne proces, da de har et godt styrke-vægt-forhold, god varmeledningsevne og korrosionsbestandighed. Trykstøbte emner kan også være elektrisk ledende og fungere som gode EM-afskærmninger (elektromagnetiske), afhængigt af legeringen og emnets udformning.
Hvad er aluminiumsstøbeprocessen?
Aluminiumsstøbeprocessen består af forskellige trin. Hvert trin har indflydelse på komponentens målnøjagtighed, overfladekvalitet, indre struktur og samlede ydeevne.
1. Produktdesign og formværktøj
Det starter med en CAD-model og en teknisk gennemgang. Konstruktørerne beregner vægtykkelse, udtræksvinkler, delelinjer, underskæringer osv., som vil påvirke formfyldningen og udtagningen af emnet. Ingeniørerne udarbejder derefter formkonstruktionen, hvilket omfatter udformningen af hulrummene, kernerne, indløbskanalerne, indløbsstederne, udluftningskanalerne, kølekanalerne og udstødningssystemet.
Gennemgangen af design med henblik på fremstilling (DFM) kan bruges til at afdække potentielle problemer, inden værktøjet fremstilles.
2. Smeltning og sprøjtestøbning
Den valgte aluminiumslegering anbringes i en ovn og smeltes, normalt ved en temperatur, der passer til aluminiumslegeringen og produktionsprocessen. Det smeltede metal ledes ind i sprøjtehylsteret på koldkammer-trykstøbemaskinen. Et hydraulisk eller mekanisk stempel presser derefter metallet under højt tryk ind i den lukkede stålform. Formhulen fyldes hurtigt, inden metallet størkner, og emnet kan formes med detaljerede træk.
3. Afkøling og størkning
Når hulrummet er fyldt, afkøles og størkner aluminiumet under kontrollerede forhold. Temperaturreguleringen opnås ved hjælp af kølekanaler i støbeformen, hvilket bidrager til at opretholde en ensartet produktion. Temperaturregulering, udluftning og sprøjteparametre kan også forårsage fejl som porøsitet, koldlukninger og dimensionel forvrængning. Disse forhold optimeres af producenterne for at sikre støbekvalitet og repeterbarhed.
4. Udstødning og trimning
Når metallet er afkølet til et sikkert niveau, frigiver maskinen matricen. Støbegodset skubbes ud af formen ved hjælp af udstødningsstifter, uden at emnet beskadiges. Der kan forekomme overskydende materiale i nærheden af indløbsstederne, løbskanalerne og delelinjen på den nystøbte del. Dette materiale fjernes fra emnet ved hjælp af afskæringspresser eller andre afgratningsprocesser, hvorefter emnet er klar til videre forarbejdning.
5. CNC-bearbejdning og overfladebehandling
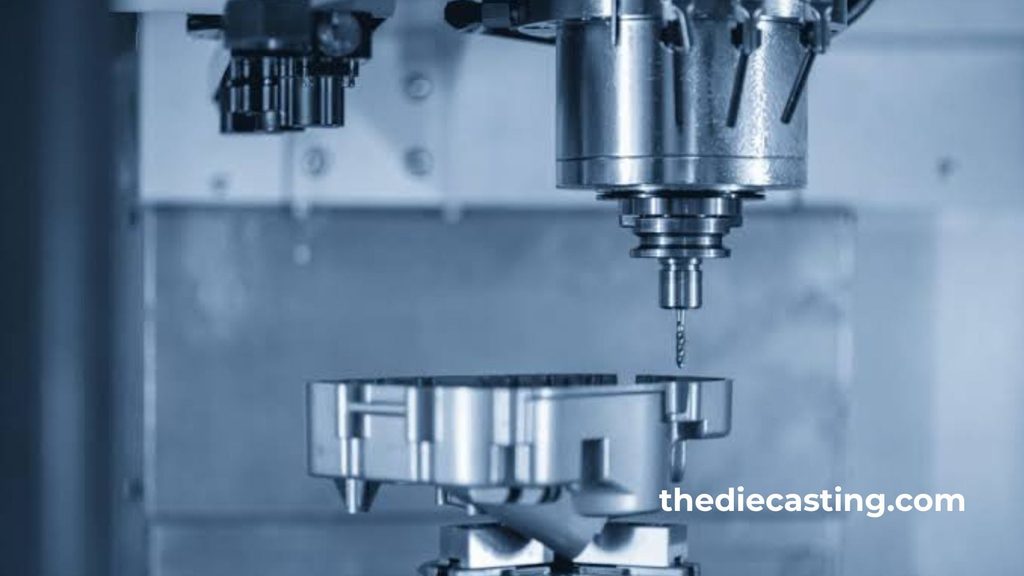
Andre emner kræver yderligere CNC-bearbejdning for at opnå nøjagtige dimensioner, gevind og tætningsflader eller for at sikre de korrekte monteringselementer. Bearbejdning er særligt effektiv til konstruktioner, der kræver snævrere tolerancer, end det er muligt med støbteknikken. Mulighederne for efterbehandling omfatter pulverlakering, maling, polering, sandblæsning eller galvanisering.
6. Inspektion og samling af anlægget
Det sidste trin består i at sikre, at emnerne fremstilles i overensstemmelse med specifikationerne i konstruktionstegningerne og kundens krav. Dimensionel måling, kontrol med koordinatmålemaskine (CMM), visuel kontrol, hårdhedsprøvning og røntgenkontrol kan anvendes som kontrolmetoder, afhængigt af om der er indre fejl, der skal vurderes.

Hvilke aluminiumslegeringer anvendes til trykstøbning?
Valget af den rette legering har indflydelse på styrke, støbarhed, korrosionsbestandighed, tryktæthed, bearbejdelighed og pris.
| Aluminiumslegering | Vigtigste kendetegn | Typiske anvendelser |
| A380 | God støbbarhed, styrke, dimensionsstabilitet og alsidige egenskaber | Beslag til bilindustrien, udstyrskasser, elektronikbeholdere |
| A383 | Gode fyldningsegenskaber ved komplekse geometrier og forbedret modstandsdygtighed over for varmrevnedannelse i egnede anvendelser | Indviklede huskonstruktioner, tyndvæggede komponenter, komplekse støbegods |
| A360 | God korrosionsbestandighed og tryktæthed, afhængigt af procesforholdene | Udendørsudstyr, komponenter til væskehåndtering, kabinetter |
| ADC12 | God flydeevne, støbeegenskaber og mekaniske egenskaber | Bilkomponenter, motorhus, industrielle komponenter |
| A413 | God tryktæthed og flydeevne, især til egnede trykholdende konstruktioner | Hydrauliske komponenter, husdele, trykrelaterede anvendelser |
Hvad er de vigtigste fordele ved trykstøbt aluminium?
Producenter af standardiserede komponenter, der fremstilles i mellemstore eller store mængder, kan opnå flere fordele på én gang ved at støbning af aluminium.
Letvægtskonstruktion
Aluminium er langt lettere end stål og støbejern. Producenter inden for bilindustrien, transportsektoren og elektronikbranchen kan drage fordel af at anvende aluminiumsstøbegods i deres produkter og dermed øge produkternes samlede effektivitet.
Ensartethed i former og dimensioner
For at få de detaljerede skimmel I hulrummet pumpes det smeltede metal ind i formen under tryk. Dette gør det muligt at integrere ribber, fremspring, monteringspunkter og andre detaljer i ét stykke, hvilket endda kan reducere antallet af enkeltdele.
Høj produktionseffektivitet
Når formudviklingen og produktionsparametrene er optimeret, kan processen resultere i betydelige mængder ensartede komponenter. Den høje genanvendelighed af værktøjet og de korte cyklustider gør aluminiumsstøbning særdeles interessant til gentagne produktionsserier.
God varmeledningsevne og elektrisk ledningsevne
Aluminium er en god varmeleder og elektrisk leder sammenlignet med andre tekniske materialer. Det er velegnet til kølelegemer, motorhuse, LED-belysningskomponenter og elektroniske kabinetter, der kræver varmestyring og/eller EMI-afskærmning.
Korrosionsbestandighed og genanvendelighed
Der dannes naturligt et tyndt oxidlag på aluminiumsoverfladen, hvilket bidrager til korrosionsbeskyttelsen. Graden af beskyttelse afhænger af legeringens sammensætning, miljøpåvirkningen og overfladebehandlingen.
Hvad er ulemperne ved aluminiumsstøbning?
Selvom processen byder på betydelige fordele, er der også visse begrænsninger, man skal tage højde for under produktudviklingen.
| Ulempe | Forklaring | Mulig løsning |
| Høje indledende værktøjsomkostninger | Stålstempler kræver konstruktionsarbejde, bearbejdning og validering | Anvend trykstøbning ved passende produktionsmængder og forenkle konstruktionen |
| Porøsitet | Gasindeslutning eller størkningsforløb kan medføre dannelse af indre hulrum | Forbedring af udluftning, indsprøjtningsparametre og processtyring |
| Designbegrænsninger | Underskæringer og komplicerede geometrier kan gøre værktøjsfremstillingen vanskelig | Optimer emnedesignet ved hjælp af DFM-analyse |
| Begrænset udvalg af legeringer | Ikke alle aluminiumslegeringer er egnede til konventionel højtryksstøbning | Vælg en legering, der er specielt beregnet til den valgte proces |
| Efterbearbejdning | Kritiske huller og samlingsflader kan kræve yderligere bearbejdning | Design elementer, der er tæt på den endelige form, og bearbejd kun, hvor det er nødvendigt |
Hvad er den bedste måde at designe støbte aluminiumsdele på?
Godt design gør det nemmere at fremstille produkter, forbedrer støbeprocessen og bidrager til at holde produktionsomkostningerne under kontrol.
Sørg for ensartet vægtykkelse
En ensartet vægtykkelse sikrer en mere jævn strømning og størkning af metallet. Pludselige ændringer kan medføre krympning, porøsitet og deformation. Hvis der er behov for en ændring i tykkelsen, er det som regel bedst at sørge for en gradvis overgang eller afrundede kanter.
Sørg for passende udkastvinkler
Hældning er den svage tilspidsning af overflader, der er parallelle med støberetningen, når emnet fjernes fra støbeformen. For mange detaljer er en hældningsvinkel på ca. 1–2 grader et godt udgangspunkt, men det afhænger af overfladens dybde, geometrien og værktøjsforholdene.
Brug fileter og afrundede hjørner
Skarpe hjørner kan hæmme metallet i at flyde og medføre spændingskoncentrationer. Overgangsrunder og radier bidrager til en jævn overgang mellem overfladerne og kan forbedre støbegodset integritet.
Design ribber og forhøjninger omhyggeligt
Ribber kan gøre en sektion stivere uden, at der er behov for et tykt, massivt materiale. Fremspringene er beregnet til fastgørelseselementer og andre dele. Disse bør begge udformes, så de hverken er for tykke på enkelte steder eller for vanskelige at udfylde.
Minimer underskæringer og unødvendig bearbejdning
Underskæringer kan kræve glidende kerner eller andet værktøj, hvilket komplicerer formen og øger omkostningerne. Ved at undgå underskæringer og designe emner, der er tæt på den endelige form, kan produktionen gøres nemmere.
Det er også konstruktørens ansvar at afgøre, hvilke overflader der skal have snævre tolerancer. Ved at begrænse kritisk bearbejdning til de funktionelle områder kan man reducere cyklusomkostningerne og de samlede omkostninger.
Hvilke brancher bruger trykstøbt aluminium?
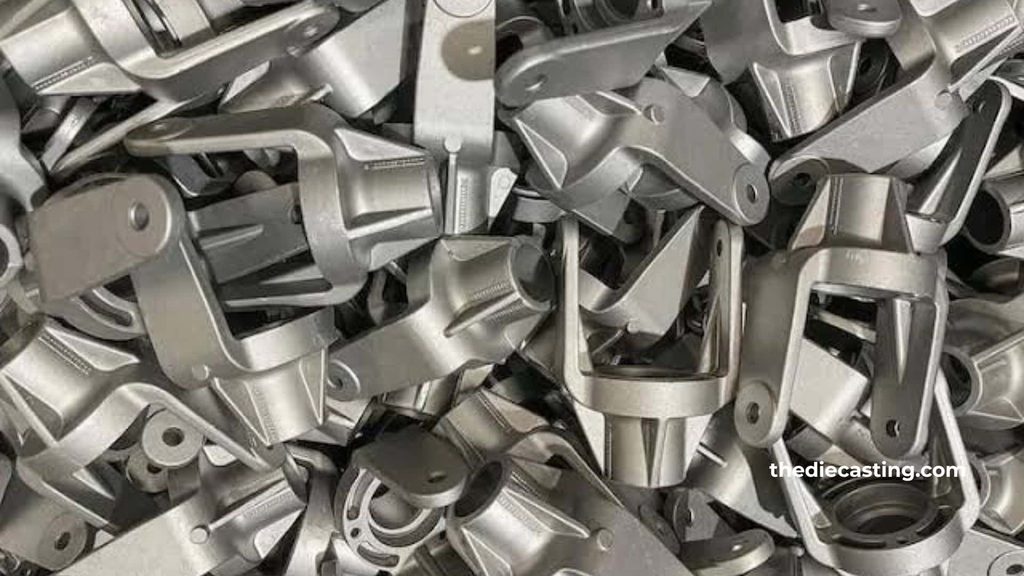
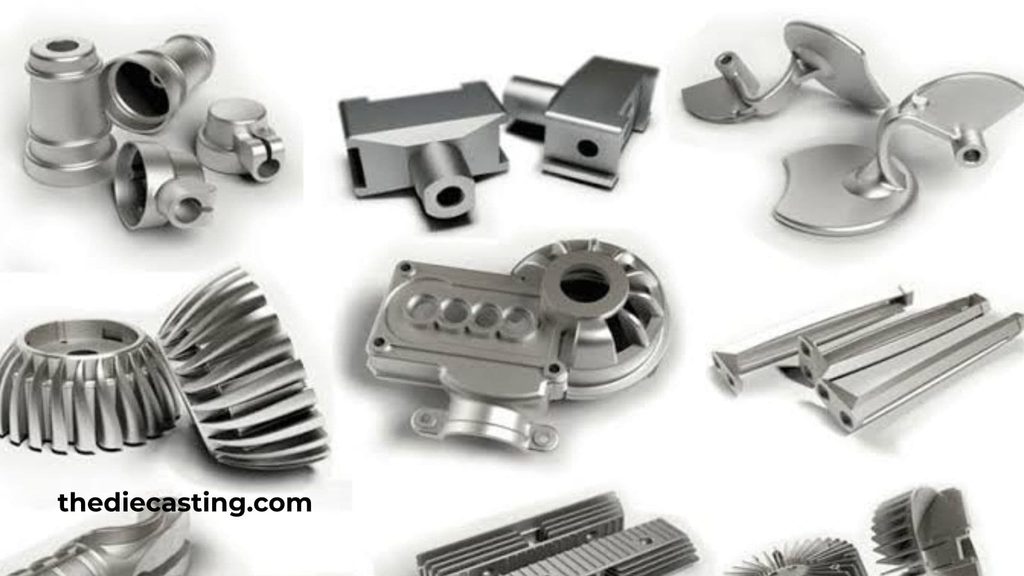
Støbt aluminium anvendes i en lang række brancher, hvor letvægtskonstruktion, reproducerbarhed og kompleks geometri spiller en vigtig rolle.
| Industri | Typiske komponenter | De vigtigste årsager til anvendelse |
| Biler | Motorhuse, beslag, gearkassehuse, konstruktionsdele | Vægtreduktion, repeterbarhed og produktionseffektivitet |
| Elektronik | Kapslinger, køleplader, EMI-afskærmende kabinetter | Varmeledningsevne, dimensionel nøjagtighed og afskærmning |
| Industrielt udstyr | Pumpehuse, maskinafskærmninger, monteringsbeslag | Robust konstruktion og komplekse former |
| Belysning | LED-hus og varmeafledningskomponenter | Varmeoverførsel og letvægtsdesign |
| Landbrug | Udstyrskabe, kontrolskabe, beslag | Valgmuligheder for legeringer med høj praktisk styrke og korrosionsbestandighed |
| Telekommunikation | Radiokabinetter, kabinetter til netværksudstyr | Varmestyring og afskærmning |
Hvordan kontrollerer man kvaliteten af trykstøbt aluminium?
I kvalitetskontrollen er det første trin valg af materiale, og processen fortsætter gennem udvikling af værktøj, støbning, bearbejdning og den afsluttende kontrol.
Dimensionel inspektion
Kontrollen af dimensionerne på tekniske tegninger foretages ved hjælp af skydelærer, mikrometre, måleinstrumenter og CMM-udstyr. Der bør anvendes en fælles aftalt måleplan og fastlagte tolerancer til inspektion af kritiske elementer.
Kontrol af porøsitet og indre fejl
Porøsiteten kan påvirke de mekaniske egenskaber, tæthed og overfladekvalitet. Hvis det er nødvendigt for anvendelsen, kan fejlene påvises ved hjælp af røntgeninspektion, trykprøvning eller andre egnede metoder.
Overflade- og hårdhedsmåling
Visuel inspektion anvendes til at påvise synlige fejl såsom revner, ufuldstændig fyldning, for store grater, overfladefejl osv. Hårdhedsmåling kan anvendes til at sikre, at materialets egenskaber er i overensstemmelse med kravene.
Proces- og dokumentationskontrol
En god producent vil føre ordentlige procesjournaler, inspektionsrapporter og materialeregistre. ISO 9001-certificeringen kan være tegn på et veletableret kvalitetsstyringssystem, og branchespecifikke standarder kan kræve yderligere standarder eller kundeaudits.
Hvordan vælger man en producent af aluminiumsstøbninger?
Valget af den forkerte leverandør vil få indflydelse på komponenternes kvalitet, leveringstiden, investeringerne i værktøj samt den fremtidige produktionspålidelighed.
Her er nogle ting, du bør være opmærksom på, når du bestiller:
- Teknisk support: Sørg for at få gennemgået designet med henblik på fremstilling, få ekspertvurderinger af formflowet og konkrete forslag til fremstillbarheden.
- Legeringsegenskaber: Sørg for, at leverandøren har erfaring med den legering, som dit design og din anvendelse kræver.
- Maskinens kapacitet og værktøj: Sørg for, at leverandøren har tilstrækkelig maskinkapacitet og kan opfylde kravene til emner og værktøj, samt at virksomheden har en produktionskapacitet, der kan håndtere det forventede produktionsvolumen.
- Sekundære operationer: Sørg for, at CNC-bearbejdning, afgratning, efterbehandling og samling kan udføres internt eller af kvalificerede leverandører.
- Kvalitetssikring: Spørg om målkontrol, fejlfinding, sporbarhed af materialer og relevant certificering.
- Produktionskapacitet: Sørg for, at leverandøren kan varetage validering af prototyper, opskalering af produktionen og gentagne ordrer.
Inden produktionen påbegyndes, skal du levere en 3D-CAD-model, en teknisk tegning, oplysninger om de nødvendige materialer, årlige produktionsmængder, krav til overfladebehandling samt oplysninger om kritiske dimensioner.
Konklusion
Den trykstøbt aluminium er en omkostningseffektiv og letvægtsproduktionsmetode til fremstilling af metaldele med kompleks geometri og høj holdbarhed. Metoden er meget efterspurgt på grund af sin høje produktionshastighed, dimensionelle konsistens, varmeledningsevne og genanvendelighed og anvendes i en lang række brancher, herunder bilindustrien, elektronik, industrielt udstyr, belysning og andre markeder.
Opnåelsen af gode resultater afhænger af valg af legering, vægudformning, styring af støbeprocessen samt verifikation af resultaterne i forhold til de tekniske krav. Selvom den indledende investering i værktøj kan være betydelig, kan denne proces give en god økonomi pr. emne, når produktionsomfanget retfærdiggør investeringen.
Ved at samarbejde med en erfaren producent af aluminiumsstøbninger, kan man nemt reducere den tid, der kræves til udvikling af værktøjer, efterbearbejdning, overfladebehandling og kvalitetskontrol. Designgennemgange og produktionsspecifikationer er vigtige for at sikre pålidelige og omkostningseffektive komponenter.
Ofte stillede spørgsmål
1. Hvad er trykstøbt aluminium?
Støbt aluminium er et metalelement, der fremstilles ved at hælde smeltet aluminiumslegering i en genanvendelig stålform under højt tryk. Processen giver produkter med komplekse former og god dimensionel konsistens og anvendes ofte til produktion i mellemstore og store serier.
2. Hvad er forskellen mellem støbt aluminium og trykstøbt aluminium?
Udtrykket »støbt aluminium« bruges om emner, der er støbt ved hjælp af forskellige processer, såsom sandstøbning, tyngdekraftstøbning og trykstøbning. Trykstøbt aluminium er egentlig et trykstøbt emne, der fremstilles ved at hælde smeltet legering i en form, som regel under højt tryk.
3. Hvilken type aluminiumslegering er bedst egnet til trykstøbning?
A380, A383, A360 og ADC12 er almindelige valg. A380 udgør et godt kompromis mellem støbarhed og mekaniske egenskaber; A383 kan støbes til komplekse former, og A360 kan anvendes i situationer, hvor korrosionsbestandighed og tryktæthed er af afgørende betydning.
4. Har trykstøbt aluminium en høj styrke?
Ja, trykstøbt aluminium kan tilbyde et godt styrke-vægt-forhold. Den faktiske ydeevne vil variere afhængigt af legering, emnets geometri, indre porøsitet og fremstillingskvalitet. De emner, der udsættes for store belastninger, bør valideres i forhold til de krævede mekaniske egenskaber.