
Inledning
Lättviktskonstruktion, god mekanisk hållfasthet, korrosionsbeständighet och utmärkt måttnoggrannhet är de egenskaper som gör att pressgjuten aluminium som är så populärt inom modern tillverkning. Aluminiumgjutning Tillverkarna kan snabbt och precist tillverka komplexa metallkomponenter, oavsett om det gäller bildelar, elektronikhus, industriutrustning eller kylflänsar.
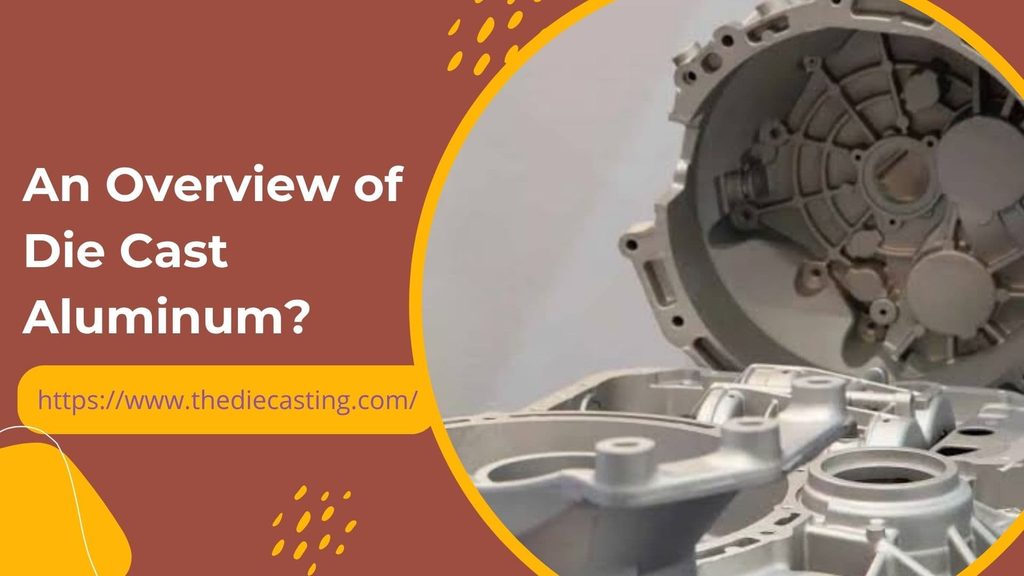
Detta görs genom tryckgjutning av smält aluminiumlegering i en återanvändbar stålform form. När metallen har svalnat och härdat öppnas formen och gjutgodset tas ut. Därefter kan delarna genomgå ytterligare bearbetningssteg, såsom ytbehandling, avgradning, montering och CNC-bearbetning, för att förbereda dem för deras specifika användningsområde.
Denna guide behandlar hur processen för aluminiumgjutning fungerar, de vanligaste legeringarna, tips om komponentkonstruktion samt vad man bör tänka på när man väljer en tillverkningsleverantör.
Vad är pressgjuten aluminium?
En metalldel som tillverkats genom pressning av smält aluminiumlegering under högt tryck in i en precisionskonstruerad ståldel, en så kallad form. Metallen stelnar i formen och bildar en kopia av dess form och ytstruktur.
Aluminiumtryckgjutning utförs med hjälp av en uppsättning återanvändbara verktyg, till skillnad från sandgjutning, där man vanligtvis använder en sandform. Högtrycksinjektionen kan användas för att snabbt fylla komplexa hålrum med tunna väggar, förstärkningsribbor och monteringsdetaljer, och lämpar sig för detaljer med komplexa geometrier.
Aluminiumlegeringar är särskilt lämpliga för denna process eftersom de har ett bra förhållande mellan hållfasthet och vikt, god värmeledningsförmåga och korrosionsbeständighet. Tryckgjutna delar kan också vara elektriskt ledande och fungera som bra EM-skärmar (elektromagnetiska), beroende på legering och konstruktion.
Vad är processen för tryckgjutning av aluminium?
Det finns olika steg i processen för pressgjutning av aluminium. Varje steg påverkar komponentens måttnoggrannhet, ytkvalitet, inre struktur och övergripande prestanda.
1. Produktdesign och formverktyg
Det börjar med en CAD-modell och en teknisk granskning. Konstruktörerna beräknar väggtjocklek, avfasningsvinklar, delningslinjer, underskärningar m.m., vilket påverkar formfyllningen och uttagningen av detaljen. Därefter utformar ingenjörerna själva formen, vilket innefattar utformningen av formhåligheter, kärnor, inloppskanaler, ingångar, avluftningskanaler, kylkanaler och utstötningssystemet.
Granskningen av konstruktionen med avseende på tillverkning (DFM) kan användas för att upptäcka eventuella problem innan verktygen tillverkas.
2. Smältning och insprutning
Den valda aluminiumlegeringen placeras i en ugn och smälts, vanligtvis vid en temperatur som är lämplig för aluminiumlegeringen och tillverkningsprocessen. Det smälta metallen matas in i insprutningsröret på kammargjutningsmaskinen. En hydraulisk eller mekanisk kolv pressar sedan in metallen under högt tryck i den stängda stålformen. Formhåligheten fylls snabbt innan metallen stelnar och detaljen kan formas med detaljerade drag.
3. Kylning och stelning
När formhåligheten är fylld kyls aluminiumet ned och stelnar under kontrollerade förhållanden. Temperaturregleringen sker med hjälp av kylkanaler inuti gjutformen, vilket bidrar till en jämn produktion. Temperaturreglering, avluftning och insprutningsparametrar kan också orsaka defekter som porositet, kallstängningar och dimensionell deformation. Dessa förhållanden optimeras av tillverkarna för att säkerställa gjutkvalitet och repeterbarhet.
4. Utkastning och trimning
När metallen har svalnat till en säker temperatur släpper maskinen loss gjutformen. Gjutgodset matas ut ur formen med hjälp av utstötningsstift, utan att komponenten skadas. Överskottsmaterial i anslutning till ingötningskanaler, ingötningsrännor och delningslinjen kan förekomma i den nygjutna delen. Detta material avlägsnas från komponenten med hjälp av trimpressar eller andra avgradningsprocesser, varefter komponenten är klar för vidare bearbetning.
5. CNC-bearbetning och ytbehandling
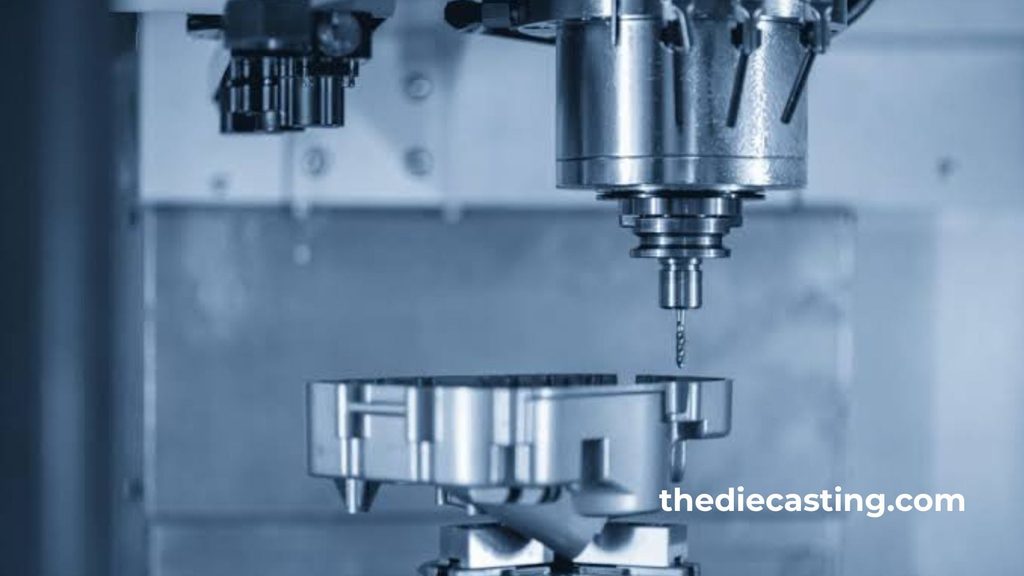
Andra delar kräver ytterligare CNC-bearbetning för att uppnå exakta mått, gängor och tätningsytor, eller för att säkerställa korrekta monteringsdetaljer. Maskinbearbetning är särskilt effektivt för konstruktioner som kräver snävare toleranser än vad gjuttekniken kan uppfylla. Ytbehandlingsalternativen är pulverlackering, målning, polering, blästring eller galvanisering.
6. Kontroll och montering av anläggningen
Det sista steget är att säkerställa att delarna tillverkas i enlighet med specifikationerna i konstruktionsritningarna och kundens krav. Mätning av dimensioner, kontroll med koordinatmätmaskin (CMM), visuell besiktning, hårdhetsprovning och röntgenkontroll kan användas som kontrollmetoder, beroende på om det finns inre defekter som behöver utvärderas.

Vilka aluminiumlegeringar används vid pressgjutning?
Valet av rätt legering påverkar hållfasthet, gjutbarhet, korrosionsbeständighet, trycktäthet, bearbetbarhet och kostnad.
| Aluminiumlegering | Huvudsakliga egenskaper | Typiska tillämpningar |
| A380 | God gjutbarhet, hållfasthet, dimensionsstabilitet och allroundprestanda | Fästen för fordonsindustrin, utrustningshöljen, elektronikhöljen |
| A383 | Goda fyllningsegenskaper för komplexa geometrier och förbättrad motståndskraft mot värmesprickbildning vid lämpliga användningsområden | Kompliserade höljen, tunnväggiga komponenter, komplexa gjutgods |
| A360 | God korrosionsbeständighet och trycktäthet, beroende på processförhållandena | Utomhusutrustning, komponenter för vätskehantering, kapslingar |
| ADC12 | God flytbarhet, gjutbarhet och mekaniska egenskaper | Bilkomponenter, motorhöljen, industrikomponenter |
| A413 | God trycktäthet och flödesförmåga, särskilt för lämpliga tryckhållande konstruktioner | Hydrauliska komponenter, höljen, tryckrelaterade tillämpningar |
Vilka är de främsta fördelarna med pressgjuten aluminium?
Tillverkare av standardiserade komponenter som produceras i medelstora eller stora volymer kan dra nytta av flera fördelar samtidigt genom att aluminiumgjutning.
Lättviktskonstruktion
Aluminium är betydligt lättare än stål och gjutjärn. Tillverkare inom bil-, transport- och elektronikbranschen kan dra nytta av att använda aluminiumgjutgods i sina tillämpningar och därmed öka produkternas totala effektivitet.
Enhetlighet i form och mått
För att få fram de detaljerade form I hålrummet pumpas det smälta metallen in i formen under tryck. Detta gör det möjligt att kombinera förstärkningsribbor, utsprång, fästpunkter och andra detaljer i ett enda stycke, vilket till och med kan minska antalet enskilda delar.
Hög produktionseffektivitet
När formkonstruktionen och tillverkningsparametrarna har optimerats kan processen ge stora mängder enhetliga komponenter. Den höga återanvändbarheten hos verktygen och de korta cykeltiderna gör aluminiumgjutning mycket intressant för upprepade produktionsserier.
God värmeledningsförmåga och elektrisk ledningsförmåga
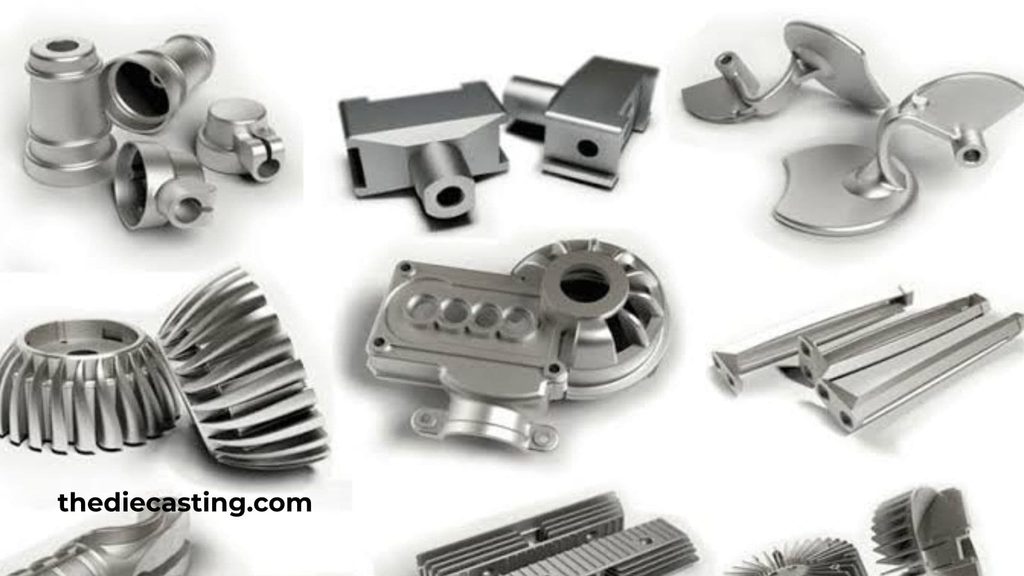
Jämfört med andra konstruktionsmaterial är aluminium en god värme- och elektricitetsledare. Det är ett fördelaktigt material för kylflänsar, motorhöljen, LED-belysningskomponenter och elektronikhöljen som kräver värmehantering och/eller EMI-skärmning.
Korrosionsbeständighet och återvinningsbarhet
På aluminiumytan bildas naturligt ett tunt oxidskikt, vilket bidrar till korrosionsskyddet. Hur effektivt skyddet är beror på legeringens sammansättning, miljöförhållandena och ytbehandlingen.
Vilka är nackdelarna med aluminiumgjutning?
Även om processen erbjuder betydande fördelar finns det också vissa begränsningar som man måste ta hänsyn till under produktutvecklingen.
| Nackdel | Förklaring | Möjlig lösning |
| Hög initial verktygskostnad | Stålformar kräver konstruktion, bearbetning och validering | Använd tryckgjutning vid lämpliga produktionsvolymer och förenkla konstruktionen |
| Porositet | Gasinneslutning eller stelning kan ge upphov till inre hålrum | Förbättra ventilation, insprutningsparametrar och processstyrning |
| Konstruktionsbegränsningar | Underskärningar och komplicerade geometrier kan försvåra verktygsfräsningen | Optimera konstruktionen av detaljen med hjälp av DFM-analys |
| Begränsat urval av legeringar | Det är inte alla aluminiumlegeringar som lämpar sig för konventionell högtrycksgjutning | Välj en legering som är särskilt avsedd för den valda processen |
| Efterbearbetning | Kritiska hål och passytor kan kräva ytterligare bearbetningssteg | Utforma detaljer som är så nära slutformen som möjligt och bearbeta endast där det är nödvändigt |
Vad är det bästa sättet att konstruera pressgjutna aluminiumdelar?
En bra konstruktion gör produkterna enklare att tillverka, förbättrar gjutningen och bidrar till att hålla tillverkningskostnaderna under kontroll.
Säkerställ en jämn väggtjocklek
En jämn väggtjocklek möjliggör ett mer jämnt flöde och en jämnare stelning av metallen. Plötsliga förändringar kan leda till krympning, porositet och deformation. Om en förändring av tjockleken är nödvändig är det vanligtvis bäst att ha en gradvis övergång eller rundade former.
Ange lämpliga lutningsvinklar
Lutning är den svaga avsmalningen på ytor som är parallella med gjutningsriktningen och som avlägsnas från gjutformen. För många detaljer är en lutningsvinkel på cirka 1–2 grader en bra utgångspunkt, men detta beror på ytans djup, geometrin och verktygsförhållandena.
Använd filéer och rundade hörn
Skarpa hörn kan hindra metallflödet och orsaka spänningskoncentrationer. Övergångsradier och rundningar bidrar till en jämn övergång mellan ytor och kan förbättra gjutningens hållfasthet.
Utforma ribbor och utbuktningar noggrant
Ribbor kan göra en sektion styvare utan att det krävs en tjock, massiv konstruktion. Utsprången används för fästelement och andra delar. Dessa bör utformas så att de varken blir för tjocka lokalt eller för svåra att fylla.
Minimera underskärningar och onödig bearbetning
Underskärningar kan kräva glidande kärnor eller andra verktygsanordningar, vilket komplicerar formen och ökar kostnaden. Att undvika underskärningar och utforma detaljerna så att de ligger nära slutformen kan underlätta tillverkningen.
Det är också konstruktörens ansvar att avgöra vilka ytor som måste ha snäva toleranser. Genom att begränsa kritisk bearbetning till de funktionella områdena kan man minska cykeltiden och den totala kostnaden.
Vilka branscher använder pressgjuten aluminium?
Gjutet aluminium används inom en rad olika branscher där lättviktskonstruktion, repeterbarhet och komplex geometri är viktiga faktorer.
| Industri | Typiska komponenter | De viktigaste skälen till användning |
| Fordon | Motorhus, fästen, växellådshus, konstruktionsdelar | Viktminskning, repeterbarhet och produktionseffektivitet |
| Elektronik | Kapslingar, kylflänsar, EMI-skyddade höljen | Värmeledningsförmåga, måttnoggrannhet och avskärmning |
| Industriell utrustning | Pumphus, maskinskydd, monteringsfästen | Hållbar konstruktion och komplexa former |
| Belysning | LED-höljen och värmeavledande komponenter | Värmeöverföring och lättviktskonstruktion |
| Jordbruk | Utrustningskapslingar, styrskåp, fästen | Alternativ med praktisk hållfasthet och korrosionsbeständiga legeringar |
| Telekommunikation | Radiohöljen, kapslingar för nätverksutrustning | Värmehantering och avskärmning |
Hur kontrollerar man kvaliteten på pressgjuten aluminium?
Inom kvalitetskontrollen är det första steget materialvalet, och processen fortsätter genom verktygsutveckling, gjutning, bearbetning och slutkontroll.
Dimensionell inspektion
Kontrollen av måtten på tekniska ritningar utförs med hjälp av skjutmått, mikrometrar, mätklockor och CMM-utrustning. En gemensamt överenskommen mätplan och toleranser bör tillämpas vid kontroll av kritiska detaljer.
Kontroll av porositet och inre defekter
Porositeten kan påverka de mekaniska egenskaperna, tätheten och ytfinheten. Om det krävs för användningsområdet kan defekterna identifieras genom röntgenkontroll, tryckprovning eller andra lämpliga metoder.
Yt- och hårdhetsprovning
Visuell besiktning används för att upptäcka synliga fel såsom sprickor, ofullständig fyllning, överflödigt överflöde, ytfel m.m. Hårdhetsprovning kan användas för att säkerställa att materialegenskaperna uppfylls.
Process- och dokumentationskontroll
En bra tillverkare bör föra korrekta processregister, inspektionsrapporter och materialregister. En ISO 9001-certifiering kan tyda på ett väl etablerat kvalitetsledningssystem, och branschspecifika standarder kan kräva ytterligare krav eller kundrevisioner.
Hur väljer man en tillverkare av aluminiumgjutgods?
Om man väljer fel leverantör kommer det att påverka komponenternas kvalitet, ledtiden, investeringarna i verktyg samt den framtida produktionssäkerheten.
Här är några saker att tänka på när du beställer:
- Teknisk support: Begär granskningar av tillverkningsanpassad konstruktion, expertis inom formflödesanalys samt konkreta förslag på hur tillverkningsbarheten kan förbättras.
- Legeringsegenskaper: Se till att leverantören har erfarenhet av den legering som krävs för din konstruktion och tillämpning.
- Maskinens kapacitet och verktyg: Se till att leverantören har tillräcklig maskinkapacitet och kan uppfylla kraven på detaljer och verktyg, samt att fabrikens kapacitet räcker till för den beräknade produktionsvolymen.
- Sekundära åtgärder: Se till att CNC-bearbetning, avgradning, efterbehandling och montering kan utföras internt eller av kvalificerade leverantörer.
- Kvalitetssäkring: Fråga om måttkontroll, felupptäckt, materialspårbarhet och relevant certifiering.
- Produktionskapacitet: Se till att leverantören kan hantera validering av prototyper, upprullning av produktionen och återkommande beställningar.
Innan produktionen påbörjas ska du tillhandahålla en 3D-CAD-modell, en teknisk ritning, uppgifter om vilka material som krävs, årliga volymer, krav på ytfinish samt information om kritiska mått.
Slutsats
Den pressgjuten aluminium är en kostnadseffektiv och resurssnål tillverkningsmetod för att framställa metalldelar med komplex geometri och hög hållbarhet. Metoden är mycket efterfrågad tack vare sin höga produktionshastighet, dimensionella stabilitet, värmeledningsförmåga och återvinningsbarhet, och används inom en rad olika branscher, däribland fordonsindustrin, elektronikbranschen, industriutrustning, belysning och andra marknader.
För att uppnå goda resultat krävs ett välvalt legeringsmaterial, en lämplig väggkonstruktion, kontroll av gjutningsprocessen samt verifiering av resultaten mot de tekniska kraven. Även om den initiala investeringen i verktyg kan vara betydande, kan denna process ge en god lönsamhet per detalj när produktionsvolymen motiverar investeringen.
Genom att samarbeta med en erfaren tillverkare av aluminiumgjutgods, kan du enkelt minska den tid som krävs för att utveckla verktyg, efterbearbetning, ytbehandling och kvalitetskontroll. Konstruktionsgranskningar och produktionsspecifikationer är viktiga för att säkerställa tillförlitliga och kostnadseffektiva komponenter.
Vanliga frågor och svar
1. Vad är pressgjuten aluminium?
Tryckgjutet aluminium är en metallkomponent som tillverkas genom att smält aluminiumlegering hälls in i en återanvändbar stålform under högt tryck. Processen ger produkter med komplexa former och god måttstabilitet och används ofta vid tillverkning i medelstora och stora volymer.
2. Vad är skillnaden mellan gjuten aluminium och pressgjuten aluminium?
Begreppet ”gjutet aluminium” används för att beteckna delar som har gjutits med hjälp av olika metoder, såsom sandgjutning, gravitationsgjutning och pressgjutning. Pressgjutet aluminium är egentligen en pressgjuten del som tillverkas genom att smält legering hälls i en form, vanligtvis under högt tryck.
3. Vilken typ av aluminiumlegering är bäst lämpad för pressgjutning?
A380, A383, A360 och ADC12 är vanliga val. A380 erbjuder en bra avvägning mellan gjutbarhet och mekaniska egenskaper; A383 kan gjutas till komplexa former, och A360 kan användas i situationer där korrosionsbeständighet och trycktäthet är av stor betydelse.
4. Har pressgjuten aluminium hög hållfasthet?
Ja, pressgjuten aluminium kan erbjuda ett bra förhållande mellan hållfasthet och vikt. Den faktiska prestandan varierar beroende på legering, komponentens geometri, inre porositet och tillverkningskvalitet. De komponenter som utsätts för stora belastningar bör valideras med avseende på de mekaniska egenskaper som krävs.