
Wprowadzenie
Lekka konstrukcja, dobra wytrzymałość mechaniczna, odporność na korozję oraz doskonała precyzja wymiarowa to cechy, które sprawiają, że odlew aluminiowy tak popularne we współczesnej produkcji. Odlewanie ciśnieniowe aluminium Producenci mogą szybko i precyzyjnie wytwarzać skomplikowane elementy metalowe, niezależnie od tego, czy chodzi o części samochodowe, obudowy urządzeń elektronicznych, sprzęt przemysłowy czy radiatory.
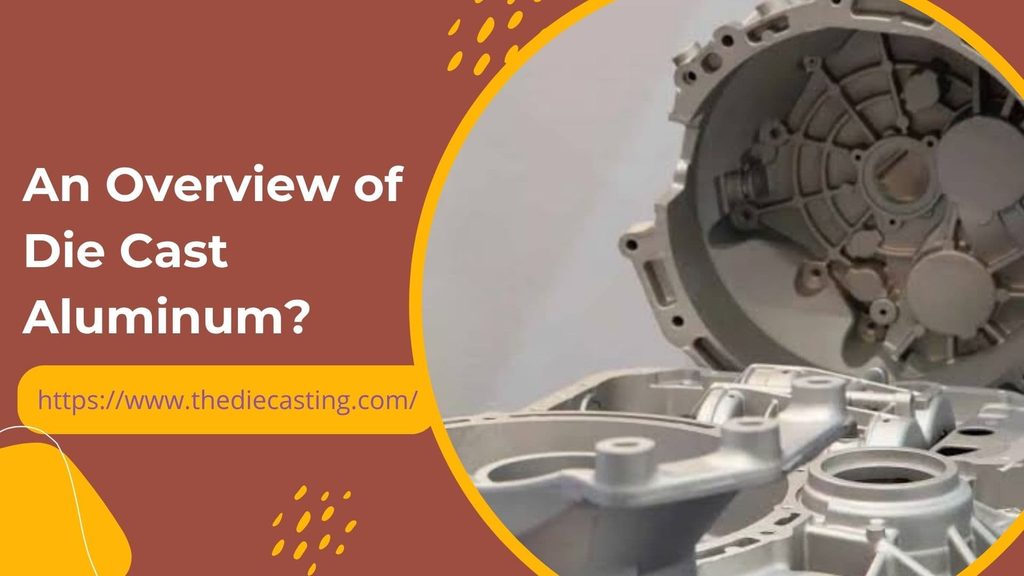
Odbywa się to poprzez odlewanie ciśnieniowe stopionego stopu aluminium do stalowej formy wielokrotnego użytku pleśń. Po ostygnięciu i stwardnieniu metalu forma otwiera się, a odlew jest wyjmowany. Następnie elementy mogą zostać poddane dalszym operacjom, takim jak wykańczanie powierzchni, gratowanie, montaż i obróbka CNC, co przygotowuje je do konkretnego zastosowania.
W niniejszym przewodniku omówiono zasady działania procesu odlewania ciśnieniowego aluminium, najpopularniejsze stopy, wskazówki dotyczące projektowania elementów oraz czynniki, na które należy zwrócić uwagę przy wyborze dostawcy usług produkcyjnych.
Czym jest aluminium odlewane ciśnieniowo?
Element metalowy wykonany poprzez tłoczenie stopionego stop aluminium pod wysokim ciśnieniem do precyzyjnie wykonanej stalowej części, zwanej matrycą. Metal twardnieje w formie, tworząc replikę jej kształtu i cech powierzchniowych.
Odlewanie ciśnieniowe aluminium odbywa się przy użyciu zestawu narzędzi wielokrotnego użytku, w przeciwieństwie do odlewania w formach piaskowych, w którym zazwyczaj stosuje się formę piaskową. Wtrysk pod wysokim ciśnieniem pozwala na szybkie wypełnianie skomplikowanych wnęk o cienkich ściankach, żebrach i elementach mocujących i nadaje się do produkcji części o złożonej geometrii.
Stopy aluminium szczególnie dobrze nadają się do tego procesu, ponieważ charakteryzują się dobrym stosunkiem wytrzymałości do masy, dobrą przewodnością cieplną oraz odpornością na korozję. Elementy odlewane ciśnieniowo mogą również przewodzić prąd elektryczny i stanowić dobre ekranowanie elektromagnetyczne (EM), w zależności od stopu i konstrukcji elementu.
Na czym polega proces odlewania ciśnieniowego aluminium?
Proces odlewania ciśnieniowego aluminium składa się z różnych etapów. Każdy z tych etapów ma wpływ na dokładność wymiarową, jakość powierzchni, strukturę wewnętrzną oraz ogólne właściwości użytkowe elementu.
1. Projektowanie produktów i oprzyrządowanie do tłoczenia
Proces rozpoczyna się od modelu CAD i przeglądu technicznego. Projektanci obliczają grubość ścianek, kąty nachylenia, linie podziału, podcięcia itp., które będą miały wpływ na wypełnianie formy i wyjmowanie detalu. Następnie inżynierowie opracowują projekt matrycy, co obejmuje zaprojektowanie gniazd, rdzeni, kanałów wlewowych, wlewów, odpowietrzników, kanałów chłodzących oraz układu wyrzutnika.
Analiza projektowa pod kątem produkcji (DFM) pozwala wykryć potencjalne problemy jeszcze przed wykonaniem oprzyrządowania.
2. Topienie i wtryskiwanie
Wybrany stop aluminium umieszcza się w piecu i topi, zazwyczaj w temperaturze odpowiedniej dla danego stopu aluminium i procesu produkcyjnego. Stopiony metal jest podawany do tulei wtryskowej maszyny do odlewania ciśnieniowego z komorą zimną. Następnie tłok hydrauliczny lub mechaniczny wtłacza metal pod wysokim ciśnieniem do zamkniętej stalowej formy. Wnęka zostaje szybko wypełniona, zanim metal stwardnieje, co pozwala na uformowanie detalu o szczegółowych kształtach.
3. Chłodzenie i krzepnięcie
Po wypełnieniu wnęki aluminium jest schładzane i zestala się w kontrolowanych warunkach. Regulację temperatury zapewniają kanały chłodzące w matrycy, które pomagają utrzymać stałą jakość produkcji. Regulacja temperatury, odpowietrzanie oraz parametry wtrysku mogą również powodować wady, takie jak porowatość, zgrubienia i odkształcenia wymiarowe. Warunki te są optymalizowane przez producentów w celu zapewnienia jakości odlewów i powtarzalności procesu.
4. Wyrzucanie i przycinanie
Gdy metal ostygnie do bezpiecznej temperatury, maszyna zwalnia matrycę. Odlew jest wyrzucany z formy za pomocą kołków wyrzutowych, bez uszkadzania elementu. Na świeżo odlewanej części mogą znajdować się nadmiary materiału w pobliżu wlewów, kanałów wlewowych i linii podziału. Materiał ten jest usuwany z elementu za pomocą pras do przycinania lub innych procesów gratowania, a następnie element jest gotowy do dalszej obróbki.
5. Obróbka CNC i wykańczanie powierzchni
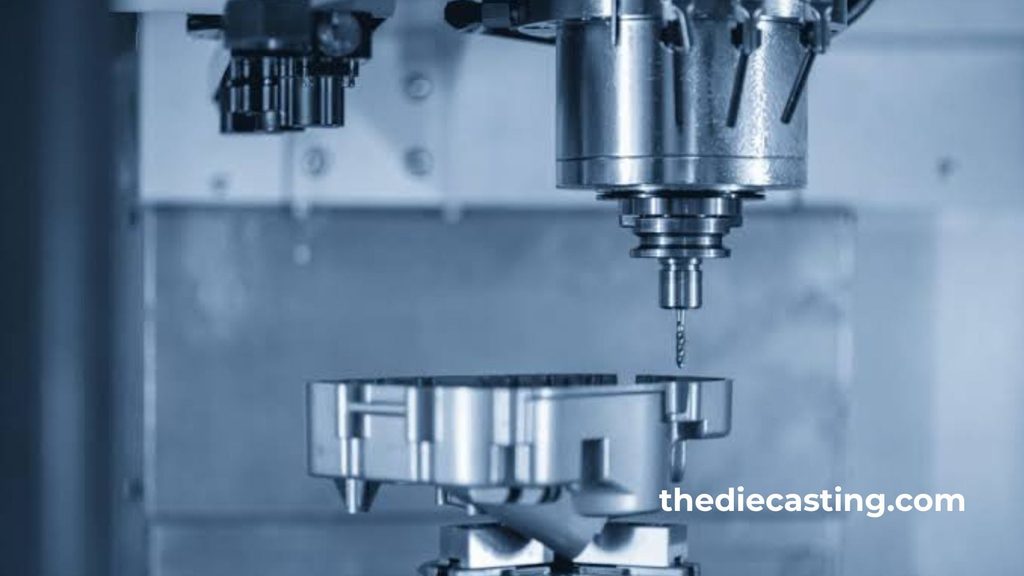
Inne elementy wymagają dodatkowej obróbki CNC w celu uzyskania dokładnych wymiarów, gwintów i powierzchni uszczelniających lub zapewnienia prawidłowych elementów montażowych. Obróbka skrawaniem jest szczególnie skuteczna w przypadku konstrukcji wymagających węższych tolerancji niż te, które można uzyskać przy zastosowaniu techniki odlewania. Opcje wykończenia obejmują malowanie proszkowe, malowanie, polerowanie, śrutowanie lub powlekanie galwaniczne.
6. Kontrola i montaż urządzeń
Ostatnim etapem jest zapewnienie, że części są produkowane zgodnie ze specyfikacjami rysunków technicznych i wymaganiami klienta. W zależności od tego, czy występują wady wewnętrzne wymagające oceny, jako metody kontroli można zastosować pomiary wymiarowe, kontrolę za pomocą maszyny współrzędnościowej (CMM), kontrolę wzrokową, badania twardości oraz kontrolę rentgenowską.

Jakie stopy aluminium stosuje się do odlewania ciśnieniowego?
Wybór odpowiedniego stopu ma wpływ na wytrzymałość, odlewalność, odporność na korozję, szczelność ciśnieniową, obrabialność oraz koszt.
| Stop aluminium | Główne cechy charakterystyczne | Typowe zastosowania |
| A380 | Dobra odlewalność, wytrzymałość, stabilność wymiarowa oraz wszechstronność zastosowań | Wsporniki samochodowe, obudowy urządzeń, obudowy elektroniczne |
| A383 | Dobre właściwości wypełniające w przypadku skomplikowanych geometrii oraz zwiększona odporność na pękanie na gorąco w odpowiednich zastosowaniach | Skomplikowane obudowy, elementy o cienkich ściankach, złożone odlewy |
| A360 | Dobra odporność na korozję i szczelność, w zależności od warunków procesowych | Sprzęt do zastosowań zewnętrznych, elementy do transportu płynów, obudowy |
| ADC12 | Dobra płynność, łatwość odlewania oraz właściwości mechaniczne | Części samochodowe, obudowy silników, elementy przemysłowe |
| A413 | Dobra szczelność i płynność, zwłaszcza w przypadku odpowiednich konstrukcji przeznaczonych do pracy pod ciśnieniem | Elementy hydrauliczne, obudowy, zastosowania związane z ciśnieniem |
Jakie są główne zalety odlewów aluminiowych?
Producenci komponentów seryjnych, wytwarzanych w średnich lub dużych ilościach, mogą uzyskać jednocześnie kilka korzyści dzięki odlewanie ciśnieniowe aluminium.
Konstrukcja lekka
Aluminium jest znacznie lżejsze od stali i żeliwa. Producenci z branży motoryzacyjnej, transportowej i elektronicznej mogą czerpać korzyści ze stosowania odlewów aluminiowych w swoich rozwiązaniach, zwiększając tym samym ogólną wydajność swoich produktów.
Spójność kształtów i wymiarów
Aby uzyskać szczegółowe informacje na temat pleśń W komorze wlewowej stopiony metal jest wtłaczany pod ciśnieniem do formy. Pozwala to na połączenie żeber, występów, punktów mocowania i innych elementów w jednym odlewie, co może nawet zmniejszyć liczbę poszczególnych części.
Wysoka wydajność produkcji
Po opracowaniu formy i zoptymalizowaniu parametrów produkcyjnych proces ten pozwala uzyskać znaczne ilości jednolitych elementów. Duża możliwość ponownego wykorzystania oprzyrządowania oraz krótkie czasy cyklu sprawiają, że odlewanie ciśnieniowe aluminium jest bardzo atrakcyjne w przypadku powtarzających się serii produkcyjnych.
Dobra przewodność cieplna i elektryczna
W porównaniu z innymi materiałami konstrukcyjnymi aluminium jest dobrym przewodnikiem ciepła i prądu elektrycznego. Sprawdzi się w radiatorach, obudowach silników, elementach oświetlenia LED oraz obudowach urządzeń elektronicznych, które wymagają zarządzania temperaturą i/lub ekranowania przed zakłóceniami elektromagnetycznymi.
Odporność na korozję i możliwość recyklingu
Na powierzchni aluminium w sposób naturalny tworzy się cienka warstwa tlenku, która zapewnia ochronę przed korozją. Stopień zapewnianej ochrony zależy od składu stopu, warunków środowiskowych oraz sposobu obróbki powierzchni.
Jakie są wady odlewania ciśnieniowego aluminium?
Chociaż proces ten ma wiele zalet, ma też pewne ograniczenia, które należy uwzględnić podczas opracowywania produktu.
| Wada | Wyjaśnienie | Możliwe rozwiązanie |
| Wysoki początkowy koszt oprzyrządowania | Matryce stalowe wymagają projektowania, obróbki skrawaniem i walidacji | W przypadku odpowiednich wielkości produkcji warto zastosować odlewanie ciśnieniowe i uprościć konstrukcję |
| Porowatość | Zjawisko uwięzienia gazu lub jego krzepnięcia może powodować powstawanie pustych przestrzeni wewnątrz materiału | Poprawa wentylacji, parametrów wtrysku oraz sterowania procesem |
| Ograniczenia projektowe | Podcięcia i skomplikowane kształty mogą utrudniać produkcję narzędzi | Optymalizacja projektu części za pomocą analizy DFM |
| Ograniczony wybór stopów | Nie każdy stop aluminium nadaje się do konwencjonalnego odlewania ciśnieniowego | Należy wybrać stop przeznaczony specjalnie do wybranego procesu |
| Obróbka wtórna | Krytyczne otwory i powierzchnie styku mogą wymagać dodatkowych operacji | Należy projektować elementy o kształcie zbliżonym do końcowego i obrabiać je tylko tam, gdzie jest to konieczne |
Jaki jest najlepszy sposób projektowania elementów odlewanych ciśnieniowo z aluminium?
Dobre projektowanie ułatwia produkcję, poprawia jakość odlewów i pomaga kontrolować koszty produkcji.
Utrzymanie jednolitej grubości ścianki
Jednolita grubość ścianki zapewnia bardziej równomierny przepływ i krzepnięcie metalu. Nagłe zmiany mogą powodować skurcz, porowatość i odkształcenia. Jeśli konieczna jest zmiana grubości, zazwyczaj najlepiej jest zapewnić jej stopniowe przejście lub zaokrąglone krawędzie.
Należy uwzględnić odpowiednie kąty nachylenia
Nachylenie to niewielkie zwężenie powierzchni równoległych do kierunku wyjmowania odlewu z formy. W przypadku wielu elementów dobrym punktem wyjścia jest kąt nachylenia wynoszący około 1–2 stopni, ale zależy to od głębokości powierzchni, geometrii oraz warunków obróbki.
Użyj zaokrągleń i zaokrąglonych narożników
Ostre narożniki mogą utrudniać przepływ metalu i powodować skupiska naprężeń. Zaokrąglenia i promienie ułatwiają płynne przejście między powierzchniami i mogą poprawić integralność odlewu.
Starannie projektuj żebra i występy
Żebra mogą zwiększyć sztywność przekroju bez konieczności stosowania grubego elementu pełnego. Wypukłości powstają w miejscach mocowania elementów złącznych i innych części. Należy je zaprojektować tak, aby nie były ani zbyt grube w poszczególnych miejscach, ani zbyt trudne do wypełnienia.
Ograniczanie podcięć i zbędnej obróbki
Podcięcia mogą wymagać zastosowania rdzeni przesuwnych lub innych elementów oprzyrządowania, co skomplikuje konstrukcję formy i zwiększy koszty. Wyeliminowanie podcięć oraz projektowanie elementów o kształcie zbliżonym do końcowego może ułatwić produkcję.
Do obowiązków projektanta należy również określenie, które powierzchnie muszą charakteryzować się wąskimi tolerancjami. Ograniczenie obróbki krytycznej do obszarów funkcjonalnych może przyczynić się do skrócenia czasu cyklu i obniżenia całkowitych kosztów.
W jakich branżach stosuje się odlewy aluminiowe?
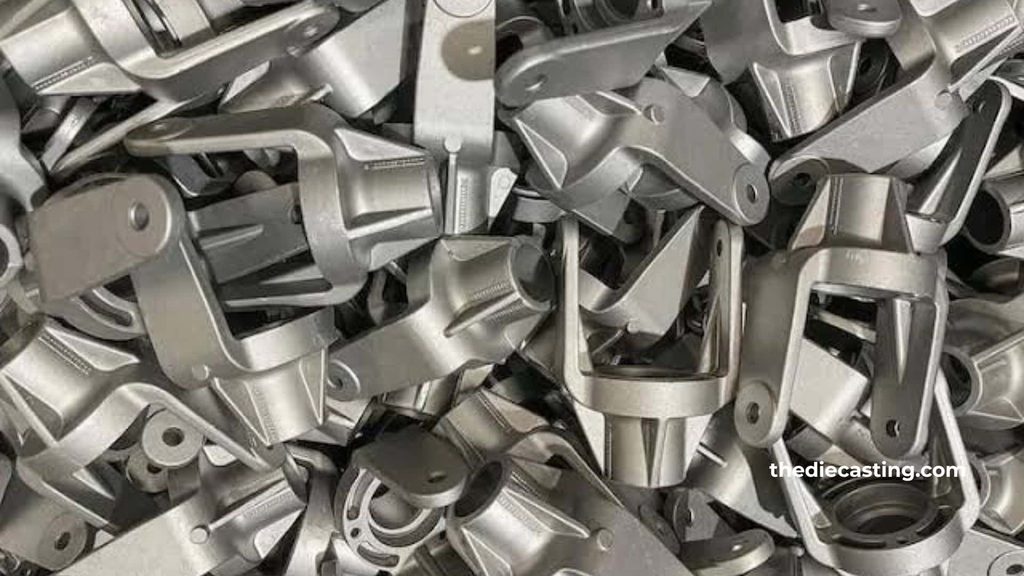
Odlewy aluminiowe są wykorzystywane w wielu gałęziach przemysłu, w których istotne znaczenie mają lekka konstrukcja, powtarzalność oraz złożona geometria.
| Przemysł | Typowe elementy | Główne powody stosowania |
| Motoryzacja | Obudowy silników, wsporniki, obudowy skrzyń biegów, elementy konstrukcyjne | Redukcja masy, powtarzalność i wydajność produkcji |
| Elektronika | Obudowy, radiatory, obudowy ekranujące zakłócenia elektromagnetyczne | Przewodność cieplna, dokładność wymiarowa i ekranowanie |
| Urządzenia przemysłowe | Obudowy pomp, osłony maszyn, wsporniki montażowe | Solidna konstrukcja i skomplikowane kształty |
| Oświetlenie | Obudowy diod LED i elementy odprowadzające ciepło | Przewodzenie ciepła i lekka konstrukcja |
| Rolnictwo | Obudowy urządzeń, szafy sterownicze, wsporniki | Praktyczne rozwiązania w zakresie wytrzymałości i stopów odpornych na korozję |
| Telekomunikacja | Obudowy urządzeń radiowych, obudowy sprzętu sieciowego | Zarządzanie temperaturą i ekranowanie |
Jak sprawdzić jakość odlewów aluminiowych?
W procesie kontroli jakości pierwszym etapem jest dobór materiałów, a proces ten obejmuje również opracowanie oprzyrządowania, odlewanie, obróbkę skrawaniem oraz kontrolę końcową.
Kontrola wymiarów
Weryfikacja wymiarów na rysunkach technicznych odbywa się przy użyciu suwmiarek, mikrometrów, przyrządów pomiarowych oraz urządzeń CMM. Do kontroli elementów krytycznych należy stosować uzgodniony plan pomiarowy oraz tolerancje.
Kontrola porowatości i wad wewnętrznych
Porowatość może wpływać na właściwości mechaniczne, szczelność oraz wygląd powierzchni. Jeśli wymaga tego dane zastosowanie, wady można wykryć za pomocą kontroli rentgenowskiej, próby ciśnieniowej lub innych odpowiednich metod.
Badania powierzchni i twardości
Kontrola wzrokowa służy do wykrywania wszelkich widocznych wad, takich jak pęknięcia, niepełne wypełnienie, nadmierne nadlewki, wady powierzchniowe itp. Badanie twardości może być stosowane w celu upewnienia się, że materiał spełnia wymagane właściwości.
Kontrola procesów i dokumentacji
Dobry producent powinien prowadzić odpowiednią dokumentację procesową, raporty z kontroli oraz ewidencję materiałów. Certyfikat ISO 9001 może świadczyć o dobrze funkcjonującym systemie zarządzania jakością, a normy branżowe mogą wymagać spełnienia dodatkowych standardów lub przeprowadzenia audytów przez klientów.
Jak wybrać producenta odlewów aluminiowych?
Wybór niewłaściwego dostawcy będzie miał wpływ na jakość komponentów, czas realizacji zamówienia, nakłady na oprzyrządowanie oraz przyszłą niezawodność produkcji.
Oto kilka czynników, o których warto pamiętać przy składaniu zamówienia:
- Wsparcie techniczne: Należy zwrócić się o ocenę projektu pod kątem produkcji, skorzystać z wiedzy specjalistycznej w zakresie symulacji przepływu w formach oraz uzyskać konkretne wskazówki dotyczące możliwości produkcyjnych.
- Możliwości w zakresie stopów: Upewnij się, że dostawca ma doświadczenie w zakresie stopu, którego wymaga Twój projekt i zastosowanie.
- Wydajność maszyn i oprzyrządowanie: Należy upewnić się, że dostawca dysponuje odpowiednią wydajnością maszyn i jest w stanie spełnić wymagania dotyczące części oraz oprzyrządowania, a także że jego moce produkcyjne pozwalają na realizację przewidywanej wielkości produkcji.
- Operacje wtórne: Należy upewnić się, że obróbka CNC, gratowanie, wykańczanie i montaż są realizowane we własnym zakresie lub przez wykwalifikowanych dostawców.
- Zapewnienie jakości: Prosimy o zapytanie dotyczące kontroli wymiarów, wykrywania wad, identyfikowalności materiałów oraz odpowiednich certyfikatów.
- Moce produkcyjne: Należy upewnić się, że dostawca jest w stanie zapewnić walidację prototypu, stopniowe zwiększanie produkcji oraz realizację kolejnych zamówień.
Przed rozpoczęciem produkcji należy dostarczyć model CAD 3D, rysunek techniczny, wykaz wymaganych materiałów, roczne wielkości produkcji, wymagania dotyczące wykończenia powierzchni oraz informacje dotyczące wymiarów krytycznych.
Wnioski
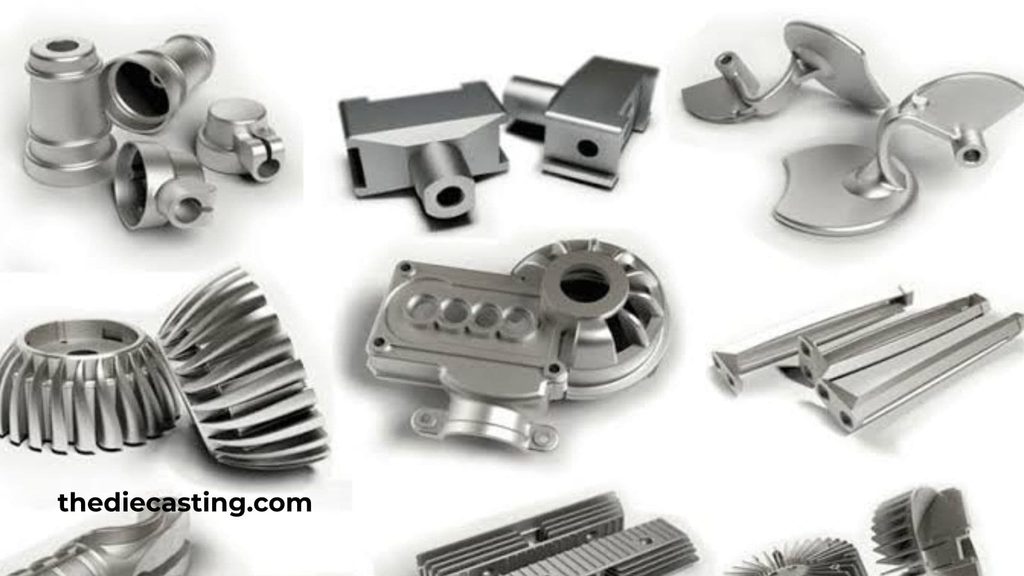
The odlew aluminiowy ciśnieniowy jest ekonomiczną i lekką metodą produkcji elementów metalowych o złożonej geometrii i wysokiej trwałości. Jest bardzo popularna ze względu na dużą prędkość produkcji, stałość wymiarową, przewodność cieplną oraz możliwość recyklingu i znajduje zastosowanie w wielu gałęziach przemysłu, w tym w motoryzacji, elektronice, produkcji urządzeń przemysłowych, oświetleniu i na innych rynkach.
Osiągnięcie pomyślnych wyników zależy od doboru stopu, konstrukcji ścianek, kontroli procesu odlewania oraz weryfikacji wyników pod kątem wymagań technicznych. Chociaż początkowa inwestycja w oprzyrządowanie może być znaczna, proces ten może zapewnić dobrą opłacalność w przeliczeniu na jedną sztukę, o ile skala produkcji uzasadnia taką inwestycję.
Współpracując z doświadczonym producent odlewów aluminiowych, można w prosty sposób skrócić czas potrzebny na opracowanie narzędzi, operacji dodatkowych, obróbki wykończeniowej i kontroli jakości. Analiza projektów oraz specyfikacje produkcyjne mają kluczowe znaczenie dla zapewnienia niezawodności i opłacalności komponentów.
Często zadawane pytania
1. Czym jest odlew aluminiowy?
Odlew aluminiowy to element metalowy powstający w wyniku wlewania stopionego stopu aluminium do wielokrotnego użytku stalowej formy pod wysokim ciśnieniem. Proces ten pozwala uzyskać produkty o skomplikowanych kształtach i dobrej stałości wymiarowej i jest często stosowany w produkcji średnio- i wielkoseryjnej.
2. Jaka jest różnica między odlewami aluminiowymi a odlewami ciśnieniowymi?
Termin „odlew aluminiowy” odnosi się do elementów odlewanych przy użyciu różnych procesów, takich jak odlewanie w formach piaskowych, odlewanie grawitacyjne i odlewanie ciśnieniowe. Odlew aluminiowy ciśnieniowy to w rzeczywistości element odlewany ciśnieniowo, który powstaje poprzez wlewanie stopionego stopu do formy, zazwyczaj pod wysokim ciśnieniem.
3. Który rodzaj stopu aluminium najlepiej nadaje się do odlewania ciśnieniowego?
A380, A383, A360 i ADC12 są powszechnie wybieranymi gatunkami. A380 stanowi dobry kompromis między odlewalnością a właściwościami mechanicznymi; A383 nadaje się do odlewania skomplikowanych kształtów, a A360 można stosować w sytuacjach, w których istotna jest odporność na korozję i szczelność ciśnieniowa.
4. Czy odlew aluminiowy charakteryzuje się wysoką wytrzymałością?
Tak, odlewy aluminiowe charakteryzują się dobrym stosunkiem wytrzymałości do masy. Rzeczywiste parametry zależą od stopu, geometrii elementu, porowatości wewnętrznej oraz jakości wykonania. Elementy poddawane dużym obciążeniom powinny zostać poddane weryfikacji pod kątem wymaganych właściwości mechanicznych.