
Giriş
Hafif yapı, iyi mekanik mukavemet, korozyon direnci ve mükemmel boyutsal hassasiyet, bu ürünü öne çıkaran özelliklerdir. döküm alüminyum modern imalat sektöründe bu kadar popüler. Alüminyum basınçlı döküm Üreticiler, ister otomotiv parçaları, ister elektronik muhafazalar, ister endüstriyel ekipmanlar, ister ısı emiciler üretiyor olsunlar, karmaşık metal bileşenleri hızlı ve hassas bir şekilde üretebilirler.
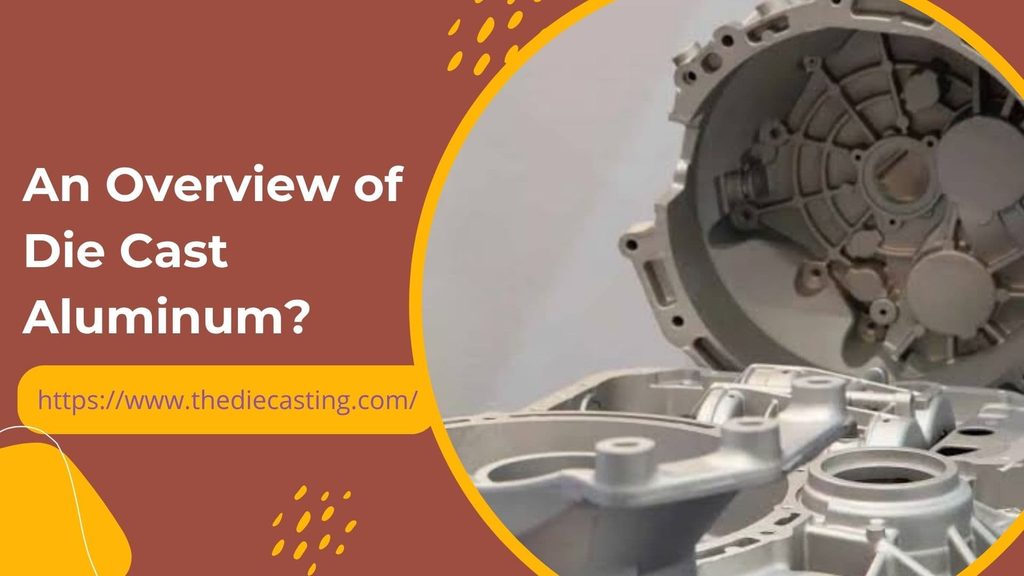
Bu işlem, erimiş alüminyum alaşımının yeniden kullanılabilir bir çelik kalıba basınçlı dökümüyle gerçekleştirilir kalıp. Metal soğuyup sertleştikten sonra kalıp açılır ve döküm çıkarılır. Parçalar daha sonra yüzey işleme, çapak alma, montaj ve CNC işleme gibi ek işlemlerden geçirilerek belirli kullanım amaçlarına uygun hale getirilir.
Bu kılavuz, alüminyum kalıp döküm sürecinin işleyişini, en yaygın alaşımları, parça tasarımıyla ilgili ipuçlarını ve bir üretim tedarikçisi seçerken nelere dikkat edilmesi gerektiğini ele almaktadır.
Döküm Alüminyum Nedir?
Erimiş metalin basınçla şekillendirilmesiyle üretilen bir metal parça alüminyum alaşım yüksek basınç altında, kalıp olarak bilinen, hassas bir şekilde tasarlanmış çelik bir parçaya enjekte edilir. Metal, kalıp içinde sertleşerek, kalıbın şeklinin ve yüzey özelliklerinin bir kopyasını oluşturur.
Alüminyum basınçlı döküm, genellikle kum kalıbı kullanılan kum dökümünün aksine, bir dizi tekrar kullanılabilir kalıp vasıtasıyla gerçekleştirilir. Yüksek basınçlı enjeksiyon, ince cidarlı, nervürlü ve montaj özelliklerine sahip karmaşık boşlukları hızla doldurmak için kullanılabilir ve karmaşık geometrilere sahip parçalar için uygundur.
Alüminyum alaşımları, iyi bir mukavemet-ağırlık oranı, iyi ısı iletkenliği ve korozyon direncine sahip oldukları için bu işlem için özellikle uygundur. Baskı döküm parçalar, alaşım ve parça tasarımına bağlı olarak elektrik iletkeni olabileceği gibi, iyi EM (elektromanyetik) kalkanları da oluşturabilir.
Alüminyum Basınçlı Döküm Süreci Nedir?
Alüminyum kalıp döküm sürecinde çeşitli aşamalar bulunmaktadır. Her bir aşamanın, parçanın boyutsal doğruluğu, yüzey kalitesi, iç yapısı ve genel performansı üzerinde etkisi vardır.
1. Ürün Tasarımı ve Kalıp Hazırlığı
Süreç, bir CAD modeli ve mühendislik incelemesiyle başlar. Tasarımcılar, kalıbın doldurulmasını ve parçanın çıkarılmasını etkileyecek olan duvar kalınlığını, çekme açılarını, ayırma çizgilerini, alt kesimleri vb. hesaplar. Ardından mühendisler, boşlukların, çekirdeklerin, akış kanallarının, giriş deliklerinin, havalandırma deliklerinin, soğutma kanallarının ve itici sisteminin tasarımını içeren kalıp tasarımını oluşturur.
Üretime yönelik tasarım (DFM) incelemesi, kalıplar üretilmeden önce olası sorunları tespit etmek amacıyla kullanılabilir.
2. Ergitme ve Enjeksiyon
Seçilen alüminyum alaşımı bir fırına yerleştirilir ve genellikle alüminyum alaşımı ile üretim sürecine uygun bir sıcaklıkta eritilir. Erimiş metal, soğuk odalı kalıp döküm makinesinin besleme manşonuna verilir. Ardından hidrolik veya mekanik bir piston, metali yüksek basınç altında kapalı çelik kalıba iter. Metal katılaşmadan önce kalıp boşluğu hızla doldurulur ve parça, ayrıntılı özellikleriyle şekillendirilebilir.
3. Soğutma ve Katılaşma
Kavite doldurulduktan sonra, alüminyum kontrollü koşullar altında soğutulur ve katılaşır. Sıcaklık kontrolü, kalıp içindeki soğutma kanalları kullanılarak sağlanır; bu da üretimin tutarlılığını korumaya yardımcı olur. Sıcaklık düzenlemesi, havalandırma ve enjeksiyon parametreleri de gözeneklilik, soğuk kapanma ve boyutsal bozulma gibi kusurlara neden olabilir. Bu koşullar, döküm kalitesini ve tekrarlanabilirliği sağlamak amacıyla üreticiler tarafından optimize edilir.
4. Çıkarma ve Kesme
Metal güvenli bir sıcaklığa soğuduktan sonra, makine kalıbı serbest bırakır. Döküm, parçaya zarar vermeden itici pimler vasıtasıyla kalıptan çıkarılır. Yeni döküm parçada, giriş kanallarına, akış kanallarına ve ayırma çizgisine bitişik fazla malzeme bulunabilir. Bu malzeme, kesme presleri veya diğer çapak alma işlemleriyle parçadan uzaklaştırılır ve parça daha sonra ilave işleme hazır hale gelir.
5. CNC İşleme ve Yüzey İşleme
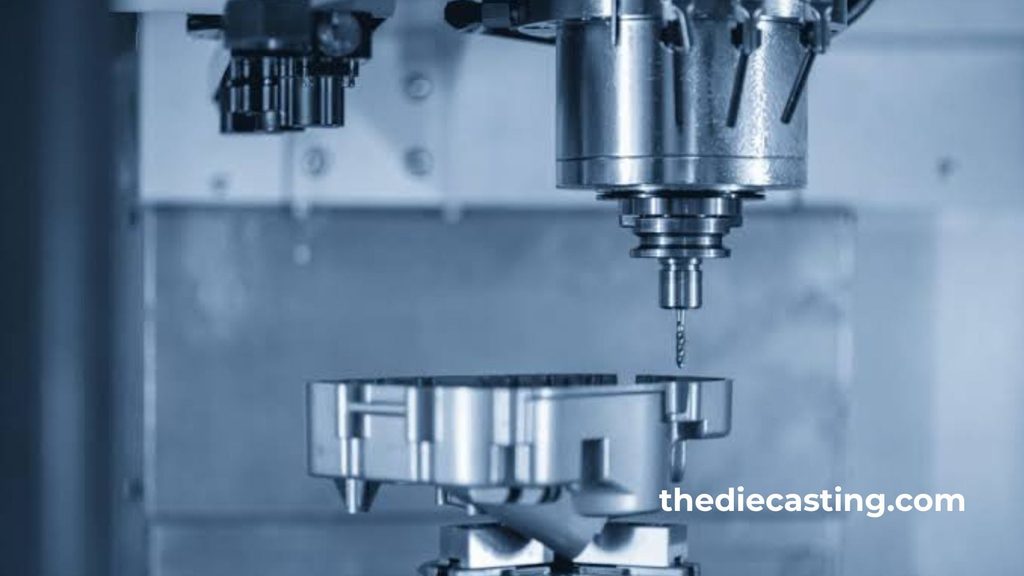
Diğer parçalar ise tam boyut, diş ve sızdırmazlık yüzeylerinin elde edilmesi ya da doğru montaj özelliklerinin sağlanması için ikincil CNC işleme gerektirir. İşleme, özellikle döküm tekniğiyle sağlanabilenden daha sıkı toleranslar gerektiren tasarımlar için oldukça etkilidir. Son işlem seçenekleri arasında toz boya, boyama, parlatma, kumlama veya kaplama yer alır.
6. Tesisin denetimi ve montajı
Son adım, parçaların mühendislik çizim şartnamelerine ve müşteri gereksinimlerine uygun olarak üretildiğinden emin olmaktır. Değerlendirilmesi gereken iç kusurların olup olmadığına bağlı olarak, boyut ölçümü, koordinat ölçüm makinesi (CMM) denetimi, görsel inceleme, sertlik testi ve X-ışını denetimi gibi denetim yöntemleri kullanılabilir.

Dökümde Hangi Alüminyum Alaşımları Kullanılır?
Doğru alaşımın seçilmesi, mukavemet, dökülebilirlik, korozyon direnci, basınç sızdırmazlığı, işlenebilirlik ve maliyeti etkiler.
| Alüminyum Alaşım | Temel Özellikler | Tipik Uygulamalar |
| A380 | İyi dökülebilirlik, mukavemet, boyutsal kararlılık ve genel amaçlı performans | Otomotiv braketleri, ekipman muhafazaları, elektronik muhafazalar |
| A383 | Karmaşık geometriler için iyi dolgu özellikleri ve uygun uygulamalarda sıcak çatlamaya karşı geliştirilmiş direnç | Karmaşık gövdeler, ince cidarlı parçalar, karmaşık dökümler |
| A360 | Proses koşullarına bağlı olarak iyi korozyon direnci ve basınç sızdırmazlığı | Dış mekan ekipmanları, sıvı taşıma bileşenleri, muhafazalar |
| ADC12 | İyi akışkanlık, dökülebilirlik ve mekanik performans | Otomotiv parçaları, motor gövdeleri, endüstriyel bileşenler |
| A413 | Özellikle uygun basınçlı tasarımlar için iyi basınç sızdırmazlığı ve akışkanlık | Hidrolik bileşenler, gövdeler, basınçla ilgili uygulamalar |
Döküm alüminyumun başlıca avantajları nelerdir?
Orta veya yüksek hacimli tekrarlanabilir bileşenlerin üreticileri, şu yollarla birden fazla avantaj elde edebilirler: alüminyum basınçlı döküm.
Hafif Yapı
Alüminyum, çelik ve dökme demirden çok daha hafiftir. Otomotiv, ulaşım ve elektronik sektöründeki üreticiler, uygulamalarında alüminyum dökümlerden yararlanarak ürünlerinin genel verimliliğini artırabilirler.
Şekil ve boyutların tutarlılığı
Ayrıntılı bilgileri elde etmek için kalıp boşluğa, erimiş metal basınç altında kalıba pompalanır. Bu sayede, destek çubukları, çıkıntılar, montaj noktaları ve diğer özellikler tek bir parça halinde birleştirilebilir; bu da tek tek parça sayısını azaltabilir.
Yüksek Üretim Verimliliği
Kalıp geliştirme ve üretim parametreleri optimize edildikten sonra, bu süreçle önemli miktarda homojen bileşenler üretilebilir. Kalıpların yüksek yeniden kullanılabilirliği ve kısa döngü süreleri, alüminyum basınçlı döküm yöntemini tekrarlanan üretim serileri için oldukça cazip hale getirir.
İyi Isıl ve Elektriksel İletkenlik
Alüminyum, diğer mühendislik malzemelerine kıyasla ısı ve elektriği iyi ileten bir malzemedir. Isı yayıcılar, motor gövdeleri, LED aydınlatma bileşenleri ve termal yönetim ile/veya EMI ekranlamasına ihtiyaç duyan elektronik muhafazalar için avantajlıdır.
Korozyon Direnci ve Geri Dönüştürülebilirlik
Alüminyum yüzeyinde, korozyon koruması açısından faydalı olan ince bir oksit tabakası doğal olarak oluşur. Sağlanan korumanın derecesi, alaşım bileşimine, çevresel etkenlere maruz kalma durumuna ve yüzey işlemine bağlıdır.
Alüminyum Basınçlı Dökümün Dezavantajları Nelerdir?
Bu süreç önemli avantajlar sunsa da, ürün geliştirme aşamasında dikkate alınması gereken bazı sınırlamaları da bulunmaktadır.
| Dezavantaj | Açıklama | Olası Çözüm |
| Yüksek ilk takım maliyeti | Çelik kalıplar, mühendislik, işleme ve doğrulama süreçlerini gerektirir | Uygun üretim hacimleri için basınçlı döküm yöntemini kullanın ve tasarımı basitleştirin |
| Gözeneklilik | Gazın hapsolması veya katılaşma davranışı, iç boşluklara yol açabilir | Havalandırma, enjeksiyon parametreleri ve proses kontrolünü iyileştirin |
| Tasarım kısıtlamaları | Alt kesimler ve karmaşık geometriler, kalıplama sürecini zorlaştırabilir | DFM analizi ile parça tasarımını optimize edin |
| Sınırlı alaşım seçeneği | Her alüminyum alaşımı, geleneksel yüksek basınçlı kalıp dökümüne uygun değildir | Seçilen işlem için özel olarak tasarlanmış bir alaşım seçin |
| İkincil işleme | Kritik delikler ve birleşme yüzeyleri ek işlemler gerektirebilir | Neredeyse nihai şekle yakın özellikler tasarlayın ve yalnızca gerekli olan yerleri işleyin |
Alüminyum Basınçlı Döküm Parçalarını Tasarlamanın En İyi Yolu Nedir?
İyi bir tasarım, ürünlerin üretimini kolaylaştırır, döküm kalitesini artırır ve üretim maliyetlerinin kontrol altına alınmasına yardımcı olur.
Duvar Kalınlığının Tekdüze Olmasını Sağlayın
Düzgün duvar kalınlığı, metalin daha homojen bir şekilde akmasını ve katılaşmasını sağlar. Ani değişiklikler, büzülme, gözeneklilik ve şekil bozulmasına yol açabilir. Kalınlıkta bir değişiklik gerekiyorsa, genellikle kademeli bir geçiş veya yuvarlatılmış kenarlar tercih edilmelidir.
Uygun Taslak Açılarını Dahil Edin
Çekme açısı, kalıptan çıkarılan, döküm yönüne paralel yüzeylerdeki hafif konikliktir. Birçok parça özelliği için yaklaşık 1-2 derecelik bir çekme açısı iyi bir başlangıç noktasıdır; ancak bu, yüzeyin derinliğine, geometrisine ve kalıplama koşullarına bağlıdır.
Dolgu Çizgileri ve Yuvarlatılmış Köşeler Kullanın
Keskin köşeler metal akışını engelleyebilir ve gerilme yoğunlaşmalarına neden olabilir. Yuvarlama ve yarıçaplar, yüzeyler arasında düzgün bir geçiş sağlanmasına yardımcı olur ve dökümün bütünlüğünü artırabilir.
Kaburgaları ve çıkıntıları özenle tasarlayın
Kafesler, kalın bir dolgu malzemesine gerek kalmadan bir kesitin rijitliğini artırabilir. Çıkıntılar, bağlantı elemanları ve diğer parçalar için yer sağlar. Bunların her ikisi de, yerel olarak ne çok kalın ne de doldurulması çok zor olacak şekilde tasarlanmalıdır.
Alt kesimleri ve gereksiz işleme işlemlerini en aza indirin
Alt kesimler, kayar kalıplar veya diğer kalıplama ekipmanlarının kullanılmasını gerektirebilir; bu da kalıbı karmaşıklaştırır ve maliyeti artırır. Alt kesimleri ortadan kaldırmak ve parçaları net şekle yakın olarak tasarlamak, üretimi kolaylaştırabilir.
Hangi yüzeylerin sıkı toleranslara sahip olması gerektiğini belirlemek de tasarımcının sorumluluğundadır. Kritik işleme işlemlerini işlevsel alanlarla sınırlı tutmak, döngü süresini ve toplam maliyeti azaltabilir.
Hangi Sektörler Döküm Alüminyum Kullanır?
Döküm alüminyum, hafif yapı, tekrarlanabilirlik ve karmaşık geometrinin önemli olduğu çok çeşitli endüstrilerde kullanılmaktadır.
| Endüstri | Tipik Bileşenler | Kullanımının Başlıca Nedenleri |
| Otomotiv | Motor gövdeleri, braketler, şanzıman gövdeleri, yapısal bileşenler | Ağırlık azaltma, tekrarlanabilirlik ve üretim verimliliği |
| Elektronik | Muhafazalar, ısı emiciler, EMI koruma muhafazaları | Isıl iletkenlik, boyutsal doğruluk ve ekranlama |
| Endüstriyel Ekipmanlar | Pompa gövdeleri, makine kapakları, montaj braketleri | Sağlam yapı ve karmaşık şekiller |
| Aydınlatma | LED muhafazaları ve ısı dağıtım bileşenleri | Isı transferi ve hafif tasarım |
| Tarım | Ekipman muhafazaları, kontrol dolapları, braketler | Pratik mukavemet ve korozyona dayanıklı alaşım seçenekleri |
| Telekomünikasyon | Radyo muhafazaları, ağ ekipmanı muhafazaları | Isı yönetimi ve ekranlama |
Döküm Alüminyumun Kalitesi Nasıl Kontrol Edilir?
Kalite kontrolünde ilk adım malzeme seçimidir ve bu süreç, kalıp geliştirme, döküm, işleme ve son kontrol aşamalarına kadar devam eder.
Boyutsal Muayene
Mühendislik çizimlerindeki boyutların doğrulanması, kumpaslar, mikrometreler, ölçü aletleri ve CMM ekipmanları kullanılarak gerçekleştirilir. Kritik özelliklerin denetlenmesi için üzerinde mutabakat sağlanmış bir ölçüm planı ve toleranslar uygulanmalıdır.
Gözeneklilik ve İç Kusur Kontrolü
Gözeneklilik, mekanik özellikleri, sızdırmazlığı ve yüzey kalitesini etkileyebilir. Uygulama gerektiriyorsa, kusurlar X-ışını muayenesi, basınç testi veya diğer uygun yöntemlerle tespit edilebilir.
Yüzey ve Sertlik Testleri
Görsel inceleme, çatlaklar, eksik dolum, aşırı çapak, yüzey kusurları vb. gibi gözle görülür kusurları tespit etmek için kullanılır. Sertlik testi ise malzeme özelliklerinin karşılanıp karşılanmadığını doğrulamak amacıyla uygulanabilir.
Süreç ve Dokümantasyon Kontrolü
İyi bir üretici, uygun üretim kayıtlarını, denetim raporlarını ve malzeme kayıtlarını tutmalıdır. ISO 9001 sertifikası, sağlam temellere dayalı bir kalite yönetim sisteminin varlığını gösterebilir; sektörlere özgü standartlar ise ek standartlar veya müşteri denetimleri gerektirebilir.
Alüminyum Basınçlı Döküm Üreticisini Nasıl Seçersiniz?
Yanlış tedarikçinin seçilmesi, bileşen kalitesini, teslim süresini, kalıp yatırımlarını ve gelecekteki üretim güvenilirliğini olumsuz etkileyecektir.
Sipariş verirken göz önünde bulundurmanız gereken bazı hususlar şunlardır:
- Mühendislik desteği: Üretime uygun tasarım incelemeleri, kalıp akışı konusunda uzmanlık ve üretilebilirlikle ilgili somut öneriler alın.
- Alaşım özellikleri: Tedarikçinin, tasarımınızın ve uygulamanızın gerektirdiği alaşım konusunda deneyimli olduğundan emin olun.
- Makine kapasitesi ve Takımlar: Tedarikçinin yeterli makine kapasitesine sahip olduğundan, parça ve kalıp gereksinimlerini karşılayabildiğinden ve öngörülen üretim hacmini karşılayabilecek fabrika kapasitesine sahip olduğundan emin olun.
- İkincil işlemler: CNC işleme, çapak alma, son işlem ve montaj işlemlerinin şirket içinde gerçekleştirilebildiğinden veya bu işlemler için gerekli niteliklere sahip olduğundan emin olun.
- Kalite güvencesi: Boyutsal kontrol, kusur tespiti, malzeme izlenebilirliği ve ilgili sertifikalar hakkında bilgi alın.
- Üretim kapasitesi: Tedarikçinin prototip doğrulama, üretim kapasitesinin artırılması ve tekrar siparişleri karşılayabileceğinden emin olun.
Üretime başlamadan önce, bir 3B CAD modeli, teknik çizim, gerekli malzemeler, yıllık üretim hacimleri, yüzey kalitesi gereklilikleri ve kritik boyutlara ilişkin bilgileri teslim ediniz.
Sonuç
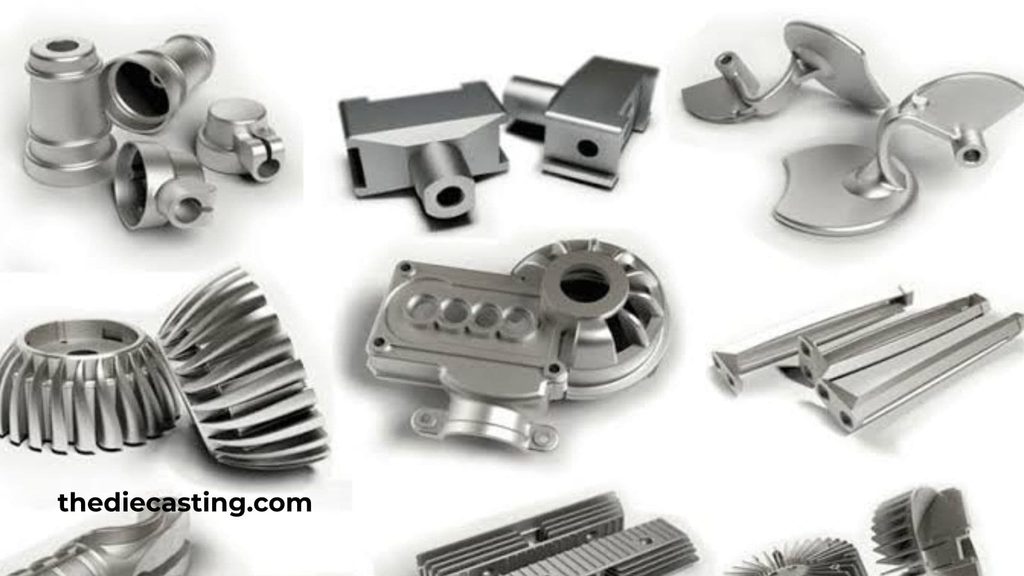
Bu döküm alüminyum Karmaşık geometriye ve yüksek dayanıklılığa sahip metal parçaların üretimi için maliyet etkin ve hafif bir üretim yöntemidir. Yüksek üretim hızı, boyutsal tutarlılığı, ısı iletkenliği ve geri dönüştürülebilirliği nedeniyle büyük rağbet görmektedir ve otomotiv, elektronik, endüstriyel ekipman, aydınlatma ve diğer sektörler dahil olmak üzere çeşitli endüstrilerde kullanılmaktadır.
Başarılı sonuçların elde edilmesi, alaşım seçimi, duvar tasarımı, döküm sürecinin kontrolü ve sonuçların mühendislik gerekliliklerine göre doğrulanmasına dayanır. Kalıplara yapılan ilk yatırım önemli miktarda olsa da, üretim hacmi bu yatırımı haklı çıkardığında bu süreç parça başına iyi bir maliyet verimliliği sağlayabilir.
Deneyimli biriyle çalışarak alüminyum basınçlı döküm üreticisi, araçların geliştirilmesi, ikincil işlemler, son işlemler ve kalite kontrolü için gereken süreyi kolayca kısaltabilirsiniz. Tasarım incelemeleri ve üretim şartnameleri, güvenilir ve maliyet etkin bileşenlerin elde edilmesini sağlamak açısından önemlidir.
Sıkça Sorulan Sorular
1. Döküm alüminyum nedir?
Döküm alüminyum, erimiş alüminyum alaşımının yüksek basınç altında yeniden kullanılabilir bir çelik kalıba dökülmesiyle elde edilen bir metal elemandır. Bu işlem, boyutsal tutarlılığı yüksek, karmaşık şekilli ürünler ortaya çıkarır ve genellikle orta ve yüksek hacimli üretimde tercih edilir.
2. Döküm alüminyum ile basınçlı döküm alüminyum arasındaki fark nedir?
“Döküm alüminyum” terimi, kum dökümü, yerçekimi dökümü ve kalıp dökümü gibi çeşitli yöntemlerle dökülmüş parçaları ifade etmek için kullanılır. Kalıp döküm alüminyum, aslında erimiş alaşımın genellikle yüksek basınç altında bir kalıba dökülmesiyle üretilen bir kalıp döküm parçasıdır.
3. Kalıp dökümü için en uygun alüminyum alaşımı hangisidir?
A380, A383, A360 ve ADC12 sıkça tercih edilen seçeneklerdir. A380, dökülebilirlik ile mekanik özellikler arasında iyi bir denge sunar; A383, karmaşık şekillerde dökülebilir ve A360, korozyon direnci ile basınç sızdırmazlığının önemli olduğu durumlarda kullanılabilir.
4. Döküm alüminyumun mukavemeti yüksek midir?
Evet, basınçlı döküm alüminyum iyi bir mukavemet-ağırlık oranı sunabilir. Gerçek performans, alaşımdan alaşıma, parça geometrisine, iç gözenekliliğe ve üretim kalitesine göre değişiklik gösterecektir. Ağır yüklere maruz kalan parçalar, gerekli mekanik özellikler açısından doğrulanmalıdır.