
Innledning
Lettvektskonstruksjon, god mekanisk styrke, korrosjonsbestandighet og utmerket dimensjonsnøyaktighet er egenskapene som gjør at trykkstøpt aluminium som er så populært i moderne produksjon. Støping av aluminium Produsenter kan raskt og nøyaktig fremstille kompliserte metallkomponenter, uansett om de produserer bildeler, elektronikkhus, industrielt utstyr eller kjøleribber.
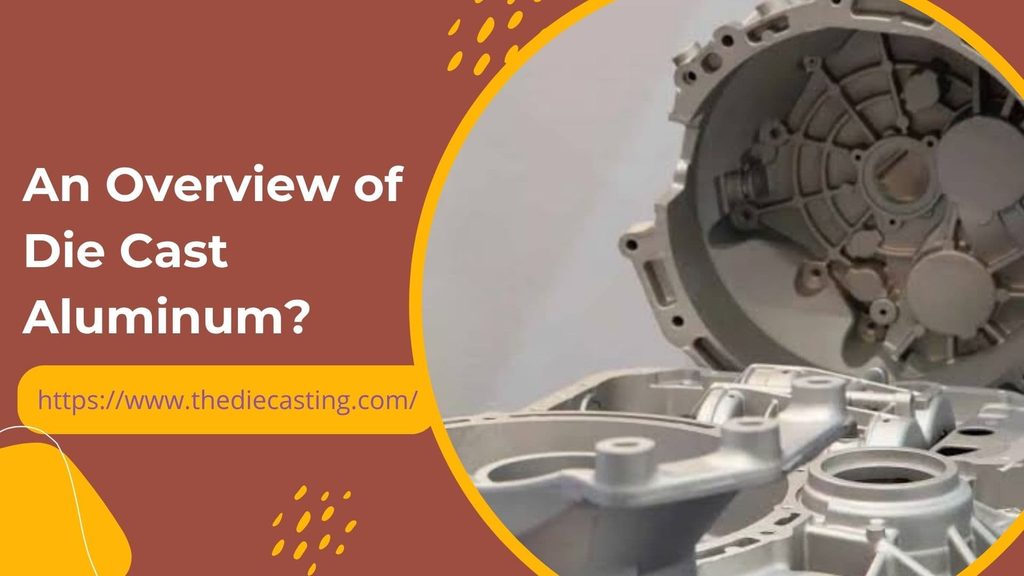
Dette gjøres ved å trykkstøpe smeltet aluminiumslegering i en gjenbrukbar stålform mugg. Når metallet er avkjølt og herdet, åpnes formen, og støpegodset tas ut. Delene kan deretter gjennomgå videre bearbeiding, som overflatebehandling, avgrading, montering og CNC-bearbeiding, slik at de blir klargjort for sitt spesifikke bruksformål.
Denne veiledningen tar for seg hvordan aluminiumsstøpeprosessen fungerer, de mest brukte legeringene, tips til komponentutforming og hva man bør se etter når man skal velge en produksjonsleverandør.
Hva er støpt aluminium?
En metalldel fremstilt ved å presse smeltet aluminiumslegering under høyt trykk inn i en presisjonskonstruert ståldel, kjent som en matrise. Metallet stivner i formen og danner en kopi av dens form og overflateegenskaper.
Aluminiumstrykkstøping utføres ved hjelp av et sett med gjenbrukbare verktøy, i motsetning til sandstøping, der man vanligvis bruker en sandform. Høytrykksinjeksjonen kan brukes til å fylle komplekse hulrom med tynne vegger, ribber og festepunkter raskt, og egner seg for deler med komplisert geometri.
Aluminiumslegeringer er spesielt velegnet til denne prosessen, da de har et godt styrke-vekt-forhold, god varmeledningsevne og korrosjonsbestandighet. Støpte deler kan også være elektrisk ledende og fungere som gode EM-skjold (elektromagnetiske skjold), avhengig av legeringen og delens utforming.
Hva er prosessen for støping av aluminium?
Det er ulike trinn i prosessen med støping av aluminium. Hvert trinn har betydning for komponentens dimensjonsnøyaktighet, overflatekvalitet, indre struktur og generelle ytelse.
1. Produktdesign og verktøyproduksjon
Det starter med en CAD-modell og en teknisk gjennomgang. Konstruktørene beregner veggtykkelse, avløpsvinkler, delelinjer, underskæringer osv., som vil påvirke formfyllingen og uttaket av delen. Deretter utarbeider ingeniørene utformingen av formen, noe som omfatter utformingen av hulrom, kjerner, innløpskanaler, innløp, avluftingskanaler, kjølekanaler og utstøtingssystemet.
Gjennomgangen av design for produksjon (DFM) kan brukes til å avdekke potensielle problemer før verktøyene produseres.
2. Smelting og injeksjon
Den valgte aluminiumslegeringen plasseres i en ovn og smeltes, vanligvis ved en temperatur som er egnet for aluminiumslegeringen og produksjonsprosessen. Det smeltede metallet føres inn i skuddhylsen på kaldkammer-trykkstøpemaskinen. Deretter presser et hydraulisk eller mekanisk stempel metallet under høyt trykk inn i den lukkede stålformen. Formhulen fylles raskt før metallet stivner, og delen kan formes med detaljerte trekk.
3. Avkjøling og størkning
Når hulrommet er fylt, avkjøles og stivner aluminiumet under kontrollerte forhold. Temperaturreguleringen oppnås ved hjelp av kjølekanaler inne i støpeformen, noe som bidrar til å opprettholde en jevn produksjon. Temperaturregulering, ventilering og injeksjonsparametere kan også forårsake feil som porøsitet, kaldsømmer og dimensjonsforvrengning. Disse forholdene optimaliseres av produsentene for å sikre støpekvalitet og repeterbarhet.
4. Utstøting og trimming
Etter at metallet har avkjølt seg til et sikkert nivå, frigjør maskinen støpeformen. Støpegodset skyves ut av formen ved hjelp av utstøterstifter, uten at komponenten blir skadet. Det kan forekomme overflødig materiale ved innløpene, innløpskanalene og delelinjen i den nystøpte delen. Dette materialet fjernes fra komponenten ved hjelp av trimmingspresser eller andre avgradingsprosesser, og komponenten er deretter klar for videre bearbeiding.
5. CNC-bearbeiding og overflatebehandling
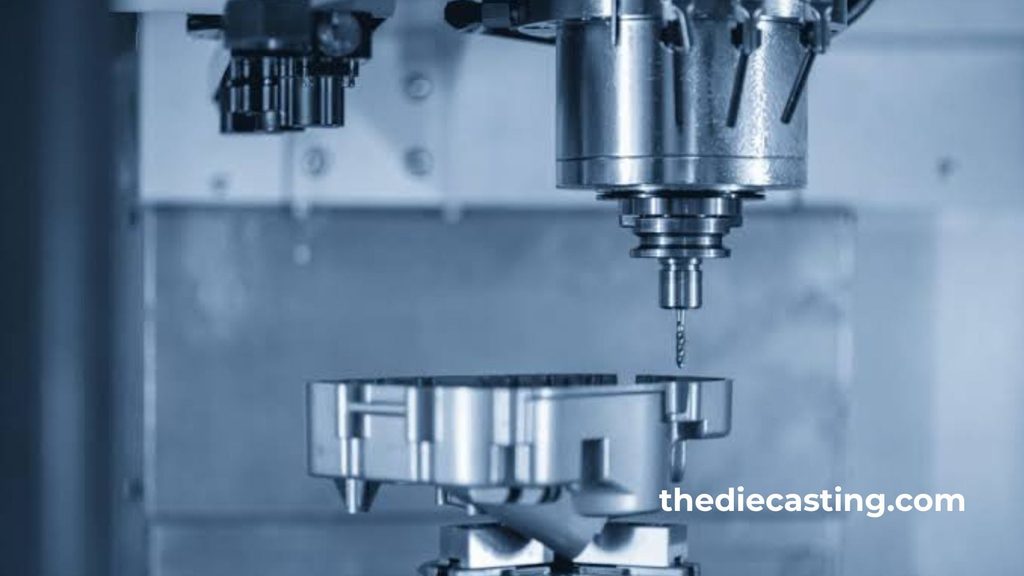
Andre deler krever sekundær CNC-bearbeiding for å oppnå nøyaktige dimensjoner, gjenger og tetningsflater, eller for å sikre riktige monteringspunkter. Maskinering er særlig effektivt for konstruksjoner som krever strammere toleranser enn det som kan oppnås med «as-cast»-teknikken. Mulighetene for overflatebehandling omfatter pulverlakkering, maling, polering, sandblåsing eller galvanisering.
6. Inspeksjon og montering av anlegget
Det siste trinnet er å sikre at delene produseres i samsvar med spesifikasjonene i konstruksjonstegningene og kundens krav. Dimensjonsmåling, kontroll med koordinatmålemaskin (CMM), visuell undersøkelse, hardhetsprøving og røntgenkontroll kan benyttes som kontrollmetoder, avhengig av om det foreligger indre feil som må vurderes.

Hvilke aluminiumslegeringer brukes til trykkstøping?
Valg av riktig legering påvirker styrke, støpbarhet, korrosjonsbestandighet, trykktetthet, bearbeidbarhet og kostnad.
| Aluminiumslegering | Hovedtrekk | Typiske bruksområder |
| A380 | God støpbarhet, styrke, dimensjonsstabilitet og allsidig ytelse | Braketter til bilindustrien, utstyrshus, elektronikkhus |
| A383 | Gode fyllingsegenskaper ved komplekse geometrier og forbedret motstand mot varmsprekkdannelse i egnede bruksområder | Intrikate hus, tynnveggede komponenter, komplekse støpegods |
| A360 | God korrosjonsbestandighet og trykktetthet, avhengig av prosessforholdene | Utendørsutstyr, komponenter for væskehåndtering, innkapslinger |
| ADC12 | God flytbarhet, støpbarhet og mekaniske egenskaper | Bildeler, motorhus, industrielle komponenter |
| A413 | God trykktetthet og flytbarhet, særlig for egnede trykkholdende konstruksjoner | Hydrauliske komponenter, hus, trykkrelaterte anvendelser |
Hva er de viktigste fordelene med støpt aluminium?
Produsenter av standardiserte komponenter som produseres i mellomstore eller store volumer kan oppnå flere fordeler samtidig ved å støping av aluminium.
Lettvektskonstruksjon
Aluminium er mye lettere enn stål og støpejern. Produsenter innen bilindustrien, transportsektoren og elektronikkbransjen kan dra nytte av å bruke aluminiumsstøpegods i sine applikasjoner og dermed øke den samlede effektiviteten til produktene sine.
Ensartethet i former og dimensjoner
For å få tak i de detaljerte mugg I hulrommet pumpes det smeltede metallet inn i formen under trykk. Dette gjør det mulig å kombinere ribber, fremspring, festepunkter og andre detaljer i ett og samme stykke, noe som til og med kan redusere antallet enkeltdeler.
Høy produksjonseffektivitet
Når støpeformen er utviklet og produksjonsparametrene er optimalisert, kan prosessen gi betydelige mengder ensartede komponenter. Den høye gjenbrukbarheten til verktøyet og de korte syklustidene gjør aluminiumstrykksstøping svært interessant for gjentatte produksjonsserier.
God varmeledningsevne og elektrisk ledningsevne
Aluminium er en god varmeleder og elektrisk leder sammenlignet med andre tekniske materialer. Det er et fordelaktig materiale for kjøleribber, motorhus, LED-belysningskomponenter og elektronikkhus som krever varmestyring og/eller EMI-skjerming.
Korrosjonsbestandighet og gjenvinnbarhet
Det dannes naturlig et tynt oksidlag på overflaten av aluminium, noe som gir god korrosjonsbeskyttelse. Graden av beskyttelse avhenger av legeringens sammensetning, miljøpåvirkning og overflatebehandling.
Hva er ulempene ved aluminiumstrykstøping?
Selv om prosessen byr på betydelige fordeler, har den også begrensninger som må tas i betraktning under produktutviklingen.
| Ulempe | Forklaring | Mulig løsning |
| Høye innledende verktøykostnader | Stålmatriser krever prosjektering, maskinering og validering | Bruk trykkstøping ved passende produksjonsvolumer og forenkle konstruksjonen |
| Porøsitet | Gassinneslutning eller størkningsforløp kan føre til dannelse av indre hulrom | Forbedre ventilasjon, injeksjonsparametere og prosessstyring |
| Designbegrensninger | Underskjæringer og kompliserte geometrier kan gjøre verktøyutformingen vanskeligere | Optimaliser komponentutformingen ved hjelp av DFM-analyse |
| Begrenset utvalg av legeringer | Ikke alle aluminiumslegeringer egner seg for konvensjonell høytrykksstøping | Velg en legering som er spesielt beregnet på den valgte prosessen |
| Sekundær bearbeiding | Kritiske hull og sammenføyningsflater kan kreve ytterligere bearbeiding | Utform deler med en form som ligger så nær den endelige formen som mulig, og bearbeid dem kun der det er nødvendig |
Hva er den beste måten å konstruere støpte aluminiumsdeler på?
God design gjør produktene enklere å produsere, forbedrer støpeprosessen og bidrar til å holde produksjonskostnadene under kontroll.
Oppretthold jevn veggtykkelse
En jevn veggtykkelse gir en jevnere strømning og størkning av metallet. Plutselige endringer kan føre til krymping, porøsitet og deformasjon. Dersom det er nødvendig med en endring i tykkelsen, er det vanligvis best å ha en gradvis overgang eller avrundede former.
Inkluder passende trekkvinkler
Helling er den svake avsmalningen på overflater som er parallelle med støperetningen, når delen tas ut av støpeformen. For mange detaljer er en hellingsvinkel på rundt 1–2 grader et godt utgangspunkt, men dette avhenger av overflatens dybde, geometrien og verktøyforholdene.
Bruk fileter og avrundede hjørner
Skarpe hjørner kan hindre metallstrømmen og føre til spenningskonsentrasjoner. Overgangsrunder og radier bidrar til en jevn overgang mellom overflater og kan forbedre støpeemnets integritet.
Utform ribber og utstikkere med omhu
Ribber kan gjøre en seksjon stivere uten at det er behov for et tykt, massivt materiale. Utstikkere brukes til festemidler og andre deler. Disse bør utformes slik at de verken blir for tykke på enkelte steder eller for vanskelige å fylle ut.
Minimer underskjæringer og unødvendig maskinering
Underskjæringer kan kreve glidekjerner eller annet verktøyutstyr, noe som vil gjøre formen mer komplisert og øke kostnadene. Å unngå underskjæringer og utforme deler som er så nær den endelige formen som mulig, kan forenkle produksjonen.
Det er også konstruktørens ansvar å avgjøre hvilke overflater som må ha strenge toleranser. Ved å begrense kritisk maskinering til de funksjonelle områdene kan man redusere syklus- og totalkostnadene.
Hvilke bransjer bruker trykkstøpt aluminium?
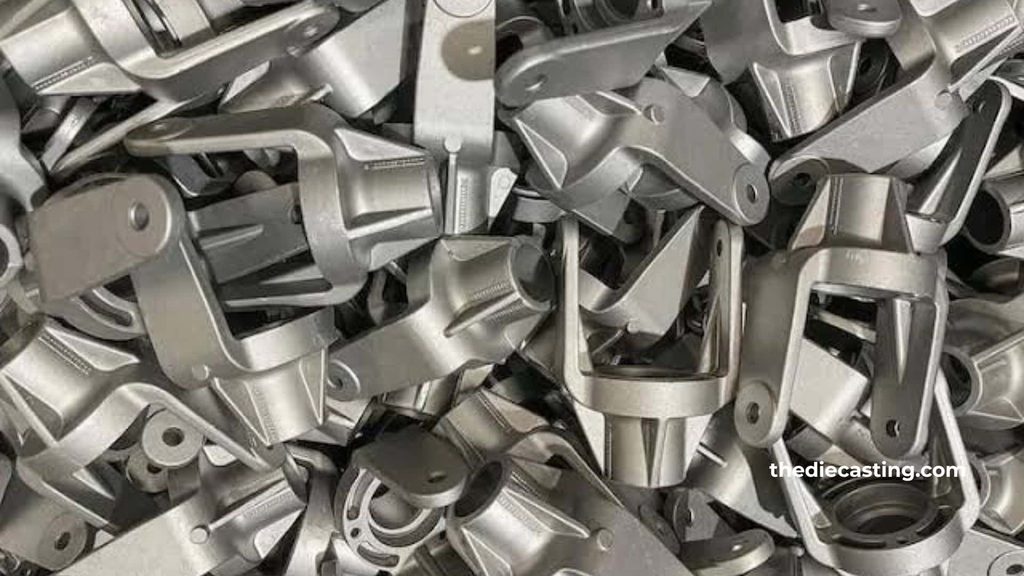
Støpt aluminium brukes i en lang rekke bransjer der lettvektskonstruksjon, repeterbarhet og kompleks geometri er avgjørende.
| Industri | Typiske komponenter | Hovedårsaker til bruk |
| Bilindustrien | Motorhus, braketter, girkassehus, konstruksjonsdeler | Vektreduksjon, repeterbarhet og produksjonseffektivitet |
| Elektronikk | Kapslinger, kjøleribber, EMI-skjermende hus | Varmeledningsevne, dimensjonsnøyaktighet og skjerming |
| Industrielt utstyr | Pumpehus, maskindeksler, monteringsbraketter | Robust konstruksjon og komplekse former |
| Belysning | LED-hus og komponenter for varmespredning | Varmeoverføring og lettvektsdesign |
| Landbruk | Utstyrskapsler, kontrollskap, braketter | Alternativer for legeringer med god praktisk styrke og korrosjonsbestandighet |
| Telekommunikasjon | Radiohus, kabinetter for nettverksutstyr | Varmestyring og skjerming |
Hvordan kontrollerer man kvaliteten på støpt aluminium?
I kvalitetskontrollen er det første trinnet valg av materiale, og prosessen fortsetter gjennom utvikling av verktøy, støping, maskinering og sluttkontroll.
Inspeksjon av dimensjoner
Kontrollen av dimensjonene på tekniske tegninger utføres ved hjelp av skyvelærer, mikrometer, måleinstrumenter og CMM-utstyr. Det bør benyttes en felles avtalt måleplan og toleranser for å kontrollere kritiske elementer.
Kontroll av porøsitet og indre feil
Porøsiteten kan påvirke de mekaniske egenskapene, tettheten og overflatebehandlingen. Dersom det er nødvendig for bruksområdet, kan feilene påvises ved hjelp av røntgenundersøkelse, trykktesting eller andre egnede metoder.
Overflate- og hardhetsmåling
Visuell inspeksjon brukes til å oppdage synlige feil som sprekker, ufullstendig fylling, for mye overflødig materiale, overflatefeil osv. Hardhetsmåling kan benyttes for å sikre at materialegenskapene oppfylles.
Prosess- og dokumentasjonskontroll
En god produsent vil føre ordentlige prosessjournaler, inspeksjonsrapporter og materialregistre. ISO 9001-sertifiseringen kan være et tegn på et veletablert kvalitetsstyringssystem, og bransjespesifikke standarder kan kreve ytterligere standarder eller kunderevisjoner.
Hvordan velger man en produsent av aluminiumsstøpegods?
Valg av feil leverandør vil påvirke komponentkvaliteten, leveringstiden, investeringene i verktøy og den fremtidige produksjonssikkerheten.
Her er noen faktorer du bør ta hensyn til når du bestiller:
- Teknisk støtte: Be om gjennomgang av design med tanke på produksjon, ekspertise innen Moldflow og konkrete forslag til hvordan man kan sikre produksjonsvennlighet.
- Legeringsegenskaper: Sørg for at leverandøren har erfaring med den legeringen som kreves for din konstruksjon og anvendelse.
- Maskinens kapasitet og verktøy: Sørg for at leverandøren har tilstrekkelig maskinkapasitet og kan oppfylle kravene til deler og verktøy, samt at fabrikken har kapasitet til å håndtere det forventede produksjonsvolumet.
- Sekundære operasjoner: Sørg for at CNC-bearbeiding, avgrading, etterbehandling og montering kan utføres internt eller at leverandørene er kvalifiserte til dette.
- Kvalitetssikring: Spør om dimensjonskontroll, feiloppdagelse, sporbarhet av materialer og relevant sertifisering.
- Produksjonskapasitet: Sørg for at leverandøren kan sørge for validering av prototyper, opptrapping av produksjonen og gjentatte bestillinger.
Før produksjonsstart må du levere en 3D-CAD-modell, en teknisk tegning, opplysninger om nødvendige materialer, årlige produksjonsvolumer, krav til overflatebehandling samt opplysninger om kritiske dimensjoner.
Konklusjon
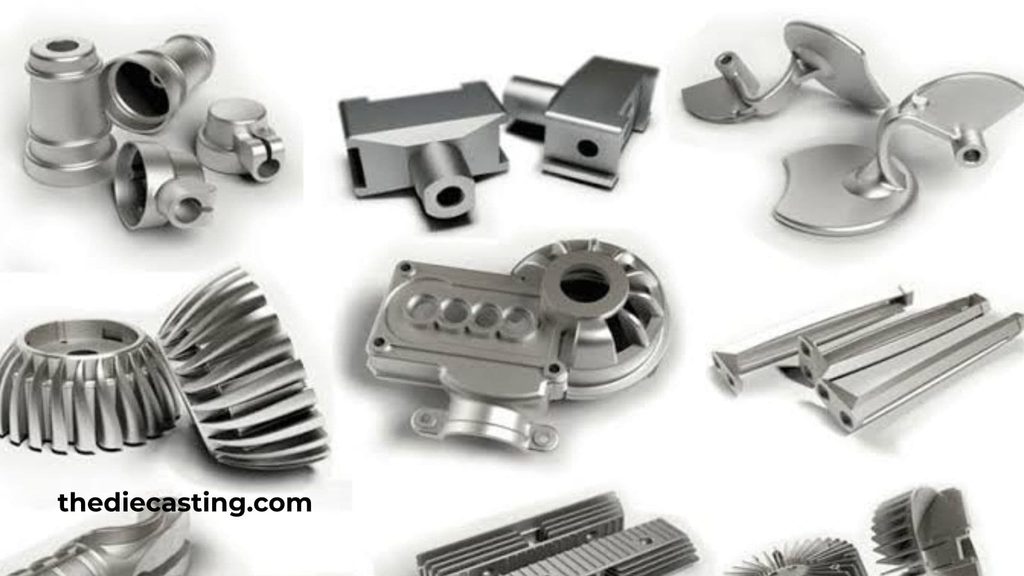
Den støpt aluminium er en kostnadseffektiv og lett produksjonsmetode for fremstilling av metalldeler med kompleks geometri og høy holdbarhet. Metoden er svært ettertraktet på grunn av sin høye produksjonshastighet, dimensjonsstabilitet, varmeledningsevne og gjenvinnbarhet, og brukes i en rekke bransjer, blant annet bilindustrien, elektronikkbransjen, industriutstyrsbransjen, belysningsbransjen og andre markeder.
For å oppnå gode resultater er det avgjørende å velge riktig legering, utforme veggene riktig, kontrollere støpeprosessen og sammenligne resultatene med de tekniske kravene. Selv om den innledende investeringen i verktøy kan være betydelig, kan denne prosessen gi god lønnsomhet per del når produksjonsvolumet rettferdiggjør investeringen.
Ved å samarbeide med en erfaren produsent av aluminiumstrykksmelting, kan du enkelt redusere tiden det tar å utvikle verktøy, etterbehandlingsoperasjoner, overflatebehandling og kvalitetskontroll. Konstruktjonsgjennomganger og produksjonsspesifikasjoner er viktige for å sikre pålitelige og kostnadseffektive komponenter.
Ofte stilte spørsmål
1. Hva er støpt aluminium?
Støpt aluminium er et metallelement som fremstilles ved å helle smeltet aluminiumslegering inn i en gjenbrukbar stålform under høyt trykk. Prosessen gir produkter med komplekse former og god dimensjonsstabilitet, og brukes ofte til produksjon i mellomstore og store volumer.
2. Hva er forskjellen mellom støpt aluminium og trykkstøpt aluminium?
Begrepet «støpt aluminium» brukes om deler som er støpt ved hjelp av ulike prosesser, som for eksempel sandstøping, tyngdekraftstøping og trykkstøping. Trykkstøpt aluminium er egentlig en trykkstøpt del som fremstilles ved å støpe smeltet legering inn i en form, vanligvis under høyt trykk.
3. Hvilken type aluminiumslegering egner seg best til trykkstøping?
A380, A383, A360 og ADC12 er vanlige valg. A380 gir en god avveining mellom støpbarhet og mekaniske egenskaper; A383 kan støpes til komplekse former, og A360 kan brukes i situasjoner der korrosjonsbestandighet og trykktetthet er av stor betydning.
4. Har støpt aluminium høy styrke?
Ja, støpt aluminium kan gi et godt forhold mellom styrke og vekt. Den faktiske ytelsen vil variere avhengig av legering, delens geometri, innvendig porøsitet og produksjonskvalitet. Deler som utsettes for store belastninger, bør valideres med tanke på de mekaniske egenskapene som kreves.