
Introduzione
La struttura leggera, la buona resistenza meccanica, la resistenza alla corrosione e l’eccellente precisione dimensionale sono le proprietà che rendono alluminio pressofuso così diffusa nella produzione moderna. Pressofusione di alluminio I produttori possono realizzare in modo rapido e preciso componenti metallici complessi, che si tratti di parti per il settore automobilistico, involucri per apparecchiature elettroniche, attrezzature industriali o dissipatori di calore.
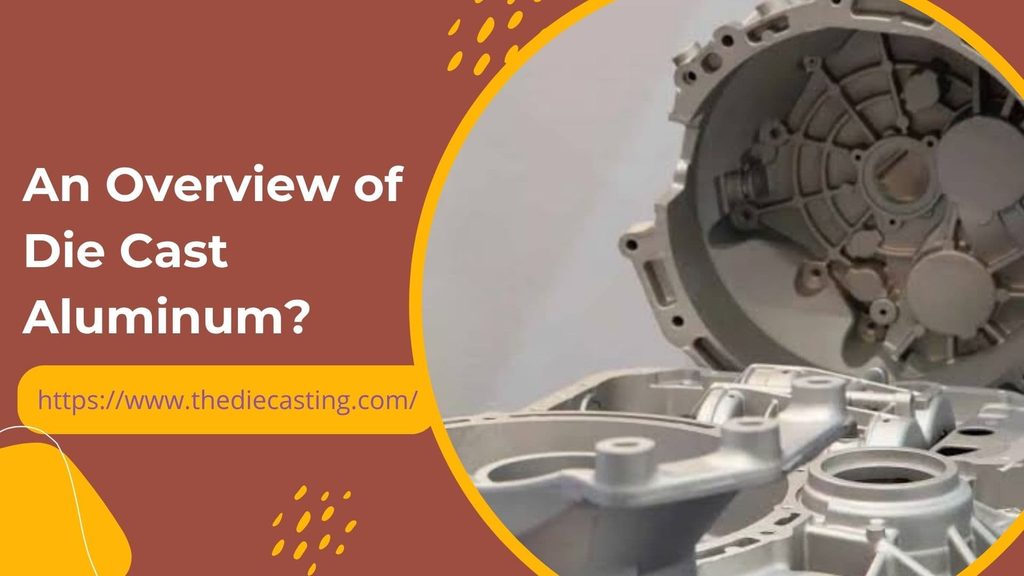
Il processo consiste nel colare sotto pressione una lega di alluminio fusa in uno stampo in acciaio riutilizzabile stampo. Una volta che il metallo si è raffreddato e indurito, lo stampo si apre e il pezzo fuso viene estratto. I pezzi possono quindi essere sottoposti a ulteriori operazioni quali la finitura superficiale, la sbavatura, l’assemblaggio e la lavorazione CNC, in modo da prepararli per il loro specifico utilizzo.
Questa guida illustra i meccanismi alla base del processo di pressofusione dell’alluminio, le leghe più diffuse, alcuni consigli sulla progettazione dei componenti e gli aspetti da considerare nella scelta di un fornitore per la produzione.
Che cos'è l'alluminio pressofuso?
Un componente metallico ottenuto mediante forgiatura del metallo fuso lega di alluminio ad alta pressione in un componente in acciaio di precisione, noto come stampo. Il metallo si indurisce nello stampo, creando una replica della sua forma e delle sue caratteristiche superficiali.
La pressofusione dell’alluminio viene eseguita utilizzando una serie di stampi riutilizzabili, a differenza della fusione in sabbia, che normalmente impiega uno stampo in sabbia. L’iniezione ad alta pressione consente di riempire rapidamente cavità complesse con pareti sottili, nervature ed elementi di fissaggio ed è adatta a pezzi con geometrie complesse.
Le leghe di alluminio sono particolarmente adatte a questo processo in quanto presentano un buon rapporto resistenza/peso, una buona conduttività termica e resistenza alla corrosione. I componenti pressofusi possono inoltre essere elettricamente conduttivi e costituire efficaci schermature elettromagnetiche (EM), a seconda della lega e del design del componente.
In cosa consiste il processo di pressofusione dell’alluminio?
Il processo di pressofusione dell'alluminio prevede diverse fasi. Ciascuna di esse influisce sulla precisione dimensionale, sulla qualità della superficie, sulla struttura interna e sulle prestazioni complessive del componente.
1. Progettazione del prodotto e realizzazione degli stampi
Il processo inizia con un modello CAD e una revisione tecnica. I progettisti calcolano lo spessore delle pareti, gli angoli di sformo, le linee di divisione, i sottosquadri, ecc., che influiranno sul riempimento dello stampo e sull’estrazione del pezzo. Gli ingegneri procedono quindi alla progettazione dello stampo, che comprende la progettazione delle cavità, delle anime, dei canali di colata, dei punti di iniezione, degli sfiati, dei canali di raffreddamento e del sistema di espulsione.
La revisione del progetto in funzione della produzione (DFM) può essere utilizzata per individuare potenziali problemi prima della realizzazione degli stampi.
2. Fusione e iniezione
La lega di alluminio selezionata viene collocata in un forno e fusa, solitamente a una temperatura adeguata alla lega stessa e al processo di produzione. Il metallo fuso viene convogliato nel manicotto di iniezione della macchina per pressofusione a camera fredda. Un pistone idraulico o meccanico spinge quindi il metallo ad alta pressione nello stampo in acciaio chiuso. La cavità viene riempita rapidamente prima che il metallo si solidifichi e il pezzo possa essere modellato con caratteristiche dettagliate.
3. Raffreddamento e solidificazione
Una volta riempita la cavità, l’alluminio viene raffreddato e solidificato in condizioni controllate. Il controllo della temperatura viene ottenuto tramite canali di raffreddamento all’interno dello stampo, che contribuiscono a mantenere una produzione costante. Anche la regolazione della temperatura, lo sfiato e i parametri di iniezione possono causare difetti quali porosità, chiusure a freddo e distorsioni dimensionali. Questi parametri vengono ottimizzati dai produttori per garantire la qualità della fusione e la ripetibilità del processo.
4. Espulsione e rifilatura
Una volta che il metallo si è raffreddato fino a raggiungere una temperatura di sicurezza, la macchina rilascia lo stampo. Il pezzo fuso viene espulso dallo stampo tramite perni di espulsione, senza danneggiare il componente. Nel pezzo appena fuso potrebbero essere presenti eccedenze di materiale in corrispondenza dei canali di colata, dei canali di alimentazione e della linea di divisione. Questo materiale viene rimosso dal componente mediante presse di rifilatura o altri processi di sbavatura, dopodiché il componente è pronto per ulteriori lavorazioni.
5. Lavorazione CNC e finitura delle superfici
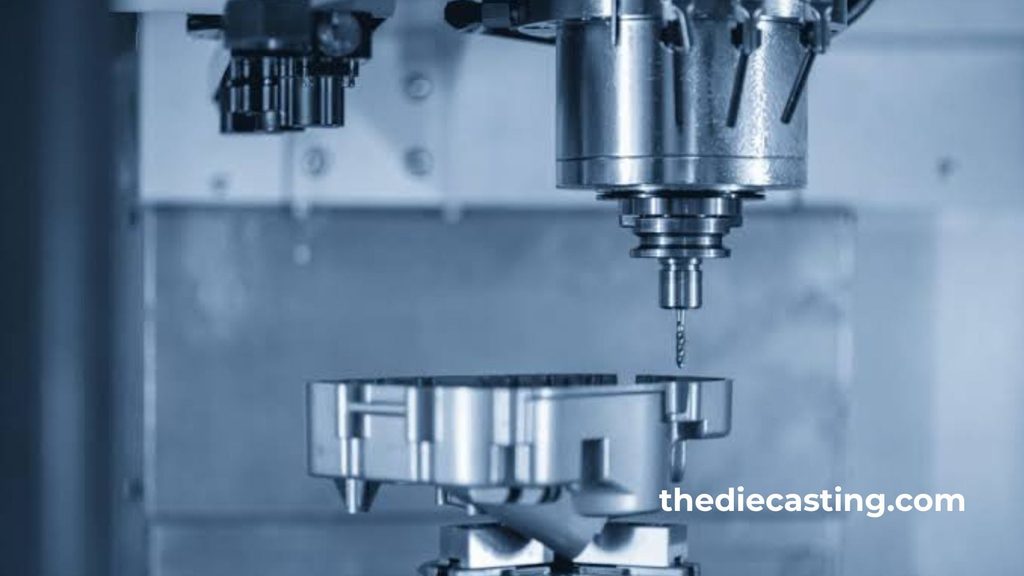
Altri componenti richiedono una lavorazione CNC secondaria per ottenere dimensioni, filettature e superfici di tenuta precise, oppure per garantire le corrette caratteristiche di montaggio. La lavorazione meccanica è particolarmente efficace per i progetti che richiedono tolleranze più strette di quelle che la tecnica di fusione può garantire. Le opzioni di finitura comprendono la verniciatura a polvere, la verniciatura, la lucidatura, la sabbiatura o la placcatura.
6. Ispezione e assemblaggio degli impianti
L'ultimo passo consiste nel garantire che i componenti siano prodotti in conformità con le specifiche dei disegni tecnici e con i requisiti del cliente. A seconda della presenza o meno di difetti interni da valutare, come metodi di controllo possono essere utilizzati la misurazione dimensionale, l'ispezione con macchina di misura a coordinate (CMM), l'esame visivo, la prova di durezza e l'ispezione a raggi X.

Quali leghe di alluminio vengono utilizzate per la pressofusione?
La scelta della lega giusta influisce sulla resistenza, sulla colabilità, sulla resistenza alla corrosione, sulla tenuta alla pressione, sulla lavorabilità e sul costo.
| Lega di alluminio | Caratteristiche principali | Applicazioni tipiche |
| A380 | Buona lavorabilità, resistenza, stabilità dimensionale e prestazioni versatili | Staffe per il settore automobilistico, alloggiamenti per apparecchiature, involucri per componenti elettronici |
| A383 | Buone caratteristiche di riempimento per geometrie complesse e maggiore resistenza alla fessurazione a caldo in applicazioni idonee | Alloggiamenti dalla struttura complessa, componenti a pareti sottili, pezzi fusi complessi |
| A360 | Buona resistenza alla corrosione e tenuta alla pressione, a seconda delle condizioni di processo | Attrezzature per uso esterno, componenti per la gestione dei fluidi, involucri |
| ADC12 | Buona fluidità, lavorabilità e prestazioni meccaniche | Componenti automobilistici, alloggiamenti per motori, componenti industriali |
| A413 | Buona tenuta alla pressione e fluidità, in particolare per le strutture a contenimento di pressione adatte | Componenti idraulici, alloggiamenti, applicazioni legate alla pressione |
Quali sono i principali vantaggi dell'alluminio pressofuso?
I produttori di componenti ripetibili, come quelli realizzati in volumi medi o elevati, possono trarre diversi vantaggi contemporaneamente grazie a pressofusione di alluminio.
Costruzione leggera
L'alluminio è molto più leggero dell'acciaio e della ghisa. I produttori dei settori automobilistico, dei trasporti ed elettronico possono trarre vantaggio dall'utilizzo di pezzi fusi in alluminio nelle loro applicazioni, aumentando così l'efficienza complessiva dei propri prodotti.
Uniformità delle forme e delle dimensioni
Per ottenere le informazioni dettagliate stampo cavità, il metallo fuso viene pompato nello stampo sotto pressione. Ciò consente di integrare in un unico pezzo nervature, sporgenze, punti di fissaggio e altre caratteristiche, il che potrebbe persino ridurre il numero di singoli componenti.
Alta efficienza produttiva
Una volta ottimizzati lo sviluppo dello stampo e i parametri di produzione, il processo consente di ottenere quantità significative di componenti omogenei. L’elevata riutilizzabilità degli stampi e i tempi di ciclo ridotti rendono la pressofusione dell’alluminio una soluzione molto interessante per cicli di produzione ripetuti.
Buona conduttività termica ed elettrica
L'alluminio è un buon conduttore di calore e di elettricità rispetto ad altri materiali tecnici. È particolarmente indicato per dissipatori di calore, alloggiamenti di motori, componenti per l'illuminazione a LED e involucri elettronici che richiedono una gestione termica e/o una schermatura EMI.
Resistenza alla corrosione e riciclabilità
Sulla superficie dell'alluminio si forma naturalmente un sottile strato di ossido, che svolge una funzione protettiva contro la corrosione. Il grado di protezione offerto dipende dalla composizione della lega, dall'esposizione ambientale e dal trattamento superficiale.
Quali sono gli svantaggi della pressofusione dell'alluminio?
Sebbene il processo offra notevoli vantaggi, presenta anche alcuni limiti da tenere in considerazione durante lo sviluppo del prodotto.
| Svantaggio | Spiegazione | Possibile soluzione |
| Elevati costi iniziali di attrezzaggio | Gli stampi in acciaio richiedono progettazione, lavorazione meccanica e collaudo | Ricorrere alla pressofusione per volumi di produzione adeguati e semplificare la progettazione |
| Porosità | Il fenomeno di intrappolamento del gas o di solidificazione può causare la formazione di vuoti interni | Migliorare la ventilazione, i parametri di iniezione e il controllo del processo |
| Limiti di progettazione | I sottosquadri e le geometrie complesse possono rendere più difficile la realizzazione degli utensili | Ottimizzare la progettazione dei componenti con l'analisi DFM |
| Scelta limitata di leghe | Non tutte le leghe di alluminio sono adatte alla pressofusione convenzionale ad alta pressione | Scegliere una lega specificamente destinata al processo prescelto |
| Lavorazione secondaria | I fori critici e le superfici di accoppiamento potrebbero richiedere ulteriori operazioni | Progettare elementi con forma quasi definitiva e lavorare solo dove necessario |
Qual è il modo migliore per progettare componenti in alluminio pressofuso?
Un buon design rende i prodotti più facili da realizzare, migliora la fusione e contribuisce a contenere i costi di produzione.
Mantenere uno spessore uniforme delle pareti
Uno spessore uniforme delle pareti consente un flusso e una solidificazione più uniformi del metallo. Variazioni improvvise possono causare ritiro, porosità e deformazioni. Se è necessario variare lo spessore, di solito è preferibile optare per una variazione graduale o per forme arrotondate.
Includere angoli di inclinazione adeguati
Il dislivello è la leggera inclinazione delle superfici parallele alla direzione di colata, rispetto allo stampo. Per molti elementi, un angolo di dislivello di circa 1-2 gradi rappresenta un buon punto di partenza, ma ciò dipenderà dalla profondità della superficie, dalla geometria e dalle condizioni di lavorazione.
Utilizza i filetti e gli angoli arrotondati
Gli angoli acuti possono ostacolare il flusso del metallo e causare concentrazioni di sollecitazioni. I raccordi e i raggi favoriscono una transizione graduale tra le superfici e possono migliorare l'integrità del getto.
Progettare con cura le nervature e i rilievi
Le nervature possono rendere una sezione più rigida senza la necessità di un elemento solido di grande spessore. I rilievi sono costituiti dai rilievi per elementi di fissaggio e altre parti. Entrambi dovrebbero essere progettati in modo da non risultare né troppo spessi in alcuni punti né troppo difficili da riempire.
Ridurre al minimo i sottosquadri e le lavorazioni superflue
I sottosquadri possono richiedere l'uso di anime scorrevoli o altri dispositivi di lavorazione, il che complica la realizzazione dello stampo e ne aumenta il costo. Eliminare i sottosquadri e progettare i pezzi con una forma vicina a quella finale può semplificare la produzione.
È inoltre responsabilità del progettista stabilire quali superfici debbano avere tolleranze ristrette. Limitare le lavorazioni critiche alle aree funzionali può ridurre i tempi di ciclo e i costi complessivi.
In quali settori si utilizza l'alluminio pressofuso?
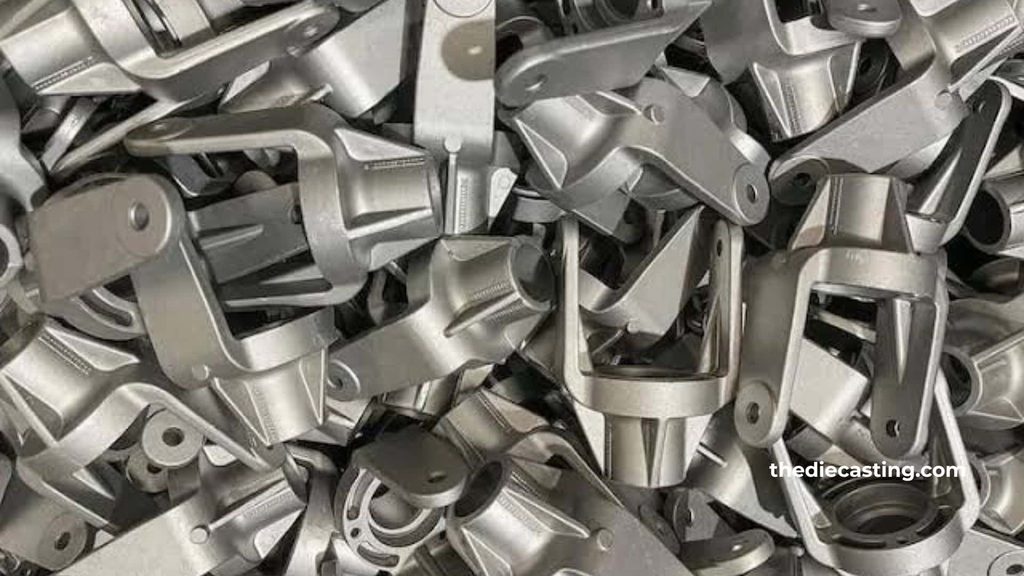
L'alluminio pressofuso trova impiego in un’ampia gamma di settori industriali in cui sono fondamentali la leggerezza, la ripetibilità e le geometrie complesse.
| Industria | Componenti tipici | Principali motivi di utilizzo |
| Automotive | Alloggiamenti motore, staffe, alloggiamenti della trasmissione, componenti strutturali | Riduzione del peso, ripetibilità ed efficienza produttiva |
| Elettronica | Custodie, dissipatori di calore, alloggiamenti con schermatura EMI | Conducibilità termica, precisione dimensionale e schermatura |
| Apparecchiature industriali | Corpi pompa, coperture per macchinari, staffe di montaggio | Struttura resistente e forme complesse |
| Illuminazione | Alloggiamenti per LED e componenti per la dissipazione del calore | Trasferimento termico e struttura leggera |
| Agricoltura | Alloggiamenti per apparecchiature, armadi di comando, staffe | Opzioni di leghe pratiche, resistenti e anticorrosive |
| Telecomunicazioni | Alloggiamenti per apparecchiature radio, involucri per apparecchiature di rete | Gestione del calore e schermatura |
Come verificare la qualità dell'alluminio pressofuso?
Nel controllo qualità, il primo passo è la selezione dei materiali, e il processo prosegue attraverso lo sviluppo degli stampi, la fusione, la lavorazione meccanica e il collaudo finale.
Ispezione dimensionale
La verifica delle dimensioni sui disegni tecnici viene effettuata utilizzando calibri, micrometri, calibri di controllo e apparecchiature CMM. Per ispezionare le caratteristiche critiche è necessario adottare un piano di misurazione e tolleranze concordati.
Ispezione della porosità e dei difetti interni
La porosità può influire sulle proprietà meccaniche, sulla tenuta e sulla finitura. Se necessario per l'applicazione, i difetti possono essere individuati mediante ispezione a raggi X, prove di pressione o altri mezzi adeguati.
Prove di superficie e di durezza
L'ispezione visiva viene utilizzata per individuare eventuali difetti visibili quali crepe, riempimento incompleto, bave eccessive, difetti superficiali, ecc. La prova di durezza può essere impiegata per garantire il rispetto delle proprietà del materiale.
Controllo dei processi e della documentazione
Un buon produttore dovrebbe conservare registrazioni accurate relative ai processi, rapporti di ispezione e registrazioni sui materiali. La certificazione ISO 9001 può indicare la presenza di un sistema di gestione della qualità ben consolidato, mentre le norme specifiche del settore potrebbero richiedere ulteriori requisiti o audit da parte dei clienti.
Come si sceglie un produttore di pezzi pressofusi in alluminio?
La scelta di un fornitore inadeguato avrà ripercussioni sulla qualità dei componenti, sui tempi di consegna, sugli investimenti in attrezzature e sull'affidabilità della produzione futura.
Ecco alcuni aspetti da tenere presenti al momento dell'ordine:
- Assistenza tecnica: Richiedere valutazioni relative alla progettazione orientata alla produzione, competenze in materia di simulazione del flusso nei stampi e suggerimenti concreti sulla producibilità.
- Caratteristiche delle leghe: Assicurati che il fornitore abbia esperienza con la lega richiesta dal tuo progetto e dalla tua applicazione.
- Capacità della macchina e attrezzature: Assicurarsi che il fornitore disponga di una capacità produttiva adeguata, sia in grado di soddisfare i requisiti relativi ai componenti e alle attrezzature e abbia una capacità produttiva in grado di gestire il volume di produzione previsto.
- Operazioni secondarie: Assicurarsi che le operazioni di lavorazione CNC, sbavatura, finitura e assemblaggio siano disponibili internamente o che i fornitori siano qualificati.
- Garanzia di qualità: Richiedere informazioni sul controllo dimensionale, sul rilevamento dei difetti, sulla tracciabilità dei materiali e sulle relative certificazioni.
- Capacità produttiva: Assicurarsi che il fornitore sia in grado di garantire la validazione dei prototipi, l'avvio della produzione e gli ordini ricorrenti.
Prima dell'avvio della produzione, fornire un modello CAD 3D, un disegno tecnico, l'elenco dei materiali necessari, i volumi annuali, i requisiti relativi alla finitura superficiale e le informazioni sulle dimensioni critiche.
Conclusione
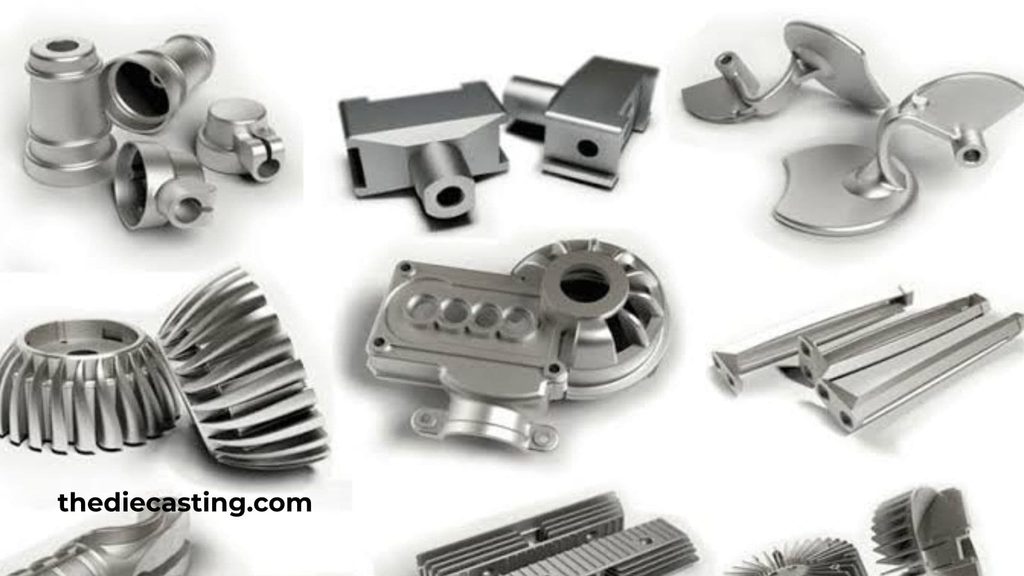
Il alluminio pressofuso È un metodo di produzione economico e leggero che consente di realizzare componenti metallici con geometrie complesse e un’elevata resistenza. È molto richiesto grazie all’elevata velocità di produzione, alla costanza dimensionale, alla conduttività termica e alla riciclabilità, e trova impiego in una vasta gamma di settori, tra cui quello automobilistico, elettronico, delle apparecchiature industriali, dell’illuminazione e in altri mercati.
Il raggiungimento di risultati positivi dipende dalla scelta della lega, dalla progettazione delle pareti, dal controllo del processo di fusione e dalla verifica della conformità dei risultati ai requisiti tecnici. Sebbene l’investimento iniziale in attrezzature possa essere significativo, questo processo può garantire una buona redditività per singolo pezzo quando il volume di produzione giustifica l’investimento.
Collaborando con un professionista esperto produttore di pezzi in alluminio pressofuso, è possibile ridurre facilmente i tempi necessari per lo sviluppo degli utensili, le operazioni secondarie, la finitura e il controllo qualità. Le revisioni progettuali e le specifiche di produzione sono fondamentali per garantire componenti affidabili ed economicamente vantaggiosi.
Domande frequenti
1. Che cos’è l’alluminio pressofuso?
L'alluminio pressofuso è un elemento metallico ottenuto versando una lega di alluminio fusa in uno stampo in acciaio riutilizzabile ad alta pressione. Il processo consente di realizzare prodotti dalle forme complesse con una buona uniformità dimensionale ed è spesso utilizzato per la produzione di medie e grandi serie.
2. Qual è la differenza tra l'alluminio fuso e l'alluminio pressofuso?
Il termine "alluminio fuso" viene utilizzato per indicare i componenti realizzati mediante vari processi di fusione, quali la fusione in sabbia, la fusione per gravità e la pressofusione. L'alluminio pressofuso è, in realtà, un componente ottenuto versando la lega fusa in uno stampo, solitamente ad alta pressione.
3. Qual è il tipo di lega di alluminio più adatto alla pressofusione?
A380, A383, A360 e ADC12 sono scelte comuni. L'A380 offre un buon compromesso tra colabilità e proprietà meccaniche; l'A383 può essere colato in forme complesse, mentre l'A360 può essere utilizzato in situazioni in cui la resistenza alla corrosione e la tenuta alla pressione sono fattori importanti.
4. L'alluminio pressofuso presenta un'elevata resistenza?
Sì, l’alluminio pressofuso può offrire un buon rapporto resistenza/peso. Le prestazioni effettive variano a seconda della lega, della geometria del componente, della porosità interna e della qualità di produzione. I componenti sottoposti a carichi elevati devono essere sottoposti a verifica per accertare che presentino le proprietà meccaniche richieste.